Реализованные проекты
Проверенные инженерные решения из автомобильной, авиационной, электронной и медицинской промышленности — демонстрация проектирования высокоточной оснастки, контроля деформаций и оптимизации производительности
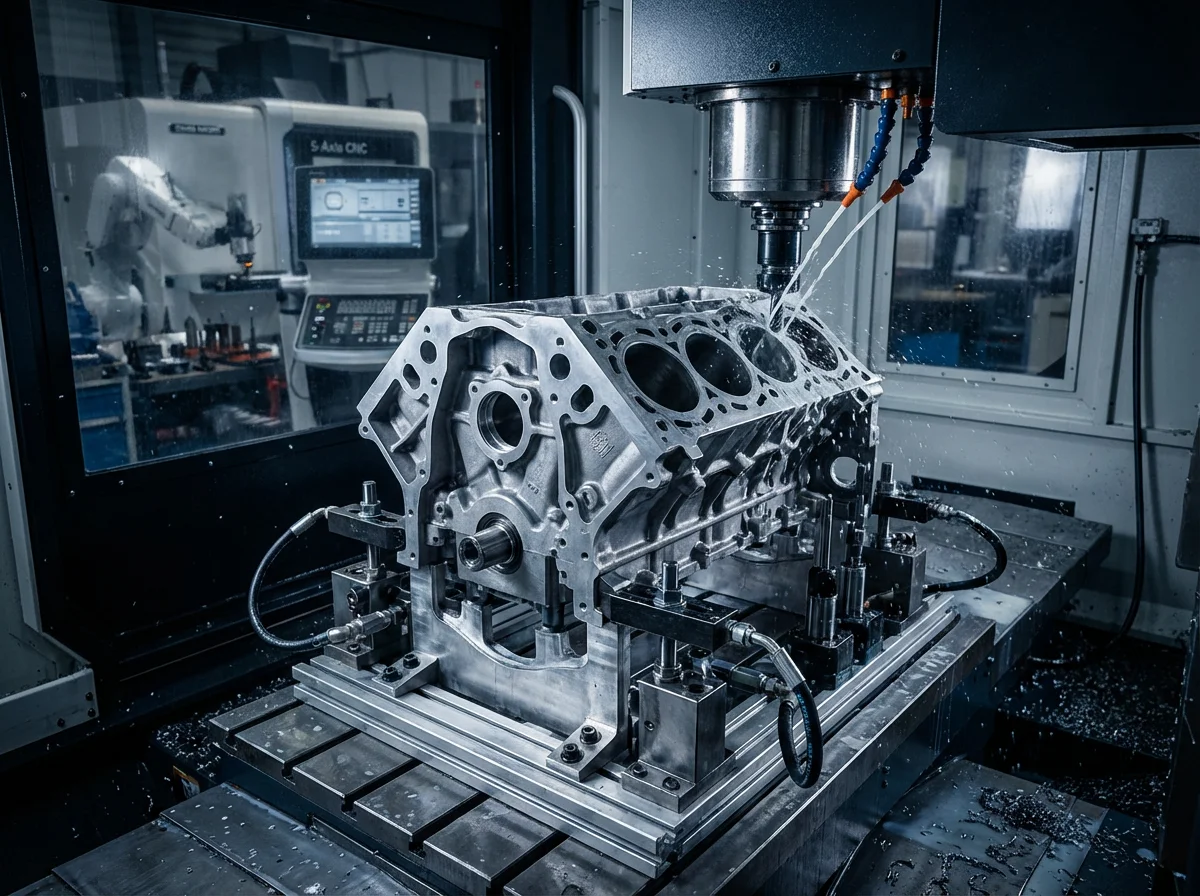
Оснастка для обработки корпуса рулевого механизма автомобиля
Производственная задача
Поставщику автокомпонентов первого уровня (Tier-1) требовалась специализированная оснастка для 5-осевой обработки сложного литого алюминиевого блока двигателя. Ключевое требование: обеспечение допуска ±0,01 мм для более чем 50 базовых элементов за один установ.
Инженерное решение
Разработана модульная система базирования с гидравлическим зажимом и прецизионными позиционирующими элементами. Особенности конструкции:
- Основание из сплава 6061-T6 с глубоким анодированием
- Закаленные стальные штифты повышенной износостойкости (HRC 58-62)
- Гидравлическая система зажима с контролируемым усилием для исключения деформации
- Интегрированные каналы для эффективного отвода СОЖ и стружки
Результаты внедрения
65%
Сокращение времени переналадки
±0.008mm
Фактическая точность обработки
50K+
Безотказных циклов обработки
Стратегия закрепления тонкостенных алюминиевых пластин при фрезеровании
Производственная задача
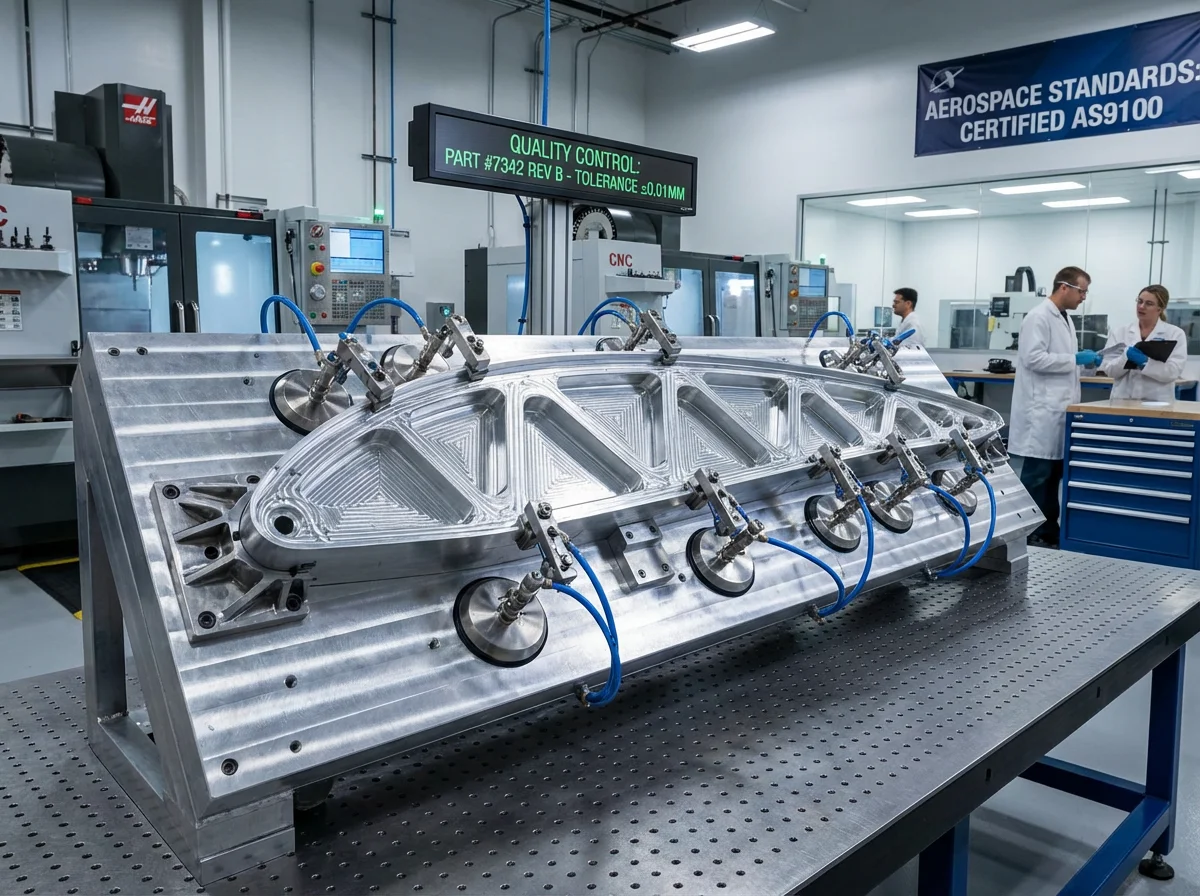
Для крупного авиастроительного предприятия требовалось спроектировать оснастку для обработки тонкостенных титановых нервюр крыла. Главная сложность заключалась в фиксации детали сложной 3D-геометрии без термических и механических деформаций при соблюдении допуска ±0,005 мм (стандарт AS9100).
Инженерное решение
Спроектирована специализированная вакуумная система фиксации with адаптивными опорными точками:
- Многозонная вакуумная плита для равномерного распределения усилия прижима
- Адаптивные опоры с мягким покрытием для защиты поверхности детали
- Корпус оснастки из высокопрочного авиационного алюминия 7075-T6
- Предварительное моделирование деформаций методом конечных элементов (FEA)
- Полная прослеживаемость материалов и метрологическая аттестация
Результаты внедрения
Zero
Уровень брака по деформации
±0.005mm
Стабильность геометрических параметров
100%
Успешное прохождение контроля качества
Разработка осевого зажимного приспособления для тонкостенных трубчатых деталей
Производственная задача
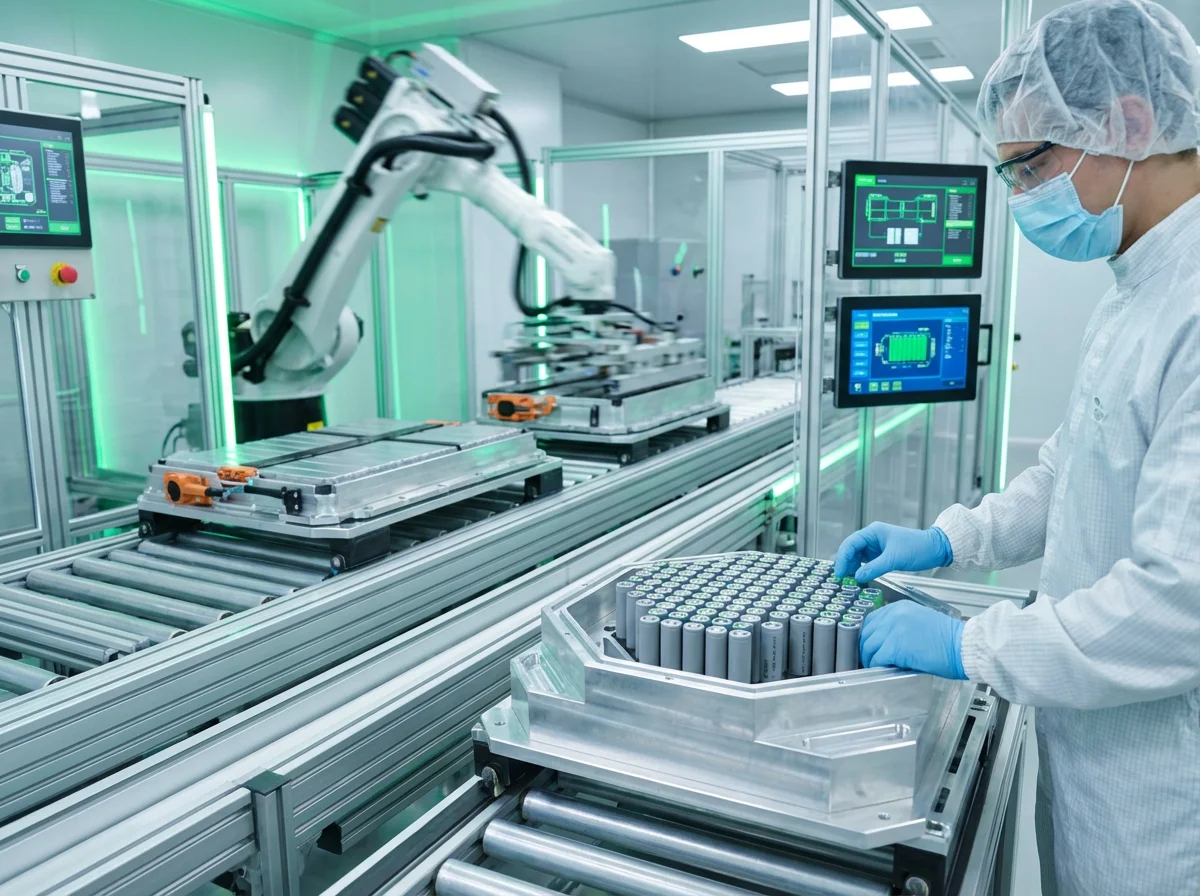
Производителю электромобилей требовался высокоточный сборочный кондуктор для позиционирования 96 цилиндрических ячеек с точностью ±0,1 мм. Оснастка должна быть интегрирована в автоматизированную линию лазерной сварки и обеспечивать стабильность базирования при термическом воздействии.
Инженерное решение
Разработан прецизионный сборочный стапель with модульной структурой:
- Направляющий шаблон с лазерной юстировкой (допуск позиционирования ±0,05 мм)
- Механизм эксцентрикового зажима для быстрой фиксации ячеек
- Встроенная система термоизоляции для защиты элементов оснастки при сварке
- Антистатическое исполнение (ESD-защита) всех контактных поверхностей
- Интерфейсы для интеграции с роботами-манипуляторами
Результаты внедрения
40%
Повышение производительности сборки
±0.08mm
Фактическое отклонение позиционирования
99.8%
Выход годных изделий с первой предъявки
Гидравлическое поворотное приспособление: оптимизация обработки корпуса редуктора на VMC
Производственная задача
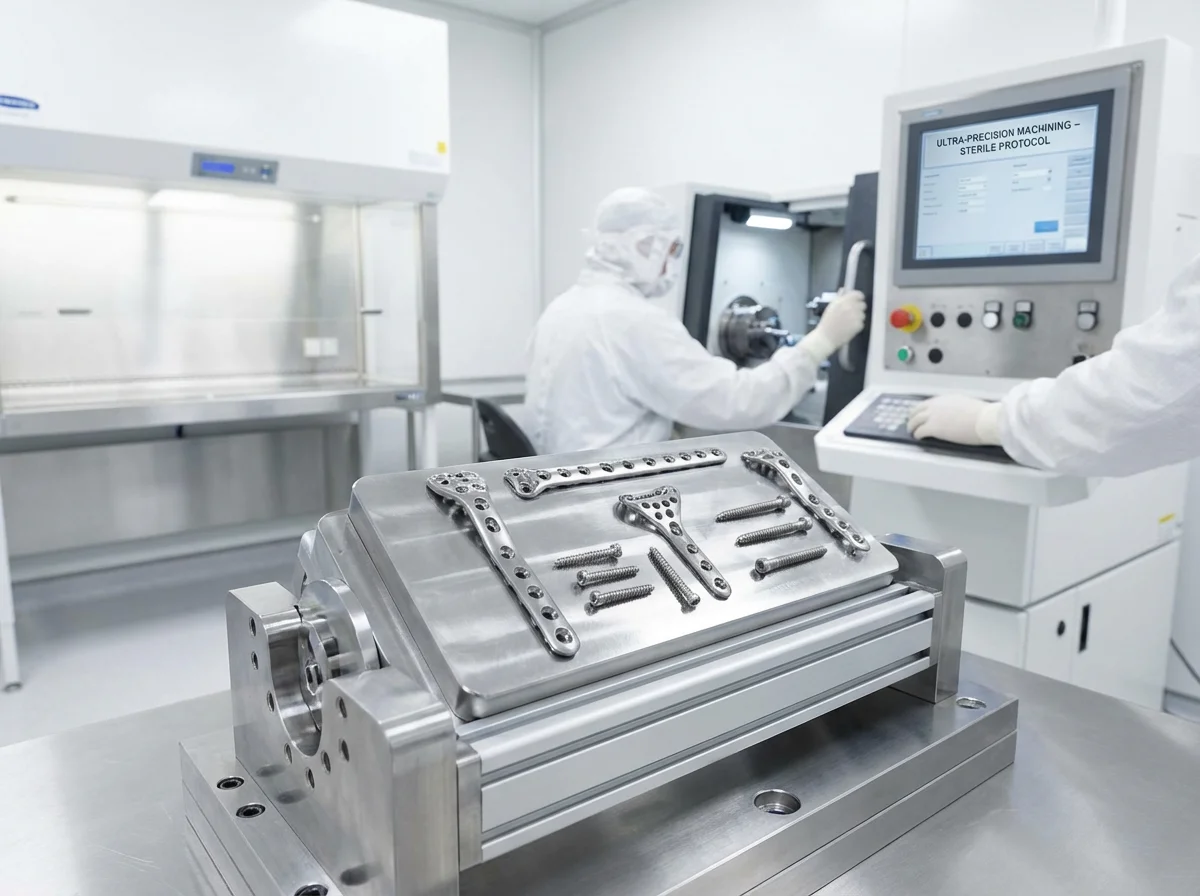
Производителю медицинских изделий требовалась оснастка для КИМ-контроля титановых имплантатов со сложной геометрией поверхностей. Требования: совместимость с условиями чистых помещений, исключение повреждений полированной поверхности и высокая повторяемость позиционирования.
Инженерное решение
Спроектирована прецизионная измерительная оснастка with специального назначения:
- Конструкция из нержавеющей стали марки 316L (медицинский стандарт)
- Кинематическая схема базирования для обеспечения абсолютной повторяемости
- Полимерные вставки в точках контакта для защиты финишной отделки
- Встроенные эталоны для быстрой калибровки измерительной системы
- Полный пакет документации для валидации по стандартам FDA / ISO 13485
Результаты внедрения
±0.002mm
Повторяемость позиционирования
75%
Сокращение времени цикла контроля
100%
Соответствие отраслевым регламентам

Высокоточная обработка блоков двигателя: контроль процесса и обеспечение качества
Производственная задача
Крупному поставщику автокомпонентов требовалась многопозиционная сварочная оснастка для изготовления силовых элементов рамы. Задача: обеспечить стабильный сварочный зазор ±0,3 мм при серийном производстве деталей с допустимыми отклонениями геометрии.
Инженерное решение
Разработан усиленный сварочный кондуктор with системой адаптивного прижима:
- 4-позиционный поворотный стол для оптимизации цикла сварки
- Регулируемые упоры для компенсации допусков заготовок
- Пневматические прижимы с датчиками обратной связи по усилию
- Силовая рама из термообработанной инструментальной стали для стабильности размеров
- Быстросменные картриджи для перехода на различные типоразмеры деталей
Результаты внедрения
4x
Рост производительности участка
±0.25mm
Точность сварочных зазоров
95%
Доля сварных соединений без дефектов
Требуется нестандартное решение для фиксации деталей?
Наши инженеры разработают оптимальную оснастку под ваши производственные задачи