应用案例
来自汽车、航空、电子和医疗行业的工程验证案例——展示精密夹具设计、变形控制和效率优化的实战成果
汽车
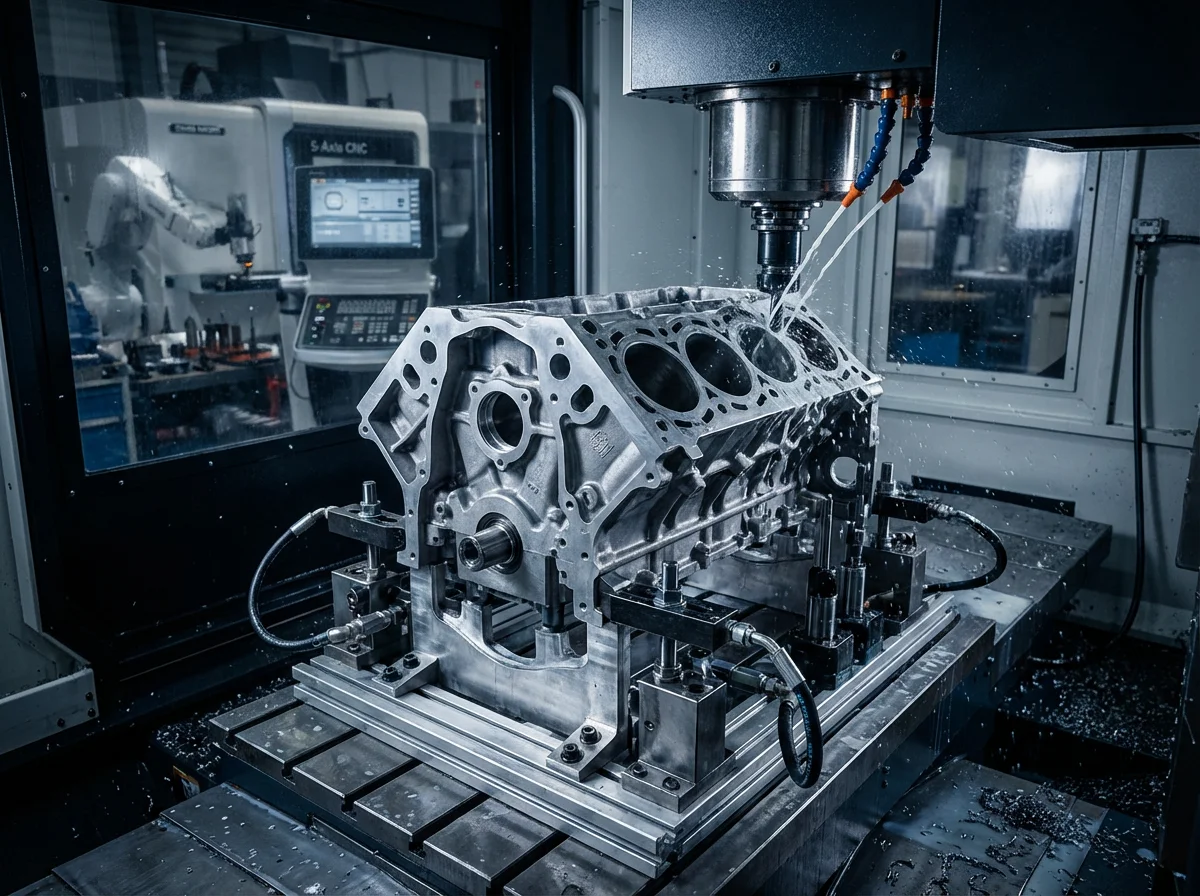
汽车转向架壳体加工工装
项目挑战
某全球头部汽车 Tier-1 供应商急需一套高性能5轴夹具,用于加工结构复杂的铝制发动机缸体。项目核心难点在于:需在单次装夹中完成全部切削路径,同时确保50个以上的基准特征公差稳定在±0.01mm以内。
技术方案
我们开发了一套集成液压夹持与精密定位销的模块化工装系统,核心配置包括:
- 航空级 6061-T6 铝制基座配合硬质阳极氧化处理
- 淬硬工具钢定位单元 (硬度 HRC 58-62)
- 带压力反馈与自动调节功能的液压夹紧系统
- 优化排屑效率的倾斜式导屑通道
项目成果
65%
装夹调试时间缩减
±0.008mm
关键特征实现精度
50K+
无故障服役循环
航空航天
薄壁铝板铣削装夹策略
项目挑战
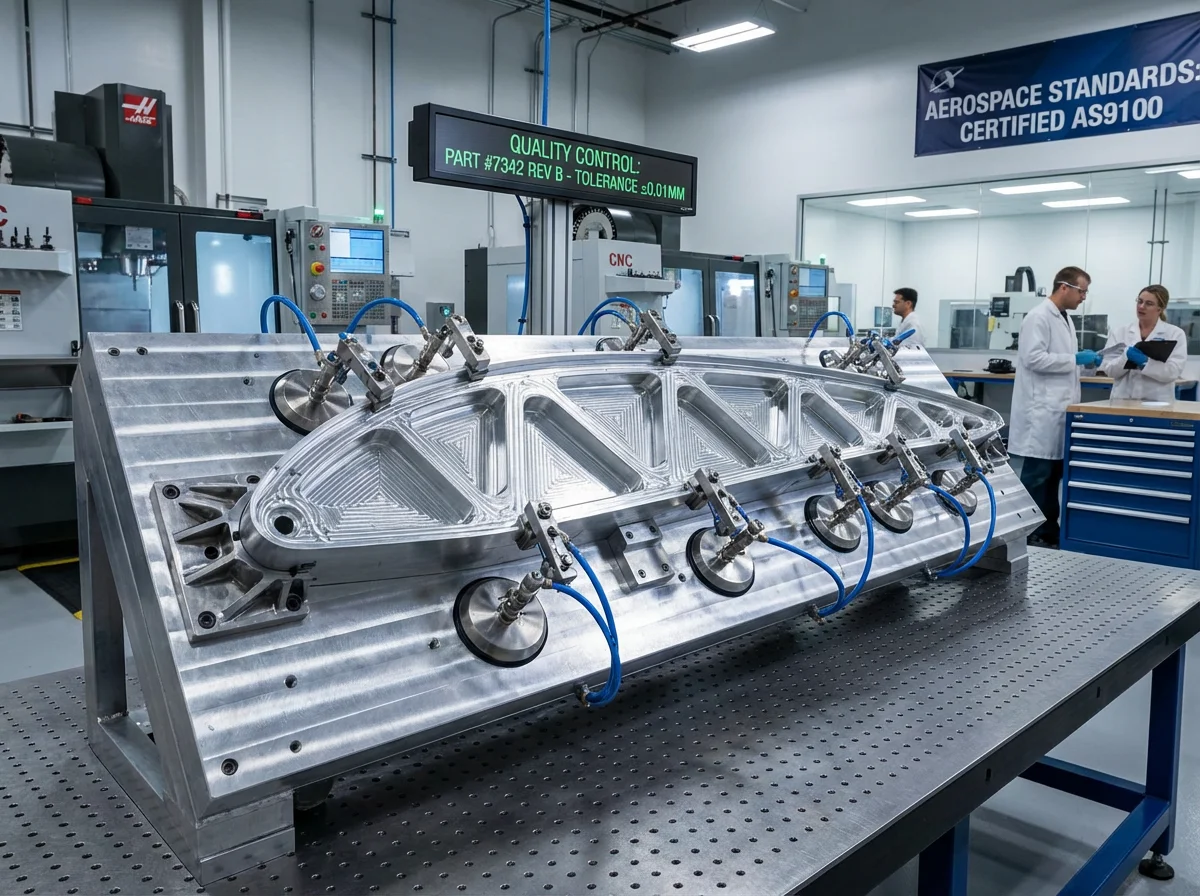
某航天制造企业面临薄壁钛合金机翼肋材加工中极易形变的难题。零件具有复杂的3D自由曲面,要求全尺寸公差控制在±0.005mm,且必须提供完整的AS9100体系认证文档。
技术方案
MH工程师设计了一套非接触式真空辅助夹具,最大限度地降低机械应力:
- 分布式真空吸附技术,实现无应力夹持
- 针对复杂曲面定制的柔性仿形密封垫
- 高刚性 7075-T6 航空铝工装主体
- 基于有限元分析 (FEA) 的形变预测与补偿设计
- 全生命周期材料证书与精度可追溯报告
项目成果
Zero
零件残余形变率
±0.005mm
全维实现精度
100%
首批样件一次合格率
电子/新能源
薄壁管壳零件的轴向夹紧夹具设计案例
项目挑战
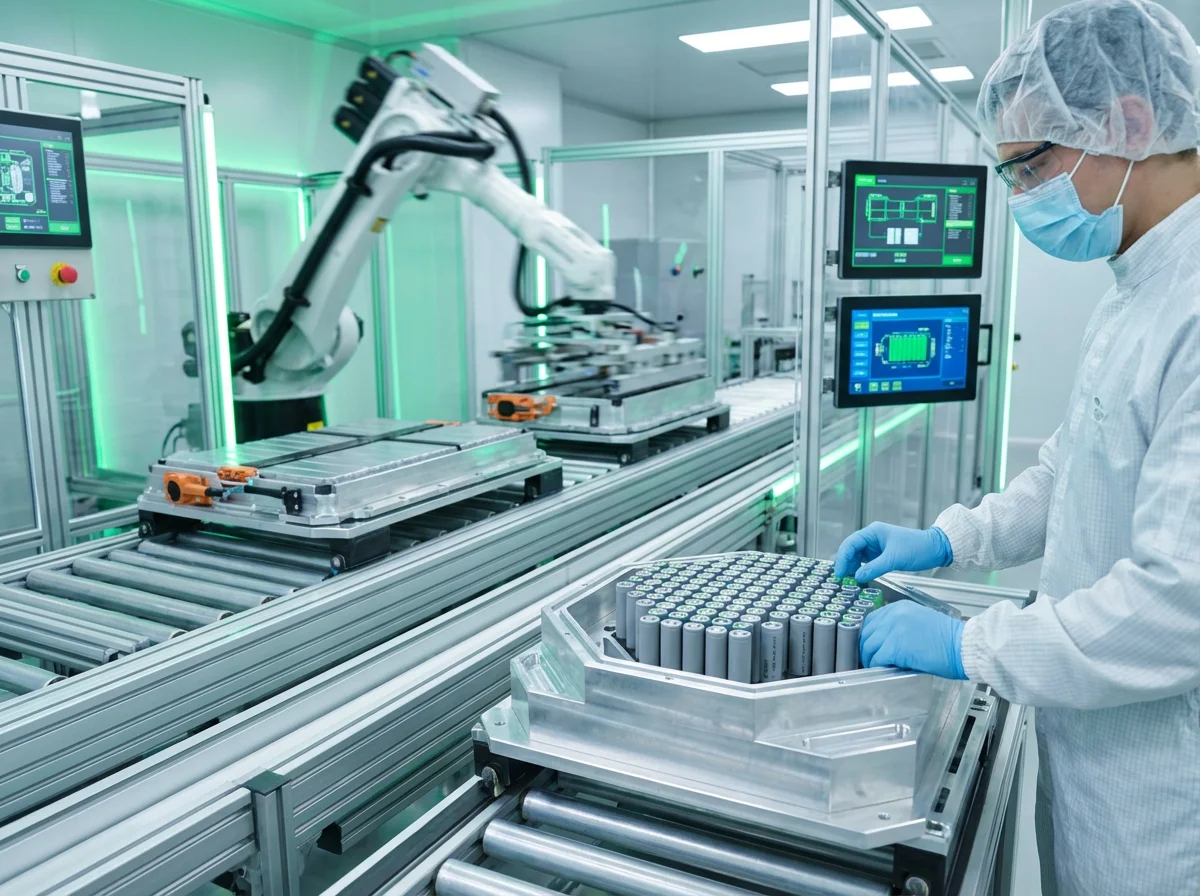
某领先造车新势力需要一套极高精度的装配工装,用于96个圆柱形电芯的自动化堆叠。定位精度要求达到±0.1mm,且需与激光焊接机器人实现无缝通讯,确保电池模组的一致性。
技术方案
我们提供了一套集成高精度对齐与安全监控的模块化装配方案:
- 超高精度激光切割电芯定位模板 (±0.05mm)
- 秒级响应的快速释放夹紧机构
- 集成耐高温绝缘陶瓷衬垫
- 全主体防静电涂层保护
- 预留机器人视觉引导与分度特征
项目成果
40%
单线装配节拍提升
±0.08mm
电芯阵列定位精度
99.8%
焊接一次良率指标
front.case_study_4_industry
变速箱壳体液压回转夹具:优化立式加工中心加工工艺
项目挑战
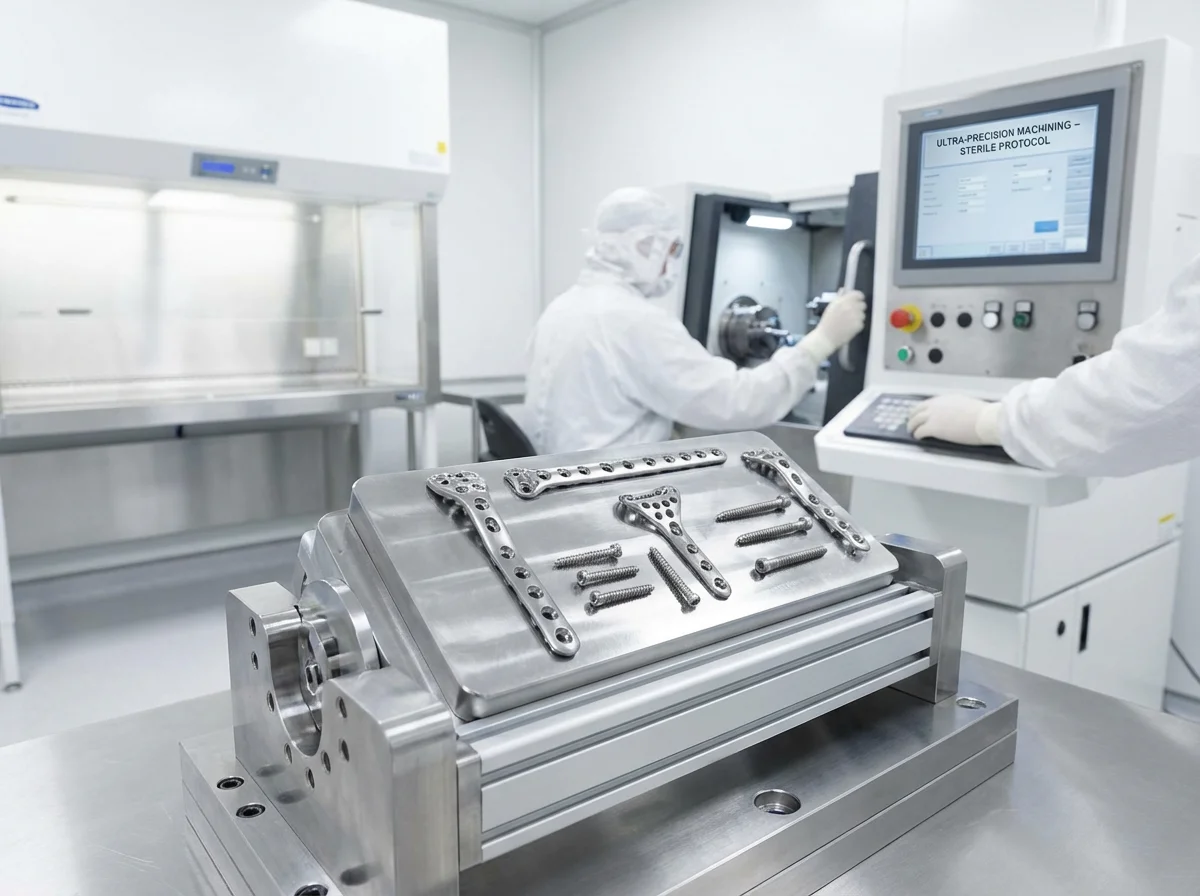
某跨国医疗器械商需要为钛合金骨科植入物定制CMM检测夹具。由于零件表面均为自由曲面且极易受损,检具必须具备洁净室兼容性,并能支持全自动三坐标路径下极高的重复装载精度。
技术方案
设计了一套兼具材料安全性与测量精度的精密检具:
- 全 316L 不锈钢主体 (适配洁净室、抗生物腐蚀)
- 六点约束动力学定位原理,实现极佳重复性
- PEEK 材质软接触定位点,杜绝表面划伤
- 集成测量基准模拟器 (Datum Simulator)
- 交付全套生物相容性认证与材料质保
项目成果
±0.002mm
重复装载精度
75%
检测周期缩短
100%
通过 FDA 严格审查

front.case_study_5_industry
发动机缸体高精度加工工艺控制与质量保证
项目挑战
某汽车零部件商急需一套4工位联动焊接工装,用于生产具有8处关键焊点的结构框架。难点在于必须兼容零件原材料的来料公差波动,同时将焊接拼缝间隙严格锁死在±0.3mm以内。
技术方案
我们设计了具备自补偿功能的重载焊接工装:
- 模块化4工位布局,实现装载与焊接并行
- 可微调的定位单元,用于补偿来料尺寸偏差
- 集成恒定压紧力的气动夹持系统
- 高硬度热处理模具钢结构,抗飞溅且长寿
- 预留快换模块接口,支持未来多机种混产
项目成果
4x
产线单位产出比提升
±0.25mm
拼缝间隙控制精度
95%
焊接一次合格率