Проектирование приспособлений для тонкостенных деталей: Как избежать деформации обработки, вызванной силой зажима
Глубокий разбор того, как сила зажима вызывает деформацию обработки в проектировании приспособлений для тонкостенных деталей. Статья с позиции инженерной практики анализирует механизмы деформации, предлагает четыре ключевых принципа проектирования — совмещение осей сил, объемлющую опору, жестко-гибкую комбинацию и последовательное высвобождение — с решениями на основе кейсов для повышения точности обработки тонкостенных деталей.
—— Практическое руководство по инженерии: от передачи силы к конструктивному проектированию
В аэрокосмической отрасли, производстве медицинских устройств и автомобилях на новых источниках энергии тонкостенные детали (Thin-walled parts) широко применяются благодаря преимуществам в снижении массы. Однако для проектировщиков приспособлений тонкостенные детали общепризнанно являются «кошмаром».
Многие инженеры-технологи наблюдают: приспособление обеспечивает точное позиционирование при измерении на КИМ, сила зажима достаточна, но после обработки детали и снятия приспособления размерные допуски и допуски формы (особенно плоскостность и круглость) сразу выходят за пределы. Сущность явления заключается в том, что тонкостенные детали имеют крайне низкую жесткость конструкции, упругая деформация, вызванная силой зажима, высвобождается после обработки, приводя к неконтролируемому «упругому восстановлению» (springback).
В данной статье с позиции инженерной практики глубоко анализируются механизмы деформации зажима тонкостенных деталей и предлагаются реализуемые схемы оптимизации конструкции.
1. Основные трудности проектирования приспособлений для тонкостенных деталей
Обработка тонкостенных деталей сложна, поскольку их механические характеристики принципиально отличаются от обычных жестких деталей:
- Низкая жесткость и высокая податливость: Несбалансированное соотношение толщины стенки к общим габаритам делает деталь крайне чувствительной к локальному давлению. Даже незначительная сила зажима может вызвать заметный прогиб конструкции.
- Эффект сопряжения сил: В тонкостенных конструкциях сила зажима, реакции позиционирования и термические напряжения от тепла резания высоко сопряжены. Если сила зажима не действует непосредственно над опорными точками, мгновенно возникает изгибающий момент.
- Высвобождение внутренних напряжений: Остаточные напряжения, присутствующие в заготовке, высвобождаются по мере удаления материала в процессе утончения. Если приспособление не может поддерживать «гибкий баланс» во время обработки, происходит общая коробление детали.
2. Инженерные механизмы деформации зажима: Почему «чем сильнее зажим, тем менее точно»
Традиционная логика проектирования приспособлений — «зажимать как можно сильнее», но для тонкостенных деталей это как раз начало отказа.
- Смещение пути передачи силы: Если линия действия силы зажима не совпадает с опорными точками позиционирования (offset), тонкостенная конструкция подвергается незначительному изгибу. Обработка происходит в деформированном состоянии; после разгрузки деталь возвращается в исходную форму, обработанные поверхности становятся «волнистыми».
- Ловушка точечного контакта: Локализованная концентрированная сила зажима вызывает контактные напряжения Герца (Hertzian stress), приводя к пластическому вдавливанию или значительной локальной упругой деформации в зоне контакта.
- «Принудительная коррекция» от перепозиционирования (Over-constraint): Попытки повысить жесткость добавлением опорных точек, если высоты опор не согласованы, приводят к тому, что сила зажима принудительно прижимает деталь к неверной плоскости, фиксируя начальные напряжения.
3. Четыре ключевых принципа проектирования приспособлений для тонкостенных деталей
1. Совмещение осей силы позиционирования и зажима
Точки приложения силы зажима должны строго соответствовать локаторам (Locator), обеспечивая возникновение только сжимающих напряжений внутри детали, без сдвига или изгибающих моментов.
2. Переход от «точечной опоры» к «объемлющей опоре»
Максимально увеличивать площадь опоры. Использовать профилированные (Profiled) опорные блоки или адаптивные материалы для распределения нагрузки по большей поверхности, снижая давление на единицу площади.
3. Стратегия комбинированной жестко-гибкой опоры
Основное позиционирование — жесткие опоры для обеспечения точности положения, вспомогательное — плавающие опоры (Floating Supports). В безнапряженном естественном состоянии детали плавающие опоры касаются детали и фиксируются, обеспечивая жесткость без изменения позы детали.
4. Принцип последовательного высвобождения
Для прецизионных деталей применять стратегию «черновая обработка – ослабление и повторный зажим – чистовая обработка». На этапе чистовой обработки приспособление должно обеспечивать минимальную силу зажима, достаточную только для компенсации сил резания.
4. Типичные ошибки и схемы улучшения
Ниже приведены типичные ошибки проектирования приспособлений для тонкостенных деталей, исправленные нами в рамках услуг по индивидуальному изготовлению:
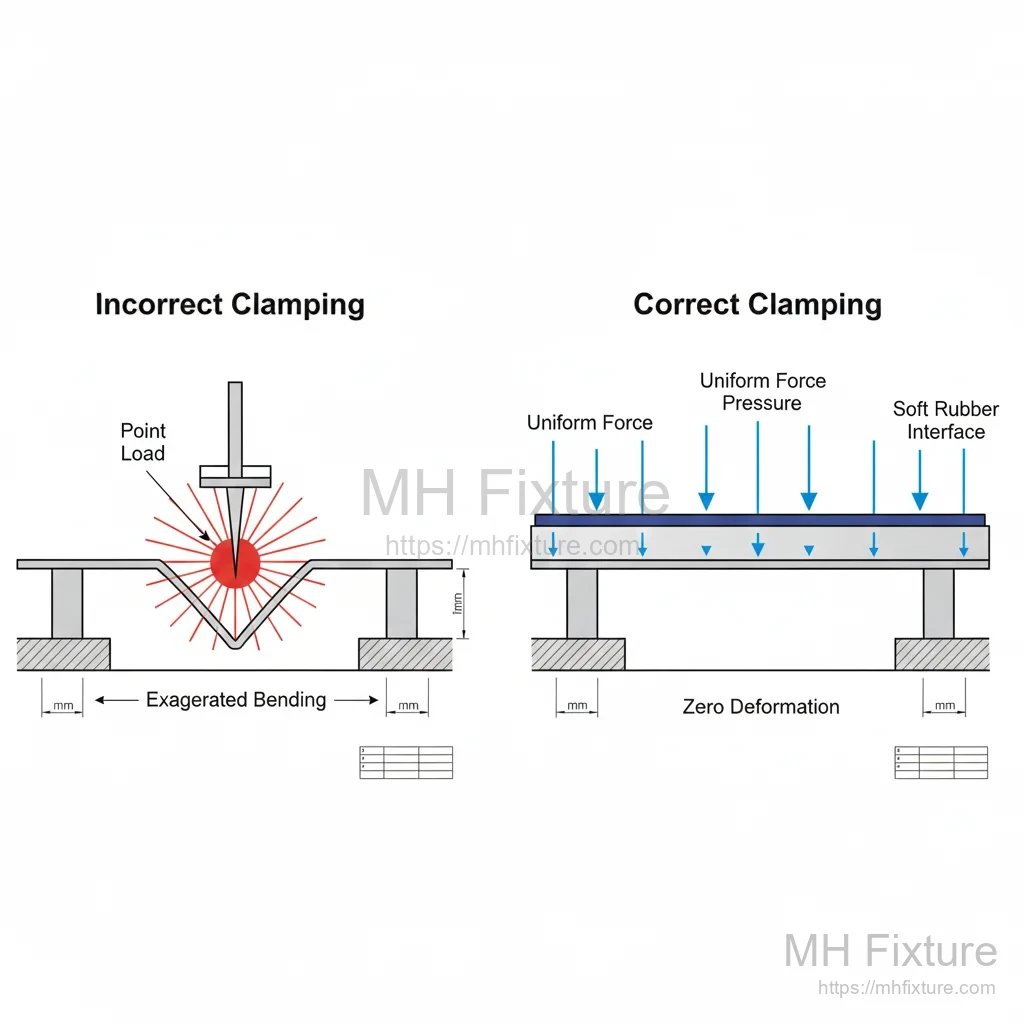
Случай 1: Локальное вдавливание от точечного зажима
- Описание ошибки: Тонкостенная крышка из алюминиевого сплава зажималась стандартными прижимными плитами по краям с точечным контактом.
- Результат: В точках прижима вмятина 0,05 мм; после чистового фрезерования зоны прижима толще, остальные — тоньше.
- Схема улучшения: Применить кольцевой непрерывный механизм зажима или прижимные планки с эластичными прокладками для распределения точечной нагрузки в линейную.
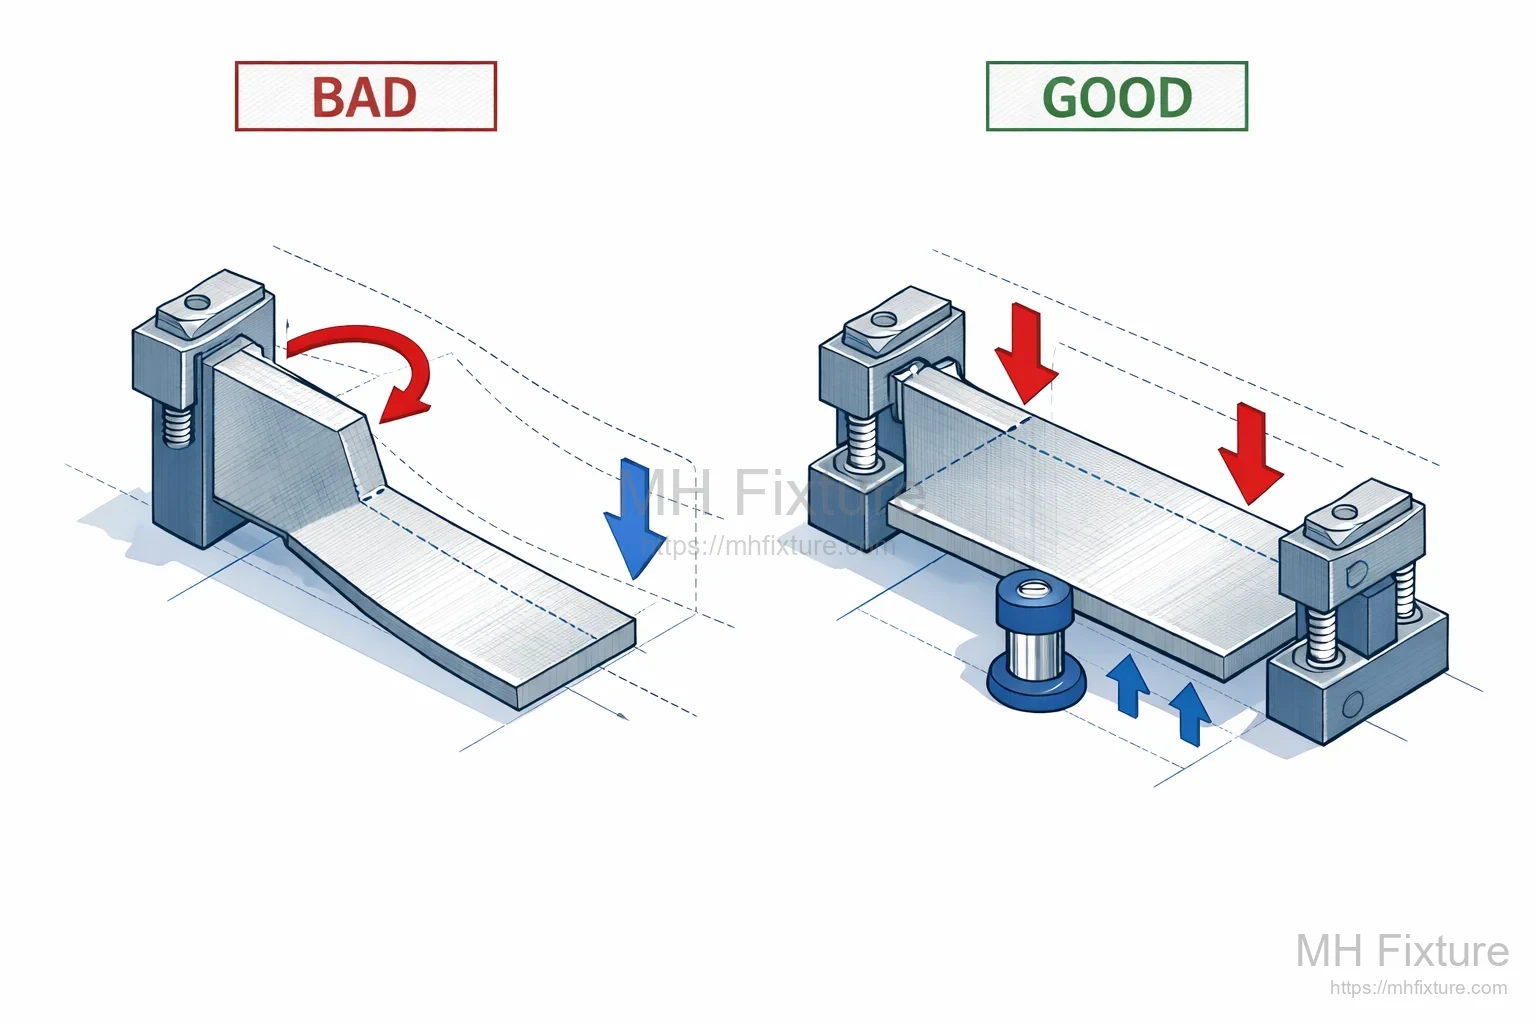
Случай 2: Общая коробление от одностороннего зажима
- Описание ошибки: Тонкостенная деталь L-образной формы интенсивно зажималась только с одной стороны для компенсации сил резания.
- Результат: Общая консольная деформация детали, перпендикулярность обработанных торцевых поверхностей вне допуска.
- Схема улучшения: Применить симметричный сбалансированный зажим с дополнительными адаптивными гидравлическими опорами на необрабатываемых поверхностях.
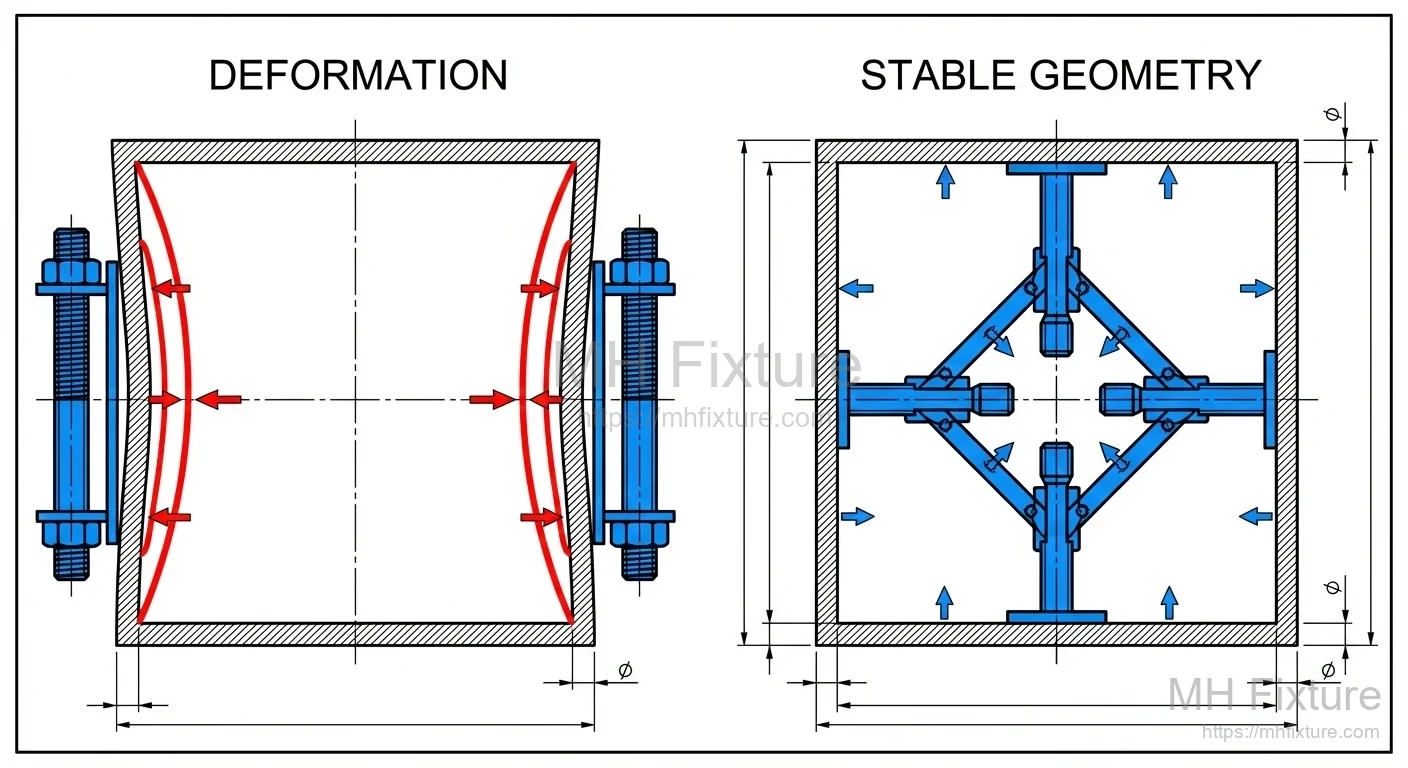
Случай 3: «Жесткая фиксация» боковых стенок тонкостенного корпуса
- Описание ошибки: При обработке внутренней полости жесткие болты использовались для выталкивания наружу боковых стенок.
- Результат: Боковые стенки слегка втягивались внутрь; после обработки полости стенки упруго восстанавливались, размеры полости превышали допуск.
- Схема улучшения: Применить позиционирование расширяющейся оправкой или опору низкоплавким сплавом для радиальной опоры изнутри в противоположном направлении.
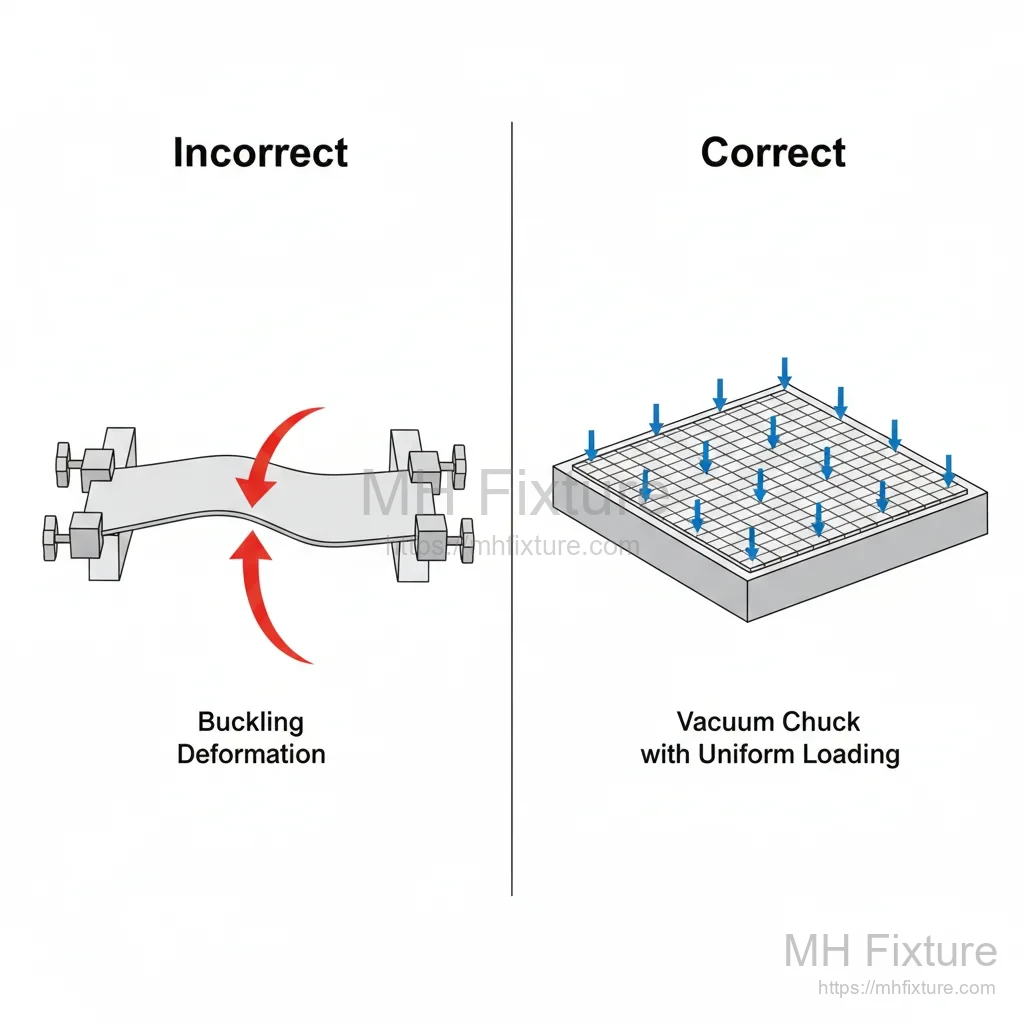
Случай 4: Деформация зажима по кромкам листовых деталей
- Описание ошибки: Тонкий лист зажимался по периметру боковыми прижимами.
- Результат: Деталь теряла устойчивость (Buckling), центр слегка выгибался вверх.
- Схема улучшения: Применить вакуумное приспособление для равномерно распределенного downward давления за счет атмосферного давления.
5. Инженерные решения и зрелые подходы
1. Вакуумные приспособления (Vacuum Fixtures)
- Применяемость: Сверхтонкие плоские пластины, тонкостенные детали большой площади.
- Преимущества: Крайне равномерное распределение давления, деталь без напряжений.
- Ограничения: Не способно противостоять сильным боковым силам резания (требуются дополнительные жесткие боковые упоры).
2. Конформные опоры и приспособления с фазопереходными материалами
Для нерегулярных тонкостенных деталей использовать низкоплавкие сплавы (Bi-Sn) или гибкие магнитопорошковые опоры. Деталь встраивается, после затвердевания сплава формируется 100% конформная объемлющая опора, значительно подавляющая вибрации обработки.
3. Эластичные механизмы зажима
Использовать тарельчатые пружины или пневмоцилиндры постоянного давления для удержания силы зажима ниже критического порога деформации детали. Комбинировать со стратегиями высокоскоростной обработки с легкими режимами (High-Speed Machining) для компенсации сниженной жесткости зажима за счет производительности.
6. Итог
Индивидуальное проектирование приспособлений для тонкостенных деталей — это искусство «баланса сил». Как проектировщики, мы должны думать не только о том, как надежно зафиксировать деталь, но и о том, как обеспечить восприятие сил обработки в «наиболее комфортной» позе детали.
Успешное приспособление для тонкостенных деталей обязательно обладает:
- Минимально индуцируемой деформацией.
- Высокой способностью демпфирования вибраций.
- Точным путем передачи сил.
Ваша технологическая цепочка тормозится из-за деформации тонкостенных деталей?
Наша инженерная команда специализируется на решении сложных задач фиксации, предлагая полный цикл от FEA-моделирования деформаций до изготовления высокоточных приспособлений. Приглашаем к консультации для получения индивидуального отчета диагностики приспособления.