薄壁零件夹具设计:如何避免夹紧力引起的加工变形
深入探讨薄壁零件夹具设计中,夹紧力如何引发加工变形。本文从工程实战角度,解析变形机理,提供包括力轴重合、包络支撑、刚柔结合及序中释放等四大关键设计原则,并结合案例给出解决方案,助您提升薄壁件加工精度。
—— 从力学传递到结构设计的工程实战指南
在航空航天、医疗器械及新能源汽车领域,薄壁零件(Thin-walled parts)因其减重优势被广泛应用。然而,对于夹具设计师而言,薄壁件是公认的“噩梦”。
很多工艺工程师会发现:夹具在三坐标测量时定位精准,夹紧力也足够大,但零件加工完松开夹具后,尺寸公差和形位公差(尤其是平面度和圆度)立即超标。这种现象的本质在于:薄壁零件的结构刚度极低,夹紧力引起的弹性变形在加工完成后释放,产生了不可控的“回弹”。
本文将从工程实战视角,深度剖析薄壁零件夹紧变形的机理,并提供可落地的结构优化方案。
一、 薄壁零件夹具设计的核心难点
薄壁零件加工之所以难,是因为其力学特性与常规刚性零件完全不同:
- 低刚度与高柔性: 零件壁厚与整体尺寸比例失调,导致其对局部压力极其敏感。微小的夹紧力即可诱发明显的结构挠度。
- 力耦合效应: 在薄壁结构中,夹紧力、定位反力与切削热产生的热应力高度耦合。夹紧力如果不直接作用在支撑点上,会瞬间产生弯曲力矩。
- 内应力释放: 零件在毛坯阶段存有的残余应力,在薄壁化加工过程中会随材料去除而释放,若夹具无法在加工过程中保持“柔性平衡”,零件会发生整体翘曲。
二、 夹紧变形的工程机理:为什么“越牢越不准”?
传统的夹具设计逻辑是“Clamp as tight as possible”,但在薄壁件领域,这正是失效的开始。
- 力学传递路径的偏移: 若夹紧力作用线与定位支撑点不重合(Offset),薄壁结构会发生微量弯曲。加工是在变形状态下进行的,卸载后零件恢复原状,加工出的面就会变成“波浪形”。
- 点接触的陷阱: 局部集中夹紧力会导致接触区域产生赫兹接触应力(Hertzian stress),使局部产生塑性凹陷或显著的局部弹性形变。
- 过定位带来的“强行修正”: 试图通过增加支撑点来提高刚度,若支撑点高度不一致,夹紧力会将零件强行压向错误的平面,锁死了零件的初始应力。
三、 薄壁零件夹具设计的 4 大关键原则
1. 定位与夹紧的“力轴重合”
夹紧力的作用点必须严格对应支撑点(Locator),确保力在零件内部仅产生压应力,而非剪切或弯曲力矩。
2. 从“点支撑”转向“包络支撑”
尽可能扩大支撑面积。利用仿形(Profiled)支撑块或自适应材料,将载荷分布在更大的表面积上,降低单位面积压力。
3. 刚柔结合的支撑策略
主定位采用刚性支撑确保位置度,辅助定位采用浮动支撑(Floating Supports)。在零件处于无应力自然状态下,浮动支撑触碰零件并锁定,提供刚性而不改变零件姿态。
4. 序中释放原则
对于精密零件,采用“粗加工-松开重夹-精加工”的策略。在精加工工序中,夹具应仅提供刚好抵消切削力的最小夹紧力。
四、 常见错误案例与改进方案
以下是我们在定制化服务中修复的典型薄壁件夹具设计错误:
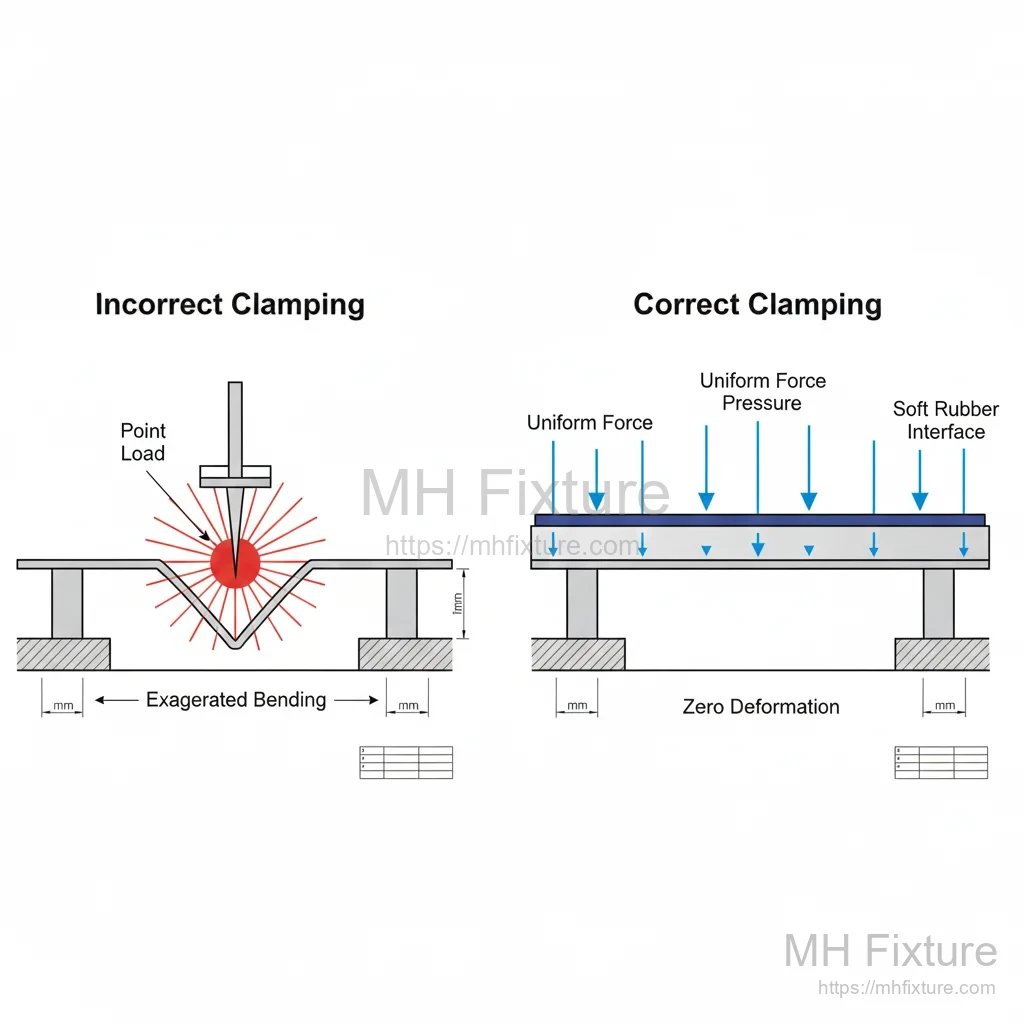
案例 1:点夹紧导致的局部塌陷
- 错误描述: 铝合金薄壁盖板使用标准压板在边缘点状压紧。
- 结果: 压点处产生 0.05mm 的下陷,精铣后压点处偏厚,其余地方偏薄。
- 改进方案: 使用环形连续夹紧机构或带有弹性衬垫的压条,将点受力分散为线受力。
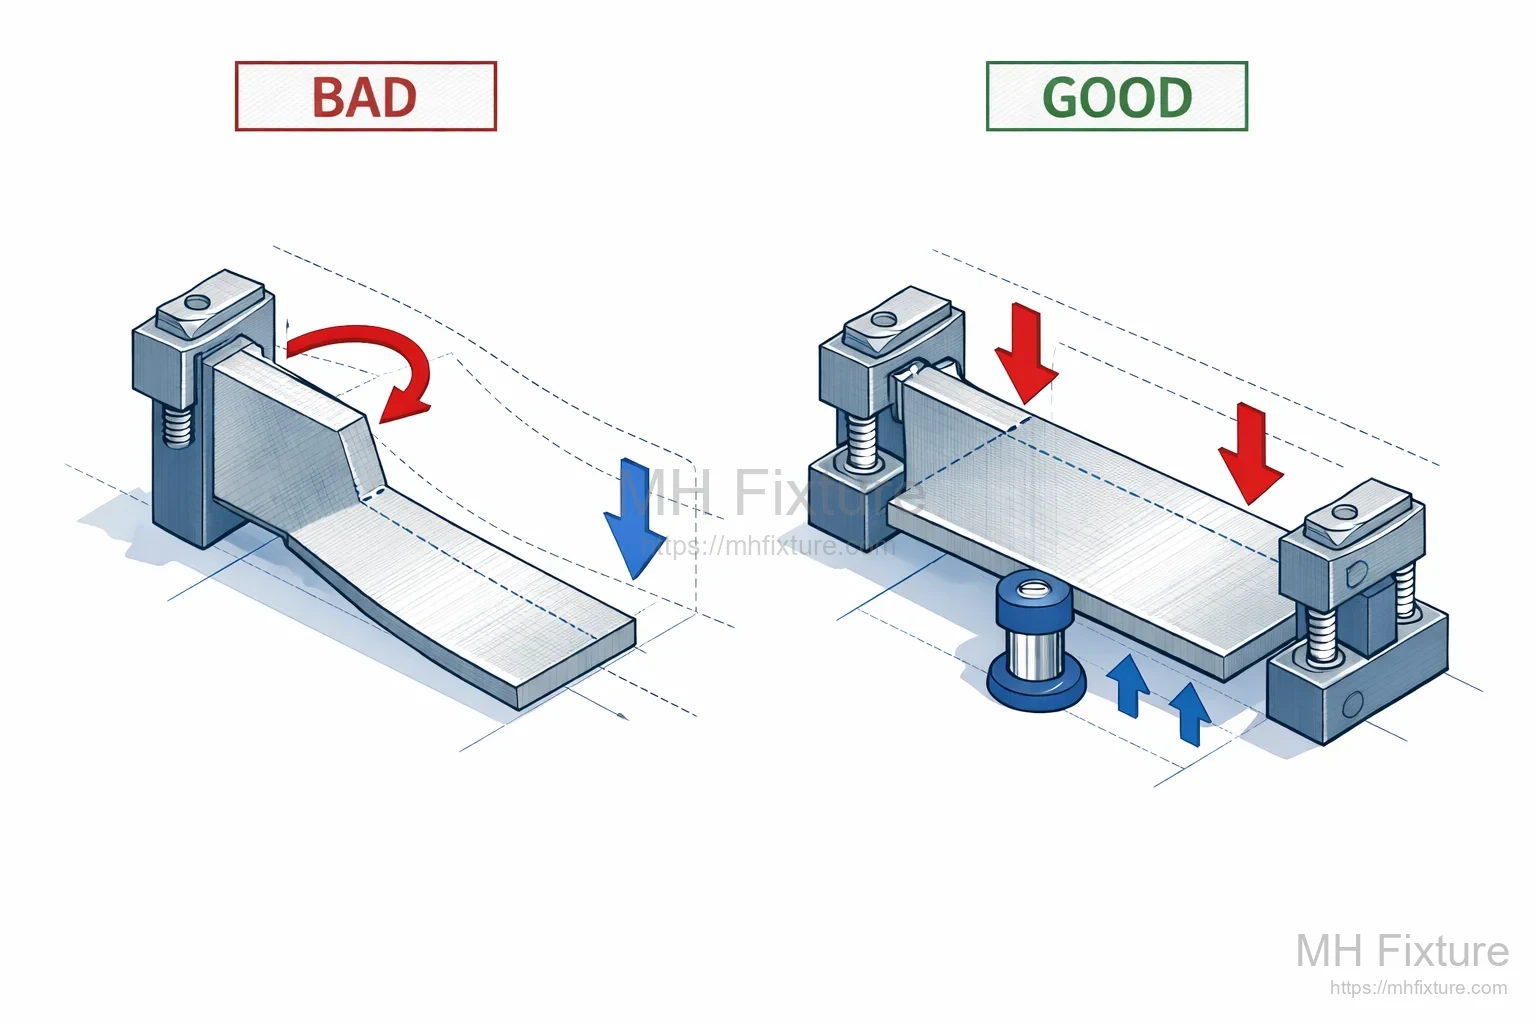
案例 2:单侧夹紧引起的整体翘曲
- 错误描述: L型薄壁件仅在一侧加强夹紧以抵抗切削力。
- 结果: 零件产生整体悬臂变形,加工出的端面垂直度超差。
- 改进方案: 采用对称平衡夹紧,并在非加工面增加自适应液压辅助支承。
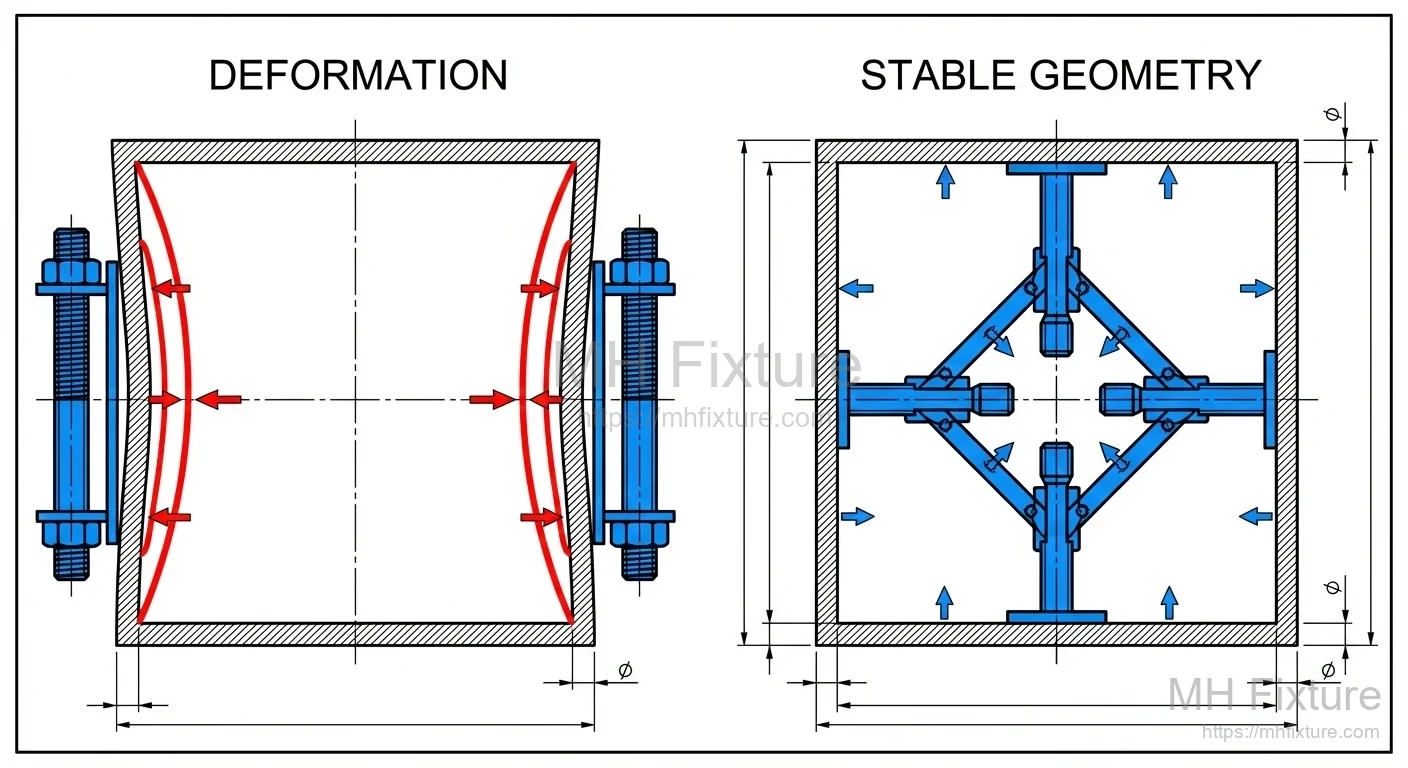
案例 3:薄壁箱体侧壁的“刚性锁死”
- 错误描述: 加工箱体内腔时,使用螺栓从侧面对外壁进行刚性顶紧。
- 结果: 侧壁向内微量内缩,腔体加工完后侧壁回弹,导致内腔尺寸偏大。
- 改进方案: 采用膨胀套定位或低熔点合金填充支撑,从内侧提供反向径向支撑。
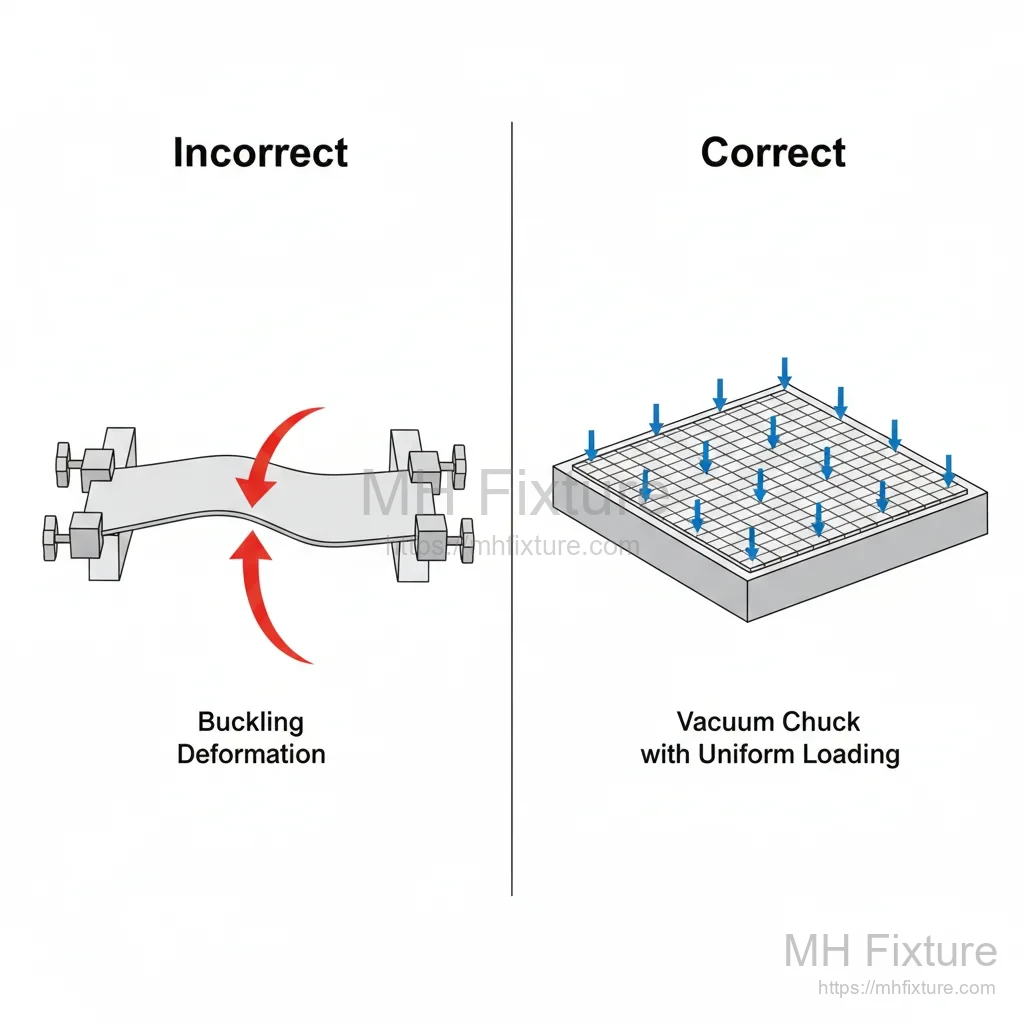
案例 4:板件边缘夹紧变形
- 错误描述: 薄板零件四周用侧压夹具。
- 结果: 零件受压后发生失稳(Buckling),中心微量拱起。
- 改进方案: 采用真空吸附夹具,利用大气压实现均匀分布的向下压力。
五、 工程化解决方案与成熟思路
1. 真空吸附夹具(Vacuum Fixtures)
- 适用性: 极薄平板、大面积薄壁件。
- 优点: 压力分布极其均匀,零件无应力。
- 局限: 无法抵抗强大的切削侧向力(需配合侧向刚性挡块)。
2. 随形支撑与相变材料夹具
- 对于异形薄壁件,利用低熔点合金(Bi-Sn合金)或柔性磁粉支承。将零件嵌入其中,待合金凝固后形成 100% 贴合的包络支撑,能极大地抑制加工振动。
3. 弹性夹紧机构
- 利用蝶形弹簧或定压力气缸,将夹紧力控制在零件变形临界值以下。配合高转速、轻切削(High-Speed Machining)策略,以效率弥补夹紧刚度的不足。
六、 总结
薄壁零件的夹具定制是一门“力平衡”的艺术。作为设计师,我们不仅要考虑如何夹牢零件,更要考虑如何以零件“最舒服”的姿态去承载加工力。
成功的薄壁件夹具设计必须具备:
- 极低的诱发形变。
- 极强的消振能力。
- 精准的力学传递路径。
您的工艺链是否因薄壁件变形而陷入瓶颈? 我们的工程团队专注于解决高难度装夹难题,提供从 FEA 变形模拟到高精度夹具制造的全案服务。欢迎咨询,获取您的专属夹具诊断报告。