Thiết kế đồ gá cho chi tiết thành mỏng: Cách tránh biến dạng gia công do lực kẹp gây ra
Phân tích sâu cách lực kẹp gây biến dạng gia công trong thiết kế đồ gá chi tiết thành mỏng. Bài viết từ góc nhìn thực hành kỹ thuật, phân tích cơ chế biến dạng, đưa ra bốn nguyên tắc thiết kế quan trọng — trùng trục lực, đỡ bao phủ, kết hợp cứng-mềm và giải phóng theo trình tự — cùng giải pháp dựa trên case để nâng cao độ chính xác gia công chi tiết thành mỏng.
—— Hướng dẫn thực hành kỹ thuật từ truyền lực đến thiết kế cấu trúc
Trong lĩnh vực hàng không vũ trụ, thiết bị y tế và xe năng lượng mới, chi tiết thành mỏng (Thin-walled parts) được ứng dụng rộng rãi nhờ ưu điểm giảm trọng lượng. Tuy nhiên, đối với các nhà thiết kế đồ gá, chi tiết thành mỏng được công nhận là “cơn ác mộng”.
Nhiều kỹ sư quy trình phát hiện: đồ gá định vị chính xác khi đo trên máy CMM, lực kẹp cũng đủ lớn, nhưng sau khi gia công chi tiết và tháo đồ gá, dung sai kích thước và dung sai hình dạng (đặc biệt là độ phẳng và độ tròn) ngay lập tức vượt giới hạn. Bản chất của hiện tượng này là chi tiết thành mỏng có độ cứng cấu trúc cực thấp, biến dạng đàn hồi do lực kẹp gây ra được giải phóng sau gia công, dẫn đến “hồi đàn hồi” (springback) không kiểm soát được.
Bài viết này từ góc nhìn thực hành kỹ thuật, phân tích sâu cơ chế biến dạng kẹp của chi tiết thành mỏng, đồng thời cung cấp các giải pháp tối ưu hóa cấu trúc có thể triển khai thực tế.
1. Những khó khăn cốt lõi trong thiết kế đồ gá chi tiết thành mỏng
Gia công chi tiết thành mỏng khó khăn vì đặc tính cơ học của chúng hoàn toàn khác biệt so với chi tiết cứng thông thường:
- Độ cứng thấp và độ linh hoạt cao: Tỷ lệ độ dày thành so với kích thước tổng thể mất cân đối, khiến chi tiết cực kỳ nhạy cảm với áp lực cục bộ. Lực kẹp nhỏ cũng có thể gây lệch cấu trúc rõ rệt.
- Hiệu ứng ghép lực: Trong cấu trúc thành mỏng, lực kẹp, lực phản tác dụng định vị và ứng suất nhiệt từ nhiệt cắt ghép nối cao độ. Nếu lực kẹp không tác dụng trực tiếp lên điểm đỡ, sẽ lập tức sinh moment uốn.
- Giải phóng ứng suất nội: Ứng suất dư tồn tại trong phôi thô sẽ được giải phóng theo quá trình loại bỏ vật liệu khi làm mỏng. Nếu đồ gá không duy trì được “cân bằng linh hoạt” trong quá trình gia công, chi tiết sẽ bị cong vênh toàn bộ.
2. Cơ chế kỹ thuật của biến dạng kẹp: Tại sao “kẹp càng chặt càng không chính xác”
Logic thiết kế đồ gá truyền thống là “Clamp as tight as possible”, nhưng với chi tiết thành mỏng, đây chính là khởi đầu của thất bại.
- Lệch đường truyền lực: Nếu đường tác dụng lực kẹp không trùng với điểm đỡ định vị (Offset), cấu trúc thành mỏng sẽ bị uốn nhẹ. Gia công diễn ra ở trạng thái biến dạng; sau khi dỡ tải, chi tiết trở về hình dạng ban đầu, bề mặt gia công trở thành “sóng”.
- Bẫy tiếp xúc điểm: Lực kẹp tập trung cục bộ sẽ sinh ứng suất tiếp xúc Hertz (Hertzian stress), gây lún nhựa hoặc biến dạng đàn hồi cục bộ đáng kể tại vùng tiếp xúc.
- “Sửa chữa cưỡng bức” do định vị thừa (Over-constraint): Cố gắng tăng độ cứng bằng cách thêm điểm đỡ, nếu chiều cao điểm đỡ không đồng đều, lực kẹp sẽ ép chi tiết xuống mặt phẳng sai, khóa chặt ứng suất ban đầu.
3. Bốn nguyên tắc quan trọng trong thiết kế đồ gá chi tiết thành mỏng
1. Trùng trục lực định vị và kẹp
Điểm tác dụng lực kẹp phải nghiêm ngặt tương ứng với điểm định vị (Locator), đảm bảo chỉ sinh ứng suất nén bên trong chi tiết, không có lực cắt hoặc moment uốn.
2. Chuyển từ “đỡ điểm” sang “đỡ bao phủ”
Mở rộng diện tích đỡ tối đa có thể. Sử dụng khối đỡ theo profile (Profiled) hoặc vật liệu thích ứng để phân bố tải trọng trên diện tích bề mặt lớn hơn, giảm áp suất đơn vị diện tích.
3. Chiến lược đỡ kết hợp cứng - mềm
Định vị chính sử dụng đỡ cứng để đảm bảo độ chính xác vị trí, định vị phụ sử dụng đỡ nổi (Floating Supports). Ở trạng thái tự nhiên không ứng suất của chi tiết, đỡ nổi tiếp xúc chi tiết và khóa, cung cấp độ cứng mà không thay đổi tư thế chi tiết.
4. Nguyên tắc giải phóng theo trình tự
Đối với chi tiết chính xác cao, áp dụng chiến lược “gia công thô – tháo và kẹp lại – gia công tinh”. Ở công đoạn gia công tinh, đồ gá chỉ cung cấp lực kẹp tối thiểu đủ để chống lực cắt.
4. Các trường hợp lỗi phổ biến và giải pháp cải tiến
Dưới đây là các lỗi thiết kế đồ gá chi tiết thành mỏng điển hình mà chúng tôi đã sửa chữa trong dịch vụ tùy chỉnh:
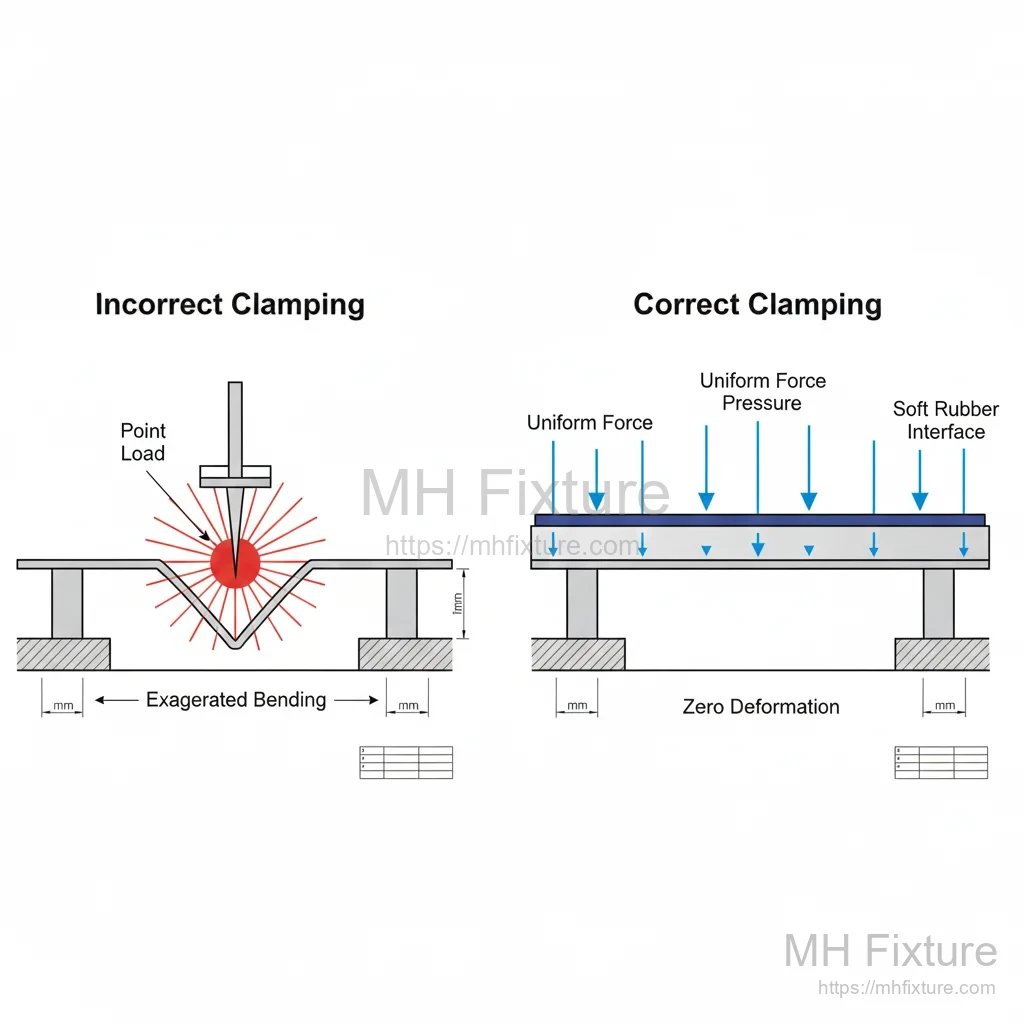
Trường hợp 1: Lún cục bộ do kẹp điểm
- Mô tả lỗi: Nắp thành mỏng hợp kim nhôm sử dụng tấm ép chuẩn kẹp điểm ở mép.
- Kết quả: Điểm ép lún 0,05 mm; sau phay tinh, vùng ép dày hơn, các vùng khác mỏng hơn.
- Giải pháp cải tiến: Sử dụng cơ cấu kẹp vòng liên tục hoặc thanh ép có đệm đàn hồi để phân bố lực điểm thành lực tuyến.
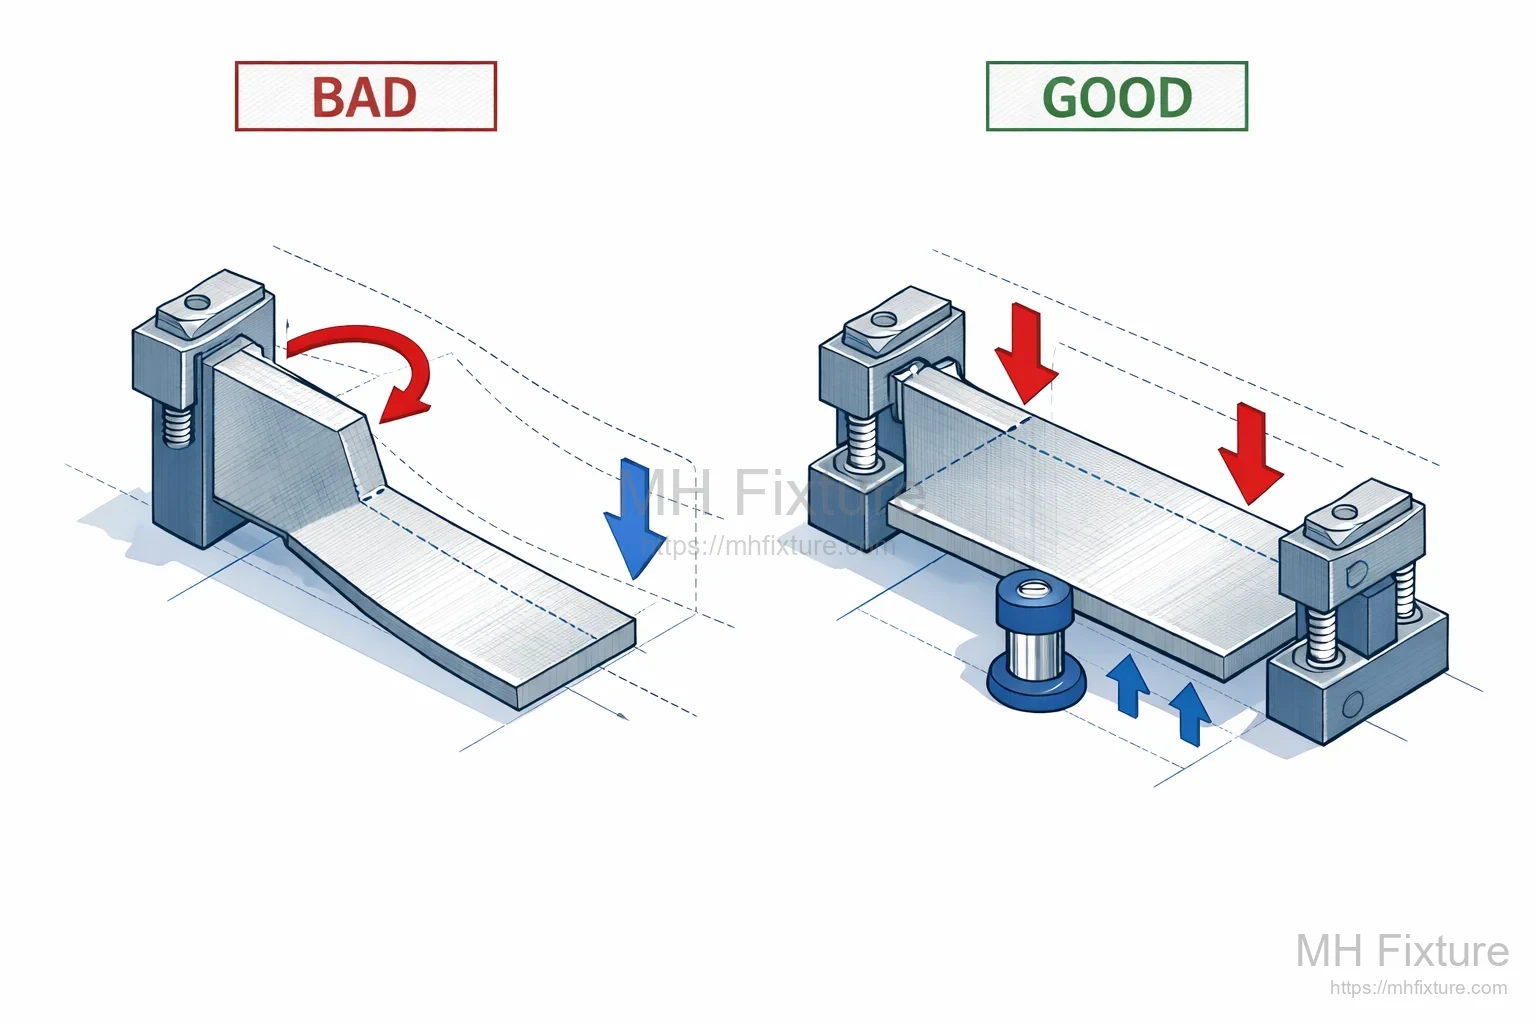
Trường hợp 2: Cong vênh toàn bộ do kẹp một bên
- Mô tả lỗi: Chi tiết thành mỏng hình chữ L chỉ kẹp mạnh một bên để chống lực cắt.
- Kết quả: Biến dạng kiểu console toàn bộ, độ vuông góc mặt đầu gia công vượt dung sai.
- Giải pháp cải tiến: Áp dụng kẹp cân bằng đối xứng và thêm đỡ phụ thủy lực thích ứng ở mặt không gia công.
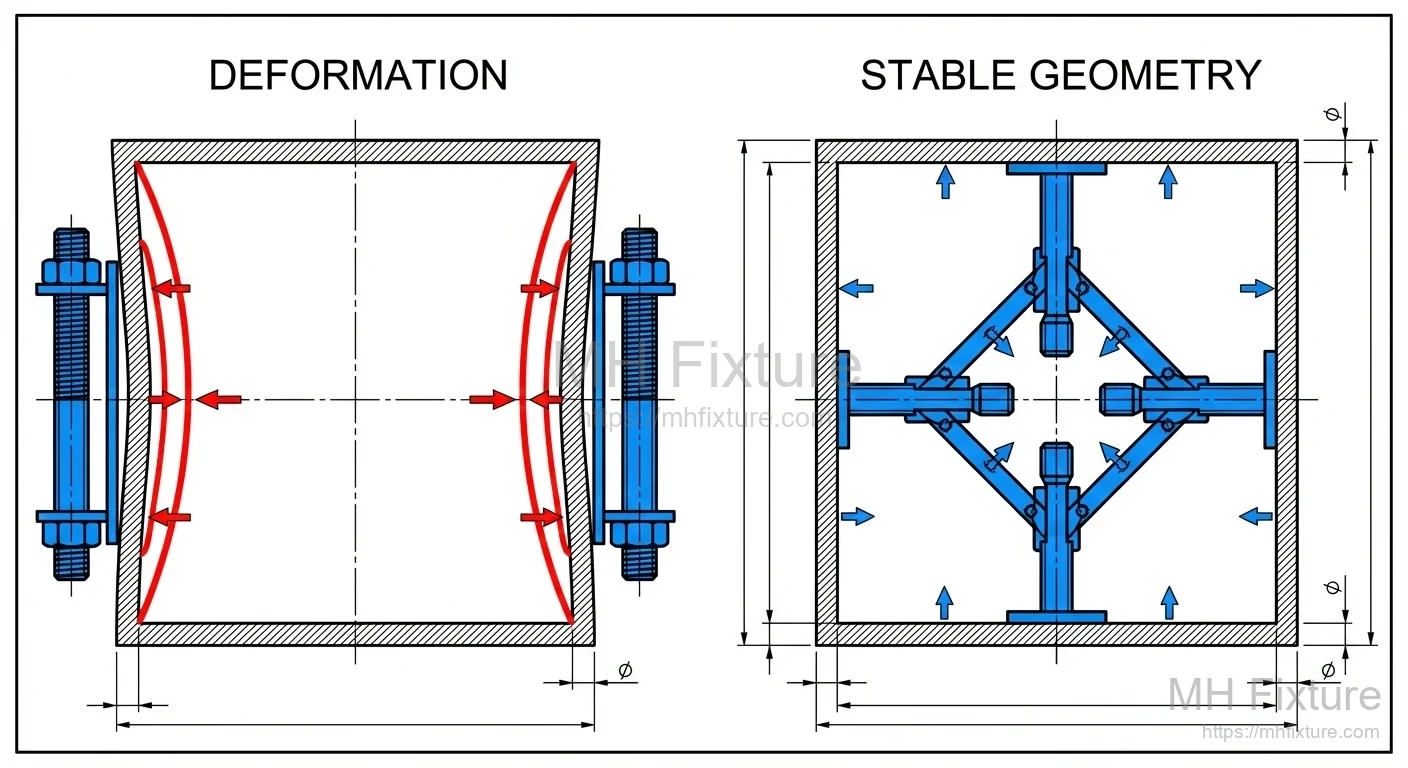
Trường hợp 3: “Khóa cứng” thành bên hộp thành mỏng
- Mô tả lỗi: Khi gia công khoang trong, sử dụng bu lông ép cứng từ bên ra thành ngoài.
- Kết quả: Thành bên co nhẹ vào trong; sau gia công khoang, thành hồi đàn hồi, kích thước khoang trong lớn hơn.
- Giải pháp cải tiến: Sử dụng định vị mandrel giãn nở hoặc đỡ bằng hợp kim nóng chảy thấp để cung cấp đỡ hướng tâm ngược từ bên trong.
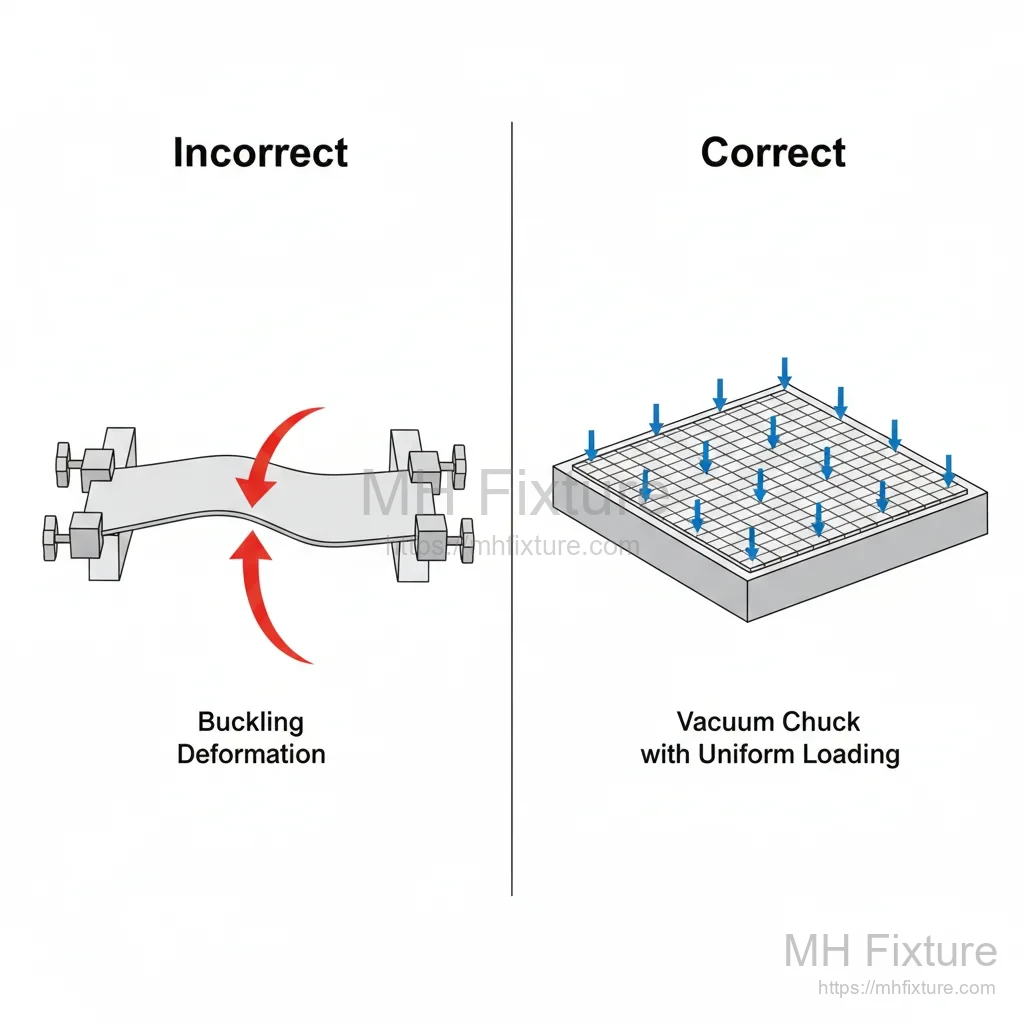
Trường hợp 4: Biến dạng kẹp mép tấm
- Mô tả lỗi: Chi tiết tấm mỏng kẹp quanh chu vi bằng đồ gá ép bên.
- Kết quả: Chi tiết mất ổn định (Buckling), tâm hơi cong lên.
- Giải pháp cải tiến: Sử dụng đồ gá hút chân không để tạo áp suất xuống phân bố đều nhờ áp suất khí quyển.
5. Giải pháp kỹ thuật và các ý tưởng trưởng thành
1. Đồ gá hút chân không (Vacuum Fixtures)
- Ứng dụng: Tấm phẳng cực mỏng, chi tiết thành mỏng diện tích lớn.
- Ưu điểm: Phân bố áp suất cực kỳ đều, chi tiết không ứng suất.
- Hạn chế: Không chống được lực bên cắt mạnh (cần kết hợp chặn bên cứng phụ).
2. Đỡ theo hình dạng và đồ gá vật liệu chuyển pha
Đối với chi tiết thành mỏng hình dạng bất quy tắc, sử dụng hợp kim nóng chảy thấp (Bi-Sn) hoặc đỡ bột từ linh hoạt. Nhúng chi tiết vào, chờ hợp kim đông đặc tạo đỡ bao phủ 100%, ức chế mạnh rung động gia công.
3. Cơ cấu kẹp đàn hồi
Sử dụng lò xo đĩa hoặc xy lanh khí lực không đổi để kiểm soát lực kẹp dưới ngưỡng biến dạng chi tiết. Kết hợp chiến lược gia công tốc độ cao, cắt nhẹ (High-Speed Machining) để bù đắp độ cứng kẹp giảm bằng hiệu suất.
6. Kết luận
Thiết kế đồ gá tùy chỉnh cho chi tiết thành mỏng là nghệ thuật “cân bằng lực”. Là nhà thiết kế, chúng ta không chỉ cân nhắc cách kẹp chặt chi tiết mà còn cách để chi tiết chịu lực gia công ở “tư thế thoải mái nhất”.
Thiết kế đồ gá chi tiết thành mỏng thành công phải có:
- Biến dạng gây ra cực thấp.
- Khả năng giảm rung cực mạnh.
- Đường truyền lực chính xác.
Chuỗi quy trình của bạn có đang bị tắc nghẽn do biến dạng chi tiết thành mỏng không?
Đội ngũ kỹ thuật của chúng tôi chuyên giải quyết các vấn đề kẹp giữ khó cao, cung cấp dịch vụ toàn diện từ mô phỏng biến dạng FEA đến chế tạo đồ gá chính xác cao. Hoan nghênh tư vấn để nhận báo cáo chẩn đoán đồ gá chuyên biệt của bạn.