Проектирование многофункциональных калибров для вкладышей холодильников: переход от ручных измерений к стандартам ПР/НЕ
Измерения сложных вакуум-формованных деталей штангенциркулем часто приводят к нестабильности данных и длительным циклам контроля. В этом кейсе рассматривается конструкция многофункционального ступенчатого калибра (ПР/НЕ) для вкладышей холодильников. Решение сокращает время контроля на 75% при строгом соблюдении посадочных допусков.
Проблема: Стабильность размеров при термоформовании
Вакуум-формованный внутренний вкладыш (лайнер) является ключевым конструктивным элементом при сборке холодильника. Точность его размеров напрямую влияет на внешний вид изделия, теплоизоляционные характеристики и плотность посадки внутренних полок. Однако, в силу свойств термоформуемых пластиков (обычно ABS или HIPS), контроль усадки и деформации остается сложной инженерной задачей.
В частности, строгий контроль необходим для следующих критических параметров качества (CTQ):
- Высота ступени под лайтбокс: Обеспечивает корректную посадку модуля освещения без люфтов.
- Кромка вкладыша: Критический интерфейс сопряжения вкладыша с внешним корпусом холодильника.
- Ширина уплотнительного фланца: Главный барьер для предотвращения утечки пены.
- Плоскостность углов: Геометрия 24-гранных углов должна идеально прилегать к шкафу.
В традиционных процессах контроля качества операторы полагались на ручные штангенциркули и субъективный визуальный осмотр. Этот подход имел существенные недостатки:
- Высокая вариабельность измерений: Различное усилие прижима штангенциркуля у разных операторов приводило к деформации мягкого пластика и искажению данных.
- Низкая эффективность: Ручное измерение множества сложных точек занимает слишком много времени.
- Несогласованность данных: Отсутствие единой измерительной базы (Datum) приводило к ложным допускам или ложной отбраковке.
Для решения этих проблем техническая команда разработала специализированную систему контрольной оснастки, реализовав переход от «измерения переменных» (считывание показаний) к «атрибутивному контролю» (функциональные калибры ПР/НЕ).
Инженерное решение: Многофункциональный ступенчатый калибр
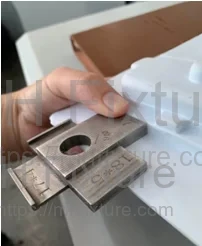
Для стандартизации процесса контроля был спроектирован специальный блочный калибр типа «Проходной/Непроходной» (Go/No-Go). Этот инструмент объединяет четыре специфических размерных стандарта в одном блоке из закаленной инструментальной стали, с приоритетом на эргономику и быстроту принятия решений.
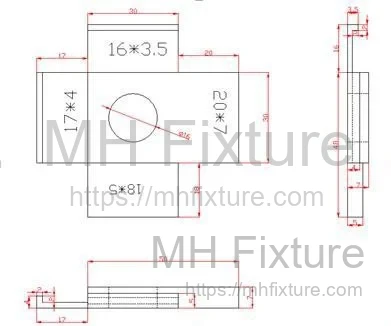
Схема проектирования калибра:
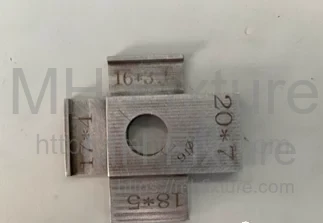
Фотография готового калибра:
Технические характеристики и применение
Калибр прецизионно обработан в номинальный размер за вычетом нижнего предела допуска (или условий сопряжения). Блок имеет четыре различные измерительные грани:
1. Размер A: 30 × 16 × 3.5 мм
- Целевой элемент: Высота ступени под токопроводящую полосу; Общая ширина кромки.
- Применение: Проверка высоты ступени для старых моделей лайтбоксов (B10129, C0435).
2. Размер B: 30 × 17 × 4 мм
- Целевой элемент: Посадочный интерфейс между кромкой вкладыша и корпусом шкафа.
- Применение: Гарантирует, что зазор находится в пределах заданного поля допуска.
3. Размер C: 30 × 18 × 5 мм
- Целевой элемент: Предельная ширина сопряжения со шкафом; Ступени лайтбоксов бокового всасывания.
- Применение: Используется для моделей C1315 и C1725 для проверки верхнего предела допуска.
4. Размер D: 30 × 20 × 7 мм
- Целевой элемент: Стандартная высота ступени лайтбокса.
- Применение: Основной инструмент проверки для моделей B15189, B17123, B15175 и B1528.
Методология работы: Стандартизированная логика контроля
Конструкция калибра упрощает сложную метрологию до трех интуитивно понятных действий, исключая необходимость считывания шкалы нониуса.
- Действие 1: «Вставка» —— Проверка посадки (The "Slot" Check)
- Метод: Вставьте калибр (Грань 1 или 2) в самоблокирующуюся ступень вкладыша.
- Критерий: Поверхность калибра должна быть заподлицо с поверхностью вкладыша. Зазоры или качание указывают на отклонение высоты ступени.
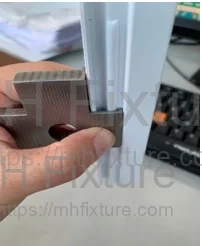
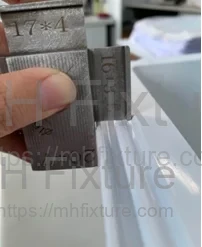
- Действие 2: «Вертикаль» —— Проверка ширины (The "Vertical" Check)
- Метод: Установите калибр (Грань 1 или 2) вертикально к ступени кромки.
- Критерий: Калибр работает как шаблон ширины. Если кромка вкладыша выступает или значительно короче ширины калибра, деталь бракуется.
- Действие 3: «Прилегание» —— Проверка высоты/плоскостности (The "Abutment" Check)
- Метод: Приложите калибр (Грань 3 или 4) к ступени лайтбокса.
- Критерий: Проверка на просвет между калибром и поверхностью ступени. Это действие одновременно подтверждает плоскостность и высоту ступени.
Результаты внедрения: Эффективность бережливого производства
Внедрение этой специализированной системы калибров кардинально изменило процесс контроля качества на производственной линии.
-
Сокращение времени цикла: Полный контроль одного вкладыша включает проверку 22 критических точек.
- Предыдущий метод (Штангенциркуль): ~4 минуты/шт (измерение + считывание + запись).
- Текущий метод (Ступенчатый калибр): < 1 минуты/шт.
- Результат: Сокращение времени контроля на 75%, значительное снижение производственных задержек.
-
Улучшение воспроизводимости процесса (CPK): Исключение вариабельности использования штангенциркуля повысило воспроизводимость результатов (MSA). Операторам теперь достаточно сфотографировать калибр в положении «НЕ (No-Go)» при контроле первой детали, создавая проверяемый цифровой след.
-
Сокращение потерь (Waste Reduction): В соответствии с принципами бережливого производства (Lean), инструмент устраняет потери на «лишние движения» и «ожидание». Немедленная обратная связь позволяет технологам быстрее корректировать параметры формовочных машин, снижая процент брака при запуске.
Заключение
В массовом производстве небольшие улучшения оснастки часто приносят максимальный возврат инвестиций (ROI). Заменяя универсальные измерительные инструменты специально разработанными функциональными калибрами, производители могут достичь более жесткого контроля допусков и значительно увеличить пропускную способность.
Для получения дополнительной информации о нестандартных метрологических решениях и проектировании контрольной оснастки посетите наш раздел Специализированные контрольные приспособления.