Desain Gauge Inspeksi Multi-Fungsi untuk Liner Kulkas: Dari Pengukuran Manual ke Standarisasi Go/No-Go
Mengukur part vacuum forming yang kompleks dengan kaliper manual seringkali menyebabkan data tidak konsisten dan siklus yang lama. Studi kasus ini membahas desain step gauge multi-fungsi "Go/No-Go" untuk liner kulkas. Solusi ini mengurangi waktu inspeksi hingga 75% sambil mengontrol dimensi antarmuka kritis secara ketat.
Tantangan: Stabilitas Dimensi dalam Thermoforming
Inner liner (pelapis dalam) vacuum forming adalah komponen struktural penting dalam perakitan kulkas. Akurasi dimensinya berdampak langsung pada kualitas estetika akhir, kinerja isolasi, dan kesesuaian pemasangan rak internal. Namun, karena karakteristik material plastik thermoforming (biasanya ABS atau HIPS), mengendalikan penyusutan (shrinkage) dan deformasi adalah tantangan teknis yang persisten.
Secara khusus, fitur Critical-to-Quality (CTQ) berikut memerlukan kontrol yang sangat ketat:
- Tinggi Step Light Box: Memastikan modul pencahayaan terpasang dengan tepat tanpa longgar.
- Liner Edge (Tepi Liner): Antarmuka kritis antara liner dan cangkang luar (cabinet) kulkas.
- Lebar Flange Penyegel: Penghalang utama untuk mencegah kebocoran busa (foam leakage).
- Kerataan Sudut (Corner Flatness): Geometri 24-sisi harus sejajar sempurna dengan kabinet.
Dalam proses kontrol kualitas (QC) tradisional, operator mengandalkan kaliper genggam (vernier caliper) dan inspeksi visual subjektif. Pendekatan ini memiliki masalah signifikan:
- Variasi Pengukuran Tinggi: Tekanan kaliper yang berbeda oleh setiap operator dapat mengubah bentuk part plastik yang lunak.
- Efisiensi Rendah: Mengukur banyak titik kompleks secara manual memakan waktu sangat lama.
- Inkonsistensi Data: Kurangnya datum referensi standar menyebabkan kesalahan penilaian (false passes/rejects).
Untuk mengatasi masalah ini, tim teknis mengembangkan solusi fixture inspeksi khusus untuk beralih dari "pengukuran variabel" (pembacaan angka) ke "pemeriksaan atribut" (fungsional Go/No-Go).
Solusi Teknis: Desain Step Gauge Multi-Fungsi
Untuk menstandarisasi proses inspeksi, insinyur merancang gauge blok kustom tipe "Go/No-Go". Alat ini mengintegrasikan empat standar dimensi spesifik ke dalam satu blok tool steel yang diperkeras, dengan prioritas pada ergonomi dan pengambilan keputusan cepat.
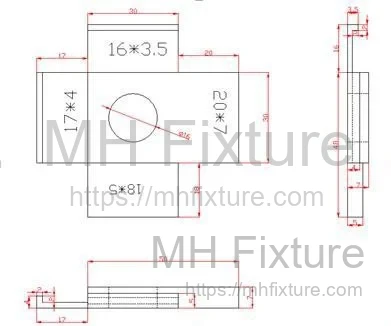
Skema Desain Gauge Liner:
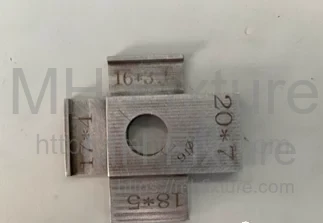
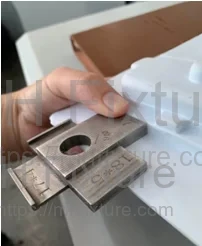
Fisik Gauge yang Diproduksi:
Spesifikasi Teknis dan Definisi Penggunaan
Gauge ini dikerjakan (machining) secara presisi ke dimensi nominal dikurangi batas toleransi bawah (atau kondisi mating). Blok ini memiliki empat sisi ukur yang berbeda:
1. Dimensi A: 30 × 16 × 3.5 mm
- Fitur Target: Tinggi step strip konduktif tepi liner; Lebar tepi liner generik.
- Aplikasi: Memverifikasi tinggi step untuk desain light box lama (Model B10129, C0435).
2. Dimensi B: 30 × 17 × 4 mm
- Fitur Target: Antarmuka mating antara tepi liner dan cangkang kabinet kulkas.
- Aplikasi: Memastikan celah (gap) berada dalam zona toleransi perakitan.
3. Dimensi C: 30 × 18 × 5 mm
- Fitur Target: Batas lebar maksimum untuk mating kabinet; Step light box tipe side-suction.
- Aplikasi: Digunakan untuk model C1315 dan C1725 untuk memverifikasi batas atas (upper limit).
4. Dimensi D: 30 × 20 × 7 mm
- Fitur Target: Tinggi step light box standar.
- Aplikasi: Alat verifikasi utama untuk model B15189, B17123, B15175, dan B1528.
Metodologi Operasional: Logika Inspeksi Terstandarisasi
Gauge ini dirancang untuk menyederhanakan metrologi kompleks menjadi tiga tindakan intuitif, menghilangkan kebutuhan operator untuk membaca skala vernier.
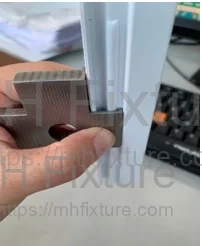
- Tindakan 1: Cek "Slot" (Mating Verification)
- Metode: Masukkan gauge (Sisi 1 atau 2) ke dalam step penguncian otomatis liner.
- Kriteria: Permukaan gauge harus rata (flush) dengan permukaan liner. Celah atau goyangan menunjukkan tinggi step di luar toleransi.
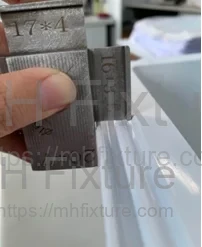
- Tindakan 2: Cek "Vertikal" (Width Verification)
- Metode: Tempatkan gauge (Sisi 1 atau 2) tegak lurus terhadap step tepi liner.
- Kriteria: Gauge bertindak sebagai template lebar. Jika tepi liner menonjol atau jauh lebih pendek dari lebar gauge, part tersebut di-reject.
- Tindakan 3: Cek "Sandar" (Abutment Check)
- Metode: Sandarkan gauge (Sisi 3 atau 4) ke step light box.
- Kriteria: Periksa celah cahaya (daylight check) antara gauge dan permukaan step. Tindakan ini mengonfirmasi kerataan bidang dan tinggi step secara bersamaan.
Hasil Implementasi: Efisiensi Lean Manufacturing
Penerapan sistem gauging khusus ini telah mengubah proses kontrol kualitas di lini produksi.
-
Pengurangan Cycle Time: Inspeksi lengkap satu unit liner melibatkan pemeriksaan 22 titik berbeda.
- Metode Sebelumnya (Kaliper): ~4 menit/unit (pengukuran + pembacaan + pencatatan).
- Metode Saat Ini (Step Gauge): < 1 menit/unit.
- Hasil: Pengurangan waktu inspeksi sebesar 75%, secara signifikan mengurangi bottleneck produksi.
-
Peningkatan Kapabilitas Proses (CPK): Dengan menghilangkan variabilitas penggunaan kaliper, analisis sistem pengukuran (MSA) menunjukkan reproduktifitas yang lebih tinggi. Operator sekarang cukup mengambil foto gauge dalam posisi "No-Go" untuk inspeksi first-piece, menciptakan jejak audit digital yang dapat diverifikasi.
-
Pengurangan Limbah (Waste Reduction): Mengikuti prinsip Lean, alat ini menghilangkan limbah "gerakan berlebih" dan "menunggu". Umpan balik langsung memungkinkan tim teknis menyesuaikan mesin molding lebih cepat, mengurangi tingkat scrap saat startup.
Kesimpulan
Dalam produksi massal, perbaikan tooling skala kecil seringkali menghasilkan Return on Investment (ROI) tertinggi. Dengan mengganti alat ukur umum dengan functional gauge yang direkayasa khusus, produsen dapat mencapai kontrol toleransi yang lebih ketat dan throughput yang lebih tinggi.
Untuk informasi lebih lanjut tentang solusi metrologi kustom dan desain checking fixture, silakan kunjungi kategori Specialized Inspection Fixtures kami.