冰箱吸塑内胆多功能检具设计:从手动测量到标准化通止规
使用卡尺测量复杂的吸塑部件往往导致数据波动大、检测周期长。本案例分析介绍了一种专用于冰箱内胆的多功能“通止”阶梯检具设计。该方案在严格控制关键配合尺寸的同时,将单件检测时间缩短了75%。
挑战:热成型工艺的尺寸稳定性难题
吸塑内胆(真空热成型件)是冰箱总装过程中的核心结构件。其尺寸精度直接决定了产品的外观质量、保温性能以及内部层架的装配贴合度。然而,受限于热成型塑料(通常为 ABS 或 HIPS 材料)的材料特性,控制其收缩率和变形一直是工程领域的持久挑战。
具体而言,以下关键质量特性(CTQ)需要极其严格的控制:
- 灯盒台阶高度: 确保照明模块安装到位,无松动或干涉。
- 胆边台阶: 内胆与冰箱外壳结合的关键界面。
- 密封法兰(堵漏翻边)宽度: 防止发泡料泄漏的核心屏障。
- R角平整度: 24面拐角的几何形状必须与箱体完美贴合。
在传统的质量控制流程中,操作员主要依赖手持游标卡尺和主观目视进行抽检。这种方式存在显著弊端:
- 测量波动大: 不同操作员的卡尺夹持力不同,极易导致软性塑料部件变形,产生数据偏差。
- 效率低下: 手工逐点测量多个复杂的空间尺寸,耗时极长。
- 数据一致性差: 缺乏统一的基准面(Datum),容易导致误判(False passes/rejects)。
针对上述痛点,技术团队开发了一套专用的检验工装解决方案,实现了从“变量测量”(卡尺读数)向“属性检测”(功能性通止规)的转变。
工程解决方案:多功能阶梯检具设计
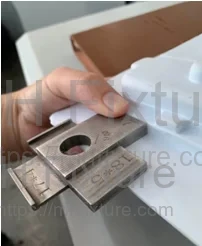
为了实现检测流程的标准化,工程师设计了一款定制化的“通止型(Go/No-Go)”块状检具。该工具将四种特定的尺寸标准集成到一个经过硬化处理的工具钢块规中,设计优先考虑了人机工程学和快速判定逻辑。
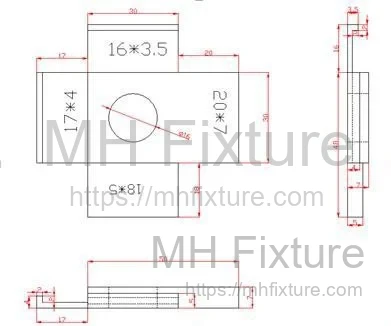
内胆检具设计简图:
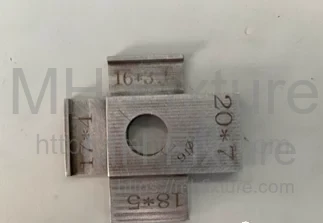
检具实物图:
技术规格与应用定义
该检具严格按照名义尺寸减去允许公差下限(或配合条件)进行精密加工。块规设有四个不同的测量面,分别对应不同的检测需求:
1. 规格 A:30 × 16 × 3.5 mm
- 目标特征: 胆边铜条台阶高度;通用型胆边宽度。
- 应用场景: 验证旧款灯盒设计(如型号 B10129, C0435)的台阶高度。
2. 规格 B:30 × 17 × 4 mm
- 目标特征: 内胆边缘与冰箱箱壳的配合界面。
- 应用场景: 确保装配间隙落在规定的公差带内。
3. 规格 C:30 × 18 × 5 mm
- 目标特征: 箱壳配合的极限宽度;侧吸式灯盒台阶。
- 应用场景: 用于型号 C1315 和 C1725,验证上公差极限。
4. 规格 D:30 × 20 × 7 mm
- 目标特征: 标准灯盒台阶高度。
- 应用场景: 型号 B15189, B17123, B15175, B1528 的主要验证工具。
作业方法论:标准化的检测逻辑(SOP)
该检具的设计初衷是将复杂的计量工作简化为三个直观的动作,消除了操作员读取游标刻度的需求。
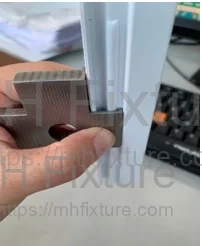
- 动作 1:“卡” —— 配合验证 (The "Slot" Check)
- 方法: 将检具(使用面 1 或 2)卡入内胆的自锁台阶中。
- 判定标准: 检具表面必须与内胆表面平齐。若出现翘曲或明显缝隙,说明台阶高度超差。
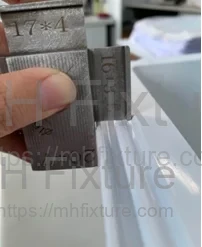
- 动作 2:“立” —— 宽度验证 (The "Vertical" Check)
- 方法: 将检具(使用面 1 或 2)直立靠在胆边台阶处。
- 判定标准: 此时检具作为宽度样板。如果内胆边缘超出或明显短于检具宽度,则判定为不合格。
- 动作 3:“靠” —— 高度/平整度验证 (The "Abutment" Check)
- 方法: 将检具(使用面 3 或 4)紧靠在灯盒台阶处。
- 判定标准: 检查检具与台阶表面之间是否存在透光(Daylight check)。此动作可同时确认平面的平整度和台阶高度是否达标。
实施效果:精益生产效率提升
引入这套专用检具系统后,生产线上的质量控制流程发生了质的飞跃。
-
检测节拍大幅缩短: 完成一只内胆的全面检测涉及 22 个关键点。
- 传统方法(卡尺): 约 4 分钟/件(包含测量、读数及记录时间)。
- 当前方法(阶梯检具): < 1 分钟/件。
- 结果: 检测效率提升 75%,显著缓解了生产瓶颈。
-
过程能力(CPK)提升: 通过消除卡尺使用中的人为变异,测量系统分析(MSA)显示重复性与再现性显著提高。操作员现在只需对处于“止(No-Go)”状态的检具进行拍照,即可建立可追溯的首件检验数字化记录。
-
减少浪费: 遵循精益生产(Lean Production)原则,该工具消除了“多余动作”和“等待”的浪费。即时的反馈回路允许工艺人员更快地调整成型机参数,减少了开机调试阶段的废品率。
结论
在批量生产中,小规模的工装改进往往能带来最高的投资回报率(ROI)。通过用定制工程化的功能检具替代通用量具,制造商不仅能实现更严格的公差控制,还能大幅提升生产吞吐量。
如需了解更多关于定制化计量方案及检具设计的信息,请访问我们的 专用检具解决方案 页面。