Thiết kế Dưỡng kiểm Đa năng cho Tấm lót Tủ lạnh: Từ Đo thủ công đến Chuẩn hóa Go/No-Go
Việc đo lường các chi tiết hút chân không phức tạp bằng thước kẹp thường dẫn đến dữ liệu không ổn định và chu kỳ kiểm tra kéo dài. Bài viết này trình bày thiết kế dưỡng kiểm bậc đa năng "Go/No-Go" cho tấm lót tủ lạnh. Giải pháp giúp giảm 75% thời gian kiểm tra đồng thời kiểm soát chặt chẽ các kích thước lắp ghép quan trọng.
Thách thức: Ổn định Kích thước trong Công nghệ Định hình Nhiệt
Tấm lót trong (Inner Liner) định hình chân không là thành phần kết cấu quan trọng trong lắp ráp tủ lạnh. Độ chính xác kích thước của nó ảnh hưởng trực tiếp đến thẩm mỹ, hiệu suất cách nhiệt và độ khít của các khay kệ bên trong. Tuy nhiên, do đặc tính vật liệu của nhựa định hình nhiệt (thường là ABS hoặc HIPS), việc kiểm soát độ co ngót và biến dạng luôn là thách thức kỹ thuật dai dẳng.
Cụ thể, các đặc tính chất lượng trọng yếu (CTQ) sau đây cần được kiểm soát nghiêm ngặt:
- Chiều cao bậc hộp đèn (Light Box Step): Đảm bảo mô-đun chiếu sáng được lắp đặt đúng vị trí, không lỏng lẻo.
- Bậc mép tấm lót (Liner Edge): Giao diện lắp ghép quan trọng giữa tấm lót và vỏ tủ lạnh.
- Chiều rộng mép chặn bọt (Sealing Flange): Rào cản chính để ngăn rò rỉ bọt xốp cách nhiệt.
- Độ phẳng góc: Hình học 24 mặt phải thẳng hàng hoàn hảo với tủ.
Trong quy trình kiểm soát chất lượng (QC) truyền thống, công nhân chủ yếu dựa vào thước kẹp (vernier caliper) và kiểm tra trực quan chủ quan. Phương pháp này tồn tại các vấn đề lớn:
- Biến động đo lường cao: Lực kẹp thước khác nhau ở mỗi người thao tác làm biến dạng các chi tiết nhựa mềm, dẫn đến sai số.
- Hiệu suất thấp: Đo thủ công nhiều điểm phức tạp tốn rất nhiều thời gian.
- Dữ liệu không nhất quán: Thiếu mặt chuẩn (Datum) thống nhất dẫn đến đánh giá sai (đạt giả/lỗi giả).
Để giải quyết vấn đề này, đội ngũ kỹ thuật đã phát triển giải pháp đồ gá kiểm tra chuyên dụng để chuyển đổi từ "đo lường biến số" (đọc số liệu) sang "kiểm tra thuộc tính" (dưỡng kiểm chức năng Go/No-Go).
Giải pháp Kỹ thuật: Thiết kế Dưỡng kiểm Bậc Đa năng
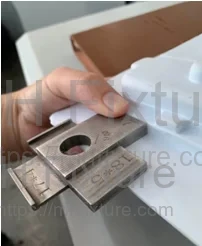
Để chuẩn hóa quy trình kiểm tra, các kỹ sư đã thiết kế một dưỡng khối "Go/No-Go" tùy chỉnh. Công cụ này tích hợp bốn tiêu chuẩn kích thước cụ thể vào một khối thép dụng cụ đã qua tôi cứng, ưu tiên tính công thái học và khả năng ra quyết định nhanh.
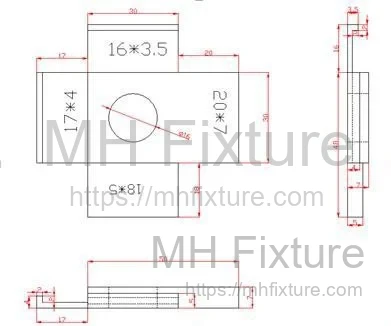
Sơ đồ thiết kế dưỡng kiểm:
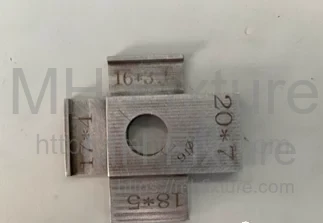
Hình ảnh dưỡng kiểm thực tế:
Thông số Kỹ thuật và Định nghĩa Sử dụng
Dưỡng kiểm được gia công chính xác theo kích thước danh nghĩa trừ đi giới hạn dung sai dưới (hoặc điều kiện lắp ghép). Khối dưỡng có bốn mặt đo khác nhau:
1. Kích thước A: 30 × 16 × 3.5 mm
- Đối tượng: Chiều cao bậc dải dẫn điện mép lót; Chiều rộng mép lót thông dụng.
- Ứng dụng: Kiểm tra chiều cao bậc cho các thiết kế hộp đèn cũ (Model B10129, C0435).
2. Kích thước B: 30 × 17 × 4 mm
- Đối tượng: Giao diện lắp ghép giữa mép lót và vỏ tủ.
- Ứng dụng: Đảm bảo khe hở nằm trong vùng dung sai cho phép.
3. Kích thước C: 30 × 18 × 5 mm
- Đối tượng: Giới hạn chiều rộng tối đa để lắp ghép vỏ; Bậc hộp đèn kiểu hút bên.
- Ứng dụng: Dùng cho model C1315 và C1725 để kiểm tra giới hạn trên.
4. Kích thước D: 30 × 20 × 7 mm
- Đối tượng: Chiều cao bậc hộp đèn tiêu chuẩn.
- Ứng dụng: Công cụ kiểm tra chính cho các model B15189, B17123, B15175 và B1528.
Phương pháp Vận hành: Logic Kiểm tra Chuẩn hóa
Dưỡng kiểm được thiết kế để đơn giản hóa các thao tác đo lường phức tạp thành ba hành động trực quan, loại bỏ việc công nhân phải đọc thang đo thước kẹp.
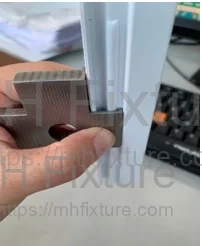
- Thao tác 1: "Cài" —— Kiểm tra Lắp ghép (The "Slot" Check)
- Phương pháp: Cài dưỡng (Mặt 1 hoặc 2) vào bậc tự khóa của tấm lót.
- Tiêu chuẩn: Bề mặt dưỡng phải phẳng (flush) với bề mặt tấm lót. Khe hở hoặc bập bênh cho thấy chiều cao bậc vượt dung sai.
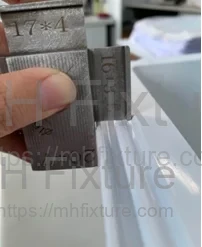
- Thao tác 2: "Dựng" —— Kiểm tra Chiều rộng (The "Vertical" Check)
- Phương pháp: Dựng đứng dưỡng (Mặt 1 hoặc 2) tựa vào bậc mép lót.
- Tiêu chuẩn: Dưỡng đóng vai trò là mẫu chiều rộng. Nếu mép lót nhô ra hoặc ngắn hơn đáng kể so với chiều rộng dưỡng, chi tiết bị loại.
- Thao tác 3: "Tựa" —— Kiểm tra Chiều cao/Độ phẳng (The "Abutment" Check)
- Phương pháp: Tựa dưỡng (Mặt 3 hoặc 4) vào bậc hộp đèn.
- Tiêu chuẩn: Kiểm tra khe hở sáng (daylight check) giữa dưỡng và bề mặt bậc. Thao tác này xác nhận đồng thời độ phẳng và chiều cao bậc.
Kết quả Thực hiện: Hiệu quả Sản xuất Tinh gọn
Việc áp dụng hệ thống dưỡng kiểm chuyên dụng này đã thay đổi hoàn toàn quy trình kiểm soát chất lượng trên dây chuyền sản xuất.
-
Giảm mạnh thời gian chu kỳ (Cycle Time): Việc kiểm tra toàn diện một tấm lót bao gồm 22 điểm.
- Phương pháp cũ (Thước kẹp): ~4 phút/cái (đo + đọc số + ghi chép).
- Phương pháp hiện tại (Dưỡng bậc): < 1 phút/cái.
- Kết quả: Giảm 75% thời gian kiểm tra, giảm đáng kể nút thắt cổ chai trong sản xuất.
-
Cải thiện năng lực quy trình (CPK): Bằng cách loại bỏ biến động do sử dụng thước kẹp, phân tích hệ thống đo lường (MSA) cho thấy độ lặp lại cao hơn. Công nhân chỉ cần chụp ảnh dưỡng ở trạng thái "No-Go" khi kiểm tra sản phẩm đầu tiên (first-piece) để tạo hồ sơ kỹ thuật số có thể truy xuất.
-
Giảm lãng phí (Waste Reduction): Tuân theo nguyên lý Lean, công cụ này loại bỏ lãng phí do "thao tác thừa" và "chờ đợi". Phản hồi tức thì cho phép kỹ thuật viên điều chỉnh máy định hình nhanh hơn, giảm tỷ lệ phế phẩm khi khởi động máy.
Kết luận
Trong sản xuất hàng loạt, những cải tiến nhỏ về dụng cụ (tooling) thường mang lại tỷ suất hoàn vốn (ROI) cao nhất. Bằng cách thay thế các dụng cụ đo lường đa năng bằng dưỡng kiểm chức năng được thiết kế riêng, nhà sản xuất không chỉ kiểm soát dung sai chặt chẽ hơn mà còn tăng đáng kể năng suất.
Để biết thêm thông tin về các giải pháp đo lường tùy chỉnh và thiết kế đồ gá kiểm tra, vui lòng truy cập danh mục Đồ gá Kiểm tra Chuyên dụng của chúng tôi.