Loại bỏ biến dạng gia công: Nghiên cứu tình huống về thiết kế đồ gá kẹp dọc trục cho chi tiết vỏ mỏng
Gia công các chi tiết dạng vỏ mỏng với độ chính xác cao luôn là một thách thức trong cơ khí chế tạo, nơi phương pháp kẹp hướng kính truyền thống thường dẫn đến biến dạng phôi. Bài viết này chia sẻ một trường hợp thiết kế đồ gá "kẹp chặt dọc trục bằng hai tấm ép" dựa trên trục tâm côn Morse. Thông qua việc chuyển đổi khéo léo trạng thái kẹp, cả mặt trong và mặt ngoài đều được gia công trong một lần gá đặt, loại bỏ hiệu quả biến dạng kẹp và rung động khi cắt, đảm bảo các yêu cầu dung sai hình học
Trong lĩnh vực sản xuất linh kiện độ chính xác cao, đặc biệt là khi gia công chi tiết dạng vỏ/ống thành mỏng cho các sản phẩm kết nối, việc loại bỏ sai số định vị và biến dạng khi kẹp chặt luôn là bài toán nan giải đối với các kỹ sư công nghệ.
Thông thường, ngành công nghiệp có xu hướng sử dụng đồ gá định vị trục tâm (mandrel) với nhiều lần gá đặt, hoặc sử dụng chấu mềm (soft jaws) để kẹp hướng kính. Tuy nhiên, đối với các chi tiết có thành cực mỏng và yêu cầu dung sai nghiêm ngặt, các phương pháp thông thường này thường không đạt hiệu quả. Bài viết này sẽ chia sẻ một thiết kế đồ gá sáng tạo giúp loại bỏ biến dạng do lực kẹp, bằng cách chuyển đổi "lực hướng kính" thành "lực dọc trục", giải quyết triệt để nỗi đau đầu trong gia công chi tiết vỏ mỏng.
1. Bối cảnh dự án: Thách thức của chi tiết vỏ mỏng
Chúng tôi đối mặt với một dự án gia công chi tiết vỏ mỏng điển hình (như hình bên dưới).
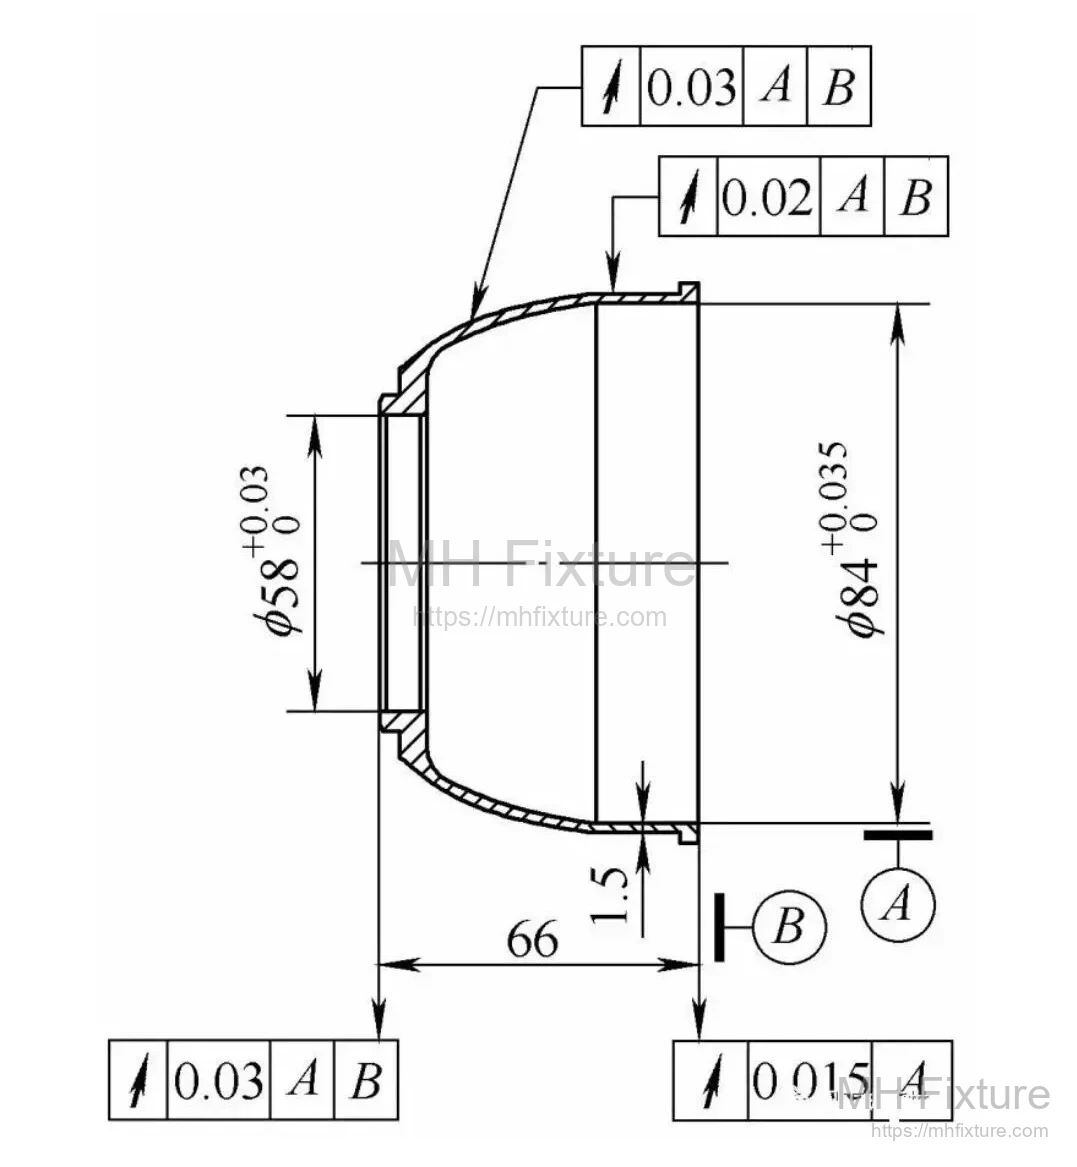
- Đặc điểm chi tiết: Hình dạng đường cong elip, bao gồm lỗ đầu nhỏ (Φ58H7) và lỗ đầu lớn (Φ84H7).
- Điểm khó khăn cốt lõi: Độ dày thành chỉ 1.5mm.
- Yêu cầu độ chính xác: Yêu cầu dung sai hình học cực cao đối với mặt đầu lỗ chuẩn.
Phân tích khó khăn khi gia công: Độ cứng vững của chi tiết này cực kém, với tỷ lệ đường kính trên chiều dài (D/L) ≥ 10. Trong quá trình gia công, bất kỳ áp lực hướng kính nào từ dụng cụ cắt hoặc đồ gá đều dễ dàng gây ra biến dạng đàn hồi. Để đáp ứng độ chính xác kích thước, về mặt lý thuyết cần hoàn thành gia công trong một lần gá, nhưng do cấu trúc chi tiết, các giải pháp truyền thống đều đi vào ngõ cụt:
- Chia nhỏ nguyên công: Nếu tiện đường kính ngoài trước rồi mới tiện mặt cong, sẽ cần gá đặt lại lần hai, không thể đảm bảo dung sai hình học.
- Kẹp bằng chấu mềm: Kẹp trực tiếp đường kính ngoài hoặc lỗ trong sẽ làm chi tiết bị méo; sau khi tháo lỏng, hiện tượng "đàn hồi ngược" (spring-back) sẽ làm kích thước vượt quá dung sai.
- Trục tâm bung (Expanding Mandrel): Ngay cả khi dùng trục tâm bung đàn hồi, lực bung từ bên trong cũng sẽ gây ra biến dạng "đa giác" do thành chi tiết quá mỏng.
2. Giải pháp: Nguyên lý thiết kế và cấu trúc tổng thể
Để giải quyết những điểm yếu này, chúng tôi đã thiết kế một bộ đồ gá chuyên dụng kẹp chặt mặt đầu kết hợp cơ chế chuyển đổi hai tấm ép.
Tư duy cốt lõi: Từ bỏ kẹp hướng kính, chuyển sang kẹp dọc trục. Thông qua việc định tâm bằng trục côn Morse và tác dụng lực ép lên mặt đầu, chi tiết hoàn toàn không chịu ứng suất hướng kính trong suốt quá trình, từ đó khắc phục triệt để biến dạng. Nếu bạn cần giải pháp tùy chỉnh cho các chi tiết đặc biệt, hãy xem của chúng tôi.
Cấu trúc tổng thể đồ gá: (Như hình bên dưới) Chi tiết được định vị trên trục tâm côn Morse. Thông qua quy trình "thay tấm ép" khéo léo, việc gia công đường kính ngoài, lỗ và mặt đầu được hoàn thành trong một lần mà không cần tháo lỏng chuẩn của chi tiết.
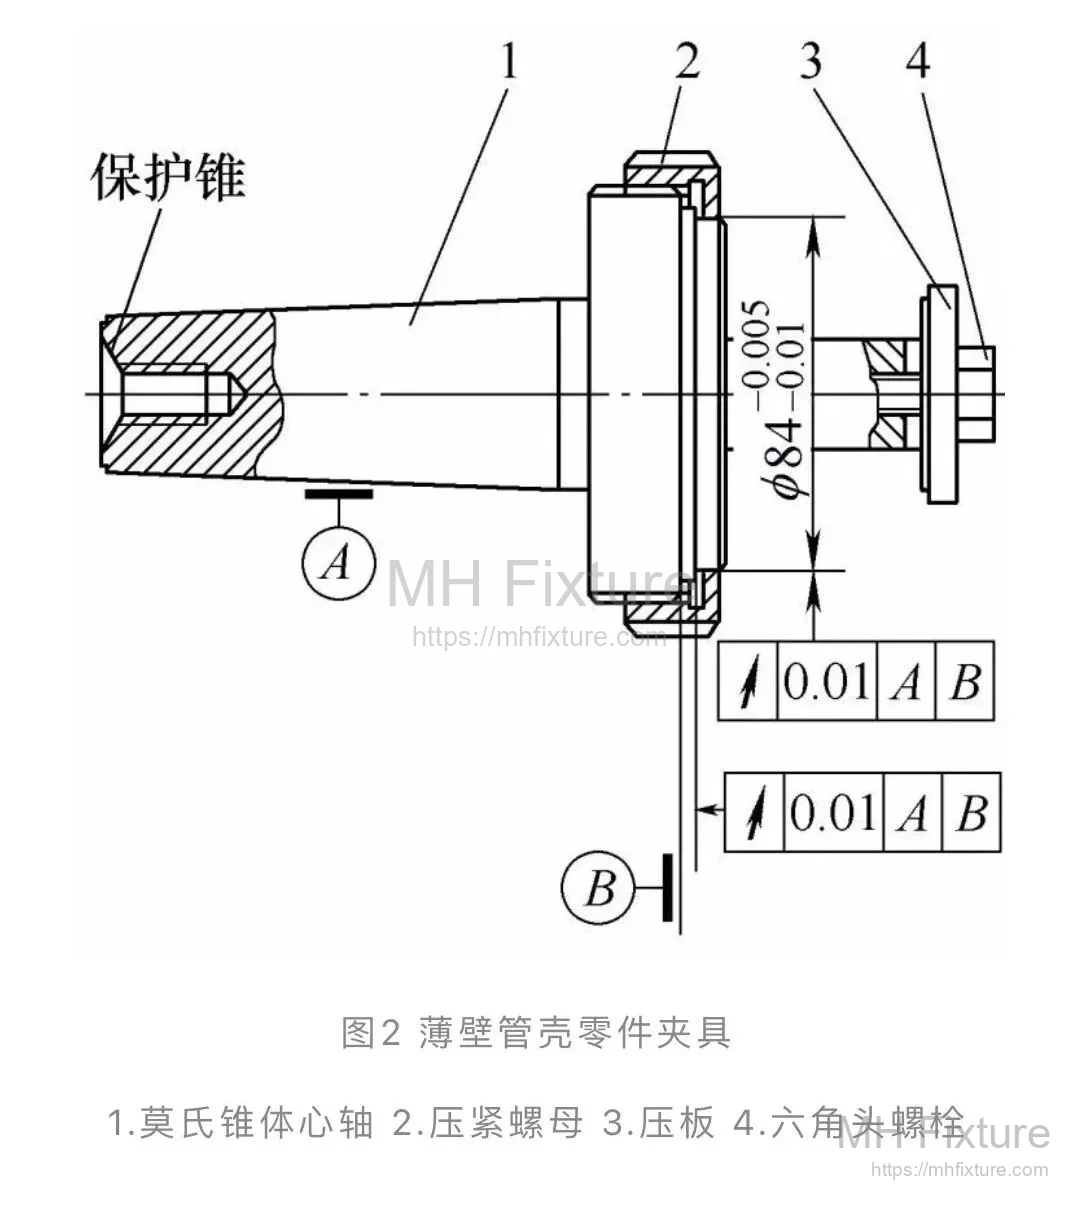
3. Phân tích thiết kế chi tiết đồ gá
Sự thành công của bộ đồ gá này nằm ở sự phối hợp của ba thành phần cốt lõi:
(1) Chuẩn định vị: Trục tâm định vị côn Morse
Phần thân chính của đồ gá là trục tâm định vị côn Morse (như hình bên dưới).

- Kết nối: Lắp ghép với lỗ côn trục chính máy công cụ.
- Ưu điểm: Đảm bảo tâm của đồ gá trùng khớp cao với tâm quay của trục chính máy nhờ sự hiệu chỉnh vi lượng của khe hở lắp ghép.
- Kiểm soát độ chính xác: Khe hở định vị của chi tiết trên trục tâm được tính toán dựa trên phân tích sai số để đáp ứng đầy đủ yêu cầu gia công.
(2) Bước kẹp 1: Đai ốc ép chuyên dụng
Đai ốc ép (như hình bên dưới) chịu trách nhiệm cố định chi tiết ban đầu.
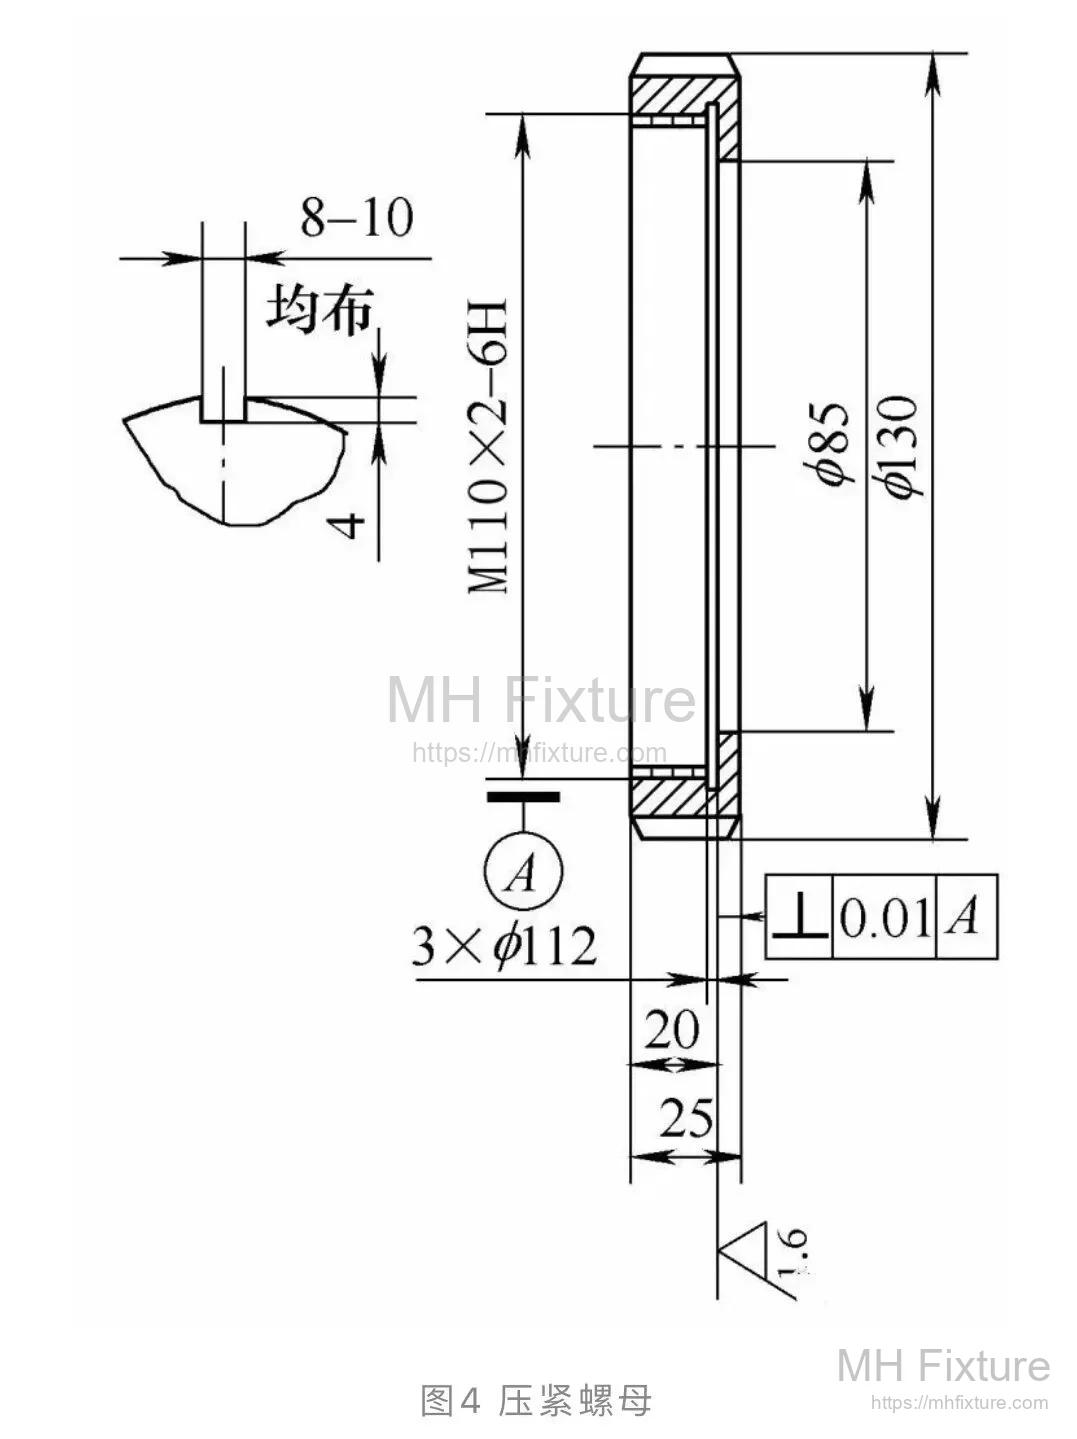
- Thao tác: Sau khi lồng chi tiết vào trục tâm, xoay đai ốc ép. Mặt trong của đai ốc ép lên mặt bậc đường kính ngoài của chi tiết mỏng, khóa chặt chi tiết theo phương dọc trục.
- Phân tích lực: Lúc này lực kẹp truyền theo phương dọc trục, loại bỏ rung động do lực cắt chính gây ra.
- Nội dung gia công: Ở trạng thái này, tiến hành gia công lỗ đầu nhỏ Φ58H7 và mặt đầu. Do không có lực hướng kính, sau khi gia công không có biến dạng hồi vị.
(3) Bước chuyển đổi 2: Tấm ép chuyển đổi nguyên công
Đây là tinh hoa của thiết kế này. Khi lỗ trong và mặt đầu đã gia công xong, máy dừng lại nhưng không tháo chi tiết, chúng tôi tiến hành thay thế bằng tấm ép (như hình bên dưới).
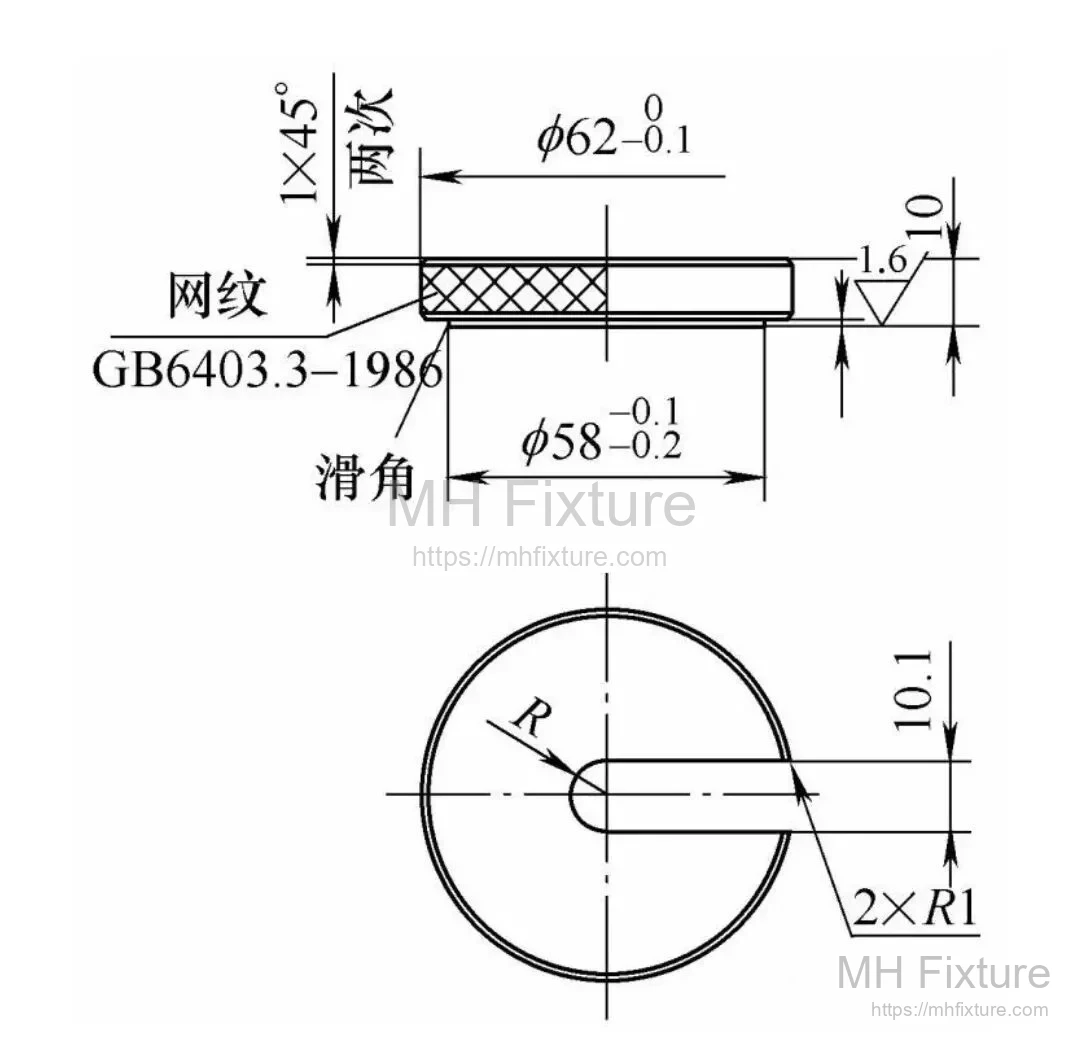
-
Thiết kế tấm ép:
-
Chống văng: Đầu trước của tấm ép có thiết kế một gờ tròn (bậc) Φ58mm, sâu 1mm. Khi kẹp, bậc này lọt vào lỗ Φ58H7 vừa gia công xong với mối ghép khe hở, ngăn tấm ép văng ra khi quay tốc độ cao.
-
Thay nhanh: Tấm ép có rãnh hở 10.1mm, chỉ cần nới lỏng bu lông lục giác là có thể tháo lắp nhanh chóng.
-
Logic chuyển đổi:
- Lắp tấm ép, tác dụng lực kẹp dọc trục lên mặt đầu lỗ Φ58H7 (Kẹp lần 2).
- Lúc này, chi tiết được cố định bởi tấm ép và vị trí không thay đổi.
- Thông qua rãnh vặn trên đai ốc ép, nhanh chóng tháo đai ốc ép đã sử dụng ban đầu ra.
-
Nội dung gia công: Sau khi tháo đai ốc, phần đường kính ngoài của chi tiết lộ ra, cho phép hoàn thành nốt phần gia công biên dạng còn lại.
4. Tổng kết và Hiệu quả
Thông qua phương thức kẹp kiểu "tiếp sức" này, chi tiết vỏ mỏng được hưởng lợi trong suốt chu trình gia công:
- Hoàn toàn không chịu lực kẹp hướng kính, loại bỏ biến dạng vật lý từ đầu đến cuối.
- Duy trì một chuẩn định vị duy nhất, loại bỏ sai số do gá đặt lại.
- Kẹp dọc trục chắc chắn, triệt tiêu hiệu quả rung động cắt thường gặp ở chi tiết thành mỏng.
Kết luận: Bộ đồ gá này đã được kiểm chứng qua sản xuất thực tế với hiệu quả tốt, đảm bảo hoàn hảo độ chính xác kích thước và dung sai hình học của chi tiết vỏ mỏng. Tư duy thiết kế tận dụng đặc điểm kết cấu của chính chi tiết để thực hiện "kẹp dọc trục hai tấm ép" này không chỉ giải quyết khó khăn gia công hiện tại mà còn rất phù hợp để áp dụng cho các chi tiết kết nối hoặc chi tiết thành mỏng chính xác tương tự khác.
Bài viết này được biên soạn và chia sẻ bởi Đội ngũ kỹ thuật MH Fixture. Để xem thêm các ví dụ thiết kế đồ gá, vui lòng tham khảo , chúng tôi chuyên cung cấp các giải pháp đồ gá chuyên nghiệp cho bạn.