Menghilangkan Deformasi Pemesinan: Studi Kasus Desain Fixture Pencekaman Aksial untuk Komponen Cangkang Berdinding Tipis
Pemesinan komponen cangkang berdinding tipis dengan presisi tinggi selalu menjadi tantangan, di mana pencekaman radial tradisional sering menyebabkan deformasi benda kerja. Artikel ini membagikan studi kasus desain fixture "dual-plate axial clamping" berbasis poros Morse taper. Dengan perpindahan status pencekaman yang cerdas, pemesinan diameter dalam dan luar dapat diselesaikan dalam satu kali setup, secara efektif menghilangkan deformasi pencekaman dan getaran pemotongan, serta menjamin tolera
Dalam bidang manufaktur komponen presisi tinggi—terutama saat memproses benda kerja cangkang berdinding tipis untuk produk konektor—menghilangkan kesalahan pemosisian dan deformasi pencekaman selalu menjadi tantangan besar bagi para teknisi.
Biasanya, industri cenderung menggunakan pencekaman poros (mandrel) dengan beberapa kali setup, atau menggunakan soft jaws untuk pencekaman radial. Namun, untuk komponen dengan dinding yang sangat tipis dan persyaratan toleransi yang ketat, metode konvensional ini sering kali tidak memadai. Artikel ini akan membagikan desain perkakas inovatif untuk menghilangkan deformasi gaya pencekaman dengan mengubah "gaya radial" menjadi "gaya aksial", yang secara sempurna menyelesaikan masalah pemesinan komponen berdinding tipis.
1. Latar Belakang Kasus: Tantangan Komponen Cangkang Tipis
Kami menghadapi proyek pemesinan untuk komponen cangkang berdinding tipis yang khas (seperti gambar di bawah).
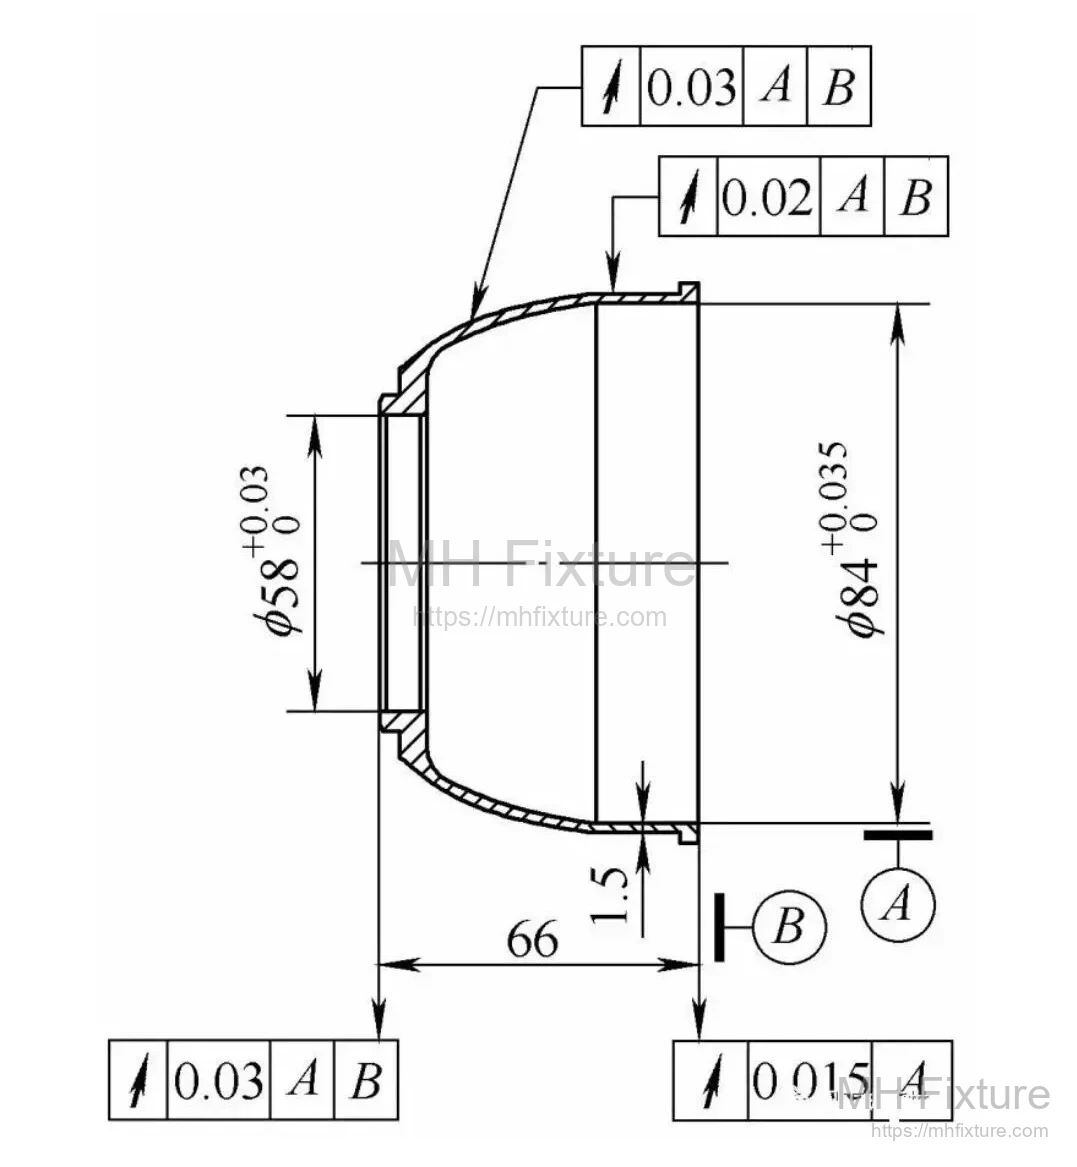
- Fitur Komponen: Bentuk kurva elips, mencakup lubang ujung kecil (Φ58H7) dan lubang ujung besar (Φ84H7).
- Kesulitan Kritis: Ketebalan dinding hanya 1,5 mm.
- Persyaratan Presisi: Persyaratan toleransi geometris yang sangat tinggi terhadap permukaan ujung lubang referensi.
Analisis Kesulitan Pemesinan: Kekakuan komponen ini sangat buruk, dengan rasio diameter terhadap panjang (D/L) ≥ 10. Selama proses pemesinan, tekanan radial apa pun dari alat potong atau fixture dapat dengan mudah menyebabkan deformasi elastis. Untuk memenuhi akurasi dimensi, secara teoritis pemesinan harus diselesaikan dalam satu kali setup. Namun, karena struktur komponen, solusi tradisional menemui jalan buntu:
- Proses Terpisah: Jika membubut diameter luar (OD) terlebih dahulu lalu permukaan lengkung, akan melibatkan pencekaman ulang (setup sekunder), yang membuatnya mustahil untuk menjamin toleransi geometris.
- Soft Jaws (Rahang Lunak): Pencekaman radial langsung pada OD atau ID menyebabkan komponen berubah bentuk; setelah dilepas, efek "pegas" (spring-back) menyebabkan dimensi di luar toleransi.
- Poros Ekspansi Internal: Bahkan dengan poros ekspansi elastis, gaya ekspansi ke arah luar menyebabkan "deformasi poligon" karena dinding yang sangat tipis.
2. Solusi: Prinsip Desain dan Struktur Keseluruhan
Untuk mengatasi masalah tersebut, kami merancang perlengkapan khusus yang menampilkan pencekaman muka ujung dengan mekanisme perpindahan pelat ganda.
Konsep Inti: Meninggalkan pencekaman radial dan beralih ke pencekaman aksial. Dengan memusatkan benda kerja menggunakan poros Morse taper dan memberikan tekanan pada permukaan ujung, komponen tetap bebas dari tegangan radial selama proses berlangsung, sehingga secara mendasar mengatasi deformasi yang disebabkan oleh gaya radial. Jika Anda memerlukan solusi khusus untuk bagian tertentu, silakan lihat .
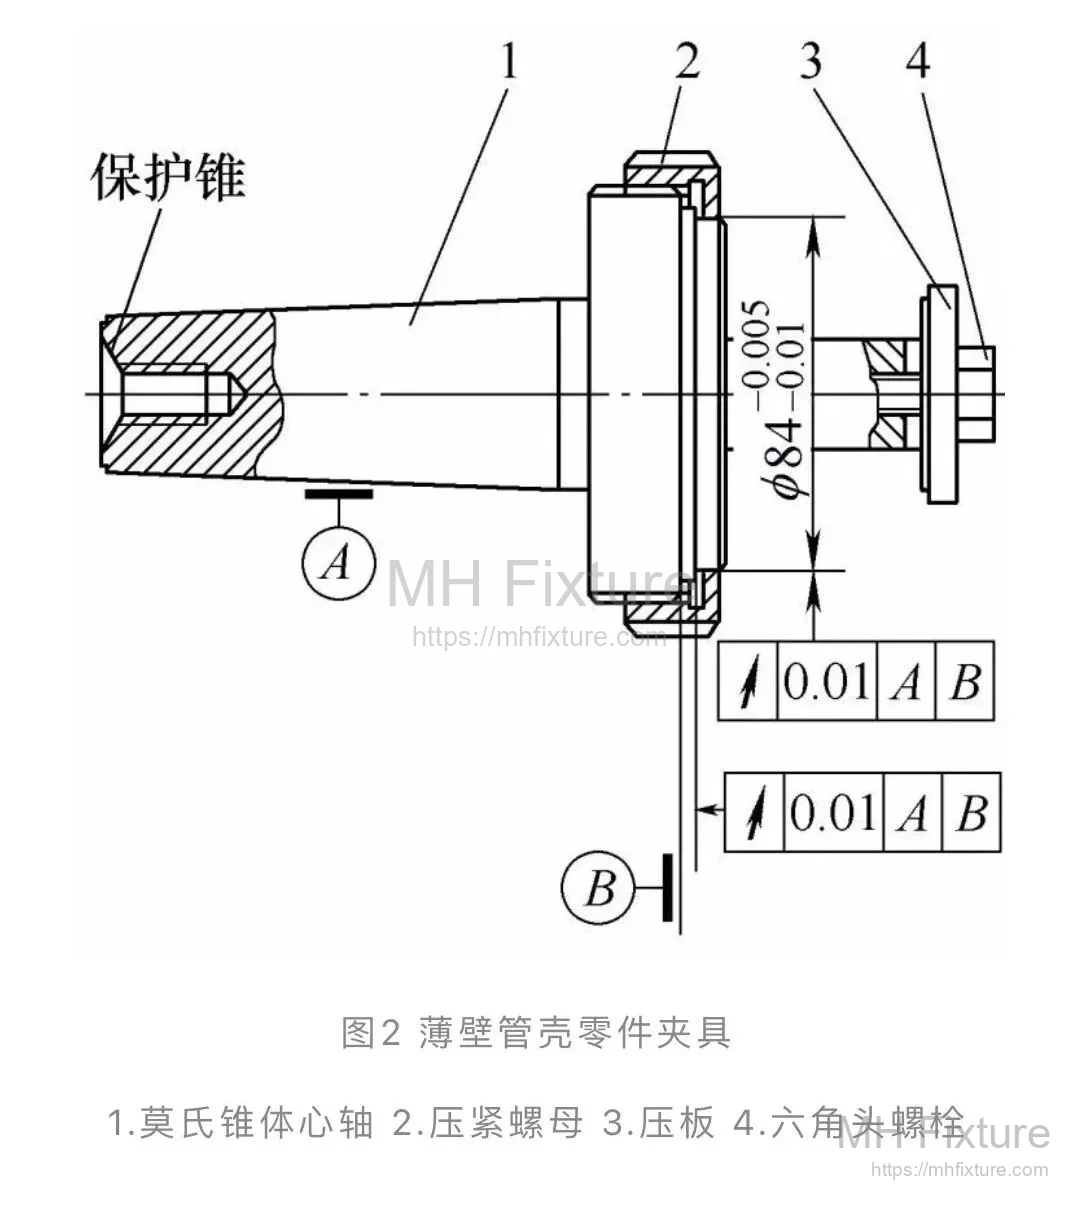
Struktur Fixture Keseluruhan: (Seperti gambar di bawah) Komponen ditempatkan pada poros Morse taper. Melalui proses "perpindahan pelat klem" yang cerdas, pemesinan OD, lubang, dan permukaan ujung dapat diselesaikan dalam satu waktu tanpa melepas referensi datum komponen.
3. Analisis Detail Desain Fixture
Keberhasilan perkakas ini bergantung pada koordinasi tiga komponen inti:
(1) Datum Pemosisian: Poros Morse Taper
Badan utama fixture adalah poros pemosisian Morse taper (seperti gambar di bawah).

- Koneksi: Dipasangkan ke lubang spindel mesin melalui sambungan lancip.
- Keuntungan: Menjamin ketinggian pusat fixture sangat konsisten dengan pusat rotasi spindel mesin melalui koreksi mikro pada celah kecocokan.
- Kontrol Presisi: Celah pemosisian komponen pada poros dihitung berdasarkan analisis kesalahan untuk memenuhi persyaratan pemesinan sepenuhnya.
(2) Pencekaman Langkah 1: Mur Tekan Khusus
Mur tekan (seperti gambar di bawah) bertanggung jawab untuk fiksasi awal komponen.
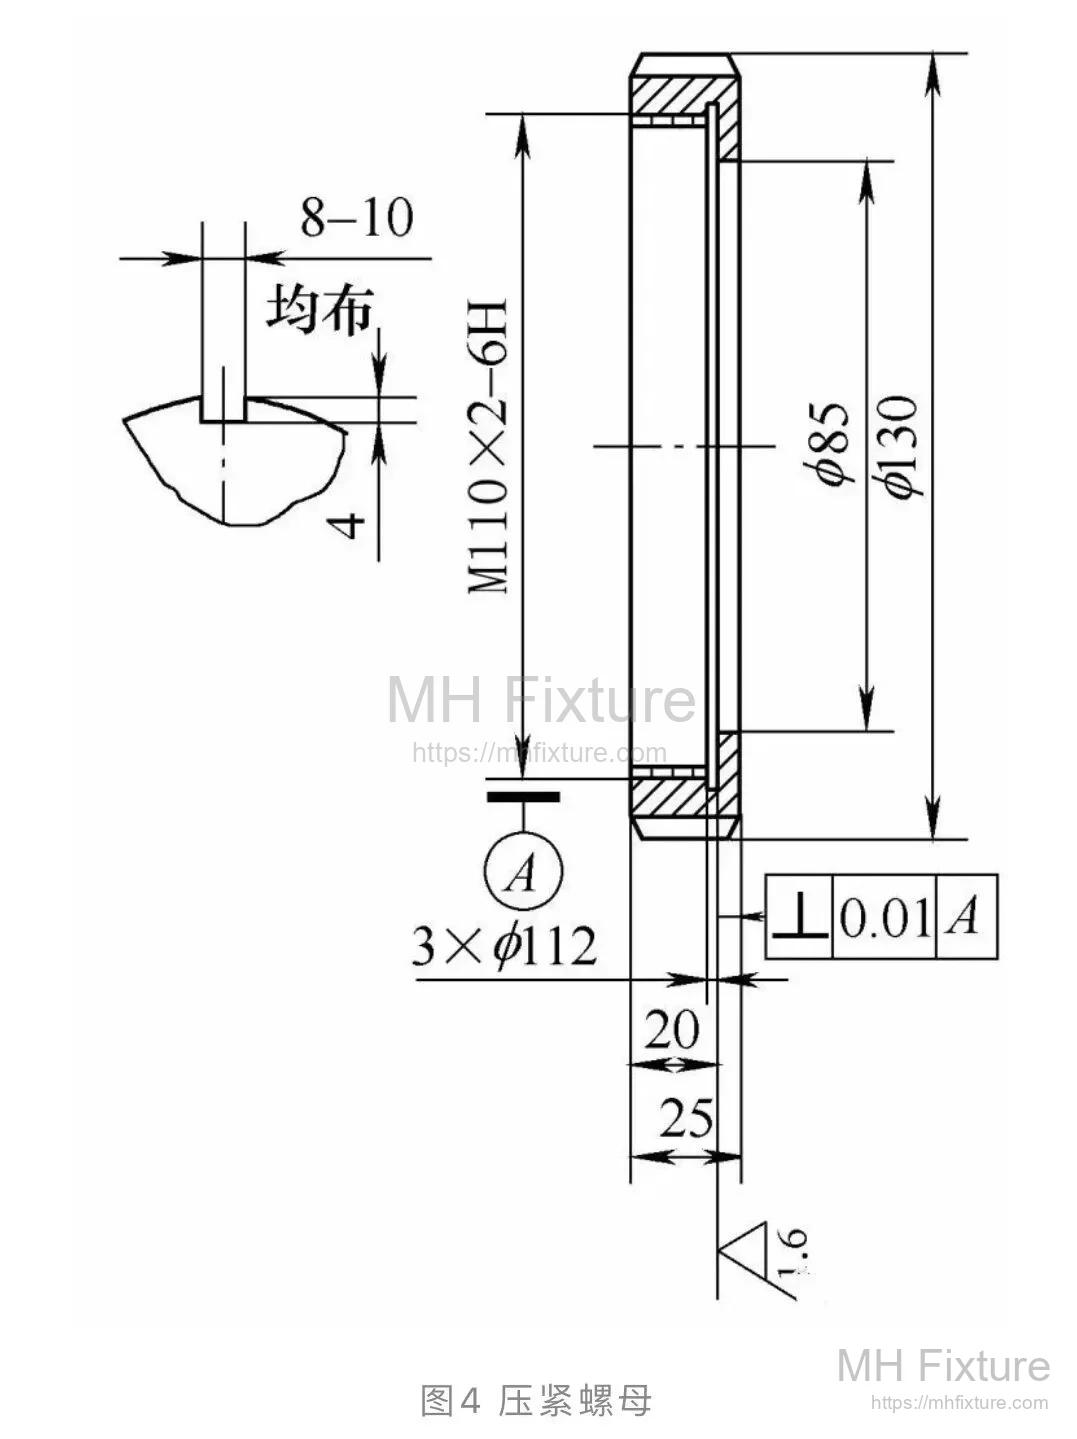
- Operasi: Setelah komponen dimasukkan ke poros, mur tekan dikencangkan. Muka bagian dalam mur menekan muka tangga diameter luar komponen tipis, mengunci komponen secara aksial.
- Analisis Gaya: Gaya pencekaman ditransmisikan secara aksial, secara efektif menghilangkan getaran yang disebabkan oleh gaya potong utama.
- Cakupan Pemesinan: Dalam kondisi ini, lubang ujung kecil Φ58H7 dan permukaan ujung diproses. Karena tidak ada gaya radial, tidak ada deformasi pantulan setelah pemesinan.
(3) Perpindahan Langkah 2: Pelat Klem Konversi Proses
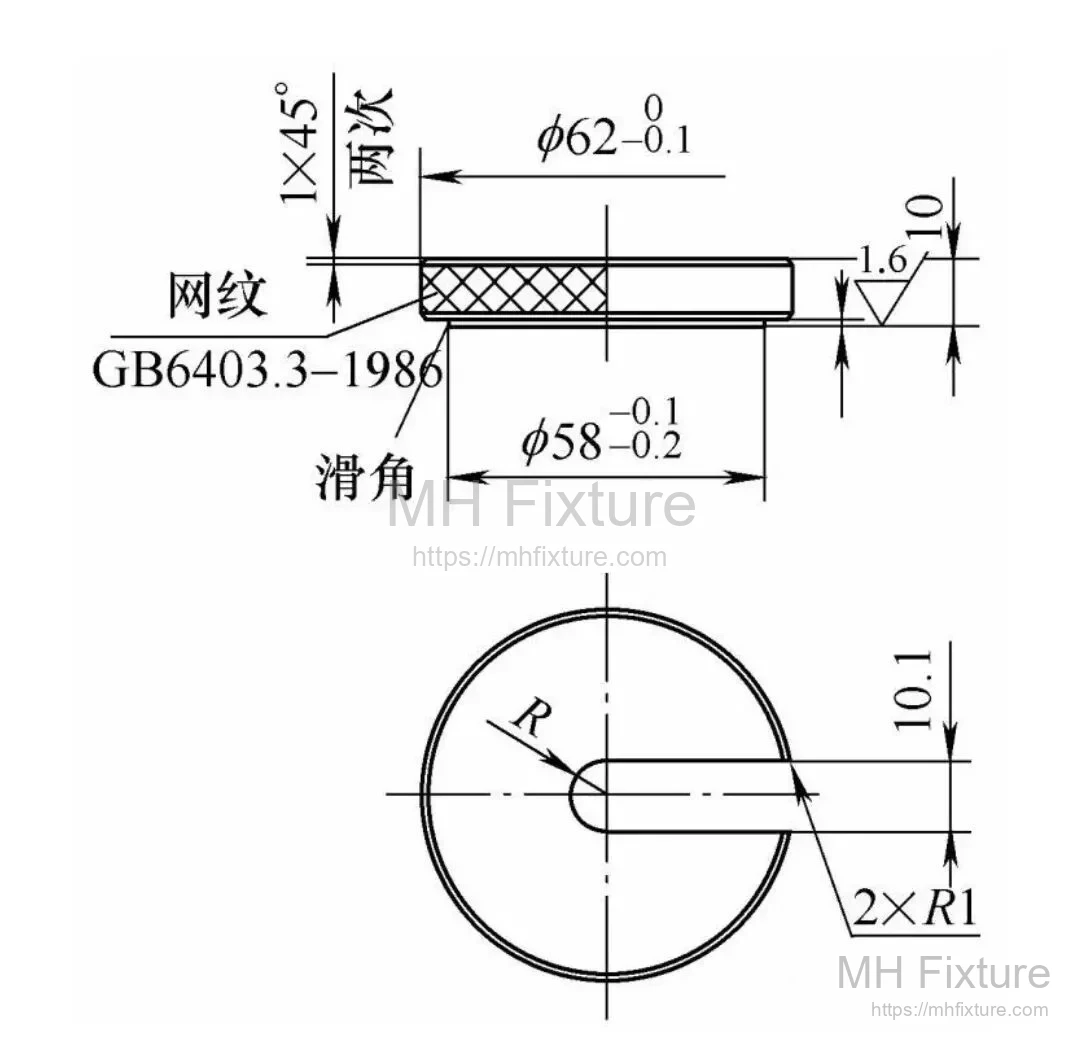
Inilah inti dari desain ini. Setelah lubang dalam dan permukaan ujung selesai diproses, mesin berhenti, tetapi komponen tidak dilepas. Kami kemudian beralih ke pelat klem (seperti gambar di bawah).
-
Desain Pelat:
-
Fitur Anti-Lepas: Bagian depan pelat dilengkapi tangga Φ58mm (dalam 1mm). Saat mencekam, tangga ini masuk ke dalam lubang Φ58H7 yang baru saja diproses dengan clearance fit, mencegah pelat terlepas saat rotasi kecepatan tinggi.
-
Fitur Quick-Change: Pelat dirancang dengan slot terbuka 10,1 mm, memungkinkan pemasangan dan pelepasan cepat hanya dengan sedikit melonggarkan baut hex.
-
Logika Perpindahan:
- Pasang pelat klem, berikan gaya tekan aksial pada muka lubang Φ58H7 (Pencekaman Sekunder).
- Pada titik ini, komponen diamankan oleh pelat, dan posisinya tetap tidak berubah.
- Menggunakan slot kunci pada mur tekan, lepaskan mur tekan awal dengan cepat.
-
Cakupan Pemesinan: Dengan mur yang sudah dilepas, diameter luar komponen terbuka, memungkinkan penyelesaian pemesinan profil yang tersisa.
4. Ringkasan dan Hasil
Melalui metode pencekaman "estafet" ini, komponen cangkang berdinding tipis mendapatkan keuntungan selama seluruh siklus pemesinan:
- Gaya Pencekaman Radial Nol: Deformasi fisik dihilangkan dari awal hingga akhir.
- Mempertahankan Datum Pemosisian Tunggal: Kesalahan akibat setup sekunder dihilangkan.
- Pencekaman Aksial yang Stabil: Secara efektif meredam getaran pemotongan yang umum terjadi pada bagian berdinding tipis.
Kesimpulan: Perkakas ini telah divalidasi dalam produksi aktual dengan hasil yang sangat baik, menjamin akurasi dimensi dan toleransi geometris dari komponen cangkang tipis secara sempurna. Pendekatan desain ini—memanfaatkan fitur struktural komponen itu sendiri untuk "dual-plate axial clamping"—tidak hanya menyelesaikan kesulitan pemesinan saat ini, tetapi juga sangat cocok untuk diterapkan pada komponen koneksi presisi atau bagian berdinding tipis serupa lainnya.
Artikel ini disusun dan dibagikan oleh Tim Teknis MH Fixture. Untuk contoh desain fixture lainnya, silakan merujuk ke . Kami spesialis dalam menyediakan solusi perkakas dan fixture profesional untuk Anda.