เทคนิคขจัดการเสียรูป: กรณีศึกษาการออกแบบฟิกซ์เจอร์จับยึดแนวแกนสำหรับชิ้นงานท่อผนังบาง
การตัดเฉือนชิ้นงานท่อผนังบางที่มีความแม่นยำสูงถือเป็นความท้าทายในงานแมชชีนนิ่ง เนื่องจากการจับยึดแบบเดิมในแนวรัศมีมักทำให้ชิ้นงานเสียรูป บทความนี้ขอนำเสนอกรณีศึกษาการออกแบบฟิกซ์เจอร์แบบ "จับยึดแนวแกนด้วยแผ่นกดคู่" บนแกนแมนเดรลเรียวแบบมอร์ส (Morse Taper Mandrel) เทคนิคนี้ช่วยให้สามารถกลึงงานทั้งภายนอกและภายในได้ในการตั้งค่าเดียว (One Setup) โดยขจัดการเสียรูปจากการบีบจับและลดแรงสั่นสะเทือนขณะตัดเฉือน พร้อมรับประกันค่าพิกัดความเผื่อทางเรขาคณิต (GD&T) ได้อย่างสมบูรณ์
ในอุตสาหกรรมการผลิตชิ้นส่วนความแม่นยำสูง (High-Precision Parts) โดยเฉพาะอย่างยิ่งในการแมชชีนนิ่ง ชิ้นงานท่อผนังบาง (Thin-walled shell parts) สำหรับผลิตภัณฑ์กลุ่มข้อต่อ การขจัดความคลาดเคลื่อนในการกำหนดตำแหน่งและการเสียรูปจากการจับยึด (Clamping Deformation) ถือเป็นโจทย์ทางวิศวกรรมที่ท้าทายวิศวกรและช่างเทคนิคมาโดยตลอด
โดยทั่วไป อุตสาหกรรมมักนิยมใช้การกำหนดตำแหน่งด้วยแกนเพลา (Mandrel) ร่วมกับการแบ่งขั้นตอนการทำงาน หรือการใช้ปากจับแบบนิ่ม (Soft Jaws) เพื่อจับยึดในแนวรัศมี อย่างไรก็ตาม สำหรับชิ้นงานที่มีผนังบางมากและมีข้อกำหนดเรื่องค่าพิกัดความเผื่อ (Tolerance) ที่เข้มงวด วิธีการดั้งเดิมเหล่านี้มักไม่ตอบโจทย์ บทความนี้จะนำเสนอ นวัตกรรมการออกแบบอุปกรณ์จับยึดเพื่อขจัดการเสียรูป โดยการเปลี่ยนถ่าย "แรงแนวรัศมี" ให้เป็น "แรงแนวแกน" ซึ่งสามารถแก้ไขปัญหาคอขวดในการผลิตชิ้นงานท่อผนังบางได้อย่างสมบูรณ์แบบ
1. ที่มาของกรณีศึกษา: ความท้าทายของชิ้นงานท่อผนังบาง
วัตถุประสงค์ในโครงการนี้คือการแมชชีนนิ่งชิ้นงานท่อผนังบางที่มีลักษณะเฉพาะ (ดังภาพประกอบ)
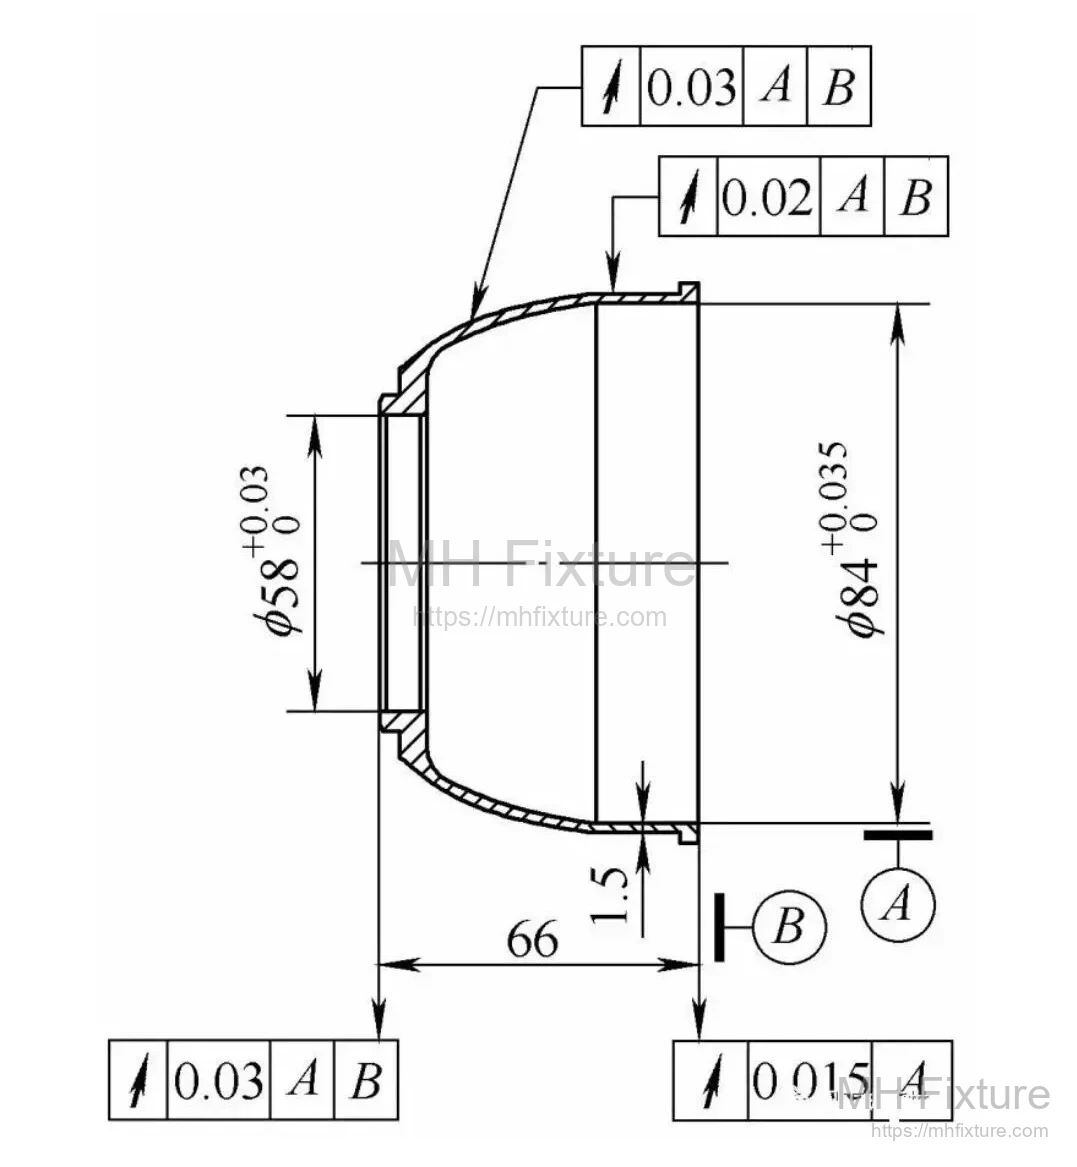
- ลักษณะชิ้นงาน: รูปทรงโค้งรี ประกอบด้วยรูขนาดเล็ก (Φ58H7) และรูขนาดใหญ่ (Φ84H7)
- จุดวิกฤต: ความหนาของผนังชิ้นงานเพียง 1.5 มม.
- ความต้องการด้านความแม่นยำ: มีข้อกำหนดค่าพิกัดความเผื่อทางเรขาคณิต (Geometric Tolerance) เทียบกับผิวหน้าอ้างอิงของรูที่สูงมาก
วิเคราะห์ความยากในการผลิต: ชิ้นงานมีความแข็งเกร็ง (Rigidity) ต่ำมาก โดยมีอัตราส่วนเส้นผ่านศูนย์กลางต่อความยาว (D/L) ≥ 10 ในระหว่างกระบวนการตัดเฉือน หากได้รับแรงบีบอัดในแนวรัศมีจากมีดกลึงหรือฟิกซ์เจอร์ จะเกิดการเสียรูปทางยืดหยุ่น (Elastic Deformation) ได้ง่าย เพื่อให้ได้ขนาดที่แม่นยำ ทางทฤษฎีจำเป็นต้อง ทำให้เสร็จสิ้นในการจับยึดครั้งเดียว (One Setup) แต่ด้วยข้อจำกัดทางโครงสร้าง วิธีการแบบดั้งเดิมจึงพบทางตันดังนี้:
- การแยกขั้นตอนผลิต (Op 1 & Op 2): หากกลึงผิวนอกก่อนแล้วจึงกลึงผิวโค้ง จะต้องมีการจับยึดซ้ำ (Re-clamping) ซึ่งยากต่อการควบคุมค่า GD&T
- การใช้ปากจับแบบนิ่ม (Soft Jaws): การจับยึดที่ผิวนอกหรือรูในโดยตรง แรงบีบแนวรัศมีจะทำให้ชิ้นงานเบี้ยว และเมื่อคลายปากจับ ชิ้นงานจะคืนตัว (Spring back) ทำให้ขนาดผิดเพี้ยน
- แกนเพลาขยายตัว (Expanding Mandrel): แม้จะใช้การขยายตัวจากภายใน แต่เนื่องจากผนังชิ้นงานบางเกินไป แรงดันจากการขยายตัวจะทำให้ชิ้นงานเสียรูปเป็นทรงหลายเหลี่ยมตามจุดสัมผัส
2. โซลูชัน: หลักการออกแบบและโครงสร้างโดยรวม
เพื่อแก้ไขปัญหาข้างต้น เราได้ออกแบบฟิกซ์เจอร์เฉพาะทางแบบ กดล็อคทางหน้าตัดและสลับแผ่นกด (End-face Clamping with Dual Switching Plates)
แนวคิดหลัก: ยกเลิกการจับยึดในแนวรัศมี และเปลี่ยนมาใช้ การกดล็อคในแนวแกน (Axial Clamping) โดยใช้แกนแมนเดรลเรียวแบบมอร์สในการหาศูนย์กลาง และใช้แรงกดที่หน้าตัดชิ้นงาน ทำให้ชิ้นงานไม่ได้รับแรงบีบในแนวรัศมีตลอดกระบวนการผลิต ซึ่งเป็นการแก้ปัญหาการเสียรูปที่ต้นเหตุ หากท่านต้องการโซลูชันสำหรับชิ้นงานพิเศษ สามารถดูรายละเอียดได้ที่
โครงสร้างรวมของฟิกซ์เจอร์ (ดังภาพด้านล่าง) ชิ้นงานจะถูกกำหนดตำแหน่งบนแกนแมนเดรล และด้วยเทคนิค "การเปลี่ยนแผ่นกด" อันชาญฉลาด เราจึงสามารถกลึงผิวนอก รู และหน้าตัดได้ครบถ้วนโดยไม่ต้องคลายล็อคฐานอ้างอิงของชิ้นงาน
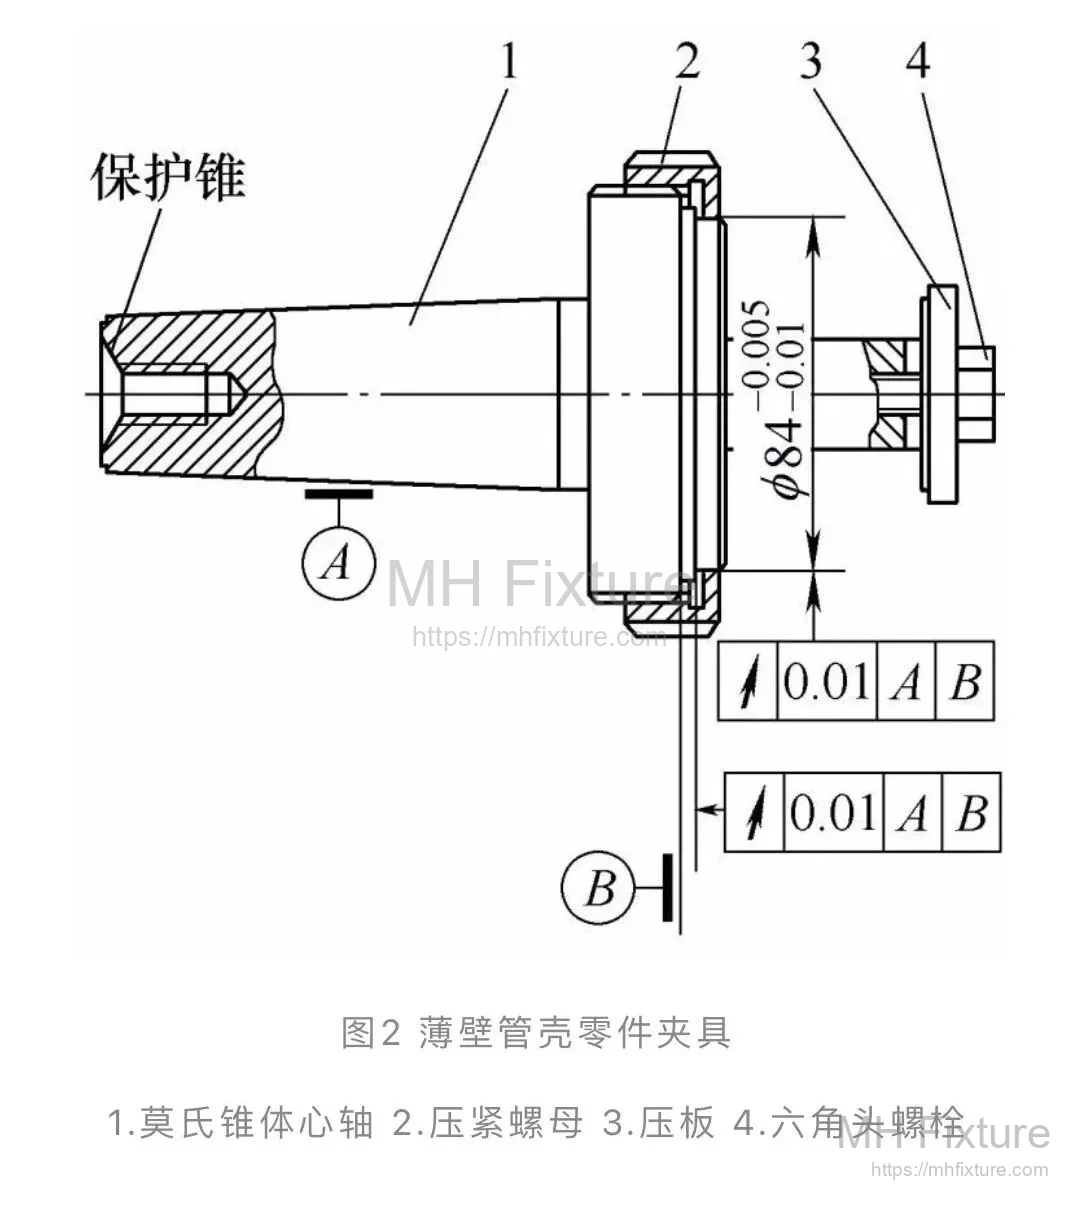
3. การวิเคราะห์รายละเอียดการออกแบบฟิกซ์เจอร์
ความสำเร็จของอุปกรณ์ชุดนี้เกิดจากการทำงานประสานกันของ 3 องค์ประกอบหลัก ดังนี้:
(1) ฐานอ้างอิง: แกนแมนเดรลเรียวแบบมอร์ส (Morse Taper Positioning Mandrel)
ส่วนลำตัวหลักของฟิกซ์เจอร์คือแกนแมนเดรลแบบมอร์ส (ดังภาพประกอบ)

- วิธีการเชื่อมต่อ: สวมประกอบเข้ากับรูเทเปอร์ของสปินเดิลเครื่องจักร
- ข้อดี: สามารถปรับแก้ความเยื้องศูนย์ (Runout) ได้อย่างละเอียดผ่านพิกัดการสวมประกอบ เพื่อให้แน่ใจว่าศูนย์กลางการหมุนของฟิกซ์เจอร์และสปินเดิลเป็นหนึ่งเดียวกัน
- การควบคุมความแม่นยำ: คำนวณค่าพิกัดความเผื่อ (Gap) ระหว่างชิ้นงานกับแกนแมนเดรลอย่างเหมาะสม เพื่อให้เพียงพอต่อข้อกำหนดการผลิต
(2) การจับยึดขั้นตอนที่ 1: น็อตล็อคหน้าแปลน (Special Clamping Nut)
น็อตล็อค (ดังภาพประกอบ) ทำหน้าที่ยึดชิ้นงานในขั้นตอนแรก
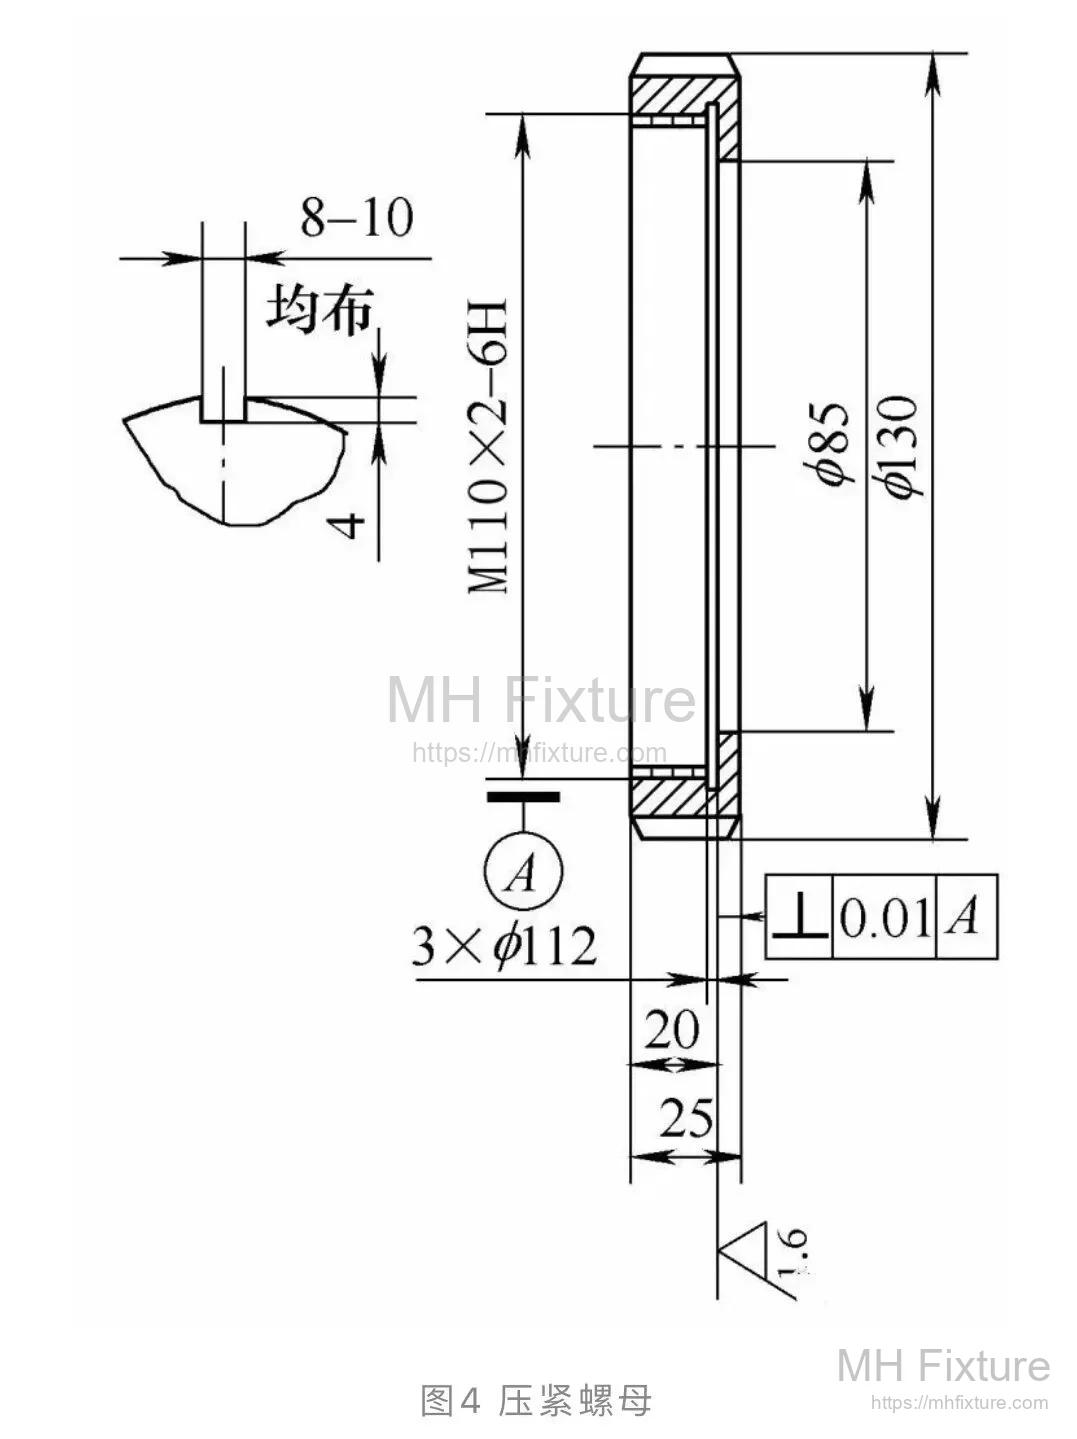
- การปฏิบัติงาน: เมื่อสวมชิ้นงานเข้ากับแกนแมนเดรล หมุนน็อตล็อคให้หน้าสัมผัสด้านในของน็อตดันเข้ากับ บ่าวตอกลมผิวนอก ของชิ้นงาน เพื่อกดล็อคหน้าตัดในแนวแกน
- การวิเคราะห์แรง: แรงจับยึดจะส่งผ่านในแนวแกน ช่วยขจัดแรงสั่นสะเทือนจากแรงตัดเฉือนหลัก (Cutting Force)
- เนื้องานที่ทำได้: ในสถานะนี้ สามารถทำการกลึงรูคว้านขนาดเล็ก Φ58H7 และปาดหน้าตัดได้ โดยปราศจากแรงบีบแนวรัศมี ทำให้ไม่มีการคืนตัวหลังการกลึง
(3) การสลับขั้นตอนที่ 2: แผ่นกดล็อคสำหรับเปลี่ยนกระบวนการ (Process Switching Plate)
ส่วนนี้คือหัวใจสำคัญของการออกแบบ เมื่อกลึงรูในและหน้าตัดเสร็จสิ้น ให้หยุดเครื่องจักรแต่ห้ามถอดชิ้นงาน จากนั้นทำการเปลี่ยนเป็นแผ่นกดล็อค (ดังภาพประกอบ)
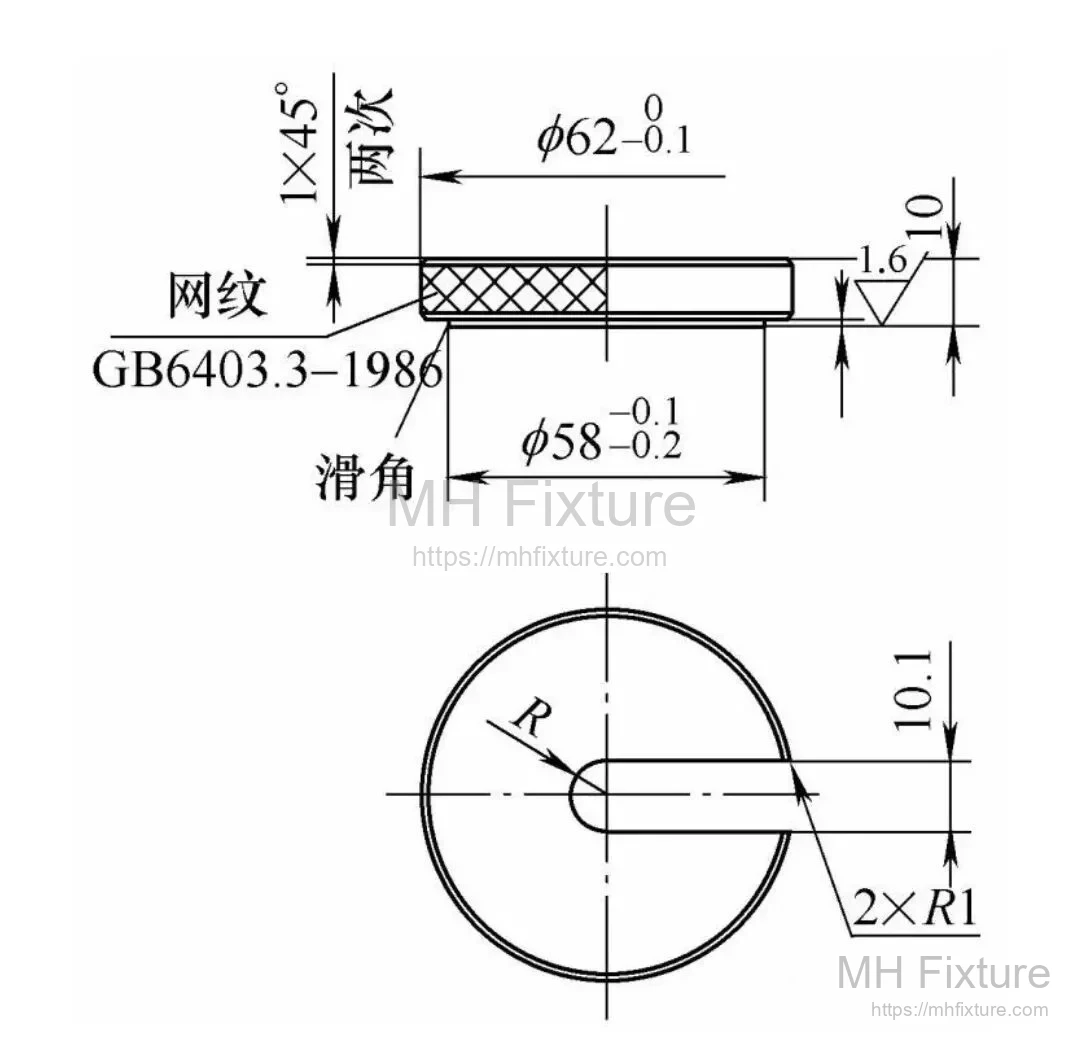
-
การออกแบบแผ่นกด:
-
ระบบป้องกันการหลุด (Anti-detachment): ด้านหน้าแผ่นกดออกแบบให้มีบ่าวงกลมขนาด Φ58 มม. ลึก 1 มม. ยื่นออกมา เมื่อทำการกดล็อค บ่านี้จะสอดเข้าไปในรู Φ58H7 ที่เพิ่งกลึงเสร็จ (สวมพอดีแบบ Clearance Fit) เพื่อป้องกันแผ่นกดเหวี่ยงหลุดขณะสปินเดิลหมุนด้วยความเร็วสูง
-
ระบบเปลี่ยนเร็ว (Quick Change): แผ่นกดเจาะร่องเปิดขนาด 10.1 มม. เพียงคลายโบลท์หกเหลี่ยมเล็กน้อยก็สามารถถอด/ใส่ได้ทันที
-
ตรรกะการสลับเปลี่ยน:
- ติดตั้งแผ่นกดล็อค เพื่อให้หน้าตัดของรู Φ58H7 ถูกกดล็อคในแนวแกน (การจับยึดครั้งที่ 2)
- ณ ขณะนี้ ชิ้นงานถูกยึดด้วยแผ่นกด โดยที่ตำแหน่งอ้างอิงเดิมไม่เปลี่ยนแปลง
- ใช้น็อตล็อคตัวแรก (ที่มีร่องขันประแจ) ขันถอดออกอย่างรวดเร็ว
-
เนื้องานที่ทำได้: เมื่อถอดน็อตตัวแรกออก ผิวนอกของชิ้นงานจะเปิดโล่ง ทำให้สามารถกลึงเก็บรายละเอียดรูปทรงภายนอกที่เหลือได้ทั้งหมด
4. บทสรุปและผลลัพธ์
ด้วยวิธีการจับยึดแบบ "รับส่งไม้ต่อ" (Relay Style) นี้ ทำให้ชิ้นงานท่อผนังบางได้รับประโยชน์ตลอดวงรอบการผลิต:
- ปราศจากแรงบีบแนวรัศมีตลอดกระบวนการ ขจัดการเสียรูปทางกายภาพได้อย่างสมบูรณ์
- รักษาจุดอ้างอิงเดิมเพียงหนึ่งเดียว (Single Reference) ขจัดความคลาดเคลื่อนจากการถอดจับใหม่
- ความมั่นคงจากแรงกดแนวแกน ช่วยลดปัญหาสั่นสะท้าน (Chatter) ที่พบบ่อยในงานผนังบาง
บทส่งท้าย: อุปกรณ์ชุดนี้ผ่านการพิสูจน์แล้วในการผลิตจริงว่าให้ผลลัพธ์ที่ดีเยี่ยม สามารถรักษาความแม่นยำของขนาดและค่า GD&T ของชิ้นงานท่อผนังบางได้อย่างครบถ้วน แนวคิดการออกแบบแบบ "จับยึดแนวแกนด้วยแผ่นกดคู่" โดยอาศัยลักษณะโครงสร้างของชิ้นงานเองนี้ ไม่เพียงแต่แก้ปัญหางานยากในปัจจุบัน แต่ยังเหมาะอย่างยิ่งสำหรับการนำไปประยุกต์ใช้กับชิ้นงานผนังบางหรือชิ้นงานข้อต่อที่มีความละเอียดอ่อนอื่นๆ
บทความนี้เรียบเรียงและแบ่งปันโดยทีมวิศวกรรม MH Fixture ท่านสามารถศึกษาตัวอย่างงานออกแบบเพิ่มเติมได้ที่ เรามุ่งมั่นนำเสนอโซลูชันฟิกซ์เจอร์และจิ๊กคุณภาพระดับมืออาชีพเพื่อคุณ