消除加工变形:薄壁管壳零件的轴向夹紧夹具设计案例
薄壁管壳零件在加工过程中极易因径向夹紧产生变形。本文通过一个实际夹具设计案例,介绍基于莫氏心轴定位的轴向夹紧方案,利用“双压板”切换工艺,在一次装夹中完成内外圆加工,有效消除装夹变形并保证几何公差。
在高精度零部件制造领域,尤其是针对连接类产品的薄壁管壳工件进行加工时,如何消除定位误差和装夹变形,一直是困扰技术人员的难题。
通常,业内倾向于采用心轴定位夹具,分多次装夹,或者使用软爪径向夹持。然而,对于壁厚极薄且公差要求严格的零件,这些常规方法往往力不从心。本文将分享一种创新的消除加工夹紧力变形的工装设计,通过将“径向力”转化为“轴向力”,完美解决了薄壁管壳零件的加工痛点。
1. 案例背景:薄壁管壳零件的挑战
我们面临的加工对象是一个典型的薄壁管壳零件(如下图所示)。
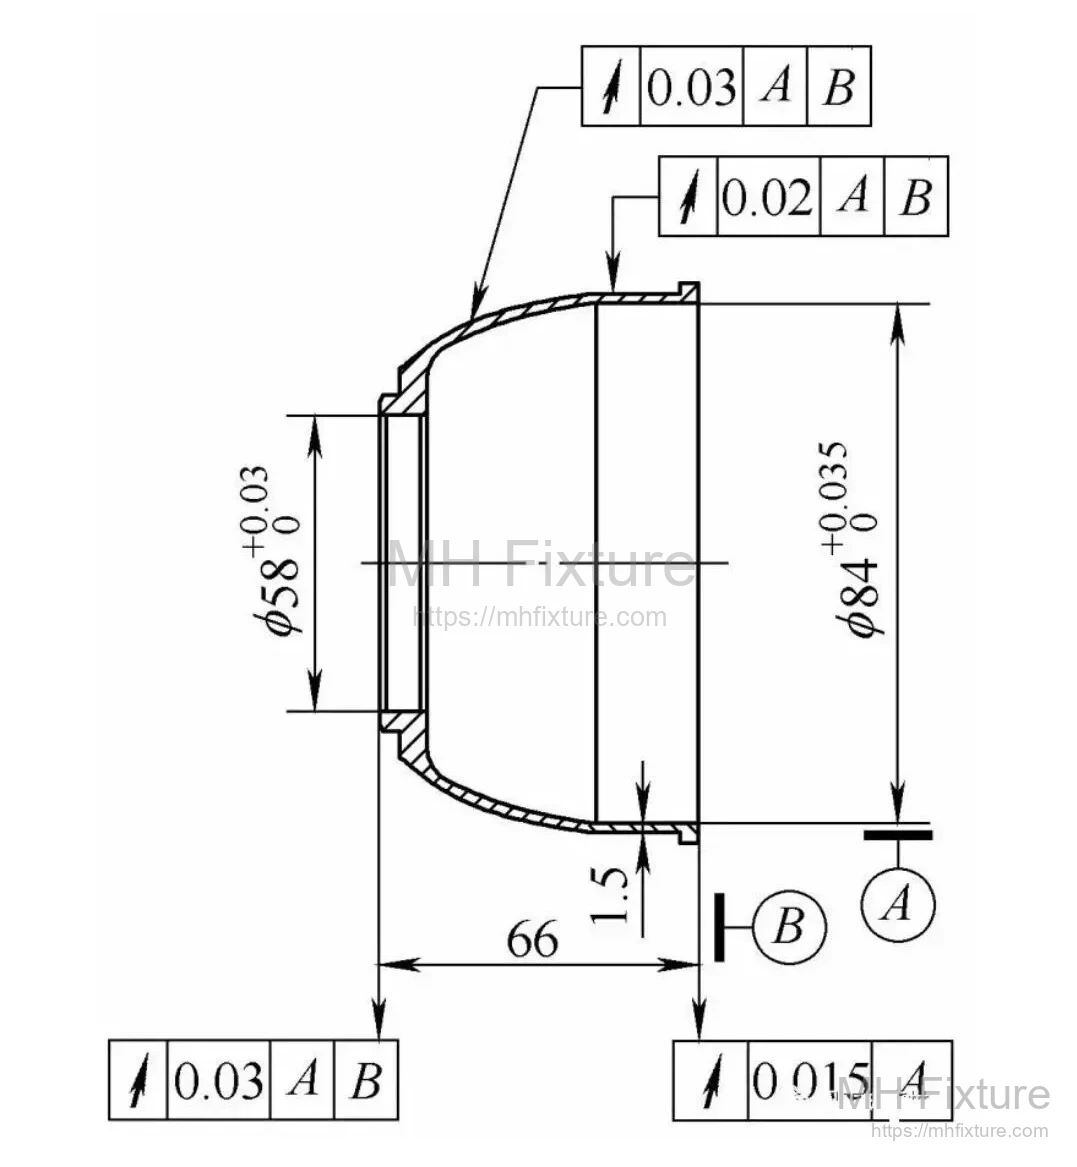
- 零件特征:形状为椭圆曲线形,包含小端孔(Φ58H7)和大端孔(Φ84H7)。
- 关键难点:壁厚仅为 1.5mm。
- 精度要求:几何公差精度对基准孔端面有极高要求。
加工难点分析: 该零件刚性极差,直径与长度之比(D/L)≥ 10。在加工过程中,若受到刀具或夹具的径向挤压,极易产生弹性变形。为了满足尺寸精度,理论上需要一次装夹完成加工,但受限于结构,传统方案存在以下死胡同:
- 分道加工:若先车外圆再车曲线面,涉及二次装夹,无法保证几何公差。
- 软爪夹持:直接夹持外圆或内孔,径向夹紧力会导致零件变形,松开后回弹超差。
- 内胀心轴:即便是弹性心轴内胀,由于壁太薄,胀紧力同样会让零件发生多边形变形。
2. 解决方案:设计原理与总体结构
针对上述痛点,我们设计了一套端面压紧、双压板切换的专用夹具。
核心思路:放弃径向夹紧,改用轴向压紧。 通过莫氏心轴定中心,利用端面压紧的方式,使零件在加工过程中始终不受径向压力,从而从根本上克服了径向力导致的变形。如果您需要针对特殊零件的定制方案,可以查看我们的 [非标夹具设计服务] (https://mhfixture.com/en/custom-machining-fixtures)。
总体夹具结构(如下所示),零件在莫氏心轴上定位,通过巧妙的“换压板”工艺,在不松开零件基准的前提下,一次完成外圆、孔及端面的加工。
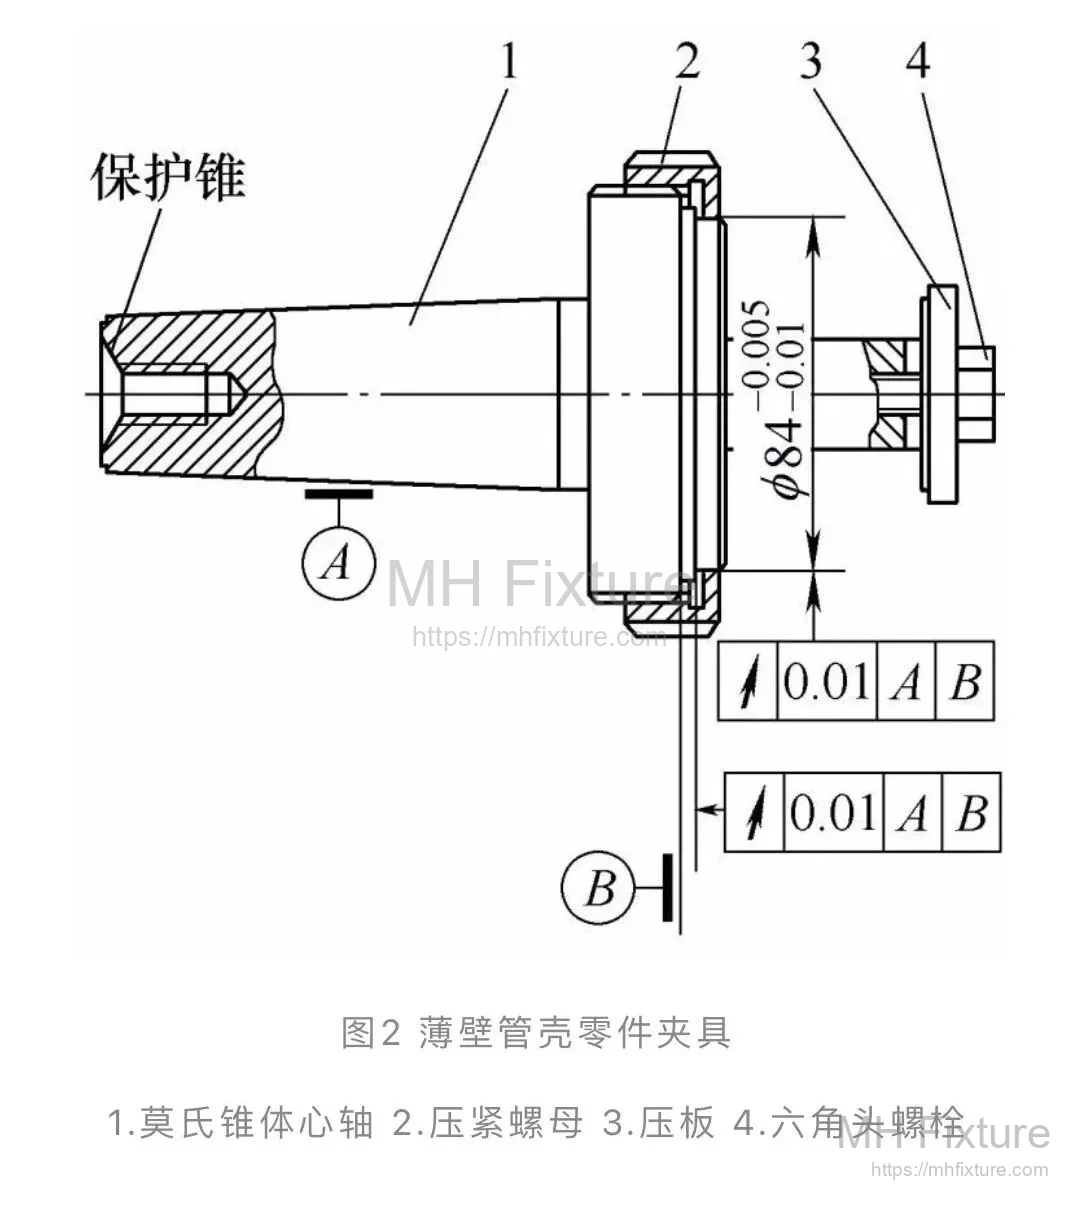
3. 夹具详细设计分析
这套工装的成功在于三个核心组件的配合:
(1) 定位基准:莫氏定位心轴
夹具的主体部分为莫氏定位心轴(如下图所示)。

- 连接方式:与机床主轴内孔通过锥体配合。
- 优势:通过配合间隙的微量校正,确保夹具与机床主轴回转中心高度一致。
- 精度控制:根据误差计算得出零件在心轴上的定位间隙,足以满足加工要求。
(2) 第一步夹紧:专用压紧螺母
压紧螺母(如下图所示)负责零件的初步固定。
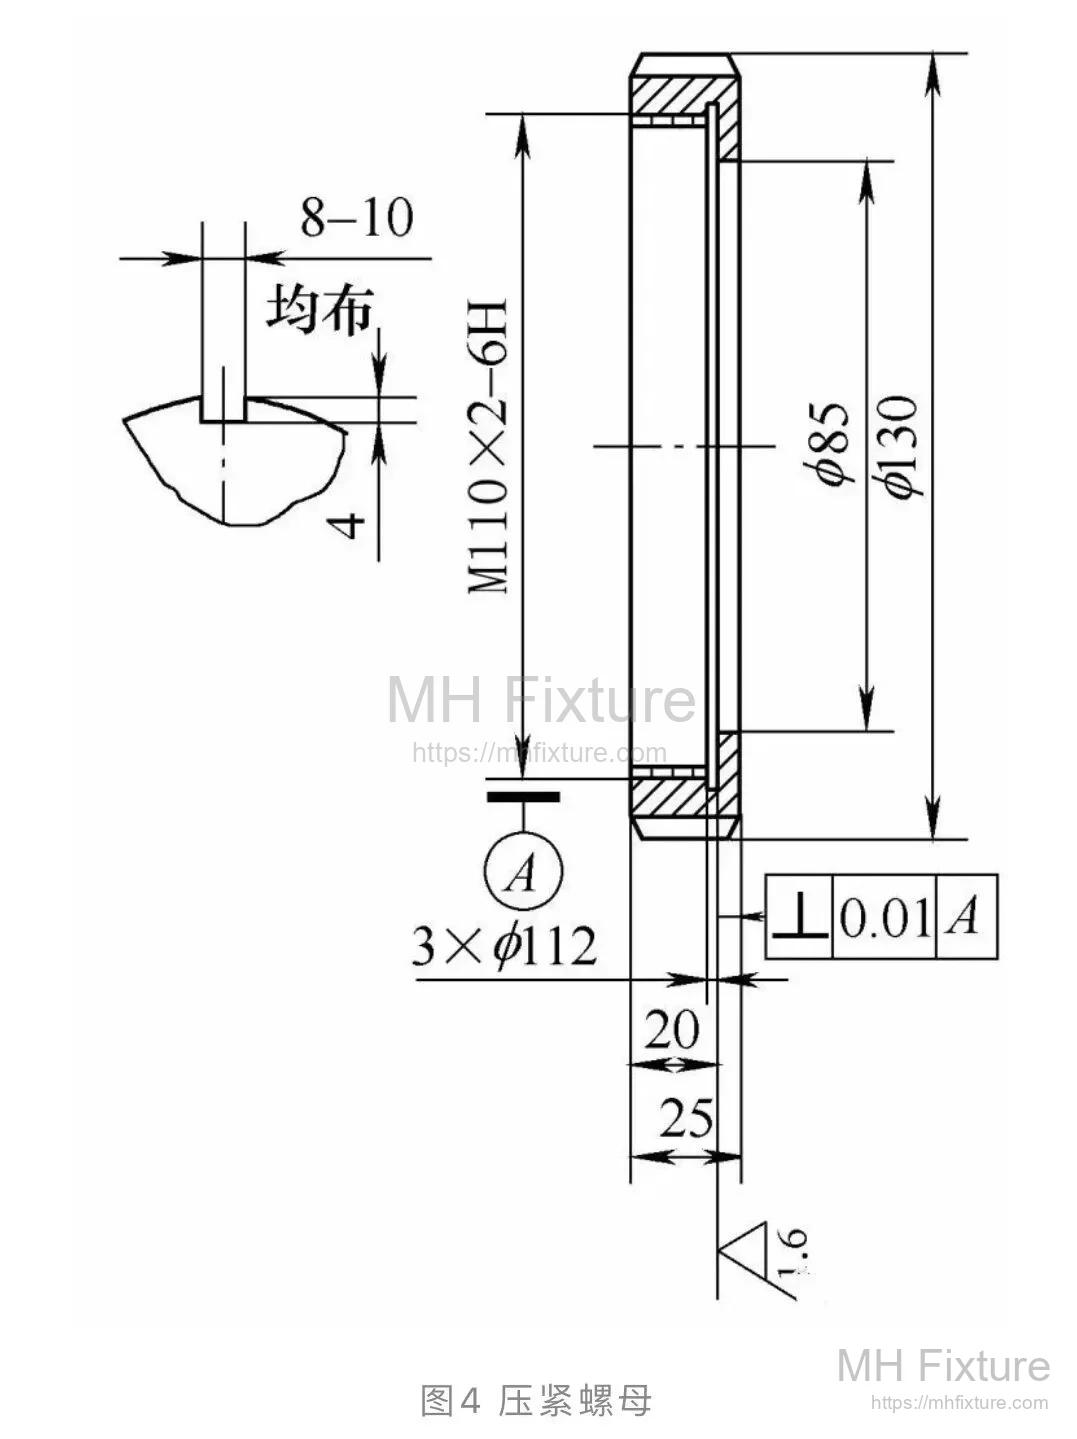
- 操作:零件套入心轴后,转动压紧螺母。螺母的内端面压在薄壁零件的外圆台阶面上,将零件端面轴向压死。
- 受力分析:此时夹紧力沿轴向传递,消除了主切削力引起的震动。
- 加工内容:在此状态下,加工零件的 Φ58H7 小端孔及端面。由于没有径向力,加工后无回弹变形。
(3) 第二步切换:工序转换压板
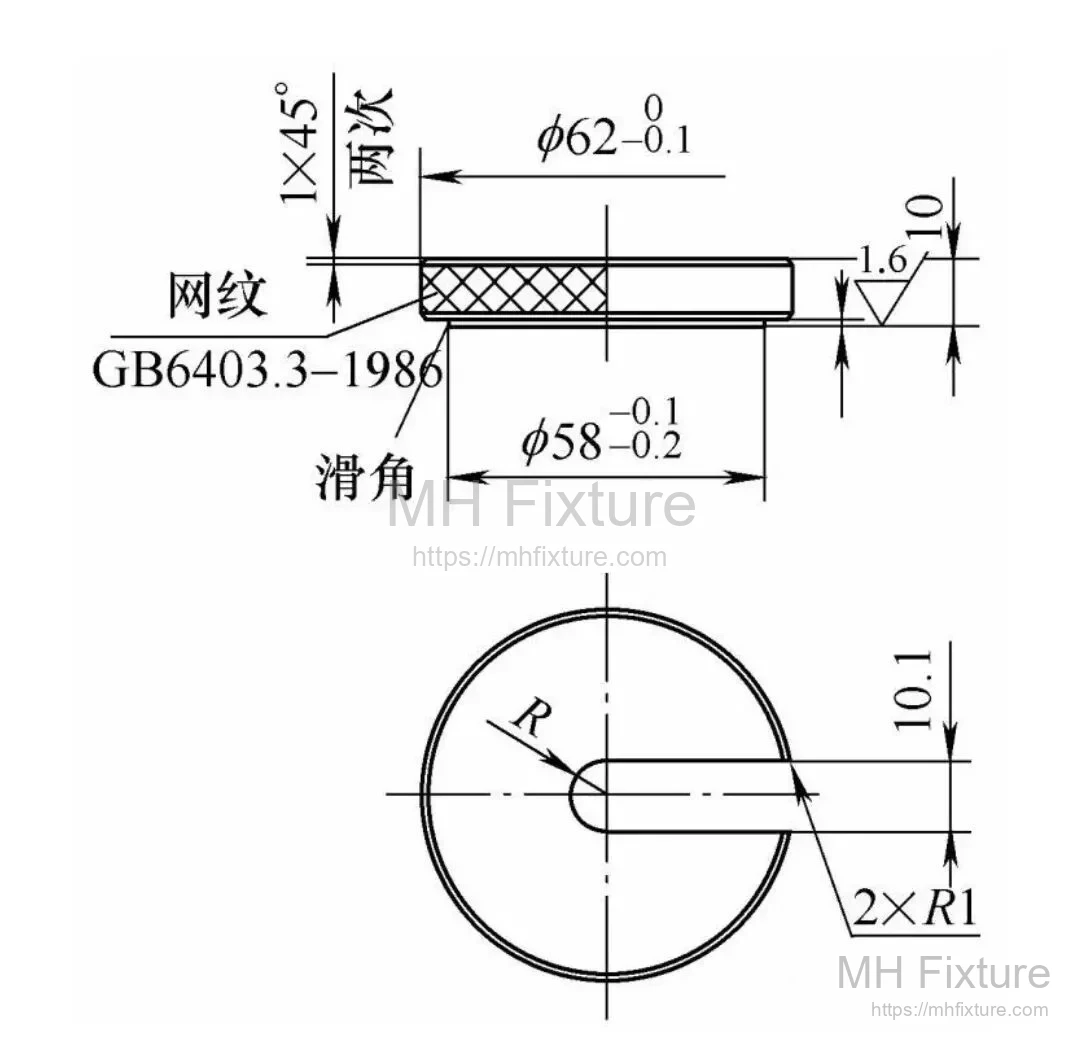
这是本设计的精髓所在。当内孔和端面加工完成后,机床停止,但零件不拆卸,直接更换压板(如下图所示)。
-
压板设计:
-
防脱设计:压板前端设计有一个 Φ58mm、深1mm 的台阶圆。压紧时,该台阶伸入已加工好的 Φ58H7 孔内,形成间隙配合,防止高速运转时压板脱离。
-
快换设计:压板上设计有 10.1mm 的开口槽,只需稍松六角螺栓即可快速装卸。
-
切换逻辑:
- 安装压板,使零件的 Φ58H7 孔端面受到轴向夹紧力(二次压紧)。
- 此时,零件被压板固定,且位置未变。
- 通过压紧螺母上的扳手槽,快速卸下刚才使用的压紧螺母。
-
加工内容:卸下螺母后,零件外圆部分暴露出来,即可完成剩余的外形加工。
4. 总结与效果
通过这种“接力棒”式的压紧方式,薄壁管壳零件在整个加工周期内:
- 自始至终不受径向夹紧力,消除了物理变形。
- 保持一次定位基准,消除了二次装夹误差。
- 轴向压紧稳固,有效抑制了薄壁件常见的切削震动。
结语: 该工装经过实际生产验证,效果良好,完美保证了薄壁管壳零件的尺寸精度及几何公差要求。这种利用零件自身结构特点,采用“双压板轴向夹紧”的设计思路,不仅解决了当前的加工难点,也非常适合推广应用到其他类似的薄壁或连接类精密零件的加工中。
本文由 MH Fixture 技术团队整理分享,更多夹具设计案例请参考案例研究,我们专注于为您提供专业的工装夹具解决方案。