Проектирование оснастки для литых деталей сложной формы: 3 инженерных кейса
Механическая обработка литых деталей сложной формы часто снижает общую эффективность оборудования (OEE) из-за сложности базирования. В данном инженерном кейсе рассматриваются три конструкции гидравлической оснастки, включая разрезные кулачки и системы защиты от ошибок (Poka-Yoke), которые сокращают время переналадки и обеспечивают стабильность процесса.
Аннотация
В процессе механической обработки литых заготовок традиционные методы крепления с использованием угольников и прихватов часто приводят к низкой производительности и нестабильности процесса. Технической литературы по проектированию специальной оснастки для токарной обработки нестандартных деталей недостаточно. В данной статье, основанной на производственном опыте, обобщены передовые методы проектирования оснастки для корпусов клапанов и автомобильных фланцев. Эти примеры служат ориентиром для оптимизации индивидуальных решений по гидравлической оснастке с целью повышения общей эффективности оборудования (OEE).
1. Введение
Для максимизации OEE при обработке на станках с ЧПУ инженеры-технологи уделяют первоочередное внимание сокращению вспомогательного времени с помощью передовых стратегий зажима. В то время как в производстве пресс-форм широко используются системы быстрой смены, токарная обработка сложного литья часто отстает. Замена ручного зажима на гидравлические самоцентрирующиеся патроны или специальные двухкулачковые системы критически важна для минимизации времени простоя и обеспечения повторяемости в проектировании прецизионной оснастки для ЧПУ.
2. Кейс: Разрезная фасонная оснастка для корпусов клапанов
2.1 Инженерная задача
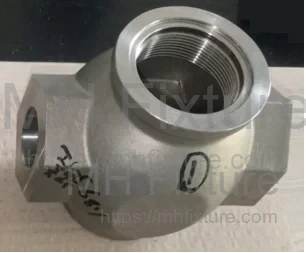
Деталь представляет собой «широкий» корпус клапана (Рис. 1), требующий обработки верхнего отверстия _φ_42.86 мм и резьбы 1-3/4-16UN-2B.
- Техпроцесс: Токарная обработка верхнего отверстия; базирование по отверстию; поворот на 180° для нарезки резьбы.
- Традиционный подход: Планшайба с V-образными призмами и прихватами.
- Недостатки: Метод исключает использование стандартных гидропатронов, увеличивает время переналадки, требует статической балансировки и ограничивает обороты шпинделя.
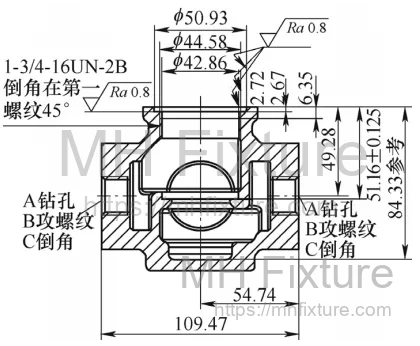 a)План
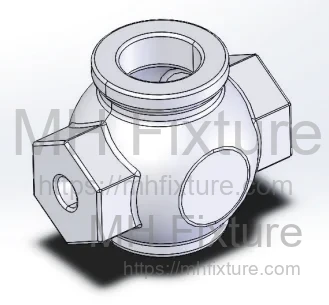 b)3D-модель заготовки
2.2 Оптимизация конструкции
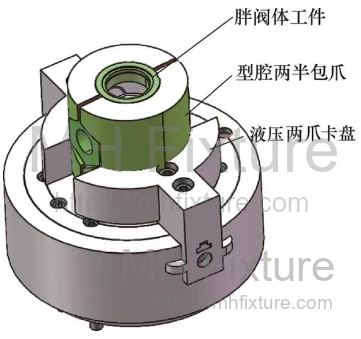
Улучшенная конструкция использует гидравлический двухкулачковый патрон, основанный на принципе шести точек базирования.
- Схема базирования: Зеленые зоны (Рис. 2) служат установочными базами (аналог призмы).
- Компенсация погрешностей: Красные зоны имеют занижение 2–3 мм для компенсации литейного облоя и неровностей.

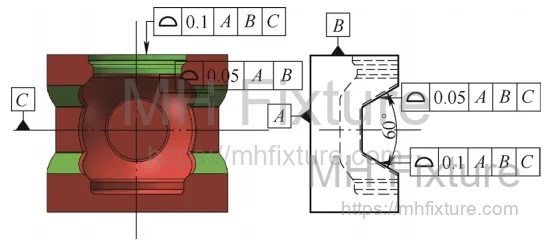
2.3 Реализация
Конфигурация гидравлического зажима (Рис. 4 и 5) обеспечивает жесткую фиксацию.
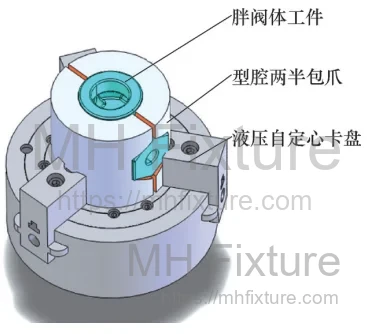
2.4 Спецификация изготовления
- Материал: Сталь 45, закалка и отпуск до 28–32 HRC.
- Разрезная конструкция: Аналогично разрезной матрице пресс-формы, с зазором 3–5 мм между кулачками.
- Контроль допусков: Точность профиля и центра призмы относительно шестигранника в пределах 0.1 мм.
- Зазор: Нерабочие поверхности имеют занижение 2–3 мм.
2.5 Результаты
- Процесс: Электроэрозионная резка прутка -> Обработка полости -> Удаление заусенцев.
- Эффективность: Время установки сокращено более чем на 45% по сравнению с ручными призмами.
- Производительность: Жесткость зажима позволила увеличить режимы резания, повысив общую эффективность на 105%.
3. Кейс: Гидравлическая оснастка с защитой от ошибок (Poka-Yoke) для фланцев
3.1 Анализ детали
Автомобильный фланец выхлопной системы (Рис. 7) с литейным уклоном 1.5°.
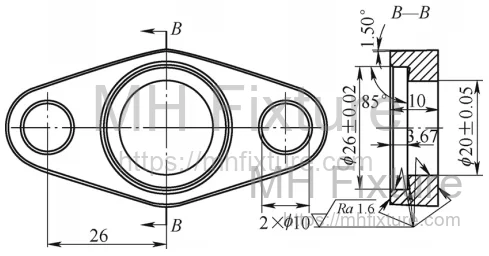 a)План
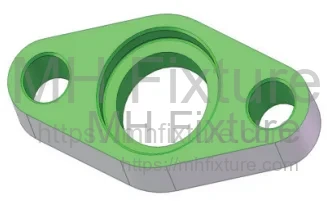 b)3D-вид
3.2 Проблема
Предыдущий процесс использовал магнитную плиту, игнорируя направление уклона 1.5°. Из-за отсутствия защиты от ошибок (Poka-Yoke), 60% деталей устанавливались неверно, что приводило к браку.
3.3 Решение
Процесс переработан с использованием специальной гидрооснастки на обрабатывающем центре (Рис. 8).
- Идентификация: Визуальная метка на литейной форме.
- Конструкция: Профиль кулачков имеет ответный уклон 1.5°. При неверной загрузке углы не совпадают, и деталь не зажимается.
- Объединение операций: Фрезерование торца и расточка за один установ.
 1—Корпус кулачка, 2—Фланец, 3—Профильная пластина, 4—Патрон/Сырой кулачок
3.4 Изготовление и результаты
- Безопасность: Взаимная блокировка уклонов действует как «ласточкин хвост», предотвращая вылет детали (Усилие зажима 5–10 кг/мм).
- Итог: Полное устранение брака установки. Эффективность выросла на 60%.
4. Кейс: Самоцентрирующаяся оснастка для точного литья
4.1 Проблема
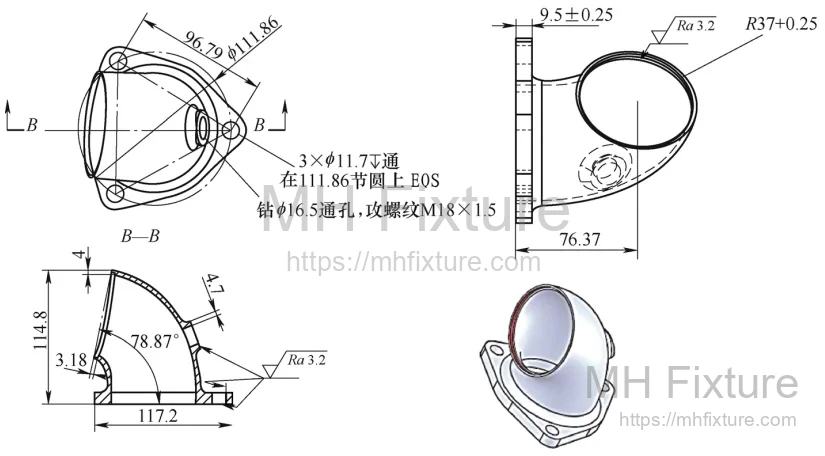
Литой патрубок (Рис. 9) ранее обрабатывался в разъемных матрицах на столе станка.
- Цикл: Установка занимала 4 минуты.
- Проблема: Деформация литья снижала точность позиционирования.
4.2 Улучшение
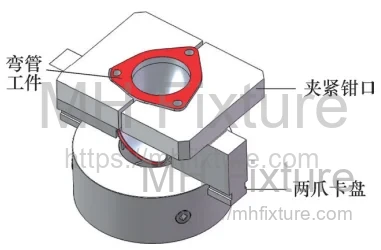
Использование модифицированного двухкулачкового патрона (Рис. 10).
4.3 Технология изготовления
- Материал: Сталь 45, 28–32 HRC.
- Калибровка: Расточка кулачков непосредственно на станке для обеспечения соосности.
- Разделение: Фрезеровка паза 4–6 мм для создания самоцентрирующего механизма.
4.4 Выгода
- Время установки: Сокращено с 4 минут до 30 секунд (+700%).
- Цикл: Сокращен с 8 до 3 минут.
- Общая эффективность: +167%.
5. Важные замечания для крупногабаритной оснастки
При проектировании оснастки для крупных корпусов (Рис. 11):
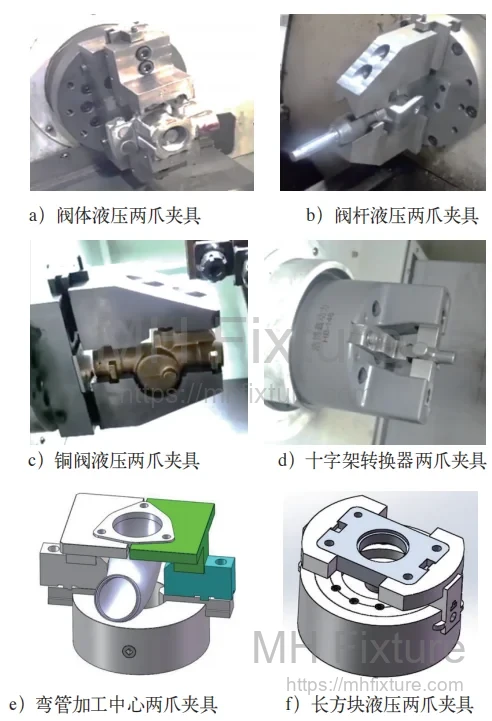
- Избегайте избыточного базирования: Строго следуйте правилу шести точек. Используйте призмы для цилиндров и обеспечьте зазоры.
- Деформация: Оптимизируйте усилие зажима, чтобы минимизировать искажение формы.
- Дополнительная опора: Для тяжелых режимов используйте твердосплавные вставки (Рис. 12).

6. Заключение
Переход к специальной гидравлической оснастке — ключ к конкурентоспособности. Для модернизации вашего производства с помощью высокоточной оснастки, изучите наши решения для достижения стабильности процесса.