Desain Fixture untuk Casting Ireguler: 3 Studi Kasus Teknik
Pemesinan part cor yang tidak beraturan sering menyebabkan OEE rendah karena pengaturan (setup) yang rumit dan deformasi benda kerja. Studi kasus teknik ini menganalisis tiga desain fixture hidrolik kustom—termasuk rahang split-cavity dan mekanisme Poka-Yoke—yang secara signifikan mengurangi waktu pergantian dan memastikan stabilitas proses.
Abstrak
Dalam pemesinan produk cor, metode klem tradisional yang menggunakan pelat siku dan blok V sering kali menghasilkan efisiensi rendah dan variabilitas proses. Artikel ini merangkum metodologi desain fixture canggih untuk komponen ireguler (khususnya body valve dan flange otomotif) berdasarkan pengalaman teknik manufaktur yang luas. Kasus-kasus ini memberikan referensi untuk mengoptimalkan solusi fixture hidrolik kustom guna meningkatkan Overall Equipment Effectiveness (OEE).
1. Pendahuluan
Untuk memaksimalkan OEE dalam pemesinan CNC, insinyur manufaktur memprioritaskan pengurangan waktu setup melalui strategi tooling canggih. Sementara pembuatan cetakan menggunakan sistem penggantian cepat, operasi pembubutan (turning) untuk casting ireguler sering kali tertinggal. Mengganti klem manual dengan cekam (chuck) hidrolik self-centering atau sistem dua rahang kustom sangat penting untuk meminimalkan waktu non-pemotongan dan memastikan pengulangan dalam desain fixture CNC presisi.
2. Studi Kasus: Fixture Split-Cavity untuk Body Valve
2.1 Tantangan Teknik
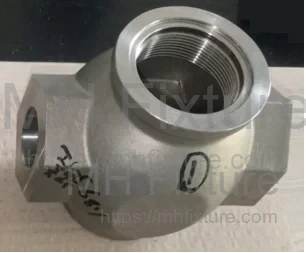
Komponennya adalah rumah katup "wide-body" (Gambar 1) yang memerlukan pembubutan bore atas _φ_42.86mm dan ulir 1-3/4-16UN-2B.
- Alur Proses: Bubut bore dalam atas; lokasi via bore; putar 180° untuk bubut ulir di kedua ujung.
- Pendekatan Tradisional: Faceplate dengan blok V dan klem strap.
- Kekurangan: Metode ini menghalangi penggunaan chuck hidrolik standar, memperpanjang waktu pergantian, dan membatasi RPM.
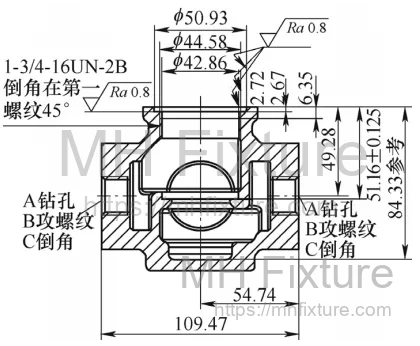 a)Denah
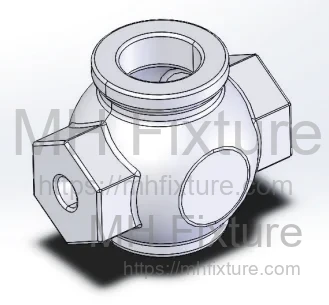 b)3D Casting Mentah
2.2 Optimasi Desain
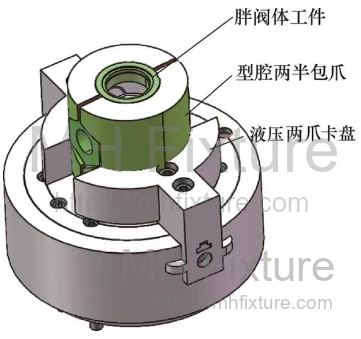
Desain yang ditingkatkan menggunakan chuck hidrolik dua rahang berdasarkan prinsip lokasi enam titik.
- Skema Lokasi: Bagian hijau (Gambar 2) berfungsi sebagai permukaan lokasi setara blok V.
- Penghindaran Interferensi: Bagian merah diberi relief 2–3mm untuk mengakomodasi flash casting.

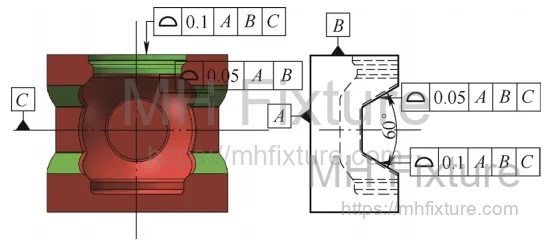
2.3 Implementasi
Konfigurasi klem hidrolik (Gambar 4 dan 5) memastikan pemegangan yang kaku.
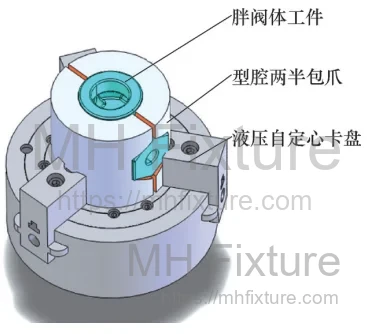
2.4 Spesifikasi Manufaktur
- Material: Baja AISI 1045, Quenched and Tempered hingga 28–32 HRC.
- Desain Split: Dirancang mirip dengan rongga cetakan split dengan celah 3–5mm antar rahang.
- Kontrol Toleransi: Profil eksternal dan pusat lokasi V dikontrol dalam 0.1mm.
2.5 Hasil
- Efisiensi: Waktu setup berkurang >45% dibandingkan blok V manual.
- Performa: Kekakuan klem memungkinkan parameter pemotongan yang lebih agresif, meningkatkan efisiensi keseluruhan sebesar 105%.
3. Studi Kasus: Fixture Hidrolik Poka-Yoke untuk Flange Otomotif
3.1 Analisis Komponen
Part tersebut adalah flange knalpot otomotif (Gambar 7) dengan sudut draft 1.5°.
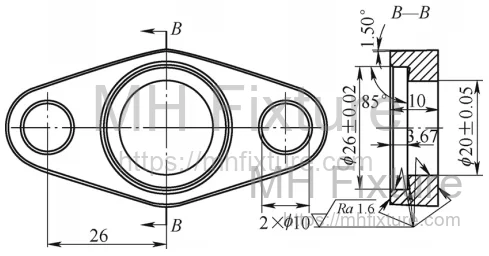 a)Denah
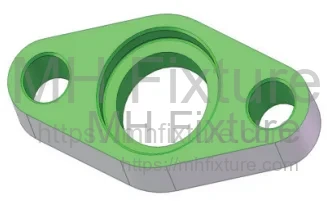 b)Tampilan 3D
3.2 Masalah
Proses sebelumnya menggunakan klem magnetik, mengabaikan arah sudut draft 1.5°. Tanpa anti-kesalahan (Poka-Yoke), 60% part dikerjakan dalam orientasi terbalik, menyebabkan reject parah.
3.3 Solusi
Proses didesain ulang menggunakan fixture hidrolik khusus pada machining center (Gambar 8).
- Identifikasi: Penanda visual ditambahkan pada cetakan casting mentah.
- Desain Fixture: Profil rahang dikerjakan dengan draft terbalik 1.5° yang cocok. Jika part dimuat salah, sudut tidak akan pas.
- Konsolidasi Proses: Face milling dan boring digabung menjadi satu setup.
 1—Body Rahang, 2—Benda Kerja Flange, 3—Pelat Profil Tetap, 4—Chuck/Soft Jaw
3.4 Hasil
- Keamanan: Sudut draft yang saling mengunci bertindak sebagai dovetail, mencegah benda kerja terlepas (Gaya klem 5–10kg/mm).
- Hasil: Menghilangkan cacat reverse-loading sepenuhnya. Efisiensi keseluruhan meningkat 60%.
4. Studi Kasus: Fixture Self-Centering untuk Elbow Cor Presisi
4.1 Tantangan
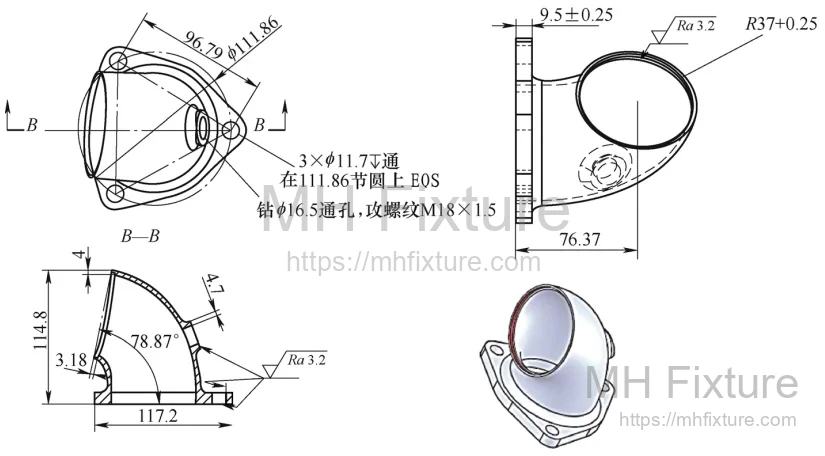
Elbow cor presisi (Gambar 9) sebelumnya dikerjakan menggunakan cetakan blok terpisah di meja VMC.
- Waktu Siklus: 4 menit untuk setup.
- Isu: Deformasi casting menyebabkan akurasi posisi yang buruk.
4.2 Perbaikan Desain
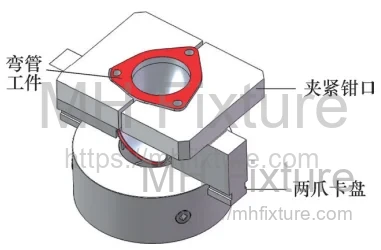
Strategi baru menggunakan chuck dua rahang yang dikonversi untuk milling (Gambar 10).
4.3 Proses Fabrikasi
- Material: AISI 1045, 28–32 HRC.
- Kalibrasi: Rahang dibor/milling di tempat pada mesin untuk memastikan konsentrisitas.
- Pemisahan: Slot 4–6mm di-milling melalui tengah untuk membuat mekanisme self-centering.
4.4 Keuntungan Operasional
- Waktu Setup: Berkurang dari 4 menit menjadi 30 detik (+700%).
- Total Efisiensi: Peningkatan +167%.
5. Pertimbangan Kritis untuk Fixture Casting Besar
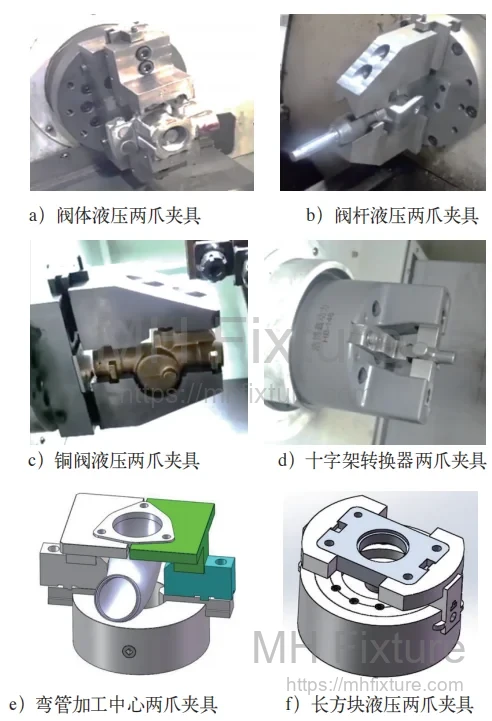
Saat mendesain fixture untuk shell casting besar (Gambar 11):
- Hindari Over-Constraint: Patuhi prinsip lokasi enam titik dengan ketat.
- Deformasi Klem: Optimalkan gaya klem untuk meminimalkan distorsi.
- Dukungan Tambahan: Gunakan gripper karbida atau dukungan tambahan (Gambar 12) untuk pemotongan berat.

6. Kesimpulan
Transisi dari klem manual ke desain fixture hidrolik khusus sangat penting untuk daya saing manufaktur modern. Untuk produsen yang ingin meningkatkan kemampuan produksi dengan workholding presisi tinggi, jelajahi solusi fixture kami untuk mencapai stabilitas proses yang unggul.