Thiết Kế Đồ Gá Cho Chi Tiết Đúc Định Hình: 3 Nghiên Cứu Điển Hình
Việc gia công các chi tiết đúc định hình thường dẫn đến hiệu suất tổng thể thiết bị (OEE) thấp do quy trình gá đặt phức tạp và biến dạng chi tiết. Nghiên cứu kỹ thuật này phân tích ba thiết kế đồ gá thủy lực tùy chỉnh – bao gồm chấu kẹp khuôn tách và cơ chế chống sai lỗi (Poka-Yoke) – giúp giảm đáng kể thời gian chuyển đổi và đảm bảo độ ổn định của quy trình.
Tóm tắt
Trong gia công cơ khí các sản phẩm đúc, các phương pháp kẹp truyền thống sử dụng ke gá và khối V thường dẫn đến hiệu suất thấp và dao động quy trình lớn. Bài viết này tổng hợp các phương pháp thiết kế đồ gá tiên tiến cho các linh kiện định hình (đặc biệt là thân van và mặt bích ô tô) dựa trên kinh nghiệm kỹ thuật chế tạo phong phú. Các trường hợp này cung cấp tham chiếu để tối ưu hóa giải pháp đồ gá thủy lực tùy chỉnh nhằm nâng cao Hiệu suất Tổng thể Thiết bị (OEE).
1. Giới thiệu
Để tối đa hóa OEE trong gia công CNC, các kỹ sư sản xuất ưu tiên giảm thời gian thiết lập (setup) thông qua các chiến lược dụng cụ tiên tiến. Việc thay thế kẹp thủ công bằng mâm cặp thủy lực tự định tâm hoặc hệ thống chấu kẹp tùy chỉnh là rất quan trọng để giảm thiểu thời gian không cắt gọt và đảm bảo độ lặp lại trong thiết kế đồ gá CNC chính xác.
2. Nghiên cứu: Đồ Gá Khuôn Tách Cho Thân Van
2.1 Thách thức kỹ thuật
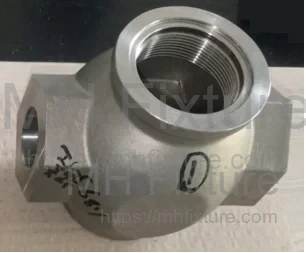
Chi tiết là vỏ van "thân rộng" (Hình 1), yêu cầu gia công lỗ trên _φ_42.86mm và ren 1-3/4-16UN-2B.
- Quy trình: Tiện lỗ trong; định vị qua lỗ; xoay 180° để tiện ren hai đầu.
- Phương pháp cũ: Dùng mâm cặp phẳng với khối V và kẹp đai.
- Nhược điểm: Phương pháp này tốn thời gian chuyển đổi, cần cân bằng tĩnh và hạn chế tốc độ quay (RPM).
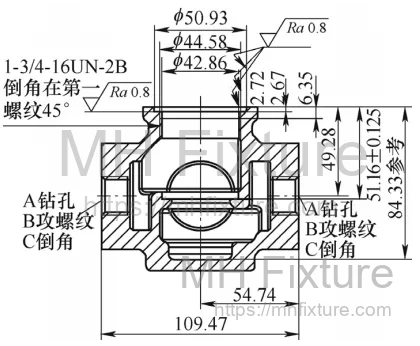 a)Mặt bằng
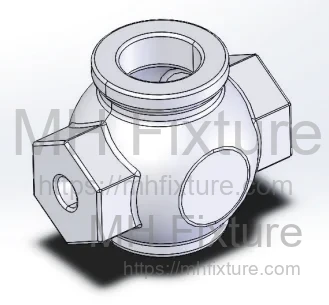 b)Mô hình 3D phôi
2.2 Tối ưu hóa thiết kế
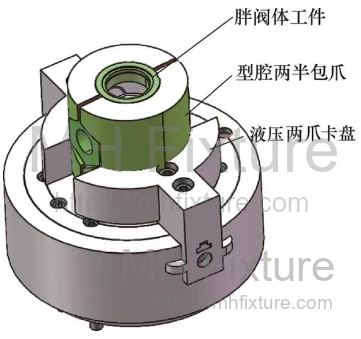
Thiết kế cải tiến sử dụng mâm cặp thủy lực 2 chấu dựa trên nguyên lý định vị sáu điểm.
- Phương án định vị: Các vùng màu xanh (Hình 2) đóng vai trò là bề mặt định vị khối V.
- Tránh va chạm: Các vùng màu đỏ được giảm 2–3mm để tránh bavia đúc.

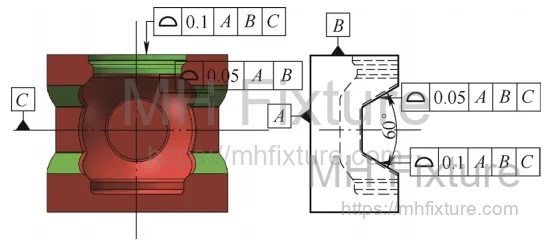
2.3 Triển khai
Cấu hình kẹp thủy lực (Hình 4 và 5) đảm bảo độ cứng vững.
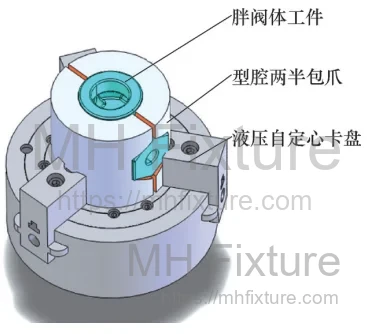
2.4 Thông số chế tạo
- Vật liệu: Thép C45 (AISI 1045), tôi và ram đến 28–32 HRC.
- Thiết kế tách: Tương tự như khuôn tách, với khe hở 3–5mm giữa các chấu.
- Dung sai: Biên dạng ngoài và tâm định vị V được kiểm soát trong vòng 0.1mm.
2.5 Kết quả
- Hiệu quả: Thời gian gá đặt giảm hơn 45% so với khối V thủ công.
- Hiệu suất: Độ cứng kẹp cho phép tăng thông số cắt gọt, nâng hiệu quả tổng thể lên 105%.
3. Nghiên cứu: Đồ Gá Thủy Lực Chống Sai Lỗi (Poka-Yoke) Cho Mặt Bích
3.1 Phân tích chi tiết
Chi tiết là mặt bích ống xả ô tô (Hình 7) với góc nghiêng đúc 1.5°.
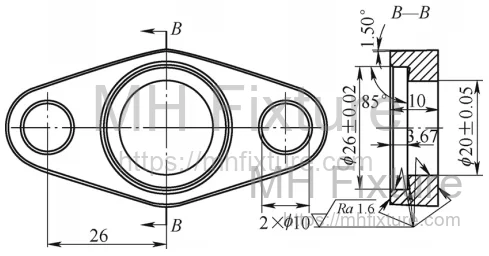 a)Mặt bằng
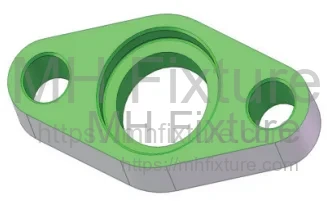 b)Hình chiếu 3D
3.2 Vấn đề
Quy trình trước đây bỏ qua hướng góc nghiêng 1.5°. Do thiếu biện pháp chống sai lỗi (Poka-Yoke), 60% chi tiết bị gá ngược, gây ra phế phẩm nghiêm trọng.
3.3 Giải pháp
Thiết kế lại quy trình sử dụng đồ gá thủy lực chuyên dụng trên trung tâm gia công (Hình 8).
- Nhận diện: Thêm dấu hiệu trên khuôn đúc phôi.
- Thiết kế đồ gá: Biên dạng chấu kẹp được gia công với góc nghiêng ngược 1.5°. Nếu nạp chi tiết sai, các góc sẽ không khớp.
- Gộp nguyên công: Phay mặt và doa lỗ trong một lần gá.
 1—Thân chấu, 2—Phôi mặt bích, 3—Tấm biên dạng cố định, 4—Mâm cặp/Chấu mềm
3.4 Kết quả
- An toàn: Các góc nghiêng khóa lẫn nhau như đuôi én, ngăn phôi bị văng (Lực kẹp 5–10kg/mm).
- Kết quả: Loại bỏ hoàn toàn lỗi gá ngược. Hiệu quả tăng 60%.
4. Nghiên cứu: Đồ Gá Tự Định Tâm Cho Co Đúc Chính Xác
4.1 Thách thức
Co đúc chính xác (Hình 9) trước đây được gia công bằng khuôn khối tách.
- Thời gian: Gá đặt mất 4 phút.
- Vấn đề: Biến dạng đúc gây sai số vị trí.
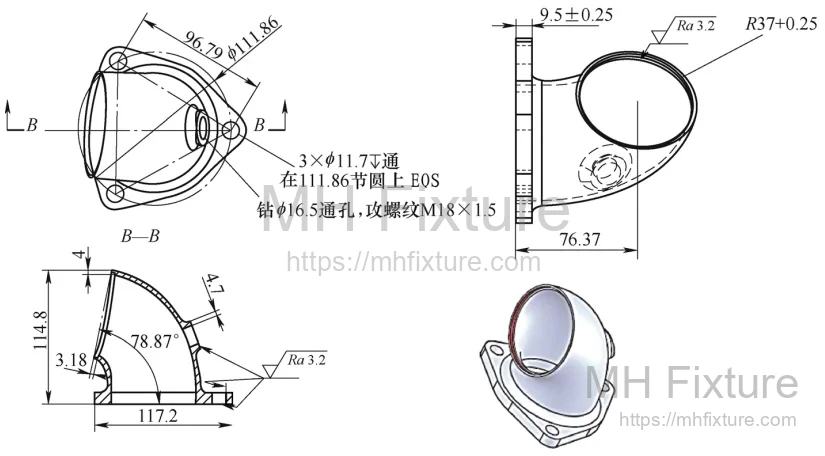
4.2 Cải tiến
Sử dụng mâm cặp 2 chấu chuyển đổi cho phay (Hình 10).
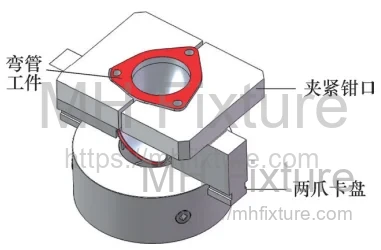
4.3 Quy trình chế tạo
- Vật liệu: Thép C45, 28–32 HRC.
- Hiệu chuẩn: Doa/phay chấu ngay trên máy để đảm bảo độ đồng tâm.
- Tách: Phay rãnh 4–6mm ở giữa để tạo cơ chế tự định tâm.
4.4 Lợi ích
- Thời gian gá đặt: Giảm từ 4 phút xuống 30 giây (+700%).
- Chu kỳ: Giảm từ 8 phút xuống 3 phút.
5. Lưu Ý Quan Trọng Cho Đồ Gá Đúc Cỡ Lớn
Khi thiết kế đồ gá cho vỏ đúc lớn (Hình 11):
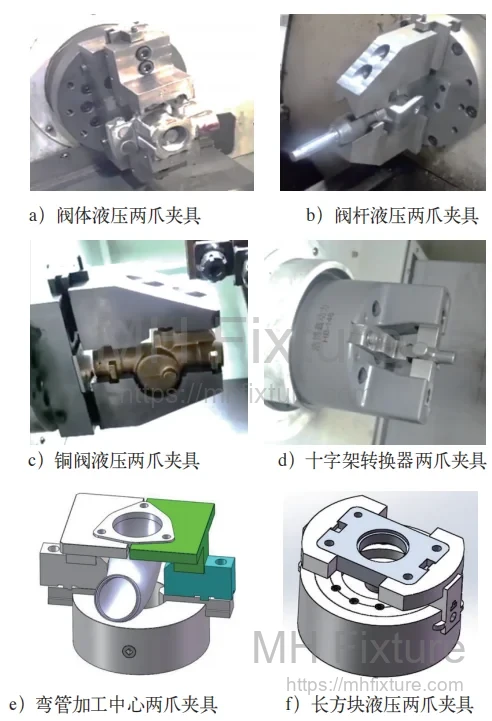
- Tránh siêu định vị: Tuân thủ nghiêm ngặt nguyên lý sáu điểm.
- Biến dạng kẹp: Tối ưu hóa lực kẹp để giảm thiểu méo mó.
- Hỗ trợ phụ: Sử dụng chấu kẹp hợp kim hoặc hỗ trợ phụ (Hình 12) cho chế độ cắt nặng.

6. Kết luận
Việc chuyển đổi từ kẹp thủ công sang đồ gá thủy lực chuyên dụng là chìa khóa để cạnh tranh trong sản xuất hiện đại. Để nâng cấp khả năng sản xuất với dụng cụ gá đặt chính xác cao, hãy khám phá các giải pháp đồ gá của chúng tôi để đạt được sự ổn định quy trình vượt trội.