异形铸件工装设计:3个工程案例深度解析
铸造异形件的加工往往因装夹复杂和工件变形而导致设备综合效率(OEE)低下。本工程案例深度解析了三种定制液压夹具设计方案——包括分体式型腔卡爪和防错(Poka-Yoke)机制,这些方案能显著缩短换型时间并确保工艺稳定性。
摘要
在铸造产品的机加工过程中,传统的直角弯板配合V形块及压板的装夹方式,往往存在效率低下和工艺波动大的问题。目前针对异形车削件专用夹具设计的技术文献相对匮乏。本文基于丰富的制造工程经验,总结了针对异形组件(特别是阀体和汽车法兰)的高级工装设计思路。这些案例为优化 定制液压工装解决方案 提供了参考,旨在显著提升设备综合效率(OEE)。
1. 引言
为了在数控(CNC)加工中最大化OEE,制造技术人员将通过先进的工装策略缩短辅助时间视为重中之重。虽然模具制造领域已广泛应用快速换模系统和自动化搬运,但在异形铸件的车削加工中,技术升级往往滞后。用液压自定心卡盘或定制两爪系统替代传统手动装夹,对于减少非切削时间、确保 精密CNC夹具设计 的重复定位精度至关重要。
2. 案例研究:阀体用分体式型腔夹具
2.1 工程挑战
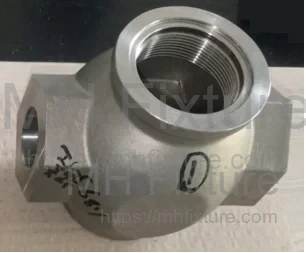
待加工零件为“宽体”阀壳(图1),需加工顶部 _φ_42.86mm 内孔及 1-3/4-16UN-2B 螺纹。
- 工艺流程: 车削顶部内孔;以内孔定位;旋转180°车削两端螺纹。
- 传统方案: 使用花盘配合V形块及压板。
- 缺陷分析: 该方法无法使用标准液压卡盘,换型时间长,且需进行静平衡测试,限制了主轴转速,从而降低了生产率。
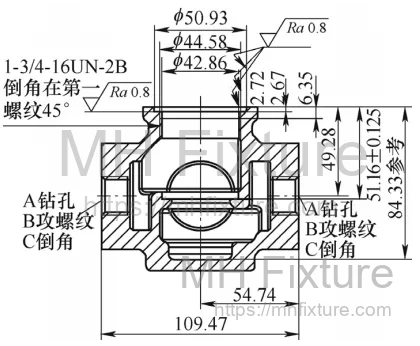 a)平面图
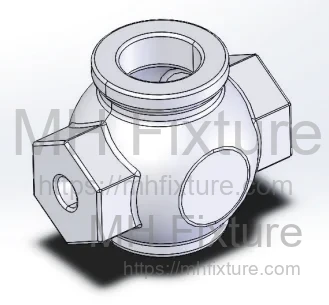 b)毛坯三维图
2.2 设计优化
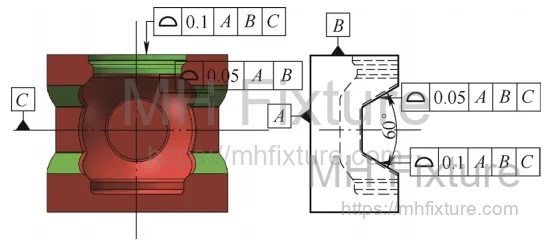
改进后的设计基于六点定位原理,采用液压两爪卡盘或自定心卡盘。
- 定位方案: 绿色区域(图2)作为类V形块的定位面。
- 避空设计: 红色区域预留 2–3mm 的避空量,以容纳铸造飞边和不规则形变。

2.3 实施方案
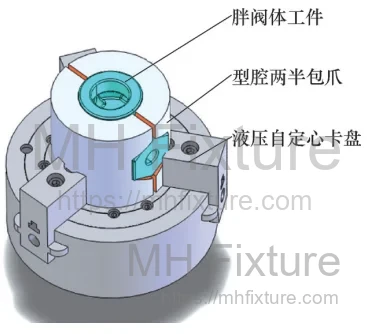
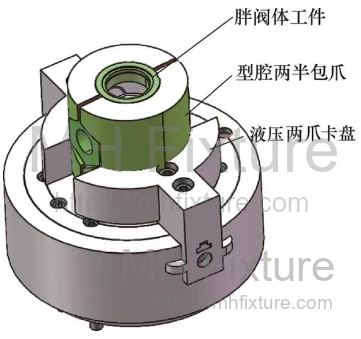
液压装夹配置(图4 和 图5)确保了刚性夹持。
2.4 制造规范
- 材料: 45号钢(AISI 1045),调质处理至 28–32 HRC。
- 分体设计: 类似于对开式模具型腔设计,两爪之间预留 3–5mm 间隙。
- 公差控制: 外部轮廓和V形定位中心相对于六方端面的控制精度需在 0.1mm 以内。
- 间隙控制: 非定位面需设计 2–3mm 的让位,以适应铸造公差。
2.5 结果
- 工艺: 圆棒料线切割对开 -> 型腔加工 -> 去毛刺。
- 效率: 与手动V形块方案相比,装夹时间减少 45% 以上。
- 性能: 夹持刚性的提升允许使用更高的切削参数,使整体效率提升 105%。
3. 案例研究:汽车法兰防错液压夹具
3.1 零件分析
该零件为具有特定 1.5° 模锻斜度的汽车排气管法兰(图7)。
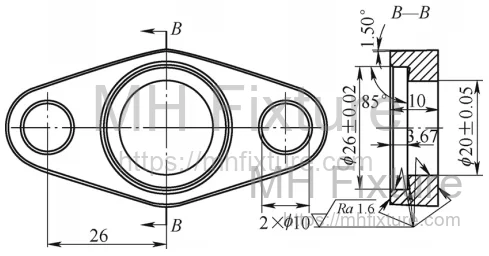 a)平面图
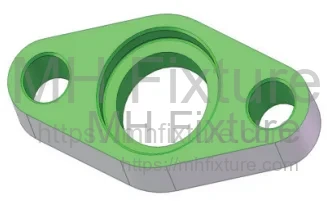 b)三维图
3.2 问题痛点
原有工艺使用磁力吸盘进行端面铣削,随后进行车削。关键问题在于忽视了 1.5° 的模锻斜度方向。由于缺乏防错(Poka-Yoke)措施,60% 的零件在加工时装反,导致严重的客户投诉和报废。
3.3 解决方案:集成防错设计
重新设计工艺,在加工中心上使用专用液压夹具(图8)。
- 斜度识别: 在铸造毛坯模具上增加目视标识。
- 夹具设计: 夹具钳口轮廓加工出匹配的 1.5° 反向斜度。如果零件装载方向错误,角度无法贴合,零件将无法被安全夹紧。
- 工序合并: 将端面铣削和镗孔合并为一次装夹。
 1—钳口体, 2—法兰工件, 3—固定轮廓板, 4—卡盘/生爪
3.4 制造与成效
- 制造: 安装软爪并焊接轮廓板。内部轮廓加工出 1.5° 斜度。
- 安全性: 互锁的斜度形成燕尾槽效应,防止工件因离心力甩出(夹紧力调整为 5–10kg/mm)。
- 结果: 彻底消除了装反缺陷。得益于工序合并,整体效率提升 60%。
4. 案例研究:精密铸造弯管自定心夹具
4.1 挑战
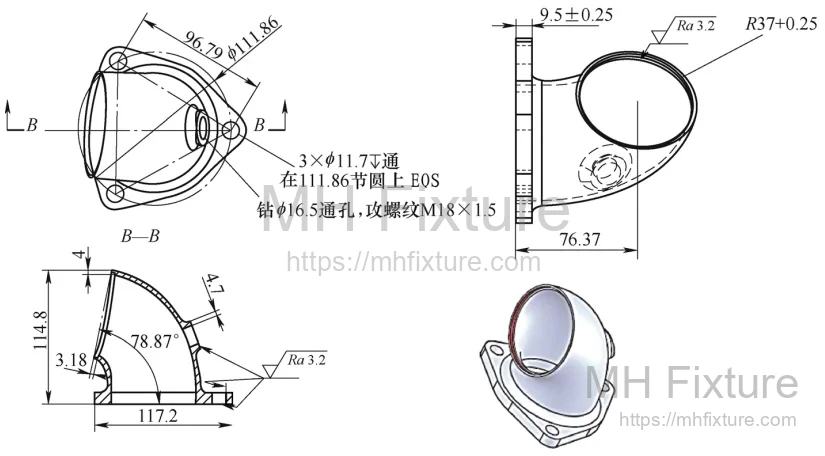
精密铸造弯管(图9)此前在加工中心工作台上使用分体式凹模加工。
- 生产节拍: 装夹耗时 4 分钟。
- 问题: 铸造变形导致固定方块模具定位精度差。
4.2 设计改进
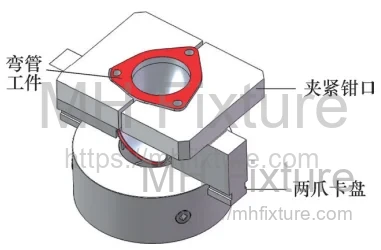
新策略采用改装后的两爪卡盘进行铣削加工(图10)。
4.3 制造工艺
- 材料: 45号钢,硬度 28–32 HRC。
- 步骤: 将轮廓板焊接到标准软爪上。
- 校准: 在机床上对卡爪进行镗孔/铣削,以确保同轴度。
- 分离: 从中心铣削 4–6mm 的槽将卡爪分开,形成自动定心机构。
4.4 运营收益
- 装夹时间: 从 4 分钟缩短至 30 秒(提升 700%)。
- 加工周期: 由于刚性提高,周期从 8 分钟降至 3 分钟。
- 总效率: 提升 167%。
5. 大行程铸件夹具的关键考量
在设计大型铸造壳体夹具(图11)时,必须遵守以下工程原则:
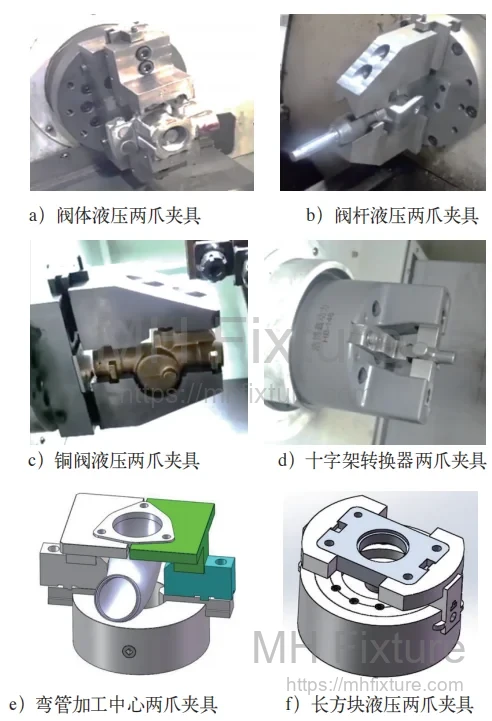
- 避免过定位: 严格遵守六点定位原理。圆柱部分使用V形块,非功能表面必须保证足够的避空,防止干涉。
- 控制夹紧变形: 铸件极易变形。需优化夹紧力大小和作用点,在保证粗加工抓地力的同时最小化扭曲。
- 材料选择: 钳口体推荐使用 45号钢(或同等材料)。对于大批量生产,建议进行热处理,并采用线切割加工精密轮廓。
- 辅助支撑: 对于重切削工况,建议集成硬质合金棘爪或辅助支撑(图12)以增加摩擦力和安全性。

6. 结语
从手动通用夹具向专用液压夹具设计的转型,是现代制造企业保持竞争力的关键。上述案例表明,正确实施的分体模具卡爪和防错机制可以大幅提升OEE。
对于寻求通过高精度工装升级生产能力的制造商,欢迎 探索我们的工装解决方案,以实现卓越的工艺稳定性和生产效率。