การออกแบบฟิกซ์เจอร์สำหรับงานหล่อรูปทรงพิเศษ: 3 กรณีศึกษาทางวิศวกรรม
การตัดเฉือนชิ้นงานหล่อขึ้นรูปที่มีรูปทรงซับซ้อนมักทำให้ค่า OEE ต่ำเนื่องจากการตั้งค่าที่ยุ่งยากและการเสียรูปของชิ้นงาน กรณีศึกษานี้วิเคราะห์การออกแบบฟิกซ์เจอร์ไฮดรอลิกแบบสั่งทำพิเศษ 3 รูปแบบ รวมถึงปากจับแบบ Split-cavity และระบบ Poka-Yoke ที่ช่วยลดเวลา Setup และเพิ่มความเสถียรในกระบวนการผลิต
บทคัดย่อ
ในกระบวนการแมชชีนนิ่งชิ้นส่วนงานหล่อ วิธีการจับยึดแบบดั้งเดิมที่ใช้ฉากเหล็กและ V-block มักนำไปสู่ประสิทธิภาพที่ต่ำและความผันผวนของกระบวนการ บทความนี้สรุปแนวคิดการออกแบบอุปกรณ์จับยึดขั้นสูงสำหรับชิ้นส่วนรูปทรงพิเศษ (โดยเฉพาะวาล์วและหน้าแปลนยานยนต์) จากประสบการณ์ด้านวิศวกรรมการผลิต เพื่อเป็นแนวทางในการปรับปรุง โซลูชันฟิกซ์เจอร์ไฮดรอลิกแบบสั่งทำ เพื่อเพิ่มประสิทธิผลโดยรวมของเครื่องจักร (OEE)
1. บทนำ
เพื่อเพิ่มค่า OEE สูงสุดในการตัดเฉือนด้วย CNC วิศวกรการผลิตให้ความสำคัญกับการลดเวลา Setup ผ่านกลยุทธ์ Tooling ขั้นสูง ในขณะที่การผลิตแม่พิมพ์ใช้ระบบ Quick Change การกลึงงานหล่อที่มีรูปทรงซับซ้อนมักยังล้าหลัง การเปลี่ยนจากการจับยึดด้วยมือมาเป็นหัวจับไฮดรอลิก (Hydraulic Chuck) หรือระบบปากจับพิเศษมีความสำคัญอย่างยิ่งในการลดเวลาที่ไม่ก่อให้เกิดผลผลิตและรับประกันความแม่นยำในการ ออกแบบฟิกซ์เจอร์ CNC ความแม่นยำสูง
2. กรณีศึกษา: ฟิกซ์เจอร์แบบ Split-Cavity สำหรับวาล์ว
2.1 ความท้าทายทางวิศวกรรม
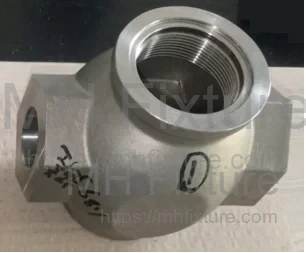
ชิ้นงานคือตัวเรือนวาล์ว (รูปที่ 1) ที่ต้องการคว้านรูเจาะด้านบนขนาด _φ_42.86 มม. และทำเกลียว
- กระบวนการ: กลึงรูใน; ใช้รูในเป็นจุดอ้างอิง; หมุน 180° เพื่อกลึงเกลียว
- วิธีดั้งเดิม: ใช้ Faceplate ร่วมกับ V-block
- ข้อบกพร่อง: วิธีนี้ใช้เวลาเปลี่ยนรุ่นนาน ต้องทำการสมดุล (Balancing) และจำกัดความเร็วรอบ RPM
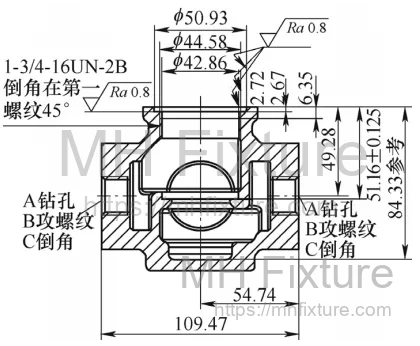 a)แบบแปลน
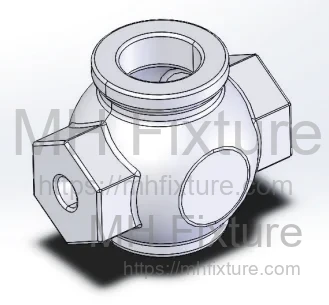 b)ภาพ 3D ชิ้นงานดิบ
2.2 การเพิ่มประสิทธิภาพการออกแบบ
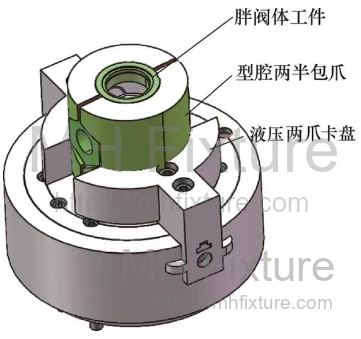
การออกแบบใหม่ใช้หัวจับไฮดรอลิก 2 ปาก โดยอิงตาม หลักการกำหนดตำแหน่ง 6 จุด (Six-point location principle)
- จุดอ้างอิง: พื้นที่สีเขียว (รูปที่ 2) ทำหน้าที่เป็นผิวอ้างอิงคล้าย V-block
- การหลบมุม: พื้นที่สีแดงมีการหลบมุม 2-3 มม. เพื่อรองรับครีบจากการหล่อ

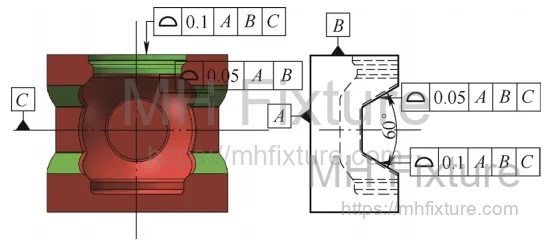
2.3 การนำไปใช้งาน
การตั้งค่าการจับยึดแบบไฮดรอลิก (รูปที่ 4 และ 5) ช่วยให้จับยึดได้แน่นหนา
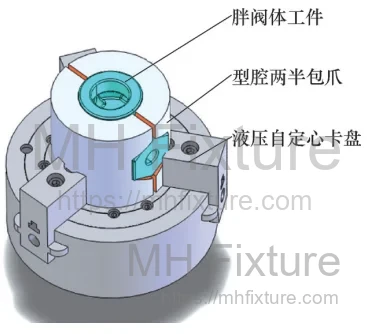
2.4 สเปคการผลิต
- วัสดุ: เหล็ก S45C (AISI 1045) ชุบแข็งและอบคืนตัวที่ 28–32 HRC
- การออกแบบ: แยกส่วนเหมือนแม่พิมพ์ โดยมีช่องว่าง 3-5 มม. ระหว่างปากจับ
- ความคลาดเคลื่อน: ควบคุมโปรไฟล์ภายนอกภายใน 0.1 มม.
- ระยะห่าง: ผิวที่ไม่ใช่จุดอ้างอิงต้องหลบ 2-3 มม.
2.5 ผลลัพธ์
- ประสิทธิภาพ: ลดเวลา Setup ได้มากกว่า 45% เมื่อเทียบกับ V-block แบบมือ
- สมรรถนะ: ความแข็งเกร็งในการจับยึดช่วยให้ใช้ Cutting Parameter ได้สูงขึ้น เพิ่มประสิทธิภาพรวม 105%
3. กรณีศึกษา: ฟิกซ์เจอร์ไฮดรอลิกแบบ Poka-Yoke สำหรับหน้าแปลน
3.1 การวิเคราะห์ชิ้นส่วน
ชิ้นงานคือหน้าแปลนท่อไอเสียรถยนต์ (รูปที่ 7) ที่มีมุม Draft 1.5°
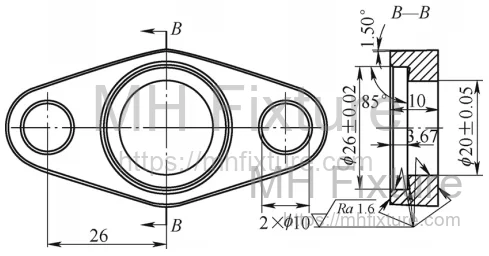 a)แบบแปลน
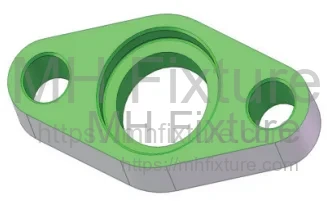 b)ภาพ 3D
3.2 ปัญหา
กระบวนการเดิมใช้แม่เหล็กจับยึดโดยละเลยทิศทางมุม Draft 1.5° เนื่องจากการขาดระบบป้องกันความผิดพลาด (Poka-Yoke) ทำให้ 60% ของชิ้นงานถูกติดตั้งกลับด้าน
3.3 วิธีแก้ไข
ออกแบบกระบวนการใหม่โดยใช้ฟิกซ์เจอร์ไฮดรอลิกบนเครื่อง Machining Center (รูปที่ 8)
- การระบุ: เพิ่มเครื่องหมายบนแม่พิมพ์งานหล่อ
- การออกแบบ: โปรไฟล์ปากจับทำมุมย้อนกลับ 1.5° หากใส่ชิ้นงานผิด จะจับยึดไม่ได้
- รวมขั้นตอน: รวมการกัดหน้าและการคว้านรูไว้ในการจับยึดครั้งเดียว
 1—ตัวปากจับ, 2—ชิ้นงาน, 3—แผ่นโปรไฟล์, 4—หัวจับ/Soft Jaw
3.4 ผลลัพธ์
- ความปลอดภัย: มุมที่ขัดกันทำหน้าที่เหมือนหางเหยี่ยว ป้องกันชิ้นงานหลุด (แรงจับยึด 5–10 kg/mm)
- ผลลัพธ์: ขจัดของเสียจากการใส่ผิดด้าน ประสิทธิภาพเพิ่มขึ้น 60%
4. กรณีศึกษา: ฟิกซ์เจอร์ตั้งศูนย์อัตโนมัติสำหรับข้องอความแม่นยำสูง
4.1 ความท้าทาย
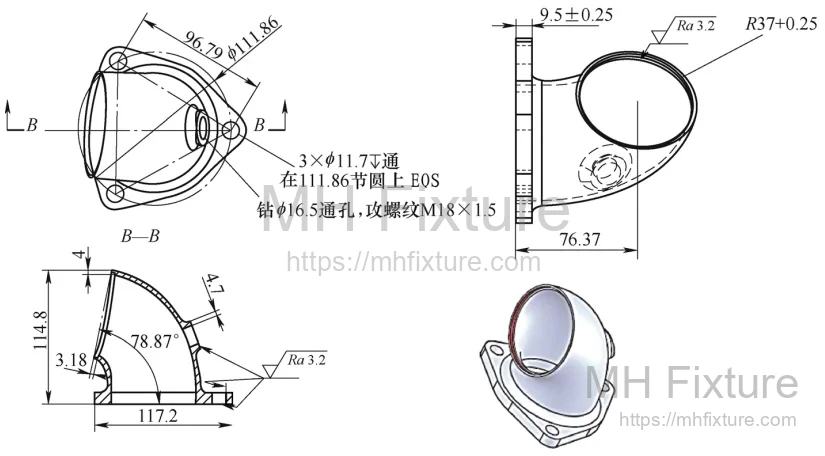
ข้องอหล่อความแม่นยำสูง (รูปที่ 9) เคยใช้แม่พิมพ์บล็อกแยกส่วน
- Cycle Time: เวลา Setup 4 นาที
- ปัญหา: การเสียรูปของงานหล่อทำให้ตำแหน่งไม่แม่นยำ
4.2 การปรับปรุง
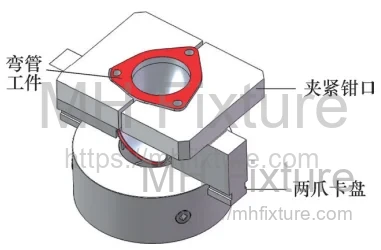
ใช้หัวจับ 2 ปากดัดแปลงสำหรับงานกัด (รูปที่ 10)
4.3 กระบวนการผลิต
- วัสดุ: S45C, 28–32 HRC
- การปรับเทียบ: คว้าน/กัดปากจับบนเครื่องเพื่อให้ได้ความร่วมศูนย์
- การแยกส่วน: กัดร่อง 4–6 มม. ตรงกลางเพื่อสร้างกลไกการตั้งศูนย์อัตโนมัติ
4.4 ประโยชน์ที่ได้รับ
- เวลา Setup: ลดลงเหลือ 30 วินาที (+700%)
- รอบการผลิต: ลดลงเหลือ 3 นาทีเนื่องจากความแข็งเกร็งสูงขึ้น
5. ข้อควรพิจารณาสำหรับฟิกซ์เจอร์งานหล่อขนาดใหญ่
เมื่อออกแบบฟิกซ์เจอร์สำหรับเปลือกงานหล่อขนาดใหญ่ (รูปที่ 11):
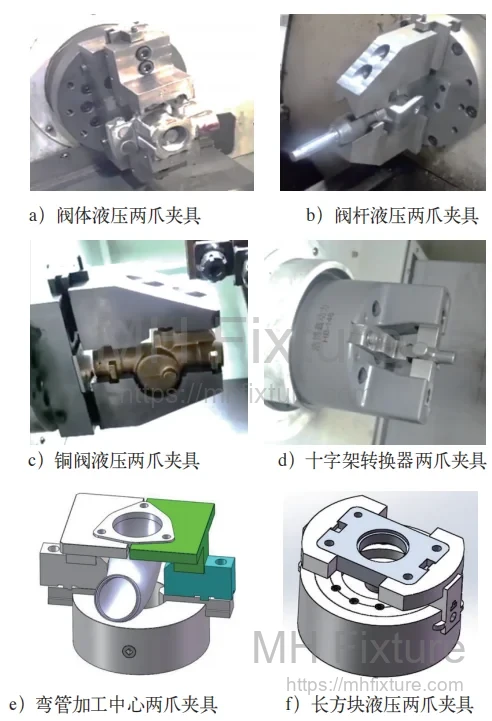
- หลีกเลี่ยงการกำหนดตำแหน่งเกิน (Over-Constraint): ปฏิบัติตามหลักการ 6 จุดอย่างเคร่งครัด
- การเสียรูป: ปรับแรงจับยึดให้เหมาะสมเพื่อลดการบิดเบี้ยว
- ตัวช่วยจับยึด: สำหรับการกัดหนัก ควรใช้ Gripper คาร์ไบด์ (รูปที่ 12)

6. บทสรุป
การเปลี่ยนจากการจับยึดด้วยมือเป็นฟิกซ์เจอร์ไฮดรอลิกเฉพาะทางคือกุญแจสำคัญในการแข่งขัน หากต้องการยกระดับการผลิตด้วย Tooling ความแม่นยำสูง สำรวจโซลูชันฟิกซ์เจอร์ของเรา เพื่อความเสถียรของกระบวนการที่เหนือกว่า