Стратегии проектирования эксцентриковых приспособлений для точной обработки коленвалов
Обработка эксцентриковых деталей, таких как коленчатые валы, часто сопряжена с ненадежным закреплением и низкой эффективностью. В этой статье подробно рассматриваются передовые конструкции гидравлических приспособлений — включая клиновые механизмы и гидропластовые оправки — которые решают проблемы радиального позиционирования. Эти решения значительно сокращают время переналадки и обеспечивают соосность в пределах жестких технических допусков.
В механических трансмиссиях эксцентриковые валы и коленчатые валы являются фундаментальными узлами, преобразующими вращательное движение в возвратно-поступательное. Несмотря на широкое применение, механическая обработка эксцентриковых деталей остается сложной технологической задачей из-за трудностей с контролем точности позиционирования, допусков эксцентриситета и жесткости закрепления.
В данной статье рассматриваются передовые гидравлические зажимные приспособления, разработанные для решения этих инженерных задач, с акцентом на токарные и шлифовальные операции.
1. Проектирование автоматического гидравлического эксцентрикового приспособления для токарной обработки
Коленчатый вал — критически важный компонент двигателей внутреннего сгорания. Точность его обработки напрямую влияет на характеристики двигателя. Традиционное производство часто опирается на ручные эксцентриковые приспособления (см. Рис. 1), которые характеризуются низким усилием зажима, высокой трудоемкостью и рисками для безопасности.
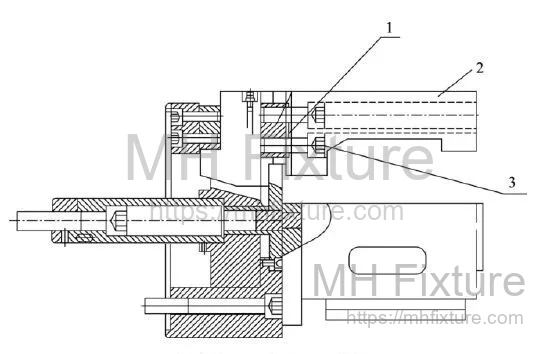
 1-Передняя прижимная планка 2-Задняя прижимная планка 3,4-Винты
1.1 Гидравлическое решение с клиновым приводом
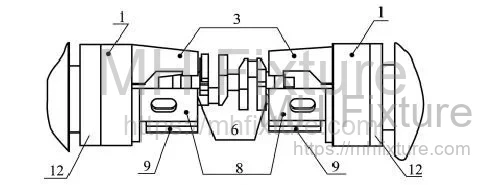
Для преодоления ограничений ручной оснастки было разработано Автоматическое гидравлическое эксцентриковое приспособление (см. Рис. 2). В этой конструкции используется плавающий зажимной механизм с одной губкой и фиксированным эксцентриситетом.
Ключевые конструктивные особенности:
- Силовой привод: В качестве исполнительного механизма используется вращающийся гидравлический цилиндр.
- Преобразование усилия: Внутренний клиновой механизм преобразует осевое усилие гидравлики в радиальное зажимное усилие.
- Двухступенчатое действие: Внутренний клин имеет профиль с двумя углами (45° в передней части, 15° в задней). Это обеспечивает быстрый подвод (ускоренную подачу), за которым следует силовой зажим на низкой скорости при контакте губки с заготовкой.
- Синхронизация: Приспособления, установленные как на передней, так и на задней бабке (или противошпинделе), синхронизируются для одновременного зажима заготовки.
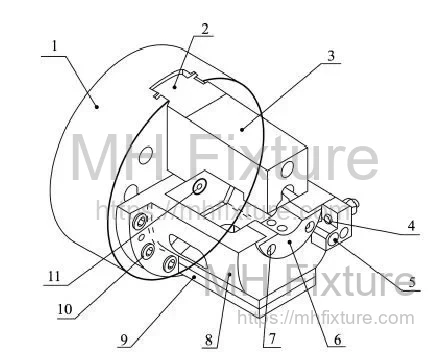 1-Основание приспособления 2-Ползун губки 3-Зажимная губка 4-Регулировочный винт 5-Угловой фиксатор 6-Полуцилиндрическая опора
7,10-Винты 8-Корпус приспособления 9-Противовес 11-Установочный штифт 12-Торец шпинделя станка
1.2 Конструктивная инженерия и базирование
- Монтаж и позиционирование: Основание приспособления (1) крепится к торцу шпинделя станка (12). Корпус приспособления (8) базируется по установочным штифтам (11) и фиксируется высокопрочными винтами. Расстояние между центром штифта (ось вращения шпинделя) и центром полуцилиндрической опоры (6) определяет конкретное смещение эксцентриситета.
- Регулировка эксцентриситета: Полуцилиндрическая опора (6) выступает в качестве основного радиального базового элемента. Ее внутренняя дуга и фланцевая поверхность шабрятся/пригоняются для точного контроля эксцентриситета и осевого отклонения.
- Угловая ориентация: Угловой фиксатор (5) обеспечивает правильное положение шеек коленвала относительно базовой плоскости.
- Зажимной механизм: Ползун губки перемещается радиально в направляющем пазу. Под действием осевого перемещения внутреннего клина губка прижимает заготовку к неподвижным опорам.
1.3 Эксплуатационные преимущества
Сравнительные исследования подтверждают значительный рост эффективности данной конструкции:
- Сокращение времени цикла: Установка в ручное приспособление занимает ~1,5 минуты; гидравлическая система сокращает это время до ~10 секунд. Время снятия детали уменьшается с 40 до 8 секунд.
- Технологические возможности: Высокое усилие гидравлического зажима минимизирует деформацию заготовки, значительно улучшая размерную стабильность и чистоту поверхности.
2. Гидравлическая разжимная оправка для шлифования коленвалов
Шлифование шатунных шеек коленвала требует предельной точности. Для таких компонентов, как коленвалы автомобильных компрессоров (Рис. 5), процесс шлифования определяет итоговую эффективность передачи крутящего момента.
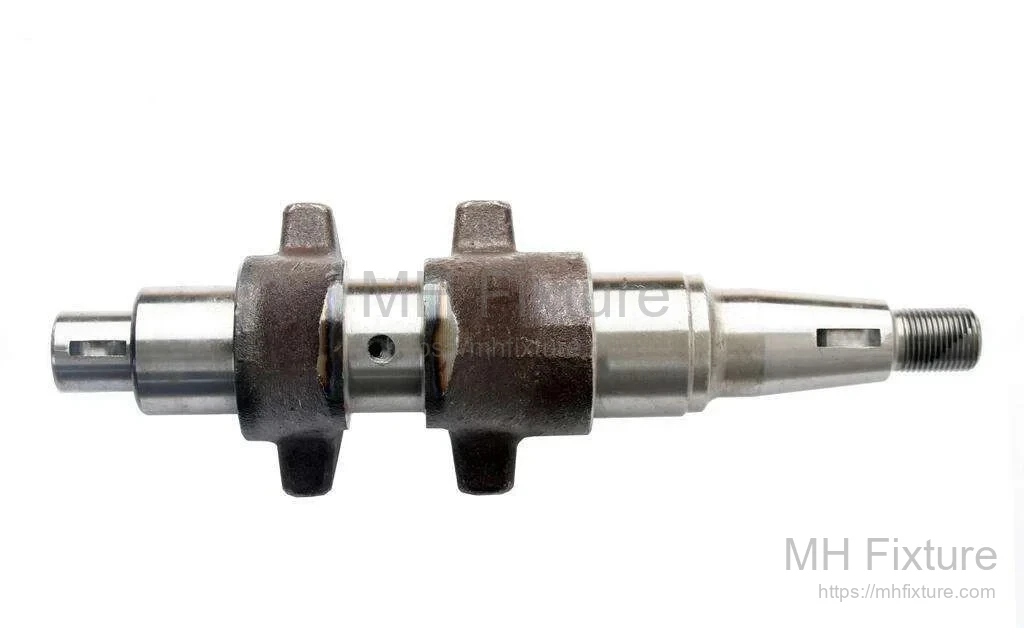
Стандартные процессы шлифования (Рис. 6) часто сталкиваются с проблемами соосности при использовании обычных патронов.

2.1 Система с гидравлической разжимной оправкой (Гидропласт)
Улучшенное решение использует систему Гидравлической разжимной оправки, работающую от ротационного соединения через полый шпиндель.
Состав системы:
- Вращающийся гидроцилиндр: Установлен на задней части шпинделя.
- Передача рабочей жидкости: Масло под высоким давлением подается через полый шпиндель по рукавам к корпусу приспособления.
- Механизм расширения: Ключевая инновация заключается в тонкостенной втулке (мембране или гидропластовой втулке), которая упруго расширяется под давлением масла для фиксации заготовки.
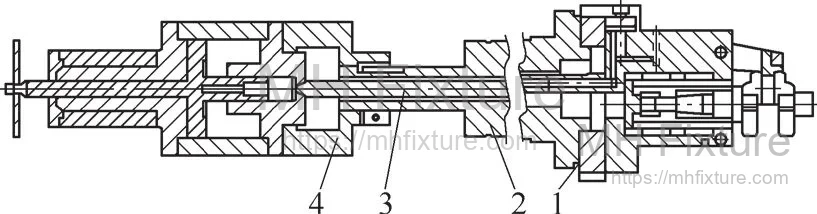 1-Эксцентриковое приспособление 2-Шпиндель передней бабки 3-Рукав высокого давления 4-Вращающийся гидроцилиндр
2.2 Логика гидравлического контура
Вращающийся цилиндр (Рис. 8) использует контур мультипликации давления.
- Загрузка: Гидравлическое масло поступает в большую камеру цилиндра, перемещая поршень.
- Зажим: Масло перетекает через обратный клапан в кольцевую камеру тонкостенной втулки.
- Удержание давления: Обратный клапан предотвращает обратный поток, гарантируя, что втулка поддерживает постоянное давление на заготовку. Это исключает «дыхание» или ослабление зажима во время цикла шлифования.
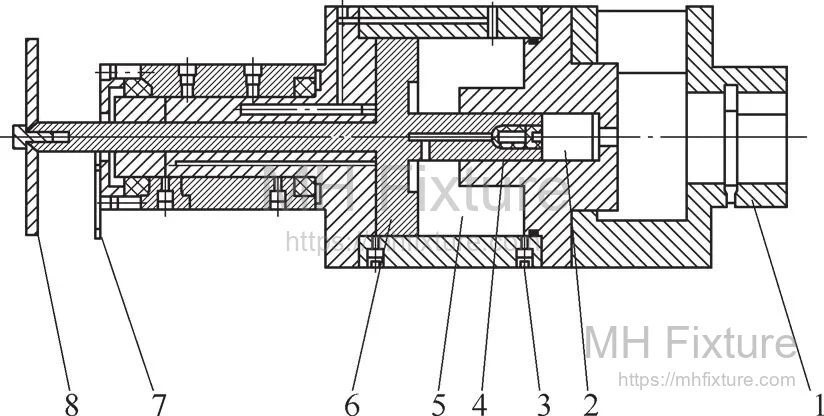 1-Фланец 2-Малый цилиндр 3-Спускной винт 4-Обратный клапан 5-Большой цилиндр
6-Поршень 7-Кронштейн датчика 8-Сигнальная пластина
2.3 Конструкция корпуса приспособления
Корпус приспособления (Рис. 9) включает V-образный фиксатор (призму) (1) для предварительного самоцентрирования.
- Процесс: Оператор устанавливает коленвал в упругую втулку (4). V-образная призма вводится вручную для выравнивания оси шейки с осью шпинделя.
- Приведение в действие: После выравнивания гидравлическое давление расширяет втулку для зажима детали. Затем призма отводится, чтобы не мешать шлифовальному кругу.
- Балансировка: Встроенные противовесы (7) регулируются для совмещения центра тяжести с осью шпинделя, предотвращая вибрации на высоких оборотах.
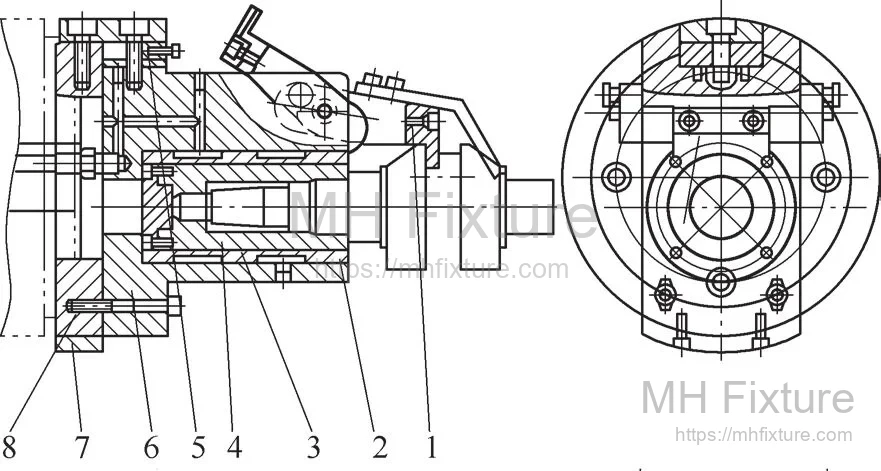 1-V-образный фиксатор (Призма) 2-Пластина осевого позиционирования 3-Тонкостенная втулка 4-Упругая втулка 5-Регулировочная прокладка
6-Корпус приспособления 7-Противовес 8-Соединительная пластина
Эта конструкция служит надежной основой для прецизионной шлифовальной оснастки, позволяя выполнять финишную обработку сложной эксцентриковой геометрии с высокой точностью.
3. Модифицированный самоцентрирующийся патрон для токарной обработки эксцентриков
Для мелкосерийного производства или прототипирования специализированные гидравлические приспособления могут быть экономически нецелесообразны. Экономичной альтернативой является модификация стандартного трехкулачкового спирально-реечного патрона для обеспечения смещения.
3.1 Механика стандартного патрона
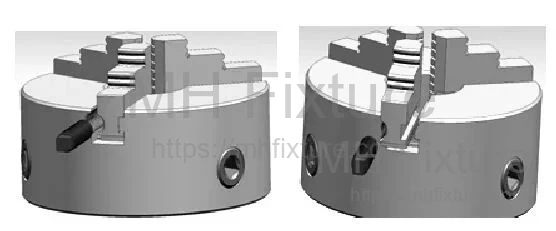
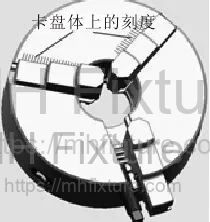
В стандартном спиральном патроне (Рис. 10) вращение шестерни приводит в движение спиральный диск (планшайбу со спиралью Архимеда), который одновременно перемещает все три кулачка к центру.

3.2 Стратегия смещения (Оффсет)
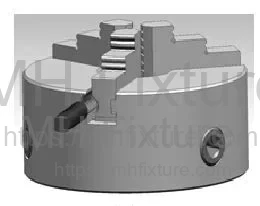
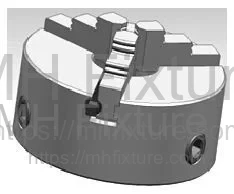
Для достижения заданного эксцентриситета () без сложной оснастки один кулачок (Кулачок 1) можно модифицировать (Рис. 11), чтобы обеспечить его независимое расцепление со спиральной резьбой.
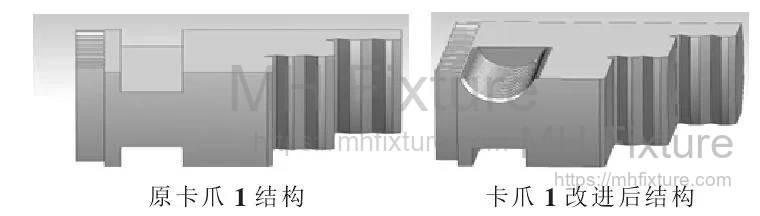
Порядок действий:
- Расцепление: Ослабьте винт на Кулачке 1, чтобы вывести его из зацепления со спиральным диском. Кулачки 2 и 3 остаются в зацеплении.
- Регулировка смещения: Вращайте ключ патрона. Кулачки 2 и 3 будут перемещаться, создавая смещенный центр.
- Повторное зацепление: После достижения необходимого смещения снова введите Кулачок 1 в зацепление со спиралью.
- Зажим: Теперь при затягивании патрона деталь зажимается в эксцентриковом положении.
3.3 Расчет смещения
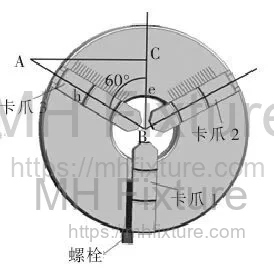
Зависимость между перемещением кулачка () и требуемым эксцентриситетом () выводится из геометрии расположения кулачков под углом 120° (Рис. 16).
Следовательно, для получения эксцентриситета , Кулачки 2 и 3 должны быть смещены на расстояние
3.4 Инженерный пример
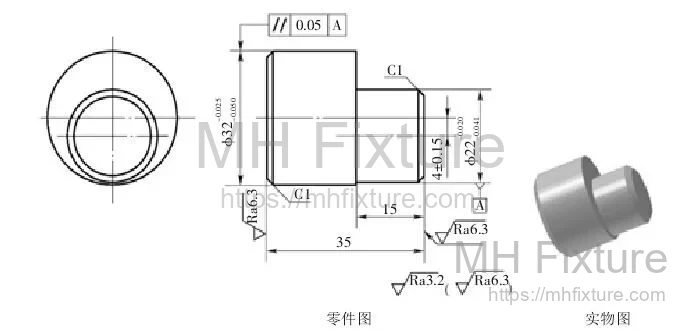
Задача: Обработать деталь из прутка с эксцентриситетом (Рис. 17).
Процесс:
- Расчет перемещения: .
- Наладка: Выведите из зацепления Кулачок 1. Вращайте спираль, чтобы сдвинуть Кулачки 2 и 3 внутрь на 8 мм.
- Фиксация: Введите Кулачок 1 обратно в зацепление и зажмите заготовку.
- Обработка: Выполните токарную обработку эксцентрикового участка (ось ).
Заключение
Будь то использование высокопроизводительных гидравлических разжимных систем или модифицированных патронов для прототипирования, выбор правильного метода эксцентрикового зажима жизненно важен для стабильности техпроцесса. Эти инженерные решения исключают метод проб и ошибок при ручной выверке, обеспечивая повторяемое соблюдение допусков в промышленном производстве.
Для получения специализированных консультаций по сложным задачам закрепления заготовок ознакомьтесь с нашими индивидуальными решениями по станочной оснастке.