Chiến lược Thiết kế Đồ gá Lệch tâm cho Gia công Trục khuỷu Chính xác
Việc gia công các chi tiết lệch tâm như trục khuỷu thường gặp vấn đề về kẹp chặt không ổn định và hiệu suất thấp. Bài viết này trình bày chi tiết các thiết kế đồ gá thủy lực tiên tiến — bao gồm hệ thống dẫn động nêm và trục bung thủy lực — giúp giải quyết các thách thức về định vị hướng kính. Những giải pháp này giảm đáng kể thời gian setup và đảm bảo độ đồng tâm trong phạm vi dung sai kỹ thuật nghiêm ngặt.
Trong các hệ thống truyền động cơ khí, trục lệch tâm và trục khuỷu là những thành phần cơ bản dùng để chuyển đổi chuyển động quay thành chuyển động tịnh tiến. Mặc dù được ứng dụng rộng rãi, gia công chi tiết lệch tâm vẫn là một thách thức trong quy trình sản xuất do khó khăn trong việc kiểm soát độ chính xác vị trí, dung sai độ lệch tâm và độ ổn định khi kẹp chặt.
Bài viết này khám phá các đồ gá kẹp thủy lực tiên tiến được thiết kế để giải quyết những thách thức kỹ thuật này, tập trung vào các giải pháp cho nguyên công tiện và mài.
1. Thiết kế Đồ gá Lệch tâm Thủy lực Tự động cho Nguyên công Tiện Trục khuỷu
Trục khuỷu là thành phần quan trọng trong động cơ ô tô và động cơ đốt trong. Độ chính xác gia công của nó ảnh hưởng trực tiếp đến hiệu suất động cơ. Sản xuất truyền thống thường dựa vào đồ gá lệch tâm thủ công (xem Hình 1), vốn có lực kẹp thấp, cường độ lao động cao và tiềm ẩn rủi ro an toàn.
 1-Tấm ép trước 2-Tấm ép sau 3,4-Vít
1.1 Giải pháp Thủy lực Dẫn động bằng Nêm
Để khắc phục các hạn chế thủ công, một loại Đồ gá Lệch tâm Thủy lực Tự động mới đã được phát triển (xem Hình 2). Thiết kế này sử dụng cơ cấu kẹp chấu đơn (single-jaw) với độ lệch tâm cố định.
Các tính năng thiết kế chính:
- Truyền động: Xylanh thủy lực quay cung cấp lực tác động.
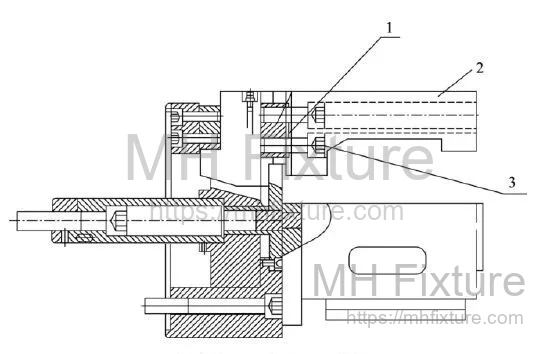
- Chuyển đổi lực: Cơ cấu nêm bên trong chuyển đổi lực dọc trục của thủy lực thành lực kẹp hướng kính.
- Tác động kép: Nêm bên trong có biên dạng góc kép (45° ở phía trước, 15° ở phía sau). Điều này cho phép tiếp cận nhanh (ăn dao nhanh) sau đó là kẹp chặt với lực lớn, tốc độ thấp khi chấu kẹp tiếp xúc với phôi.
- Đồng bộ hóa: Được lắp đặt trên cả ủ trước (headstock) và ụ động (tailstock) hoặc trục chính đối diện, các đồ gá đồng bộ hóa để kẹp phôi cùng lúc.
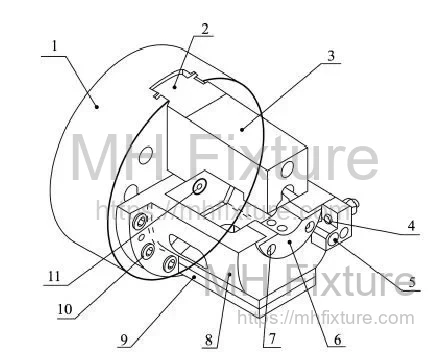 1-Đế đồ gá 2-Con trượt chấu kẹp 3-Chấu kẹp 4-Vít điều chỉnh 5-Chốt định vị góc 6-Gối đỡ bán nguyệt
7,10-Vít 8-Thân đồ gá 9-Đối trọng 11-Chốt định vị (Dowel Pin) 12-Mặt đầu trục chính máy
1.2 Kết cấu Kỹ thuật và Căn chỉnh
- Lắp đặt & Định vị: Đế đồ gá (1) kết nối với mặt đầu trục chính máy (12). Thân đồ gá (8) được định vị qua các chốt (11) và cố định bằng vít cường độ cao. Khoảng cách giữa tâm chốt (trục quay của trục chính) và tâm gối đỡ bán nguyệt (6) xác định độ lệch tâm (offset) cụ thể.
- Điều chỉnh độ lệch tâm: Gối đỡ bán nguyệt (6) đóng vai trò là bộ định vị hướng kính chính. Cung bên trong và mặt bích của nó được cạo rà/lắp ghép để kiểm soát chính xác độ lệch tâm và sai lệch dọc trục.
- Định hướng góc: Chốt định vị góc (5) đảm bảo các cổ trục khuỷu thẳng hàng so với mặt phẳng tham chiếu.
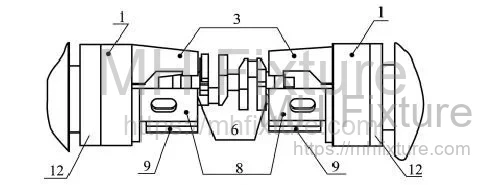
- Cơ cấu kẹp: Con trượt chấu kẹp di chuyển theo hướng kính trong rãnh dẫn hướng. Được dẫn động bởi chuyển động dọc trục của nêm bên trong, chấu kẹp giữ chặt phôi vào các bộ định vị tĩnh.
1.3 Ưu điểm Vận hành
Các nghiên cứu so sánh xác nhận hiệu quả tăng lên đáng kể với thiết kế này:
- Giảm thời gian chu kỳ (Cycle Time): Việc gá đặt thủ công mất khoảng 1,5 phút; hệ thống thủy lực giảm thời gian này xuống còn khoảng 10 giây. Thời gian tháo phôi giảm từ 40 giây xuống 8 giây.
- Năng lực quy trình: Lực kẹp thủy lực cao giúp giảm thiểu biến dạng phôi, cải thiện đáng kể độ ổn định kích thước và độ bóng bề mặt.
2. Đồ gá Bung Thủy lực cho Nguyên công Mài Trục khuỷu
Mài cổ biên (connecting rod journal) của trục khuỷu đòi hỏi độ chính xác cực cao. Đối với các thành phần như trục khuỷu máy nén khí ô tô (Hình 5), quy trình mài quyết định hiệu suất truyền mô-men xoắn cuối cùng.
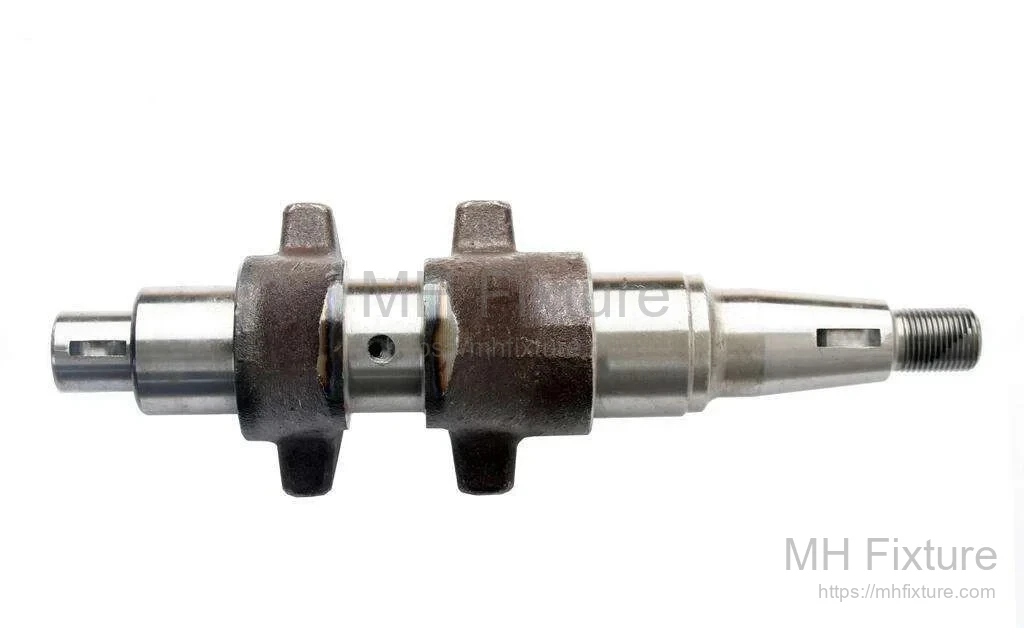
Quy trình mài tiêu chuẩn (Hình 6) thường gặp thách thức về độ đồng tâm khi sử dụng mâm cặp thông thường.

2.1 Hệ thống Trục bung Thủy lực (Hydraulic Expansion Arbor)
Giải pháp cải tiến sử dụng hệ thống Đồ gá Bung Thủy lực được cung cấp năng lượng bởi khớp nối quay và kiến trúc trục chính rỗng.
Thành phần hệ thống:
- Xylanh thủy lực quay: Gắn ở phía sau trục chính.
- Truyền dẫn chất lỏng: Dầu thủy lực áp suất cao được dẫn qua trục chính rỗng bằng các ống mềm đến thân đồ gá.
- Cơ cấu giãn nở: Cải tiến cốt lõi liên quan đến một ống lót thành mỏng (màng hoặc ống lót thủy lực) giãn nở đàn hồi dưới áp lực dầu để kẹp phôi.
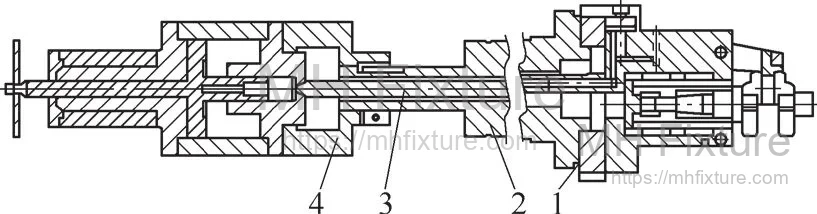 1-Đồ gá lệch tâm 2-Trục chính ủ trước 3-Ống dây áp suất cao 4-Xylanh thủy lực quay
2.2 Logic Mạch Thủy lực
Xylanh quay (Hình 8) sử dụng mạch tăng áp.
- Nạp: Dầu thủy lực đi vào buồng xylanh lớn, di chuyển piston.
- Kẹp: Dầu chảy qua van một chiều vào buồng hình khuyên của ống lót thành mỏng.
- Duy trì áp suất: Van một chiều ngăn dòng chảy ngược, đảm bảo ống lót duy trì áp suất không đổi lên phôi. Điều này loại bỏ hiện tượng "thở" hoặc lỏng lẻo trong chu kỳ mài.
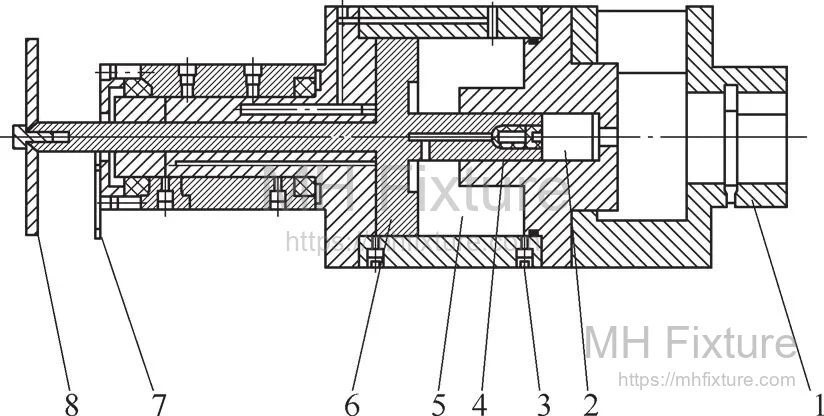 1-Mặt bích 2-Xylanh nhỏ 3-Vít xả khí 4-Van một chiều 5-Xylanh lớn
6-Piston 7-Giá đỡ cảm biến 8-Đĩa tín hiệu
2.3 Thiết kế Thân Đồ gá
Thân đồ gá (Hình 9) bao gồm một bộ định vị khối V (V-block) (1) để tự định tâm ban đầu.
- Quy trình: Người vận hành đặt trục khuỷu vào ống lót đàn hồi (4). Khối V được gài thủ công để căn chỉnh trục của cổ biên với trục của trục chính.
- Kích hoạt: Sau khi căn chỉnh, áp suất thủy lực làm giãn nở ống lót để kẹp chi tiết. Khối V sau đó được thu lại để tránh va chạm với đá mài.
- Cân bằng: Các đối trọng tích hợp (7) được điều chỉnh để căn chỉnh trọng tâm với trục của trục chính, ngăn rung động ở tốc độ quay cao.
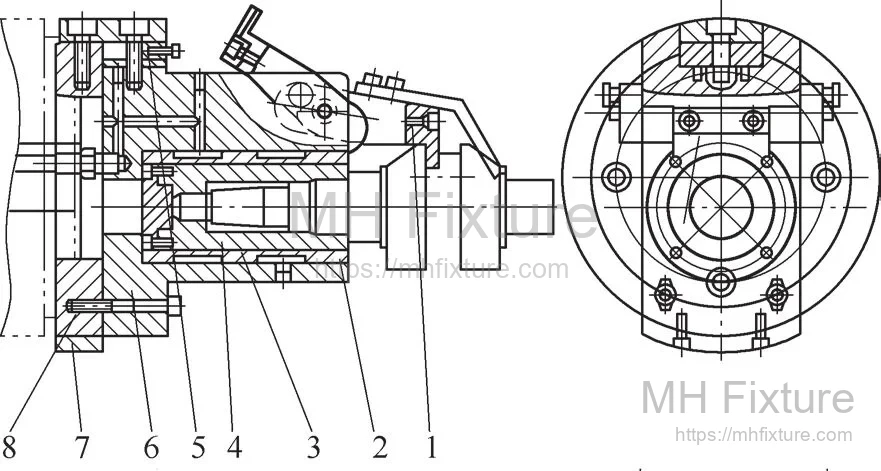 1-Bộ định vị khối V 2-Tấm định vị dọc trục 3-Ống lót thành mỏng 4-Ống lót đàn hồi 5-Miếng đệm điều chỉnh
6-Thân đồ gá 7-Đối trọng 8-Tấm kết nối
Thiết kế này đóng vai trò là nền tảng vững chắc cho các đồ gá mài chính xác, cho phép hoàn thiện hình học lệch tâm phức tạp với độ chính xác cao.
3. Mâm cặp Tự định tâm Cải tiến cho Tiện Lệch tâm
Đối với sản xuất khối lượng thấp hoặc làm mẫu (prototyping), các đồ gá thủy lực chuyên dụng có thể quá tốn kém. Một giải pháp thay thế hiệu quả về chi phí là sửa đổi mâm cặp ba chấu tự định tâm tiêu chuẩn để đáp ứng độ lệch tâm.
3.1 Cơ chế Mâm cặp Tiêu chuẩn
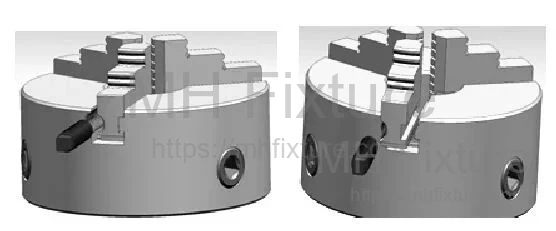
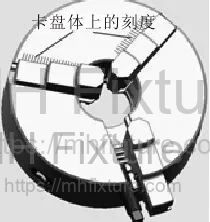
Trong mâm cặp tiêu chuẩn (Hình 10), việc quay bánh răng nhỏ sẽ dẫn động đĩa cuộn (scroll plate), làm di chuyển cả ba chấu kẹp đồng thời về phía trung tâm.

3.2 Chiến lược Tạo độ lệch (Offset)
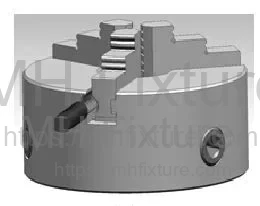
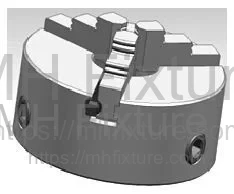
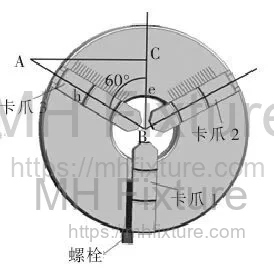
Để đạt được độ lệch tâm cụ thể () mà không cần đồ gá phức tạp, một chấu kẹp (Chấu 1) có thể được sửa đổi (Hình 11) để cho phép tách rời độc lập khỏi ren cuộn.
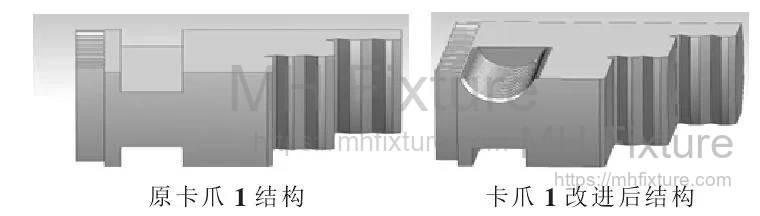
Quy trình vận hành:
- Tách rời: Nới lỏng bu lông trên Chấu 1 để tách nó khỏi đĩa cuộn. Chấu 2 và 3 vẫn ăn khớp.
- Điều chỉnh độ lệch: Xoay chìa vặn mâm cặp. Chấu 2 và 3 sẽ di chuyển, tạo ra một hốc lệch tâm.
- Gài lại: Khi đạt được độ lệch chính xác, gài lại Chấu 1 với ren cuộn.
- Kẹp: Việc siết chặt mâm cặp bây giờ sẽ kẹp chi tiết ở vị trí lệch tâm.
3.3 Tính toán Độ lệch
Mối quan hệ giữa chuyển động của chấu kẹp () và độ lệch tâm yêu cầu () được suy ra từ hình học của bố trí chấu kẹp 120° (Hình 16).
Do đó, để đạt được độ lệch tâm , Chấu 2 và 3 phải dịch chuyển một khoảng cách
3.4 Nghiên cứu Điển hình Kỹ thuật
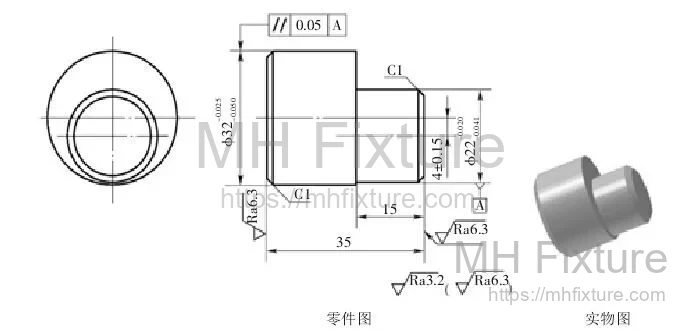
Nhiệm vụ: Gia công một chi tiết từ phôi với độ lệch tâm (Hình 17).
Quy trình:
- Tính toán dịch chuyển: .
- Thiết lập: Tách Chấu 1. Xoay đĩa cuộn để di chuyển Chấu 2 và 3 vào trong 8mm.
- Cố định: Gài lại Chấu 1 và kẹp phôi.
- Gia công: Thực hiện nguyên công tiện trên phần lệch tâm (trục ).
Kết luận
Dù sử dụng hệ thống bung thủy lực khối lượng lớn hay chiến lược mâm cặp cải tiến cho làm mẫu, việc chọn phương pháp kẹp lệch tâm chính xác là rất quan trọng đối với sự ổn định của quy trình. Các giải pháp kỹ thuật này loại bỏ việc thử-và-sai khi căn chỉnh thủ công, đảm bảo tuân thủ dung sai lặp lại trong sản xuất công nghiệp.
Để nhận tư vấn chuyên sâu về các thách thức kẹp giữ phức tạp, hãy khám phá các giải pháp đồ gá tùy chỉnh của chúng tôi.