Strategi Desain Fixture Eksentrik untuk Pemesinan Poros Engkol Presisi
Pemesinan komponen eksentrik seperti poros engkol sering kali menyebabkan ketidakstabilan penjepitan dan efisiensi yang rendah. Artikel ini mengulas secara rinci desain fixture hidrolik canggih—termasuk sistem penggerak baji (wedge-driven) dan arbor ekspansi hidrolik—yang memecahkan tantangan penentuan posisi radial. Solusi ini secara signifikan mengurangi waktu setup dan memastikan konsentrisitas dalam toleransi teknik yang ketat.
Dalam sistem transmisi mekanis, poros eksentrik dan poros engkol (crankshaft) adalah komponen fundamental yang digunakan untuk mengubah gerak rotasi menjadi gerak resiprokal. Meskipun aplikasinya luas, pemesinan komponen eksentrik tetap menjadi tantangan proses karena kesulitan dalam mengontrol akurasi posisi, toleransi eksentrisitas, dan stabilitas penjepitan.
Artikel ini mengeksplorasi fixture penjepit hidrolik canggih yang dirancang untuk menyelesaikan tantangan teknik ini, dengan fokus pada solusi untuk operasi pembubutan (turning) dan penggerindaan (grinding).
1. Desain Fixture Eksentrik Hidrolik Otomatis untuk Pembubutan Poros Engkol
Poros engkol adalah komponen kritis dalam mesin otomotif dan pembakaran internal. Akurasi pemesinannya berdampak langsung pada kinerja mesin. Manufaktur tradisional sering mengandalkan fixture eksentrik manual (lihat Gambar 1), yang memiliki kelemahan berupa gaya jepit rendah, intensitas tenaga kerja tinggi, dan risiko keselamatan.
 1-Pelat Tekan Depan 2-Pelat Tekan Belakang 3,4-Sekrup
1.1 Solusi Hidrolik Penggerak Baji (Wedge-Driven)
Untuk mengatasi keterbatasan manual, sebuah Fixture Eksentrik Hidrolik Otomatis baru telah dikembangkan (lihat Gambar 2). Desain ini menggunakan mekanisme penjepitan rahang tunggal (single-jaw) dengan eksentrisitas tetap.
Fitur Desain Utama:
- Transmisi Daya: Silinder hidrolik putar (rotary cylinder) menyediakan gaya aktuasi.
- Konversi Gaya: Mekanisme baji internal mengubah gaya hidrolik aksial menjadi gaya jepit radial.
- Aksi Kecepatan Ganda: Baji internal memiliki profil sudut ganda (45° di bagian depan, 15° di bagian belakang). Ini memungkinkan pendekatan cepat (fast feed) diikuti oleh penjepitan berdaya tinggi dengan kecepatan rendah saat rahang menyentuh benda kerja.
- Sinkronisasi: Dipasang pada headstock dan tailstock (atau spindle berlawanan), fixture ini menyinkronkan diri untuk menjepit benda kerja secara bersamaan.
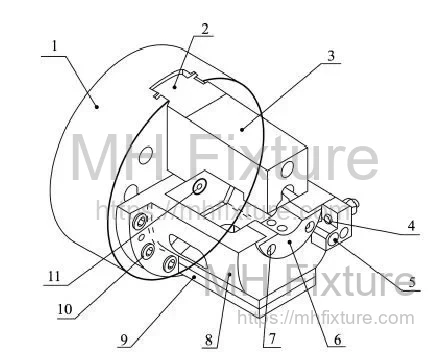 1-Basis Fixture 2-Slide Rahang 3-Rahang (Jaw) 4-Sekrup Penyetel 5-Locator Sudut 6-Bantalan Setengah Silinder
7,10-Sekrup 8-Bodi Fixture 9-Counterweight 11-Pin Dowel 12-Hidung Spindle Mesin
1.2 Rekayasa Struktur dan Penyelarasan
- Pemasangan & Penentuan Posisi: Basis fixture (1) terhubung ke hidung spindle mesin (12). Bodi fixture (8) diposisikan melalui pin dowel (11) dan diamankan dengan sekrup berkekuatan tinggi. Jarak antara pusat pin dowel (sumbu rotasi spindle) dan pusat bantalan setengah silinder (6) menentukan offset eksentrisitas yang spesifik.
- Penyetelan Eksentrisitas: Bantalan setengah silinder (6) bertindak sebagai locator radial utama. Lengkungan dalam dan muka flensanya di-scraping/di-mating untuk mengontrol eksentrisitas dan deviasi aksial secara presisi.
- Orientasi Sudut: Locator sudut (5) memastikan jurnal poros engkol sejajar relatif terhadap bidang referensi.
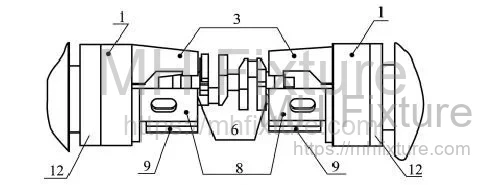
- Mekanisme Penjepitan: Slide rahang bergerak secara radial di dalam slot panduan. Didorong oleh gerakan aksial baji internal, rahang mengamankan benda kerja terhadap locator statis.
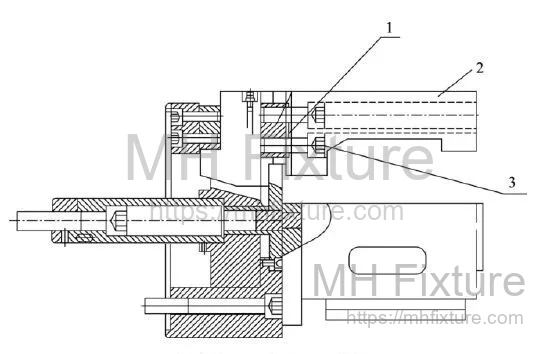
1.3 Keunggulan Operasional
Studi komparatif memverifikasi peningkatan efisiensi yang signifikan dengan desain ini:
- Pengurangan Waktu Siklus (Cycle Time): Pemuatan fixture manual memakan waktu ~1,5 menit; sistem hidrolik menguranginya menjadi ~10 detik. Waktu pembongkaran turun dari 40 detik menjadi 8 detik.
- Kemampuan Proses: Gaya jepit hidrolik yang tinggi meminimalkan deformasi benda kerja, secara signifikan meningkatkan stabilitas dimensi dan hasil akhir permukaan (surface finish).
2. Fixture Ekspansi Hidrolik untuk Penggerindaan Poros Engkol
Menggerinda jurnal connecting rod pada poros engkol memerlukan presisi ekstrem. Untuk komponen seperti poros engkol kompresor udara kendaraan (Gambar 5), proses penggerindaan menentukan efisiensi transmisi torsi akhir.
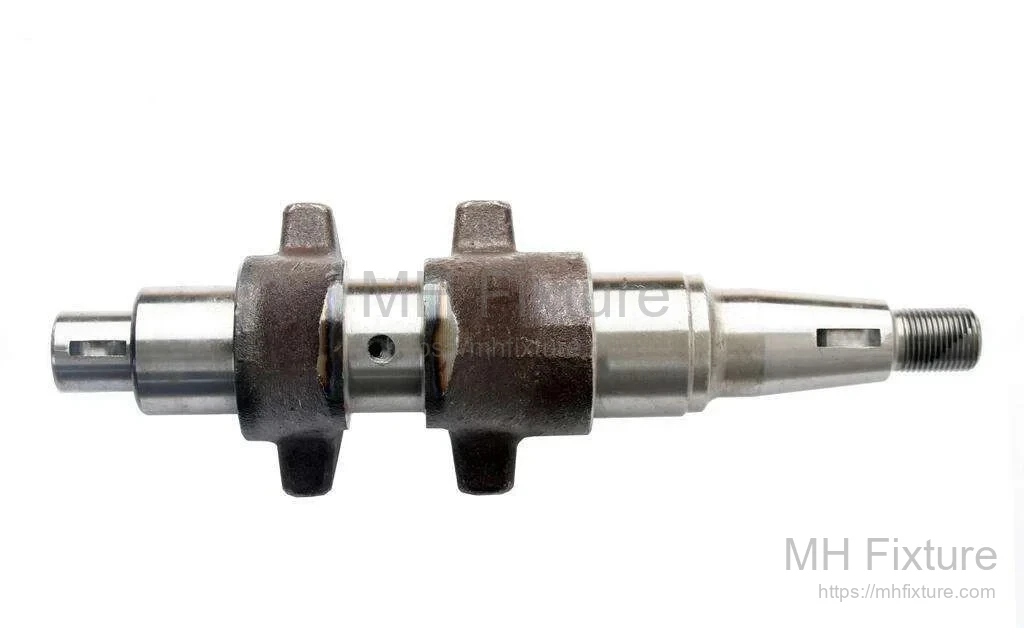
Alur kerja penggerindaan standar (Gambar 6) sering menghadapi tantangan dengan konsentrisitas saat menggunakan chuck konvensional.

2.1 Sistem Arbor Ekspansi Hidrolik
Solusi yang ditingkatkan menggunakan sistem Fixture Ekspansi Hidrolik yang ditenagai oleh rotary union dan arsitektur spindle berongga.
Komposisi Sistem:
- Silinder Hidrolik Putar: Dipasang di bagian belakang spindle.
- Transmisi Fluida: Oli hidrolik bertekanan tinggi dialirkan melalui spindle berongga via selang ke bodi fixture.
- Mekanisme Ekspansi: Inovasi inti melibatkan selongsong berdinding tipis (diafragma atau hydro-sleeve) yang memuai secara elastis di bawah tekanan oli untuk menjepit benda kerja.
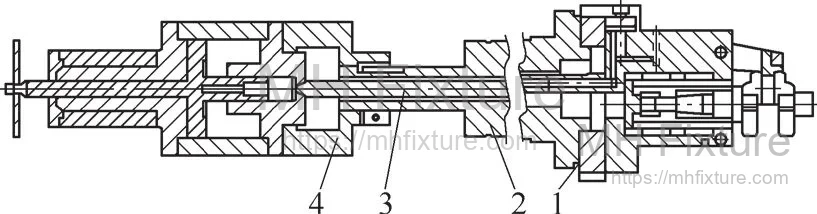 1-Fixture Eksentrik 2-Spindle Headstock 3-Selang Tekanan Tinggi 4-Silinder Hidrolik Putar
2.2 Logika Sirkuit Hidrolik
Silinder putar (Gambar 8) menggunakan sirkuit intensifikasi tekanan.
- Pemuatan (Loading): Oli hidrolik masuk ke ruang silinder besar, menggerakkan piston.
- Penjepitan (Clamping): Oli mengalir melalui katup periksa (check valve) ke dalam ruang annular selongsong dinding tipis.
- Pemeliharaan Tekanan: Katup periksa mencegah aliran balik, memastikan selongsong mempertahankan tekanan konstan pada benda kerja. Ini menghilangkan "breathing" atau pelonggaran selama siklus penggerindaan.
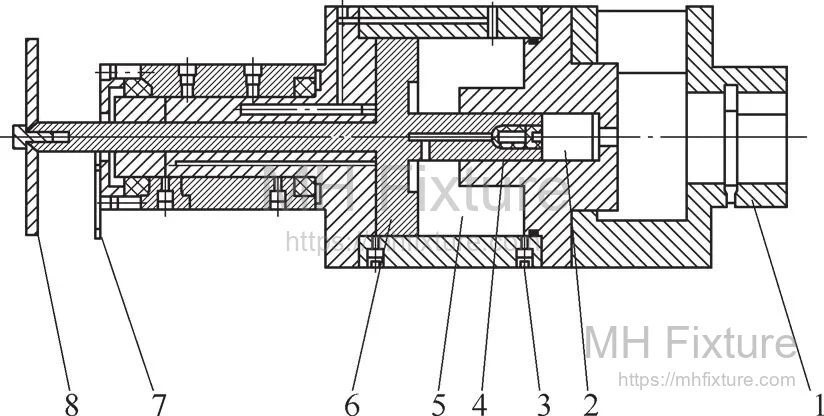 1-Flensa 2-Silinder Kecil 3-Sekrup Bleed 4-Katup Periksa 5-Silinder Besar
6-Piston 7-Braket Sensor 8-Pelat Sinyal
2.3 Desain Bodi Fixture
Bodi fixture (Gambar 9) mencakup locator V-block (1) untuk pemusatan mandiri (self-centering) awal.
- Proses: Operator memuat poros engkol ke dalam selongsong elastis (4). V-block diaktifkan secara manual untuk menyelaraskan sumbu jurnal dengan sumbu spindle.
- Aktuasi: Setelah sejajar, tekanan hidrolik mengembangkan selongsong untuk menjepit bagian tersebut. V-block kemudian ditarik kembali untuk mencegah interferensi dengan roda gerinda.
- Penyeimbangan: Counterweight terintegrasi (7) disetel untuk menyelaraskan pusat gravitasi dengan sumbu spindle, mencegah getaran pada kecepatan rotasi tinggi.
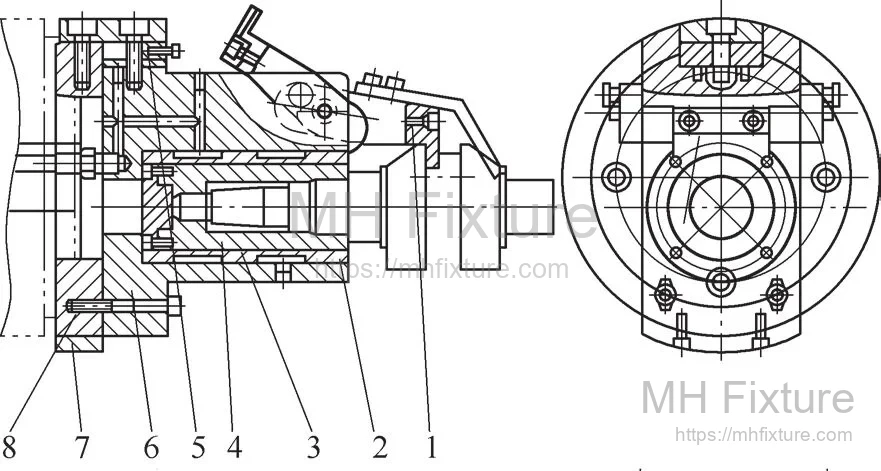 1-Locator V-Block 2-Pelat Posisi Aksial 3-Selongsong Dinding Tipis 4-Selongsong Elastis 5-Shim Penyetel
6-Bodi Fixture 7-Counterweight 8-Pelat Koneksi
Desain ini berfungsi sebagai fondasi yang kuat untuk jig penggerindaan presisi, memungkinkan penyelesaian (finishing) presisi tinggi dari geometri eksentrik yang kompleks.
3. Chuck Self-Centering yang Dimodifikasi untuk Pembubutan Eksentrik
Untuk produksi volume rendah atau pembuatan prototipe, fixture hidrolik khusus mungkin terlalu mahal. Alternatif yang hemat biaya melibatkan modifikasi chuck scroll tiga rahang standar untuk mengakomodasi offset eksentrik.
3.1 Mekanika Chuck Standar
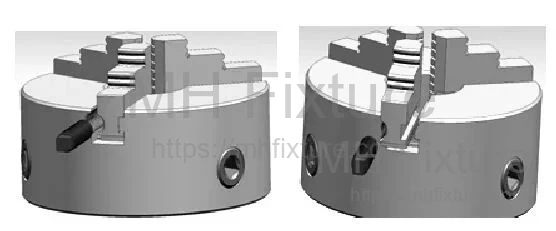
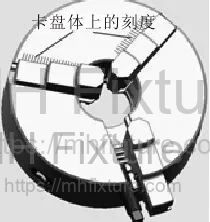
Dalam chuck scroll standar (Gambar 10), memutar roda gigi pinion menggerakkan pelat scroll, yang menggerakkan ketiga rahang secara bersamaan menuju pusat.

3.2 Strategi Modifikasi Offset
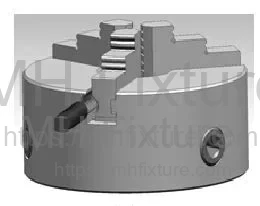
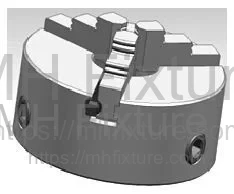
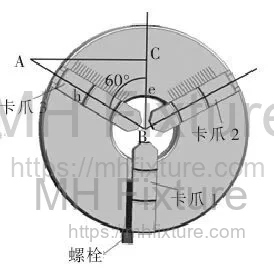
Untuk mencapai eksentrisitas tertentu () tanpa fixture yang rumit, satu rahang (Rahang 1) dapat dimodifikasi (Gambar 11) untuk memungkinkan pelepasan independen dari ulir scroll.
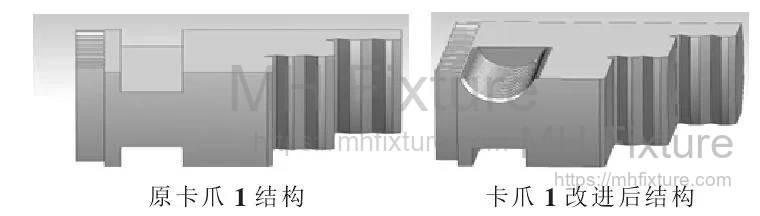
Prosedur Operasional:
- Lepaskan: Longgarkan baut pada Rahang 1 untuk melepaskannya dari pelat scroll. Rahang 2 dan 3 tetap terpasang.
- Penyetelan Offset: Putar kunci chuck. Rahang 2 dan 3 akan bergerak, menciptakan kantong di luar pusat (off-center).
- Pasang Kembali: Setelah offset yang benar tercapai, pasang kembali Rahang 1 dengan ulir scroll.
- Jepit: Mengencangkan chuck sekarang akan menjepit bagian tersebut dalam posisi eksentrik.
3.3 Menghitung Offset
Hubungan antara gerakan rahang () dan eksentrisitas yang diperlukan () diturunkan dari geometri susunan rahang 120° (Gambar 16).
Oleh karena itu, untuk mencapai eksentrisitas , Rahang 2 dan 3 harus dipindahkan sejauh
3.4 Studi Kasus Teknik
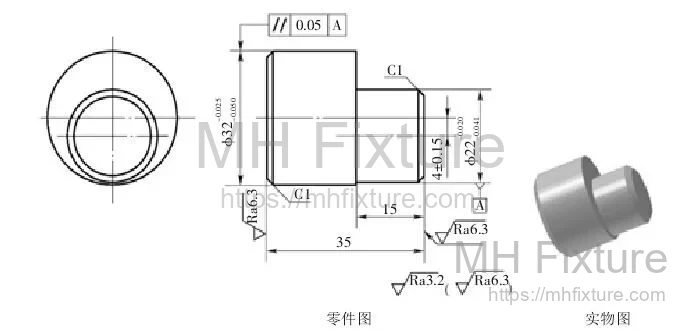
Tugas: Memesinan komponen dari stok dengan eksentrisitas (Gambar 17).
Proses:
- Hitung Perpindahan: .
- Setup: Lepaskan Rahang 1. Putar scroll untuk memindahkan Rahang 2 dan 3 ke dalam sejauh 8mm.
- Amankan: Pasang kembali Rahang 1 dan jepit benda kerja.
- Pemesinan: Lakukan operasi pembubutan pada bagian eksentrik (sumbu ).
Kesimpulan
Baik menggunakan sistem ekspansi hidrolik volume tinggi atau strategi chuck yang dimodifikasi untuk pembuatan prototipe, memilih metode penjepitan eksentrik yang benar sangat penting untuk stabilitas proses. Solusi rekayasa ini menghilangkan trial-and-error dari penyelarasan manual, memastikan kepatuhan toleransi yang berulang dalam manufaktur industri.
Untuk saran khusus tentang tantangan workholding yang kompleks, jelajahi solusi fixture kustom kami.