精密曲轴加工中的偏心夹具设计策略与液压工装应用
偏心类零件(如曲轴)的加工往往面临装夹不稳定、找正困难和效率低下的难题。本文深入解析了斜楔驱动系统与液压涨胎等先进的偏心夹具设计方案,旨在解决径向定位难题,显著缩短装夹时间并确保微米级的加工精度。
在机械传动系统中,偏心轴和曲轴是将旋转运动转换为往复运动的核心部件。尽管应用广泛,但由于偏心距控制困难、定位基准易变动以及切削力导致的装夹不稳定,偏心类零件的精密加工一直是工艺难点。
本文将探讨先进的 液压夹具系统 如何解决这些工程挑战,重点分析应用于车削和磨削工序的专用解决方案。
1. 用于曲轴车削的液压自动偏心夹具设计
曲轴是汽车及内燃机中最关键的零部件之一,其加工精度直接决定了发动机的整体性能。传统的制造工艺往往依赖手动偏心夹具(见图1),这种方式不仅夹紧力不足、工人劳动强度大,且存在严重的安全隐患和效率瓶颈。
 1-前压板 2-后压板 3,4-螺钉
1.1 斜楔驱动式液压解决方案
为了克服手动装夹的局限性,一种新型的 液压自动偏心夹具 应运而生(见图2)。该设计采用固定偏心距、单爪浮动夹紧的结构原理。
核心设计特征:
- 动力传输: 采用回转液压缸作为动力源,提供稳定的自动化动力。
- 力转化机构: 内部集成斜楔机构,将液压缸的轴向拉力转换为卡爪的径向夹紧力。
- 双速动作设计: 内部斜楔采用双角度轮廓设计(前端45°,后端15°)。这一设计实现了“快进慢夹”:卡爪快速接近工件,接触后转为低速、大扭矩夹紧,确保装夹可靠性。
- 同步性: 机床主轴箱(头架)和尾座(或双主轴)各安装一套夹具,实现对曲轴两端的同步夹紧。
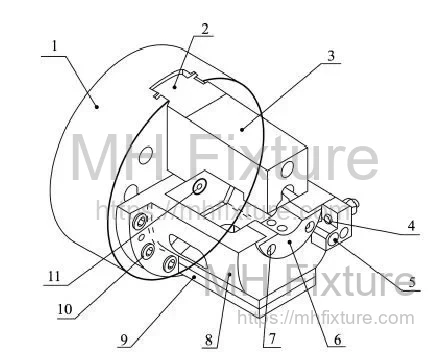 1-夹具基座 2-卡爪滑座 3-卡爪 4-调整螺钉 5-角向定位块 6-半圆定位瓦
7,10-螺钉 8-夹具体 9-配重块 11-定位销 12-机床主轴端部
1.2 结构工程与定位逻辑
- 安装与定位: 夹具基座(1)连接至机床主轴端部(12)。夹具体(8)通过定位销(11)定位,并用高强度螺钉紧固。定位销中心(即主轴回转中心)与半圆定位瓦(6)中心之间的距离,即为设定的 偏心距(Eccentricity Offset)。
- 偏心精度调整: 半圆定位瓦(6)作为主径向定位元件,其内弧面与法兰端面经过精密配刮,以严格控制偏心距精度和轴向偏差。
- 角向定位: 角向定位块(5)用于保证曲轴连杆颈轴线相对于基准平面的位置度。
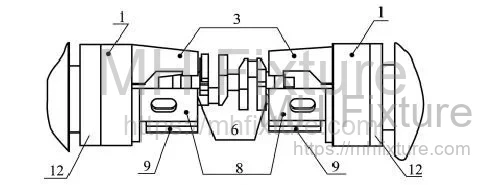
- 夹紧执行: 卡爪滑座在导向槽内作径向运动。在内部斜楔轴向运动的驱动下,卡爪将工件压紧在静态定位元件上。
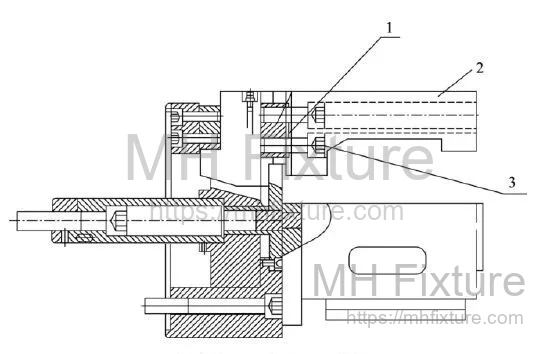
1.3 工艺优势
对比验证表明,该设计带来了显著的效率提升:
- 节拍优化(Cycle Time): 传统手动装夹约需1.5分钟,而液压系统将装夹时间缩短至约10秒,卸载时间从40秒降至8秒。
- 过程能力(Cpk): 大夹紧力的液压系统有效抑制了工件变形,显著改善了尺寸稳定性和表面光洁度。
2. 用于曲轴磨削的液压薄壁涨胎夹具
曲轴连杆颈的磨削需要极高的精度。对于汽车空压机曲轴(图5)等部件,磨削质量直接决定了最终的扭矩传输效率。
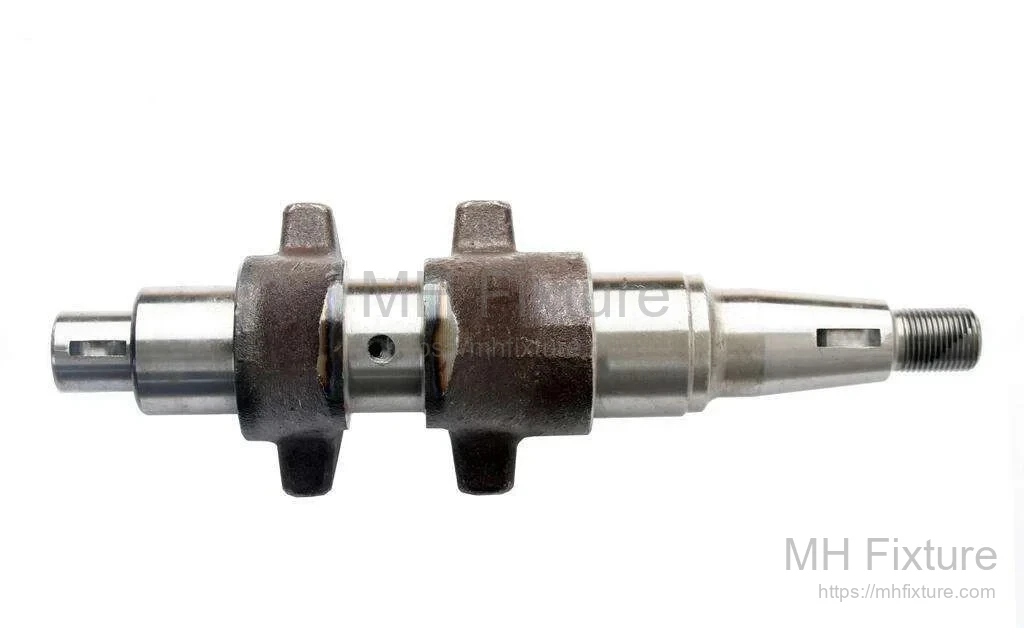
标准磨削工艺(图6)在使用传统卡盘时,常面临同轴度难以保证的问题。

2.1 液压膨胀心轴系统
改进后的工艺方案采用了基于回转接头和中空主轴架构的 液压涨胎夹具(Hydraulic Expansion Fixture) 系统。
系统构成:
- 回转液压缸: 安装于主轴尾部。
- 流体传输: 高压液压油通过中空主轴内的软管传输至前端夹具体。
- 膨胀机构: 核心创新在于薄壁套筒(液压涨套)。在高压油作用下,套筒发生弹性膨胀,从而实现对工件内孔或外圆的定心夹紧。
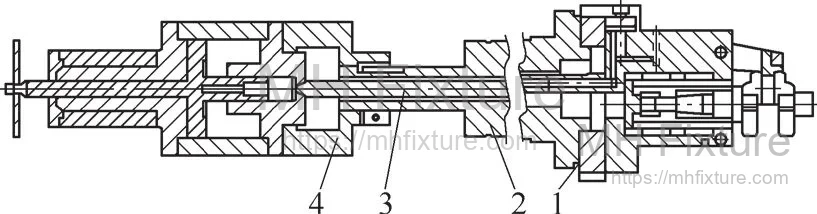 1-偏心夹具 2-头架主轴 3-高压液压软管 4-回转液压缸
2.2 液压回路逻辑
回转液压缸(图8)采用了增压回路设计。
- 上料: 液压油进入大油缸腔体,推动活塞运动。
- 夹紧: 油液经单向阀进入薄壁套筒的环形腔,使其充满液压油。
- 保压: 单向阀防止油液回流,确保在磨削过程中套筒对工件保持恒定的夹持压力,消除了加工过程中的“呼吸效应”或松动风险。
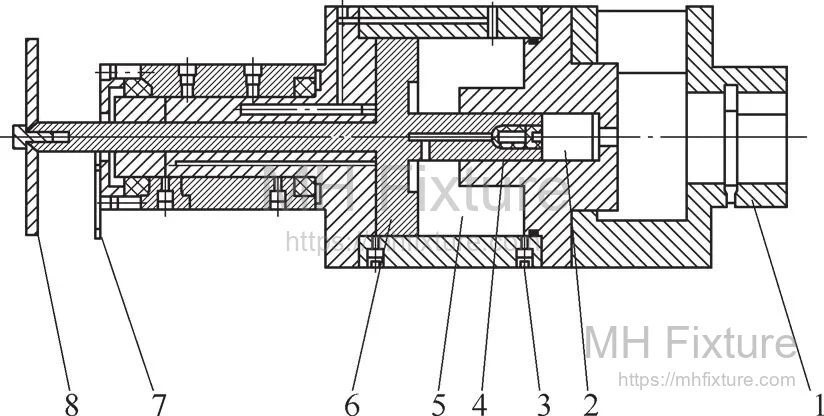 1-连接法兰 2-小液压缸 3-排气螺塞 4-单向阀 5-大液压缸
6-活塞 7-接近开关支架 8-发信板
2.3 夹具体设计
夹具体(图9)包含一个 V形定位块(1) 用于初始预定心。
- 操作流程: 操作员将曲轴装入弹性套筒(4)。手动下压V形块,使连杆颈轴线与主轴轴线重合。
- 动作顺序: 对正后,液压系统启动,套筒膨胀夹紧工件。随后V形块退回原位,以避免干涉砂轮磨削。
- 动平衡: 集成的配重块(7)经过精确调整,确保夹具重心与主轴轴线重合,防止高速旋转时产生有害震动。
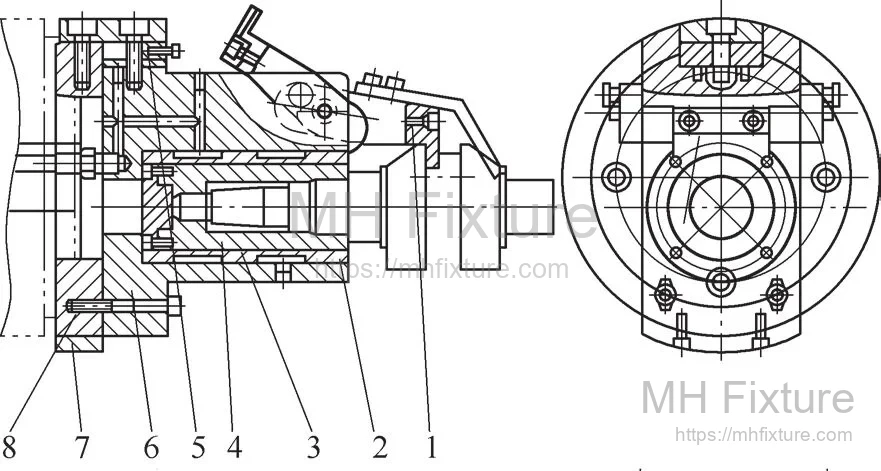 1-V形定位块 2-轴向定位盘 3-薄壁套筒 4-弹性套筒 5-调整垫
6-夹具体 7-配重块 8-联接盘
该设计为 精密磨削工装 提供了坚实的基础,能够实现复杂偏心几何特征的高精度精加工。
3. 适用于小批量生产的改制自定心卡盘
对于小批量生产或打样试制,开发专用液压夹具成本过高。一种高性价比的替代方案是对标准的三爪自定心卡盘进行改制,以适应偏心加工需求。
3.1 标准卡盘工作原理
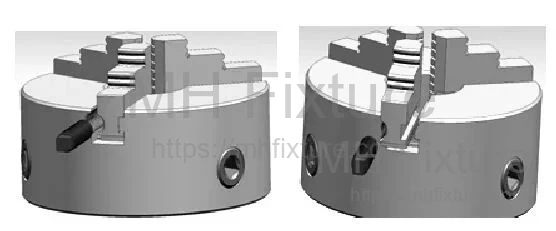
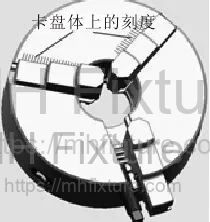
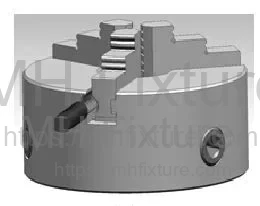
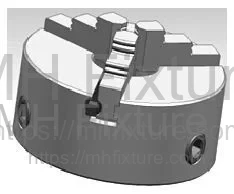
在标准卡盘(图10)中,旋转小锥齿轮驱动平面螺纹盘(大锥齿轮),带动三个卡爪同步向中心移动。

3.2 偏心改制策略
为了在不使用复杂工装的情况下实现特定偏心距 (),可以对其中一个卡爪(卡爪1)进行改制(图11),使其能够独立脱离平面螺纹的啮合。
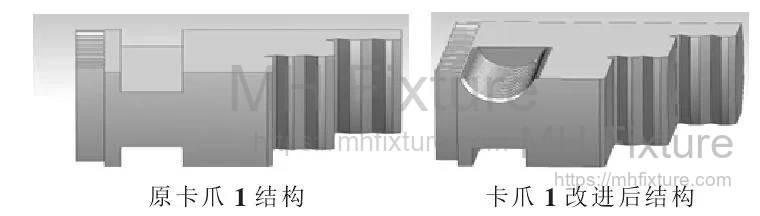
操作步骤:
- 脱开: 旋松卡爪1上的螺栓,使其与平面螺纹盘脱离啮合。此时卡爪2和3仍保持啮合。
- 偏心调整: 旋转卡盘扳手。卡爪2和3移动,形成一个偏心的夹持空间。
- 复位: 达到预计算的偏移量后,重新使卡爪1与平面螺纹啮合。
- 夹紧: 此时旋紧卡盘,即可将工件夹持在设定的偏心位置。
3.3 偏移量计算
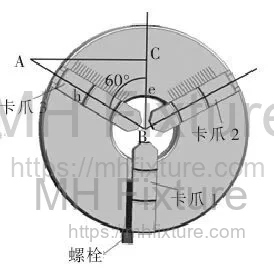
卡爪移动量 () 与所需偏心距 () 之间的关系可通过120°卡爪分布的几何关系推导得出(图16)。
结论:要实现偏心距 ,卡爪2和3必须移动的距离为 。
3.4 工程案例分析
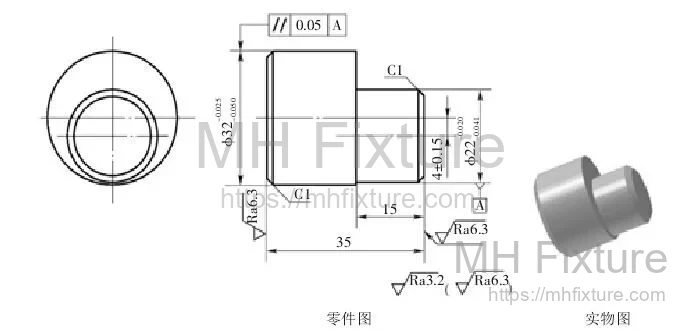
任务: 将 的毛坯加工成具有 偏心距的零件(图17)。
工艺过程:
- 计算位移量: 。
- 调整: 脱开卡爪1。旋转卡盘使卡爪2和3向内移动8mm。
- 固定: 重新啮合卡爪1并夹紧工件。
- 加工: 对偏心部分( 轴段)进行车削作业。
结语
无论是采用适合大批量生产的液压涨胎系统,还是用于试制的改制卡盘策略,选择正确的偏心夹紧方式对工艺稳定性至关重要。这些工程化解决方案消除了人工找正的反复试错,确保了工业制造中公差的一致性。
如需针对复杂装夹难题的专业建议,请浏览我们的 定制化夹具解决方案。