Токарная обработка эксцентрикового отверстия торцевой крышки: Проектирование специальной оснастки
Традиционное фрезерование эксцентриковых отверстий в торцевых крышках часто отличается низкой эффективностью и сложностью наладки. В данной технической статье представлена специализированная оснастка для токарно-винторезного станка, использующая точное многоповерхностное базирование и динамическую балансировку для совмещения оси эксцентрика с осью шпинделя. Конструкция позволяет выполнять точение и снятие фаски за один установ, обеспечивая допуск эксцентриситета ±0.1 мм и высокую производительно
1. Введение
Эксцентриковые детали широко применяются в узлах механического оборудования. Простота и эффективность выбранного технологического процесса напрямую влияют на конечную точность размеров и общий выход годных деталей. Традиционные стратегии механической обработки таких элементов обычно опираются на вертикально-фрезерные или горизонтально-расточные центры. Однако эти методы сопряжены со сложными рабочими процессами, увеличенным временем цикла и высокими требованиями к квалификации оператора. Следовательно, они плохо подходят для крупносерийного производства и с трудом удовлетворяют современным требованиям к производственной эффективности.
Для устранения этих узких мест оптимизация производства таких компонентов требует надежной прецизионной технологической оснастки, которая преодолевает неэффективность традиционных методов. В данной статье подробно описывается конструкция специализированного зажимного приспособления для горизонтально-токарного станка, специально разработанного для растачивания эксцентрикового отверстия в торцевой крышке корпуса. Это приспособление устраняет сложные операции, длительное время цикла и нестабильность точности, присущие старым методам. Предлагая прямое, точное базирование и удобство эксплуатации, оснастка снижает требования к квалификации оператора, гарантируя при этом точность размеров, что полностью удовлетворяет потребности массового производства.
2. Технологический анализ заготовки
Как показано на рисунке 1, заготовка представляет собой торцевую крышку корпуса. Материал заготовки – ВЧ50 (высокопрочный чугун с шаровидным графитом). Обрабатываемое эксцентриковое отверстие имеет диаметр ø30 мм, смещение эксцентриситета 8±0,1 мм, торцевую фаску 0,5 мм × 45° и требования к шероховатости поверхности Ra 3,2 мкм, что указывает на относительно высокие требования к точности.
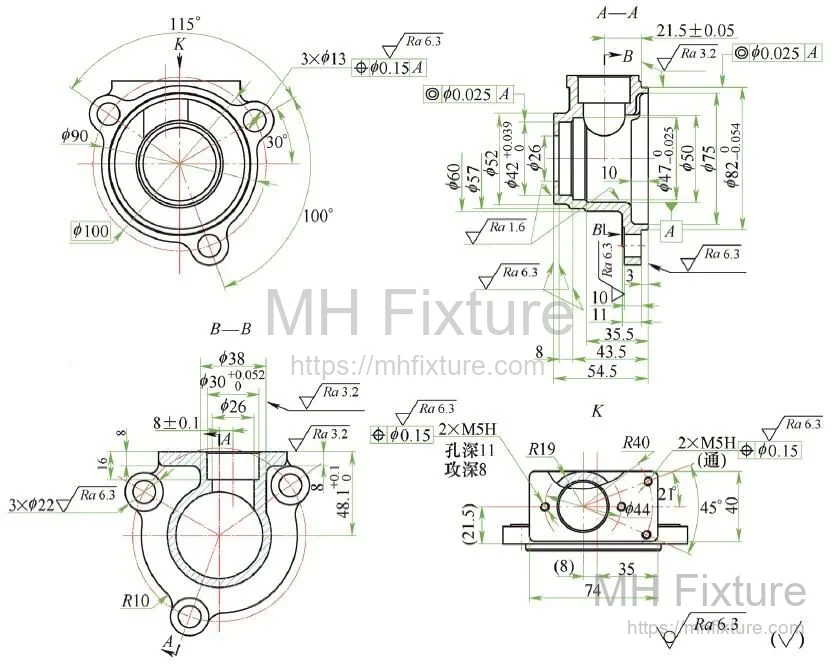
При использовании традиционных методов расточки после обработки эксцентрикового отверстия необходимо выполнить смену инструмента, коррекцию на вылет инструмента и переустановку заготовки для обработки торцевой фаски. Этот расширенный рабочий процесс не только увеличивает время цикла, но и вносит погрешность переустановки.
Для повышения точности и снижения производственных затрат было спроектировано специальное токарное приспособление. За счет использования специальной токарной оснастки для совмещения теоретической оси эксцентрикового отверстия непосредственно с осью вращения шпинделя станка, операция превращается в стандартный процесс точения. Шпиндель станка обеспечивает главное вращательное движение, а токарный резец — линейную осевую подачу. После растачивания отверстия простая смена инструмента позволяет сразу же выполнить снятие торцевой фаски без переустановки детали. Этот подход "за один установ" исключает ошибки перепозиционирования, сокращает время цикла и значительно повышает производительность.
3. Требования к конструкции приспособления
Учитывая строгие требования к точности эксцентрикового отверстия и необходимость снятия фаски за один установ, приспособление должно обеспечивать высокоточное базирование. На этапе проектирования были решены следующие критические факторы:
- (1) Динамическая балансировка и зажим: Смещение заготовки от центра для выравнивания эксцентрикового отверстия со шпинделем создает неравномерное распределение масс. При высокоскоростном вращении это генерирует значительные центробежные силы, которые могут снизить точность обработки, ухудшить чистоту поверхности и создать серьезную угрозу безопасности. Поэтому в основание приспособления должен быть интегрирован противовес. Исходя из массы заготовки, предварительно назначен противовес массой 3 кг, который подлежит динамической точной настройке во время пробных пусков.
- (2) Базирование и усилие зажима: Точность базирования напрямую определяет конечные геометрические допуски заготовки. Базовыми установочными поверхностями должны быть предварительно обработанные элементы, которые обеспечивают беспрепятственный доступ инструмента к эксцентриковому отверстию. Усилие зажима должно быть тщательно откалибровано: чрезмерное усилие вызовет деформацию детали и повреждение поверхности, а недостаточное усилие может привести к проскальзыванию детали, браку и опасности для оператора.
- (3) Установка и интерфейс шпинделя: Для минимизации накопленных допусков количество промежуточных элементов между приспособлением и шпинделем должно быть сведено к минимуму. В идеале приспособление должно крепиться к шпинделю как можно более прямо, используя простой и жесткий интерфейс соединения для быстрой переналадки.
4. Общая конструкция сборки
Общая сборка специального токарного приспособления для торцевой крышки показана на рисунке 2. К основным структурным компонентам относятся установочный палец, вертикальное основание, переходная планшайба и блок противовеса.
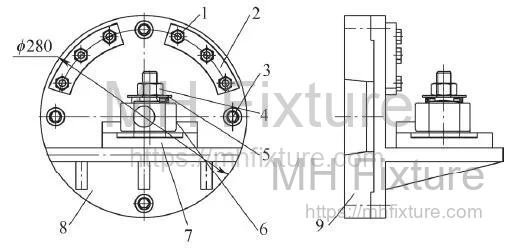 1—Болт; 2—Противовес; 3—Болт с внутренним шестигранником; 4—Гайка; 5—Пружинная шайба; 6—Заготовка; 7—Установочный палец; 8—Основание; 9—Переходная планшайба
Приспособление крепится к шпинделю токарного станка через переходную планшайбу. Установочный палец стационарно приварен к вертикальному основанию и сопрягается с базовыми поверхностями заготовки для обеспечения точного позиционирования. Для облегчения быстрой загрузки и выгрузки верхняя часть установочного пальца имеет резьбу и использует пружинную шайбу и гайку для фиксации заготовки.
На вертикальном основании размещен блок противовеса, компенсирующий центробежные силы, создаваемые смещенной массой. Этот блок крепится болтами к переходной планшайбе для легкой регулировки или снятия. Важно отметить, что приспособление требует строгой динамической балансировки во время наладки. Масса и радиальное положение противовеса должны быть откалиброваны до тех пор, пока сборка не будет вращаться плавно, нейтрализуя вибрации и сохраняя точность размеров.
5. Проектирование ключевых компонентов
5.1 Конструкция установочного пальца
До этой операции внутренние отверстия заготовки (ø42 мм и ø26 мм) и ее наружная цилиндрическая поверхность (ø82 мм) уже были обработаны. Следуя принципу совмещения баз, эти три элемента используются в качестве установочных баз. Специальный установочный палец показан на рисунке 3.
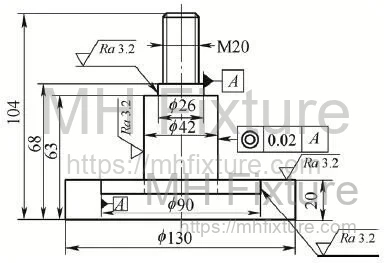
Палец использует систему отверстия на верхнем конце для сопряжения с внутренними отверстиями и систему вала внизу, где внутреннее отверстие вертикального основания сопрягается с наружным диаметром заготовки. Это двустороннее ограничение эффективно лишает деталь необходимых степеней свободы. Конкретные размерные посадки:
- Верхняя часть пальца к отверстию ø42 мм: ø42H7/h6
- Средняя часть пальца к отверстию ø26 мм: ø26H7/g6
- Внутренний посадочный поясок основания к наружному диаметру ø82 мм: ø82F8/h7
Установочный палец требует высокой точности изготовления, допуск соосности должен составлять ø0,02 мм. Наверху имеется резьба М20×35 мм для зажима детали.
5.2 Конструкция вертикального основания
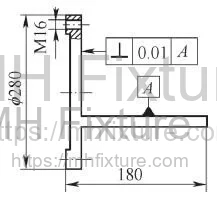
Как показано на рисунке 4, вертикальное основание служит критическим структурным звеном между механизмом базирования и адаптером шпинделя. Для обеспечения строгой перпендикулярности между монтажной поверхностью установочного пальца и плоскостью вращения шпинделя, основание изготавливается из единой цельной заготовки. По периферии имеются резьбовые отверстия, позволяющие модульно крепить противовесы. Оно крепится болтами непосредственно к переходной планшайбе.
5.3 Конструкция переходной планшайбы
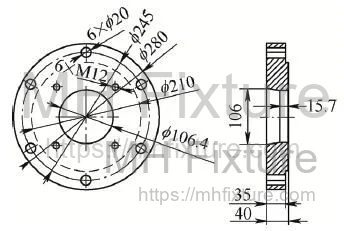
Приспособление устанавливается на стандартный токарно-винторезный станок мод. 16К20 (или аналог CA6140). Для обеспечения жесткого и повторяемого крепления переходная планшайба (фланец) использует центрирование по короткому конусу и торцу, фиксируясь болтами. Центрирующая посадка между переходной планшайбой и вертикальным основанием составляет ø210H7/h6. Допуск соосности между делительной окружностью базирования приспособления и осью вращения установлен на уровне ø0,01 мм. Внутренний конус, сопрягаемый со шпинделем, составляет ø106,4 мм с углом конуса 7°7'30", как показано на рисунке 5.
6. Заключение
Для преодоления производственных трудностей при обработке эксцентриковых элементов на чугунных торцевых крышках было спроектировано и внедрено специальное приспособление для горизонтального токарного станка. Производственная проверка показывает, что растачивание эксцентриковых отверстий с помощью этой специализированной оснастки стабильно обеспечивает получение размеров строго в пределах требуемых полей допусков. Система обеспечивает жесткое многобазовое базирование, высокую стабильность процесса и короткое время цикла, идеально подходящее для условий массового производства. Кроме того, путем простой замены установочного пальца основная сборка приспособления обеспечивает высокую модульность для обработки различных других эксцентриковых крышек.
Для получения дополнительной информации о стандартизации вашего производства и решении сложных задач по закреплению заготовок ознакомьтесь с нашими инженерными решениями в области специальной оснастки.