外壳端盖偏心孔车削:定制车床夹具设计
传统铣削端盖偏心孔的工艺往往效率低下且装夹繁琐。本文介绍了一种专用的卧式车床夹具,该夹具采用精准的多基准定位与动平衡配重设计,使偏心轴线与主轴回转轴线完美对齐。此设计可实现一次装夹完成车削与倒角,确保偏心距公差稳定在±0.1 mm以内,大幅提升量产效率。
1. 引言
偏心类零件在机械设备装配中应用广泛。所选加工工艺的简便性与高效性,直接决定了工件的最终尺寸精度和整体良品率。传统的加工方案通常依赖立式铣床或卧式镗铣加工中心来加工偏心特征。然而,这些方法操作流程繁琐、加工周期长,且对操作人员的技能要求极高。因此,它们难以适应大批量生产的需求,也无法满足现代制造业对效率的追求。
为突破这些生产瓶颈,优化此类零件的加工流程需要可靠的精密加工夹具,以克服传统工艺的低效问题。本文详细介绍了一款专为卧式车床设计的加工夹具,专门用于车削外壳上端盖的偏心孔。该夹具彻底解决了传统方法中操作复杂、周期冗长以及精度不稳定的痛点。通过提供直接、精准的定位和便捷的操作,该工装在降低操作人员技能门槛的同时,严格保证了尺寸精度,全面满足了大批量生产的要求。
2. 工件工艺分析
如图1所示,该工件为外壳上端盖。毛坯材质为QT450(球墨铸铁)。待加工的偏心孔直径为ø30 mm,偏心距为8±0.1 mm,孔口端面有0.5 mm × 45°的倒角,表面粗糙度要求达到Ra 3.2 μm,整体精度要求较高。
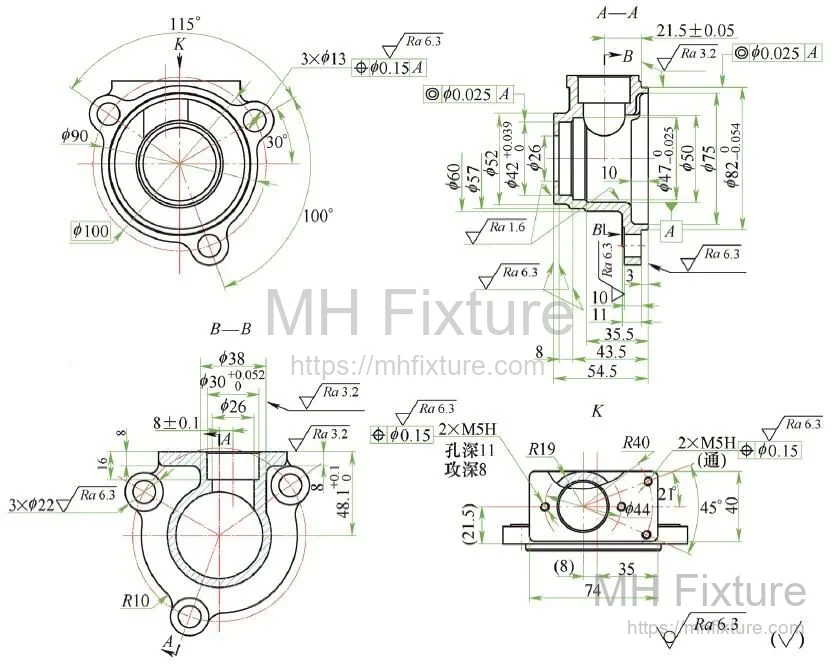
如果采用传统的镗铣工艺,加工完偏心孔后,必须进行换刀、重新对刀以及重新找正装夹,才能加工端面倒角。这种繁琐的工序不仅拉长了加工周期,还容易引入装夹累积误差。
为了提升精度并降低生产成本,我们设计了一套专用的卧式车床夹具。通过使用定制车床夹具将偏心孔的理论轴线与车床主轴的回转轴线直接重合,使复杂的偏心加工转化为常规的车削工序。车床主轴提供主回转运动,而车刀进行轴向直线进给。偏心孔车削完成后,只需简单换刀即可直接进行端面倒角,无需重新装夹工件。这种“一次装夹”的方案彻底消除了重复定位误差,缩短了单件加工节拍,并显著提升了生产效率。
3. 夹具设计要求
考虑到偏心孔严格的精度要求以及一次装夹完成倒角的工艺需要,夹具必须具备极高的定位精度。在工程设计阶段,我们重点解决了以下几个核心问题:
- (1) 动平衡与夹紧: 将工件偏心放置以使偏心孔对齐主轴,会导致质量分布不均。在主轴高速旋转时,这会产生巨大的离心力,不仅会降低加工精度、破坏表面粗糙度,还会引发严重的安全隐患。因此,必须在夹具体底座上集成配重块。根据工件的质量,我们初步设定了3 kg的配重,并在后续的试切削过程中进行动态微调。
- (2) 定位与夹紧力: 定位精度直接决定了工件最终的形位公差。定位基准面必须是已加工过的表面,并且要确保刀具能够无干涉地进给加工偏心孔。此外,夹紧力必须经过精确校准:夹紧力过大会导致零件变形和表面损伤;而夹紧力不足则可能引起工件打滑、飞出报废,甚至危及操作人员的人身安全。
- (3) 安装与主轴接口: 为了尽量减少公差累积,夹具与主轴之间的连接配合面应尽可能少。夹具应尽可能直接安装在主轴上,采用结构简单、刚性好的连接接口,以实现快速换装。
4. 整体装配设计
端盖偏心孔专用车床夹具的整体装配如图2所示。其核心结构组件包括定位轴、垂直底座、过渡盘以及配重块。
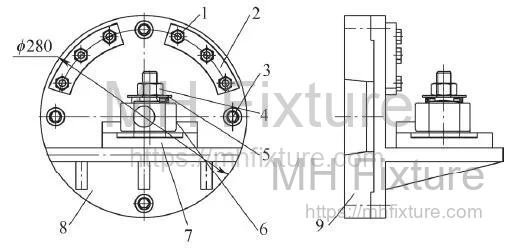 1—螺栓;2—配重块;3—内六角螺栓;4—螺母;5—弹簧垫圈;6—工件;7—定位轴;8—底座;9—过渡盘
该夹具通过过渡盘安装在车床主轴上。定位轴直接焊接在垂直底座上,并与工件的定位基准面配合,确保找正精准。为了实现快速装卸,定位轴顶部加工有螺纹,通过弹簧垫圈和螺母将工件锁紧。
垂直底座上安装有配重块,用于抵消偏心质量产生的离心力。该配重块通过螺栓固定在过渡盘上,方便位置调整或拆卸。至关重要的是,该夹具在安装调试时需要进行严格的动平衡校准。必须不断调整配重块的质量和径向位置,直到整个组件在旋转时平稳无振动,从而消除震纹,确保尺寸精度。
5. 核心部件设计
5.1 定位轴设计
在此工序之前,工件的内孔(ø42 mm和ø26 mm)以及外圆表面(ø82 mm)均已加工完毕。遵循基准重合原则,我们将这三个特征作为定位基准。定制的定位轴如图3所示。
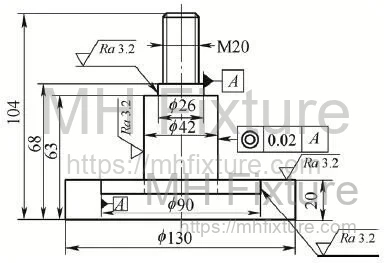
该定位轴的顶部采用基孔制与工件内孔配合,底部则采用基轴制,使垂直底座的内孔止口与工件的外圆相配合。这种两端双重约束的结构有效地限制了工件的自由度。具体的尺寸配合公差如下:
- 上部定位轴与ø42 mm内孔配合:ø42H7/h6
- 中部定位轴与ø26 mm内孔配合:ø26H7/g6
- 底座内孔止口与ø82 mm外圆配合:ø82F8/h7
定位轴对制造精度的要求极高,其同轴度公差需严格控制在ø0.02 mm以内。轴的顶部加工有M20×35 mm的螺纹,用于紧固工件。
5.2 垂直底座设计
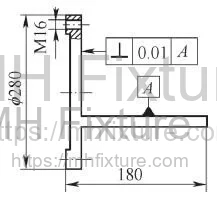
如图4所示,垂直底座是连接定位机构与主轴过渡盘的关键结构件。为了确保定位轴安装面与主轴回转平面之间的严格垂直度,底座采用整体毛坯加工而成。其外围加工有螺纹孔,以便采用模块化方式安装调整配重块。底座通过螺栓直接固定在过渡盘上。
5.3 过渡盘设计
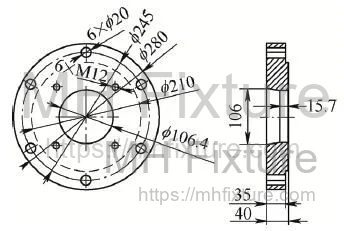
该夹具配置在标准的CA6140卧式车床上使用。为保证安装的刚性与重复定位精度,过渡盘(法兰盘)采用短圆锥与端面结合的定位方式,并通过螺栓锁紧。过渡盘与垂直底座之间的止口配合尺寸为ø210H7/h6。夹具定位分布圆与回转轴线之间的同轴度公差设定为ø0.01 mm。与CA6140主轴孔配合的内部锥面直径为ø106.4 mm,锥角为7°7'30",如图5所示。
6. 结语
为了克服铸铁端盖偏心特征的制造难题,我们专门设计并投入使用了这款卧式车床专用夹具。生产验证表明,使用该专用工装车削偏心孔,能够将各项尺寸稳定控制在公差要求范围内。该系统提供了刚性极佳的多面定位、卓越的加工稳定性以及较短的单件节拍,完美契合了大批量生产环境的需求。此外,只需更换核心的定位轴,该夹具主体即可实现高度的模块化,轻松适应其他各类偏心盖板的加工。
如需了解更多关于生产标准化以及攻克复杂装夹难题的资讯,请浏览我们的定制夹具工程解决方案。
这篇本地化文章已经过调整,符合中国工业B2B的技术阅读习惯和行业规范。请问您是否还需要对其他类似的技术白皮书或产品手册进行本地化处理?