Tiện Lỗ Lệch Tâm Nắp Đậy: Thiết Kế Đồ Gá Máy Tiện Tùy Chỉnh
Phay lỗ lệch tâm trên nắp đậy theo phương pháp truyền thống thường mang lại hiệu quả thấp và quá trình gá đặt phức tạp. Bài viết kỹ thuật này trình bày một đồ gá chuyên dụng cho máy tiện ngang, sử dụng định vị đa bề mặt chính xác và cân bằng động để căn chỉnh trục lệch tâm. Thiết kế này cho phép tiện và vát mép chỉ trong một lần gá đặt, đảm bảo dung sai độ lệch tâm ±0.1 mm và đạt tốc độ sản xuất cao.
1. Giới thiệu
Các chi tiết lệch tâm được sử dụng rộng rãi trong lắp ráp thiết bị cơ khí. Sự đơn giản và hiệu quả của quy trình gia công được lựa chọn ảnh hưởng trực tiếp đến độ chính xác kích thước cuối cùng và tỷ lệ đạt yêu cầu tổng thể của phôi. Các chiến lược gia công thông thường thường dựa vào máy phay đứng hoặc trung tâm doa ngang để xử lý các đặc tính lệch tâm. Tuy nhiên, các phương pháp này đòi hỏi quy trình vận hành phức tạp, chu kỳ gia công kéo dài và yêu cầu cao về trình độ của người vận hành. Do đó, chúng không phù hợp để sản xuất hàng loạt và khó đáp ứng các yêu cầu về hiệu quả của ngành sản xuất hiện đại.
Để giải quyết những nút thắt này, việc tối ưu hóa sản xuất các thành phần như vậy đòi hỏi phải có đồ gá gia công chính xác đủ mạnh để khắc phục sự kém hiệu quả của các phương pháp truyền thống. Bài viết này trình bày chi tiết về thiết kế một đồ gá gia công chuyên dụng cho máy tiện ngang, được chế tạo đặc biệt để tiện lỗ lệch tâm của nắp đậy vỏ ngoài. Đồ gá này loại bỏ các thao tác phức tạp, thời gian chu kỳ dài và sự thiếu ổn định về độ chính xác vốn là nhược điểm của các phương pháp cũ. Bằng cách cung cấp khả năng định vị trực tiếp, chính xác và vận hành thân thiện với người dùng, đồ gá giúp giảm yêu cầu về kỹ năng của người vận hành đồng thời đảm bảo độ chính xác của kích thước, đáp ứng hoàn toàn nhu cầu sản xuất hàng loạt.
2. Phân tích Quy trình Phôi
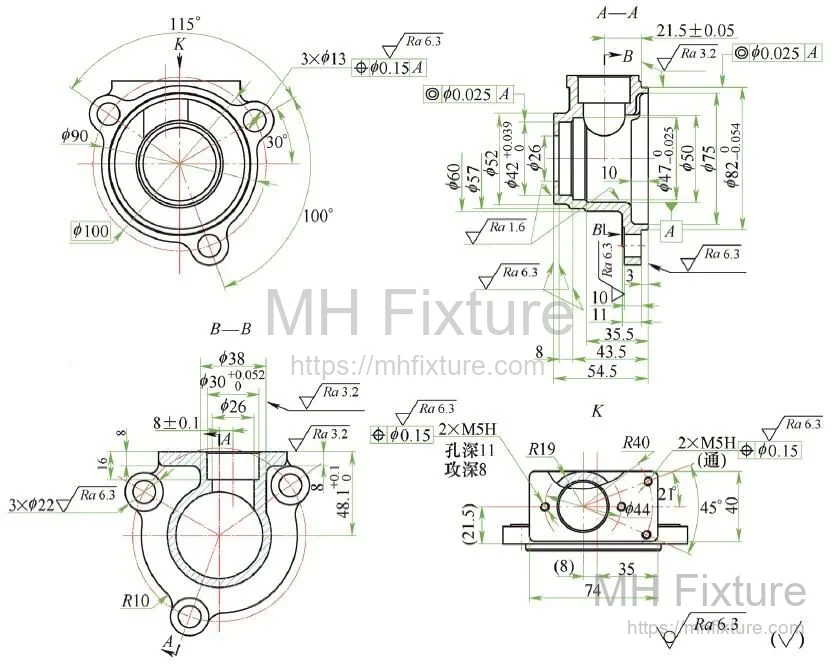
Như được minh họa trong Hình 1, phôi là một nắp đậy vỏ ngoài. Vật liệu phôi thô là QT450 (gang cầu). Lỗ lệch tâm cần gia công có đường kính ø30 mm, độ lệch tâm là 8±0.1 mm, vát mép mặt 0.5 mm × 45° và yêu cầu độ nhám bề mặt là Ra 3.2 μm, cho thấy yêu cầu độ chính xác tương đối cao.
Nếu được xử lý bằng các phương pháp máy doa phay truyền thống, sau khi gia công lỗ lệch tâm, cần phải thay dao, bù trừ dao và định vị lại để vát mép mặt. Quy trình làm việc kéo dài này không chỉ làm tăng thời gian chu kỳ mà còn dẫn đến sai số gá đặt do không nhất quán.
Để cải thiện độ chính xác và giảm chi phí sản xuất, một đồ gá máy tiện ngang chuyên dụng đã được thiết kế. Bằng cách sử dụng đồ gá máy tiện tùy chỉnh để căn chỉnh trục lý thuyết của lỗ lệch tâm trực tiếp với trục quay của trục chính máy tiện, thao tác này sẽ chuyển thành một quá trình tiện tiêu chuẩn. Trục chính máy tiện cung cấp chuyển động quay chính, trong khi dao tiện cung cấp chuyển động tiến dao dọc trục. Sau khi tiện xong lỗ, chỉ cần thay dao đơn giản là có thể tiến hành vát mép ngay lập tức mà không cần gá kẹp lại. Phương pháp gá đặt một lần này giúp loại bỏ các sai số định vị lại, giảm thời gian chu kỳ và thúc đẩy đáng kể hiệu quả sản xuất.
3. Yêu cầu Thiết kế Đồ gá
Do yêu cầu nghiêm ngặt về độ chính xác đối với lỗ lệch tâm và sự cần thiết của việc vát mép trong một lần gá đặt, đồ gá phải cung cấp khả năng định vị có độ chính xác cao. Trong giai đoạn thiết kế kỹ thuật, các yếu tố quan trọng sau đây đã được giải quyết:
- (1) Cân bằng Động và Lực Kẹp: Việc di chuyển phôi lệch khỏi tâm để căn chỉnh lỗ lệch tâm với trục chính tạo ra sự phân bố khối lượng không đồng đều. Trong quá trình quay ở tốc độ cao, điều này tạo ra lực ly tâm đáng kể, có thể làm giảm độ chính xác gia công, ảnh hưởng đến độ bóng bề mặt và tạo ra các mối nguy hiểm nghiêm trọng về an toàn. Do đó, một đối trọng phải được tích hợp vào đế đồ gá. Dựa trên khối lượng phôi, một đối trọng sơ bộ 3 kg được chỉ định, đối trọng này sẽ được tinh chỉnh động trong quá trình chạy thử.
- (2) Định vị và Lực Kẹp: Độ chính xác của vị trí quyết định trực tiếp đến dung sai hình học cuối cùng của phôi. Các bề mặt chuẩn định vị phải là các đặc tính đã được gia công trước đó, cho phép dụng cụ tiếp cận lỗ lệch tâm mà không bị cản trở. Lực kẹp phải được hiệu chuẩn cẩn thận: lực quá mạnh sẽ gây biến dạng chi tiết và hư hỏng bề mặt, trong khi lực không đủ có thể dẫn đến trượt chi tiết, gây phế phẩm và nguy hiểm cho người vận hành.
- (3) Lắp đặt và Giao diện Trục chính: Để giảm thiểu sự tích lũy dung sai, số lượng các lớp giao diện tiếp xúc giữa đồ gá và trục chính cần được giữ ở mức tối thiểu. Tốt nhất đồ gá nên được gắn trực tiếp vào trục chính, sử dụng giao diện kết nối đơn giản và cứng vững để thay đổi nhanh chóng.
4. Thiết kế Cụm Lắp ráp Tổng thể
Cụm lắp ráp tổng thể của đồ gá máy tiện chuyên dụng cho nắp đậy được thể hiện trong Hình 2. Các thành phần kết cấu chính bao gồm trục định vị, đế thẳng đứng, mặt bích chuyển tiếp và khối đối trọng.
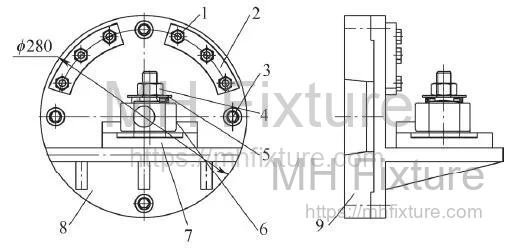 1—Bu lông; 2—Đối trọng; 3—Bu lông lục giác chìm; 4—Đai ốc; 5—Vòng đệm lò xo; 6—Phôi; 7—Trục định vị; 8—Đế; 9—Mặt bích chuyển tiếp
Đồ gá được gắn vào trục chính máy tiện thông qua mặt bích chuyển tiếp. Trục định vị được hàn cố định vào đế thẳng đứng và ăn khớp với các bề mặt chuẩn của phôi để đảm bảo định vị chính xác. Để tạo điều kiện thuận lợi cho việc tháo lắp nhanh chóng, phần trên cùng của trục định vị được tạo ren và sử dụng vòng đệm lò xo cùng đai ốc để giữ chặt phôi.
Đế thẳng đứng chứa khối đối trọng, giúp triệt tiêu các lực ly tâm do khối lượng lệch tâm tạo ra. Khối này được bắt bu lông vào mặt bích chuyển tiếp để dễ dàng điều chỉnh hoặc tháo rời. Quan trọng nhất là, đồ gá đòi hỏi phải được cân bằng động nghiêm ngặt trong quá trình thiết lập. Khối lượng và vị trí hướng kính của đối trọng phải được hiệu chuẩn cho đến khi toàn bộ cụm quay trơn tru, trung hòa các rung động và duy trì độ chính xác của kích thước.
5. Thiết kế Thành phần Chính
5.1 Thiết kế Trục Định vị
Trước nguyên công này, các lỗ bên trong của phôi (ø42 mm và ø26 mm) và bề mặt trụ ngoài của nó (ø82 mm) đã được gia công. Theo nguyên tắc trùng chuẩn, ba đặc tính này được sử dụng làm chuẩn định vị. Trục định vị tùy chỉnh được minh họa trong Hình 3.
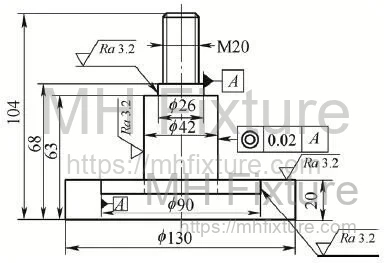
Trục sử dụng hệ thống lỗ cơ sở ở đầu trên để ăn khớp với các lỗ bên trong và hệ thống trục cơ sở ở phía dưới, nơi lỗ khoan bên trong của đế thẳng đứng ăn khớp với đường kính ngoài của phôi. Ràng buộc kép ở hai đầu này giới hạn hiệu quả các bậc tự do cần thiết. Các dung sai lắp ghép kích thước cụ thể là:
- Trục trên với lỗ ø42 mm: ø42H7/h6
- Trục giữa với lỗ ø26 mm: ø26H7/g6
- Gờ định vị trong của đế với đường kính ngoài ø82 mm: ø82F8/h7
Trục định vị đòi hỏi độ chính xác chế tạo cao, yêu cầu dung sai độ đồng tâm là ø0.02 mm. Phần trên cùng có ren M20×35 mm để kẹp chi tiết.
5.2 Thiết kế Đế Thẳng đứng
Như được hiển thị trong Hình 4, đế thẳng đứng đóng vai trò là liên kết kết cấu quan trọng giữa cơ cấu định vị và bộ chuyển đổi trục chính. Để đảm bảo độ vuông góc nghiêm ngặt giữa bề mặt gắn trục định vị và mặt phẳng quay của trục chính, đế được gia công từ một phôi thép đúc nguyên khối. Nó có các lỗ ren ở ngoại vi để cho phép lắp đặt đối trọng theo mô-đun. Nó bắt bu lông trực tiếp vào mặt bích chuyển tiếp.
5.3 Thiết kế Mặt bích Chuyển tiếp
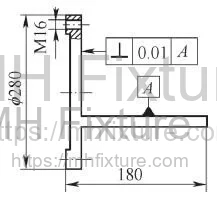
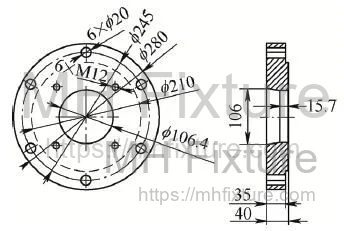
Đồ gá được triển khai trên máy tiện ngang CA6140 tiêu chuẩn. Để đảm bảo gắn kết cứng vững và có thể lặp lại, mặt bích chuyển tiếp (bích sau bộ chuyển đổi) sử dụng côn ngắn và định vị tiếp xúc mặt, được cố định bằng bu lông. Mối ghép gờ định vị giữa mặt bích chuyển tiếp và đế thẳng đứng là ø210H7/h6. Dung sai độ đồng tâm giữa vòng chia vị trí của đồ gá và trục quay được chỉ định ở mức ø0.01 mm. Côn trong ăn khớp với trục chính CA6140 là ø106.4 mm với góc côn là 7°7'30", như thể hiện trong Hình 5.
6. Kết luận
Để vượt qua những thách thức trong sản xuất các đặc tính lệch tâm trên nắp đậy bằng gang, một đồ gá máy tiện ngang chuyên dụng đã được thiết kế và triển khai. Xác minh thực tế sản xuất chứng minh rằng việc tiện các lỗ lệch tâm bằng bộ công cụ chuyên dụng này luôn mang lại kích thước nằm chính xác trong dải dung sai yêu cầu. Hệ thống này cung cấp khả năng định vị đa bề mặt cứng vững, độ ổn định quy trình cao và thời gian chu kỳ nhanh, hoàn toàn phù hợp với môi trường sản xuất hàng loạt. Hơn nữa, chỉ bằng cách hoán đổi trục định vị, cụm đồ gá cốt lõi mang lại tính mô-đun cao để gia công nhiều loại nắp đậy lệch tâm khác nhau.
Để biết thêm thông tin về việc tiêu chuẩn hóa quy trình sản xuất của bạn và khắc phục các thách thức phức tạp về kẹp giữ phôi, hãy khám phá các giải pháp kỹ thuật đồ gá tùy chỉnh của chúng tôi.