การกลึงรูเยื้องศูนย์ฝาครอบ: การออกแบบฟิกซ์เจอร์เครื่องกลึงสั่งทำพิเศษ
การกัดรูเยื้องศูนย์บนฝาครอบด้วยวิธีดั้งเดิมมักทำให้ประสิทธิภาพต่ำและตั้งค่ายุ่งยาก บทความทางเทคนิคนี้ขอนำเสนออุปกรณ์จับยึด (Fixture) สำหรับเครื่องกลึงแนวนอนที่ออกแบบมาโดยเฉพาะ โดยใช้การอ้างอิงตำแหน่งหลายพื้นผิวที่แม่นยำและการถ่วงสมดุลพลวัต เพื่อจัดตำแหน่งแกนเยื้องศูนย์ให้ตรงกับแกนหมุน การออกแบบนี้ช่วยให้สามารถกลึงและลบมุมได้ในการจับยึดเพียงครั้งเดียว รับประกันช่วงความคลาดเคลื่อนของระยะเยื้องศูนย์ที่ ±0.1 มม. และเพิ่มอัตราการผลิตได้อย่างมาก
1. บทนำ
ชิ้นส่วนเยื้องศูนย์มีการใช้งานอย่างแพร่หลายในชุดประกอบเครื่องจักรกล ความเรียบง่ายและประสิทธิภาพของกระบวนการผลิตที่เลือกใช้ ส่งผลโดยตรงต่อความแม่นยำของขนาดขั้นสุดท้ายและอัตราผลผลิตรวมของชิ้นงาน กลยุทธ์การกลึงแบบดั้งเดิมมักพึ่งพาเครื่องกัดแนวตั้งหรือเครื่องคว้านแนวนอนเพื่อจัดการกับคุณลักษณะเยื้องศูนย์ อย่างไรก็ตาม วิธีการเหล่านี้มีขั้นตอนการทำงานที่ซับซ้อน ใช้เวลาในการผลิตนาน และต้องการผู้ปฏิบัติงานที่มีความเชี่ยวชาญสูง จึงไม่เหมาะสำหรับการผลิตจำนวนมากและยากที่จะตอบสนองความต้องการด้านประสิทธิภาพของการผลิตสมัยใหม่
เพื่อแก้ไขปัญหาคอขวดเหล่านี้ การเพิ่มประสิทธิภาพการผลิตชิ้นส่วนดังกล่าวจำเป็นต้องใช้ ฟิกซ์เจอร์เครื่องจักรกลที่มีความแม่นยำสูง เพื่อเอาชนะความไร้ประสิทธิภาพของวิธีการแบบดั้งเดิม บทความนี้ให้รายละเอียดเกี่ยวกับการออกแบบอุปกรณ์จับยึดเฉพาะสำหรับเครื่องกลึงแนวนอน ซึ่งได้รับการออกแบบทางวิศวกรรมมาเพื่อการกลึงรูเยื้องศูนย์ของฝาครอบเปลือกนอกโดยเฉพาะ ฟิกซ์เจอร์นี้ช่วยขจัดขั้นตอนที่ซับซ้อน รอบเวลาที่ยาวนาน และความไม่เสถียรของความแม่นยำที่พบในวิธีการแบบเก่า ด้วยการระบุตำแหน่งที่ตรงไปตรงมา แม่นยำ และใช้งานง่าย ฟิกซ์เจอร์นี้จึงช่วยลดความต้องการทักษะของผู้ปฏิบัติงาน ในขณะเดียวกันก็รับประกันความแม่นยำของขนาด ซึ่งตอบสนองความต้องการของการผลิตจำนวนมากได้อย่างสมบูรณ์
2. การวิเคราะห์กระบวนการผลิตชิ้นงาน
ดังที่แสดงในรูปที่ 1 ชิ้นงานคือฝาครอบเปลือกนอก วัสดุตั้งต้นคือ QT450 (เหล็กหล่อเหนียว) รูเยื้องศูนย์ที่จะทำการกลึงมีเส้นผ่านศูนย์กลาง ø30 มม. ระยะเยื้องศูนย์ 8±0.1 มม. การลบมุมหน้าแปลน 0.5 มม. × 45° และข้อกำหนดความขรุขระของพื้นผิว Ra 3.2 μm ซึ่งบ่งชี้ถึงความต้องการความแม่นยำที่ค่อนข้างสูง
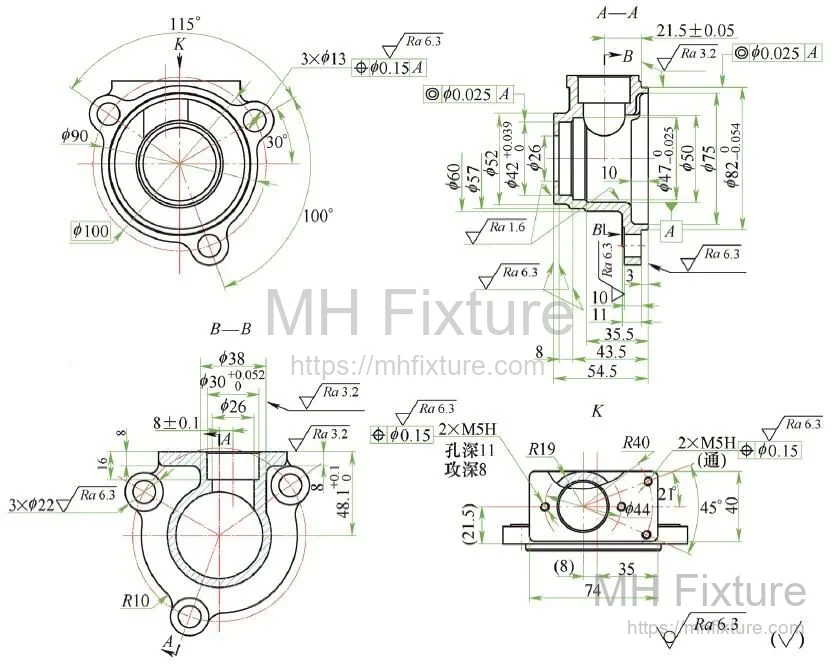
หากดำเนินการโดยใช้วิธีเครื่องกัดคว้านแบบดั้งเดิม การกลึงรูเยื้องศูนย์จะต้องตามด้วยการเปลี่ยนเครื่องมือ การชดเชยค่าเครื่องมือ และการจัดตำแหน่งใหม่เพื่อลบมุมหน้าแปลน ขั้นตอนการทำงานที่ยืดเยื้อนี้ไม่เพียงแต่เพิ่มรอบเวลาเท่านั้น แต่ยังทำให้เกิดความไม่สอดคล้องกันในการตั้งค่าอีกด้วย
เพื่อปรับปรุงความแม่นยำและลดต้นทุนการผลิต จึงได้มีการออกแบบฟิกซ์เจอร์เครื่องกลึงแนวนอนแบบเฉพาะขึ้นมา โดยการใช้ ฟิกซ์เจอร์เครื่องกลึงสั่งทำ เพื่อจัดตำแหน่งแกนทฤษฎีของรูเยื้องศูนย์ให้ตรงกับแกนหมุนของสปินเดิลเครื่องกลึงโดยตรง การดำเนินการจะเปลี่ยนเป็นกระบวนการกลึงมาตรฐาน สปินเดิลเครื่องกลึงให้การเคลื่อนที่แบบหมุนเป็นหลัก ในขณะที่เครื่องมือกลึงจะให้การป้อนแนวแกนเป็นเส้นตรง เมื่อกลึงรูเสร็จแล้ว การเปลี่ยนเครื่องมือเพียงเล็กน้อยก็ช่วยให้สามารถลบมุมหน้าแปลนได้ทันทีโดยไม่ต้องจับยึดใหม่ วิธีการจับยึดครั้งเดียวนี้ช่วยขจัดข้อผิดพลาดในการจัดตำแหน่ง ลดรอบเวลา และเพิ่มประสิทธิภาพการผลิตได้อย่างมาก
3. ข้อกำหนดในการออกแบบฟิกซ์เจอร์
เนื่องจากข้อกำหนดด้านความแม่นยำที่เข้มงวดสำหรับรูเยื้องศูนย์และความจำเป็นในการลบมุมด้วยการจับยึดครั้งเดียว ฟิกซ์เจอร์จึงต้องมีความสามารถในการระบุตำแหน่งที่มีความแม่นยำสูง ในระหว่างขั้นตอนทางวิศวกรรม ได้มีการพิจารณาปัจจัยสำคัญดังต่อไปนี้:
- (1) การสมดุลพลวัตและการจับยึด: การเลื่อนชิ้นงานออกจากศูนย์กลางเพื่อจัดตำแหน่งรูเยื้องศูนย์ให้ตรงกับสปินเดิล ทำให้เกิดการกระจายมวลที่ไม่สม่ำเสมอ ในระหว่างการหมุนด้วยความเร็วสูง สิ่งนี้จะสร้างแรงหนีศูนย์กลางอย่างมาก ซึ่งอาจลดความแม่นยำในการตัดเฉือน ส่งผลกระทบต่อผิวสำเร็จ และสร้างอันตรายด้านความปลอดภัยอย่างร้ายแรง ดังนั้น จึงต้องรวมน้ำหนักถ่วงเข้ากับฐานของฟิกซ์เจอร์ จากมวลของชิ้นงาน ได้มีการกำหนดน้ำหนักถ่วงเบื้องต้นที่ 3 กก. ซึ่งอาจมีการปรับแต่งแบบไดนามิกระหว่างการทดลองเดินเครื่อง
- (2) ตำแหน่งและแรงจับยึด: ความแม่นยำของการระบุตำแหน่งเป็นตัวกำหนดพิกัดความเผื่อทางเรขาคณิตขั้นสุดท้ายของชิ้นงานโดยตรง พื้นผิวอ้างอิงตำแหน่งจะต้องเป็นคุณสมบัติที่ผ่านการตัดเฉือนมาก่อน ซึ่งช่วยให้เครื่องมือเข้าถึงรูเยื้องศูนย์ได้โดยไม่มีสิ่งกีดขวาง แรงจับยึดต้องได้รับการสอบเทียบอย่างระมัดระวัง: แรงที่มากเกินไปจะทำให้ชิ้นส่วนบิดเบี้ยวและพื้นผิวเสียหาย ในขณะที่แรงที่ไม่เพียงพออาจทำให้ชิ้นส่วนลื่นไถล เกิดเศษซาก และเป็นอันตรายต่อผู้ปฏิบัติงาน
- (3) ส่วนต่อประสานการติดตั้งและสปินเดิล: เพื่อลดการสะสมของค่าความคลาดเคลื่อน ควรลดจำนวนชั้นส่วนต่อประสานระหว่างฟิกซ์เจอร์และสปินเดิลให้เหลือน้อยที่สุด ฟิกซ์เจอร์ควรติดตั้งเข้ากับสปินเดิลโดยตรงที่สุดเท่าที่จะเป็นไปได้ โดยใช้ส่วนต่อประสานการเชื่อมต่อที่ตรงไปตรงมาและแข็งแกร่งเพื่อการเปลี่ยนสลับที่รวดเร็ว
4. การออกแบบชุดประกอบโดยรวม
ชุดประกอบโดยรวมของฟิกซ์เจอร์เครื่องกลึงเฉพาะสำหรับฝาครอบแสดงในรูปที่ 2 ส่วนประกอบโครงสร้างหลัก ได้แก่ เพลาอ้างอิงตำแหน่ง ฐานแนวตั้ง แผ่นหน้าแปลน และบล็อกน้ำหนักถ่วง
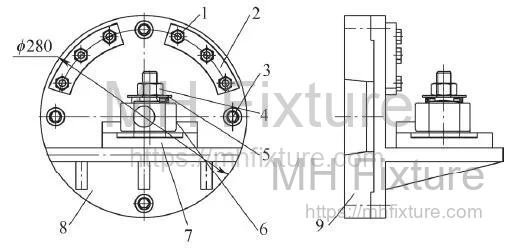 1—สลักเกลียว; 2—น้ำหนักถ่วง; 3—สลักเกลียวหัวหกเหลี่ยม; 4—น็อต; 5—แหวนสปริง; 6—ชิ้นงาน; 7—เพลาอ้างอิงตำแหน่ง; 8—ฐาน; 9—แผ่นหน้าแปลน
ฟิกซ์เจอร์ยึดเข้ากับสปินเดิลของเครื่องกลึงผ่านแผ่นหน้าแปลน เพลาอ้างอิงตำแหน่งถูกเชื่อมติดกับฐานแนวตั้งอย่างถาวรและประกบเข้ากับพื้นผิวอ้างอิงของชิ้นงานเพื่อให้แน่ใจว่าได้ตำแหน่งที่แน่นอน เพื่ออำนวยความสะดวกในการโหลดและอันโหลดอย่างรวดเร็ว ส่วนบนของเพลาอ้างอิงตำแหน่งจึงมีเกลียวและใช้แหวนสปริงและน็อตเพื่อยึดชิ้นงาน
ฐานแนวตั้งรองรับบล็อกน้ำหนักถ่วง เพื่อต่อต้านแรงหนีศูนย์กลางที่เกิดจากมวลเยื้องศูนย์ บล็อกนี้ยึดด้วยสลักเกลียวเข้ากับแผ่นหน้าแปลนเพื่อให้ปรับแต่งหรือถอดออกได้ง่าย สิ่งสำคัญคือ ฟิกซ์เจอร์ต้องมีการปรับสมดุลพลวัตอย่างเข้มงวดในระหว่างการตั้งค่า มวลและตำแหน่งรัศมีของน้ำหนักถ่วงจะต้องได้รับการปรับเทียบจนกว่าชุดประกอบจะหมุนได้อย่างราบรื่น เพื่อขจัดการสั่นสะเทือนและรักษาความแม่นยำของขนาด
5. การออกแบบส่วนประกอบหลัก
5.1 การออกแบบเพลาอ้างอิงตำแหน่ง
ก่อนการดำเนินการนี้ รูภายในของชิ้นงาน (ø42 มม. และ ø26 มม.) และพื้นผิวทรงกระบอกด้านนอก (ø82 มม.) ได้รับการกลึงเรียบร้อยแล้ว ตามหลักการของความสอดคล้องของข้อมูลมาตรฐาน คุณลักษณะทั้งสามนี้ถูกใช้เป็นข้อมูลอ้างอิงตำแหน่ง เพลาอ้างอิงตำแหน่งสั่งทำพิเศษแสดงไว้ในรูปที่ 3
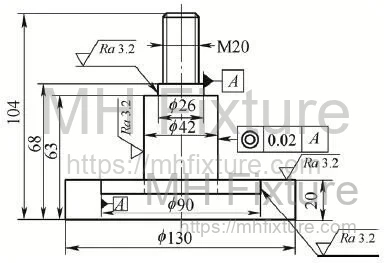
เพลาใช้ระบบรูคว้านที่ปลายด้านบนเพื่อประกบเข้ากับรูภายใน และใช้ระบบเพลาที่ด้านล่างซึ่งรูในของฐานแนวตั้งประกบกับเส้นผ่านศูนย์กลางภายนอกของชิ้นงาน ข้อจำกัดแบบปลายคู่นี้ช่วยจำกัดระดับความอิสระที่จำเป็นได้อย่างมีประสิทธิภาพ ความพอดีของขนาดที่เฉพาะเจาะจงคือ:
- เพลาบนต่อรู ø42 มม.: ø42H7/h6
- เพลากลางต่อรู ø26 มม.: ø26H7/g6
- ระยะพิกัดภายในฐานต่อ ø82 มม. OD: ø82F8/h7
เพลาอ้างอิงตำแหน่งต้องการความแม่นยำในการผลิตสูง โดยต้องมีค่าความคลาดเคลื่อนของความร่วมศูนย์ที่ ø0.02 มม. ด้านบนมีเกลียว M20×35 มม. สำหรับจับยึดชิ้นส่วน
5.2 การออกแบบฐานแนวตั้ง
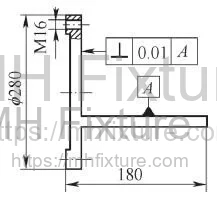
ดังที่แสดงในรูปที่ 4 ฐานแนวตั้งทำหน้าที่เป็นโครงสร้างเชื่อมโยงที่สำคัญระหว่างกลไกการกำหนดตำแหน่งและตัวปรับต่อสปินเดิล เพื่อให้แน่ใจว่ามีความตั้งฉากอย่างเข้มงวดระหว่างพื้นผิวติดตั้งเพลาอ้างอิงตำแหน่งและระนาบการหมุนของสปินเดิล ฐานจึงได้รับการกลึงจากบิลเล็ตชิ้นเดียวแบบโมโนลิธิก มีรูเกลียวที่ขอบเพื่อให้สามารถติดน้ำหนักถ่วงแบบโมดูลาร์ได้ โดยจะยึดด้วยสลักเกลียวเข้ากับแผ่นหน้าแปลนโดยตรง
5.3 การออกแบบแผ่นหน้าแปลน
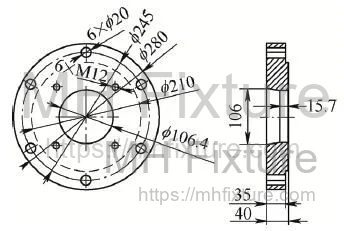
ฟิกซ์เจอร์นี้ใช้งานบนเครื่องกลึงแนวนอน CA6140 มาตรฐาน เพื่อให้แน่ใจว่าการติดตั้งมีความแข็งแกร่งและทำซ้ำได้ แผ่นหน้าแปลน (แผ่นหลังอะแดปเตอร์) ใช้การจัดตำแหน่งแบบเรียวสั้นและแบบหน้าสัมผัส ยึดด้วยสลักเกลียว ความพอดีของหัวจุกระหว่างแผ่นหน้าแปลนและฐานแนวตั้งคือ ø210H7/h6 ค่าความคลาดเคลื่อนของความร่วมศูนย์ระหว่างวงกลมพิทช์อ้างอิงตำแหน่งของฟิกซ์เจอร์และแกนหมุนถูกกำหนดไว้ที่ ø0.01 มม. เรียวภายในที่ประกบกับสปินเดิล CA6140 คือ ø106.4 มม. ด้วยมุมเรียว 7°7'30" ดังแสดงในรูปที่ 5
6. บทสรุป
เพื่อเอาชนะความท้าทายในการผลิตของคุณลักษณะเยื้องศูนย์บนฝาครอบเหล็กหล่อ ฟิกซ์เจอร์เครื่องกลึงแนวนอนเฉพาะจึงได้รับการออกแบบและนำไปใช้งาน การตรวจสอบความถูกต้องในการผลิตแสดงให้เห็นว่าการกลึงรูเยื้องศูนย์ด้วยเครื่องมือเฉพาะทางนี้ให้ขนาดที่อยู่ในขอบเขตความคลาดเคลื่อนที่กำหนดอย่างต่อเนื่อง ระบบนี้ให้การระบุตำแหน่งหลายพื้นผิวที่แข็งแกร่ง ความเสถียรของกระบวนการสูง และรอบเวลาที่รวดเร็วซึ่งเหมาะอย่างยิ่งสำหรับสภาพแวดล้อมการผลิตจำนวนมาก นอกจากนี้ เพียงแค่สลับเพลาอ้างอิงตำแหน่ง ชุดฟิกซ์เจอร์หลักก็มีความเป็นโมดูลาร์สูงสำหรับการกลึงแผ่นปิดเยื้องศูนย์อื่นๆ อีกมากมาย
สำหรับข้อมูลเพิ่มเติมเกี่ยวกับการทำให้การผลิตของคุณเป็นมาตรฐานและการเอาชนะความท้าทายในการจับยึดชิ้นงานที่ซับซ้อน โปรดสำรวจ โซลูชันวิศวกรรมฟิกซ์เจอร์แบบกำหนดเอง ของเรา