Pembubutan Lubang Eksentrik Penutup Ujung: Desain Fixture Mesin Bubut Kustom
Metode frais tradisional untuk lubang eksentrik pada penutup ujung sering kali menghasilkan efisiensi yang rendah dan pengaturan yang rumit. Artikel teknis ini menyajikan fixture (jig/peralatan penjepit) mesin bubut horizontal khusus yang menggunakan penentuan lokasi multi-permukaan yang presisi dan penyeimbangan dinamis untuk menyelaraskan sumbu eksentrik. Desain ini memungkinkan pembubutan dan pembuatan chamfer dalam satu kali pencekaman, memastikan toleransi eksentrisitas ±0,1 mm dan tingkat
1. Pendahuluan
Komponen eksentrik secara luas digunakan dalam perakitan peralatan mekanis. Kesederhanaan dan efisiensi dari proses pemesinan yang dipilih berdampak langsung pada akurasi dimensi akhir dan hasil produksi benda kerja secara keseluruhan. Strategi pemesinan konvensional biasanya mengandalkan mesin frais vertikal atau horizontal boring center untuk memproses fitur eksentrik. Namun, metode ini melibatkan alur kerja operasional yang kompleks, waktu siklus yang diperpanjang, dan tuntutan tinggi pada keahlian operator. Akibatnya, metode tersebut tidak cocok untuk produksi volume tinggi dan berjuang untuk memenuhi persyaratan efisiensi manufaktur modern.
Untuk mengatasi hambatan ini, mengoptimalkan produksi komponen tersebut memerlukan fixture pemesinan presisi yang kuat dan mampu mengatasi inefisiensi metode tradisional. Artikel ini merinci desain perlengkapan pemesinan khusus untuk mesin bubut horizontal, yang direkayasa secara spesifik untuk membubut lubang eksentrik dari penutup ujung kulit luar (outer shell end cover). Fixture ini menghilangkan operasi kompleks, waktu siklus panjang, dan ketidakstabilan presisi yang terkait dengan metode lama. Dengan menawarkan penentuan lokasi yang lugas dan akurat serta pengoperasian yang mudah digunakan, fixture ini menurunkan persyaratan keahlian operator sambil menjamin akurasi dimensi, yang sepenuhnya memenuhi tuntutan produksi massal.
2. Analisis Proses Benda Kerja
Seperti yang diilustrasikan pada Gambar 1, benda kerja adalah penutup ujung kulit luar. Bahan baku blanko adalah QT450 (besi cor nodular). Lubang eksentrik yang akan dimesin memiliki diameter ø30 mm, offset eksentrisitas 8±0,1 mm, chamfer muka 0,5 mm × 45°, dan persyaratan kekasaran permukaan Ra 3,2 μm, yang menunjukkan persyaratan presisi yang relatif tinggi.
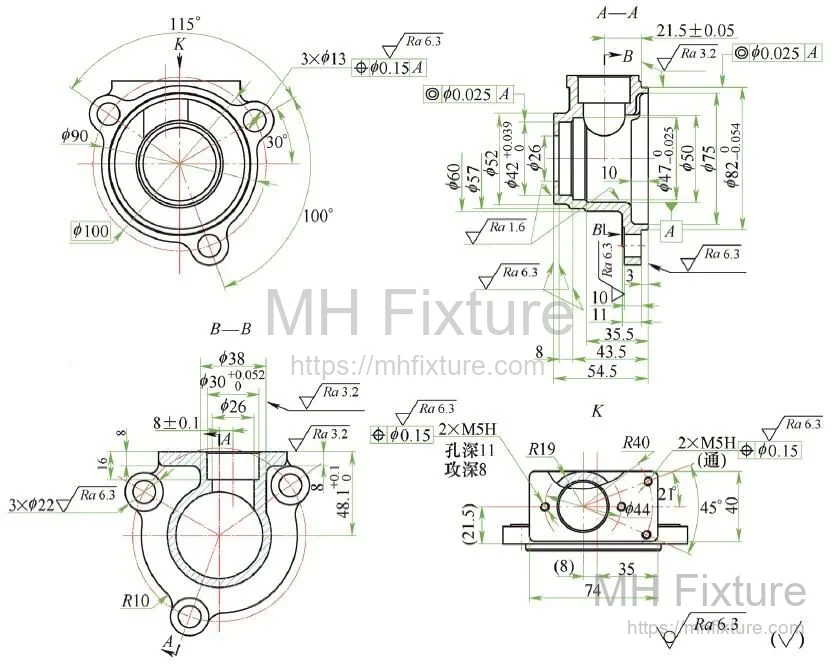
Jika diproses menggunakan metode boring mill tradisional, pemesinan lubang eksentrik harus diikuti oleh pergantian pahat, tool offsetting, dan pemosisian ulang untuk memproses chamfer muka. Alur kerja yang diperpanjang ini tidak hanya meningkatkan waktu siklus tetapi juga memunculkan ketidakkonsistenan pengaturan (setup inconsistency).
Untuk meningkatkan presisi dan menurunkan biaya produksi, fixture mesin bubut horizontal khusus dirancang. Dengan menggunakan fixture mesin bubut kustom untuk menyelaraskan sumbu teoretis lubang eksentrik langsung dengan sumbu rotasi spindel mesin bubut, operasi beralih ke proses pembubutan standar. Spindel mesin bubut memberikan gerakan rotasi utama, sedangkan pahat bubut memberikan umpan aksial linier. Setelah lubang dibor/dibubut dalam, penggantian pahat sederhana memungkinkan pembuatan chamfer muka segera tanpa pencekaman ulang (re-clamping). Pendekatan satu kali pencekaman ini menghilangkan kesalahan reposisi, mengurangi waktu siklus, dan secara signifikan meningkatkan efisiensi produksi.
3. Persyaratan Desain Fixture
Mengingat persyaratan presisi yang ketat untuk lubang eksentrik dan perlunya pembuatan chamfer dalam satu kali pencekaman, fixture harus memberikan kemampuan penentuan lokasi yang sangat akurat. Selama fase rekayasa (engineering), faktor-faktor kritis berikut diatasi:
- (1) Penyeimbangan Dinamis dan Pencekaman: Menggeser benda kerja dari pusat untuk menyelaraskan lubang eksentrik dengan spindel menciptakan distribusi massa yang tidak merata. Selama rotasi kecepatan tinggi, ini menghasilkan gaya sentrifugal yang substansial, yang dapat menurunkan presisi pemesinan, berdampak pada hasil akhir permukaan, dan menciptakan bahaya keselamatan yang parah. Oleh karena itu, counterweight (bobot penyeimbang) harus diintegrasikan ke dalam basis fixture. Berdasarkan massa benda kerja, counterweight awal sebesar 3 kg ditetapkan, yang tunduk pada penyetelan halus dinamis (dynamic fine-tuning) selama uji coba (trial run).
- (2) Penentuan Lokasi dan Gaya Cekam: Akurasi lokasi secara langsung mendikte toleransi geometris akhir benda kerja. Permukaan datum lokasi harus berupa fitur yang telah dimesin sebelumnya yang memungkinkan akses pahat tanpa halangan ke lubang eksentrik. Gaya cekam (clamping force) harus dikalibrasi dengan hati-hati: gaya yang berlebihan akan menginduksi distorsi bagian dan kerusakan permukaan, sementara gaya yang tidak memadai dapat menyebabkan benda kerja tergelincir, terbuang (scrap), dan membahayakan operator.
- (3) Pemasangan dan Antarmuka Spindel: Untuk meminimalkan akumulasi tumpukan toleransi, jumlah lapisan antarmuka antara fixture dan spindel harus diminimalkan. Fixture idealnya harus dipasang selangsung mungkin ke spindel, memanfaatkan antarmuka koneksi yang lugas dan kaku untuk pergantian (changeover) yang cepat.
4. Desain Perakitan Keseluruhan
Perakitan keseluruhan fixture mesin bubut khusus untuk penutup ujung ditunjukkan pada Gambar 2. Komponen struktural utama meliputi poros penentu lokasi (locating shaft), basis vertikal, pelat transisi (adaptor), dan blok counterweight.
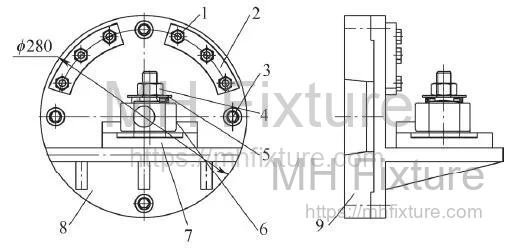 1—Baut; 2—Counterweight; 3—Baut soket segi enam; 4—Mur; 5—Cincin pegas (Spring washer); 6—Benda kerja; 7—Poros penentu lokasi; 8—Basis; 9—Pelat transisi
Fixture dipasang ke spindel mesin bubut melalui pelat transisi. Poros penentu lokasi dilas secara permanen ke basis vertikal dan dikawinkan dengan permukaan datum benda kerja untuk memastikan pemosisian yang tepat. Untuk memfasilitasi bongkar muat yang cepat, bagian atas poros penentu lokasi diberi ulir dan memanfaatkan cincin pegas tekan dan mur untuk mengamankan benda kerja.
Basis vertikal mengakomodasi blok counterweight, menangkal gaya sentrifugal yang dihasilkan oleh massa yang di-offset. Blok ini dibaut ke pelat transisi untuk penyesuaian atau pelepasan yang mudah. Yang terpenting, fixture memerlukan penyeimbangan dinamis yang ketat selama penyetelan. Massa dan posisi radial dari counterweight harus dikalibrasi sampai rakitan berputar dengan lancar, menetralkan getaran dan mempertahankan akurasi dimensi.
5. Desain Komponen Utama
5.1 Desain Poros Penentu Lokasi
Sebelum operasi ini, lubang internal benda kerja (ø42 mm dan ø26 mm) dan permukaan silinder luarnya (ø82 mm) telah dimesin. Mengikuti prinsip datum coincidence (kesesuaian datum), ketiga fitur ini digunakan sebagai datum lokasi. Poros penentu lokasi kustom diilustrasikan pada Gambar 3.
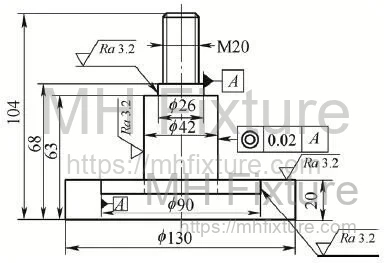
Poros menggunakan sistem basis lubang (hole-basis system) di ujung atas untuk kawin dengan lubang internal, dan sistem basis poros (shaft-basis system) di bagian bawah tempat lubang dalam dasar vertikal kawin dengan diameter luar benda kerja. Kendala ujung ganda ini secara efektif membatasi derajat kebebasan yang diperlukan. Kesesuaian dimensi (dimensional fits) spesifiknya adalah:
- Poros atas ke lubang ø42 mm: ø42H7/h6
- Poros tengah ke lubang ø26 mm: ø26H7/g6
- Register internal basis ke OD ø82 mm: ø82F8/h7
Poros penentu lokasi menuntut presisi manufaktur tinggi, membutuhkan toleransi koaksialitas ø0,02 mm. Bagian atas memiliki ulir M20×35 mm untuk pencekaman part.
5.2 Desain Basis Vertikal
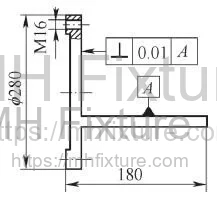
Seperti yang ditunjukkan pada Gambar 4, basis vertikal berfungsi sebagai tautan struktural kritis antara mekanisme penentuan lokasi dan adaptor spindel. Untuk memastikan ketegaklurusan (perpendicularity) yang ketat antara permukaan pemasangan poros lokasi dan bidang rotasi spindel, basis dimesin dari satu billet monolitik tunggal. Ia memiliki lubang berulir di pinggiran untuk memungkinkan pemasangan modular counterweight. Ia dibaut langsung ke pelat transisi.
5.3 Desain Pelat Transisi
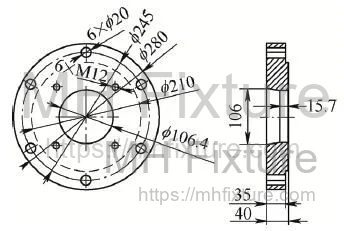
Fixture ini digunakan pada mesin bubut horizontal CA6140 standar. Untuk memastikan pemasangan yang kaku dan dapat diulang, pelat transisi (adapter backplate) menggunakan taper pendek dan penyelarasan kontak muka, diamankan dengan baut. Pasak (spigot fit) antara pelat transisi dan basis vertikal adalah ø210H7/h6. Toleransi koaksialitas antara lingkaran pitch lokasi fixture dan sumbu putar ditentukan pada ø0,01 mm. Taper internal yang dikawinkan dengan spindel CA6140 adalah ø106,4 mm dengan sudut taper 7°7'30", seperti yang ditunjukkan pada Gambar 5.
6. Kesimpulan
Untuk mengatasi tantangan manufaktur fitur eksentrik pada penutup ujung besi cor, fixture mesin bubut horizontal khusus direkayasa dan digunakan. Validasi produksi menunjukkan bahwa pembubutan lubang eksentrik dengan perkakas (tooling) khusus ini secara konsisten menghasilkan dimensi secara ketat di dalam pita toleransi yang diperlukan. Sistem ini menyediakan lokasi multi-permukaan yang kaku, stabilitas proses yang tinggi, dan waktu siklus yang cepat yang sangat cocok untuk lingkungan produksi massal. Lebih jauh, dengan hanya menukar poros penentu lokasi, rakitan fixture inti menawarkan modularitas tinggi untuk pemesinan berbagai pelat penutup eksentrik lainnya.
Untuk informasi lebih lanjut tentang standarisasi produksi Anda dan mengatasi tantangan workholding yang kompleks, jelajahi solusi rekayasa fixture kustom kami.