Технологический контроль прецизионной обработки блока цилиндров автомобильного двигателя
Качество обработки блока цилиндров двигателя напрямую влияет на его производительность и ресурс. В этой статье подробно рассматриваются технологии контроля точности при фрезеровании верхней плоскости, хонинговании цилиндров и расточке постелей коленвала с использованием **гидравлической оснастки** и инструмента из кубического нитрида бора (CBN).
Блок цилиндров является базовой корпусной деталью двигателя внутреннего сгорания. Качество его изготовления напрямую определяет выходную мощность, топливную экономичность и долговечность агрегата. Основная инженерная задача заключается в строгом соблюдении геометрических допусков — в частности, плоскостности, цилиндричности и соосности — в трех критических зонах: верхней плоскости блока (привалочной плоскости ГБЦ), отверстиях цилиндров и опорах коренных подшипников коленчатого вала (постелях).
Достижение этих жестких технических требований невозможно без комплексного подхода, включающего использование жестких станочных приспособлений для ЧПУ, контроль термостабильности и применение передовых инструментальных материалов.
1. Технические спецификации и геометрические допуски
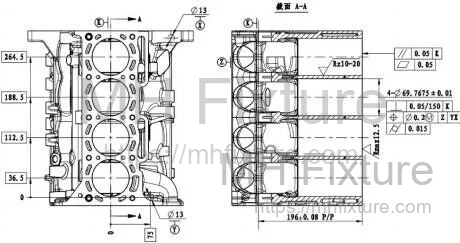
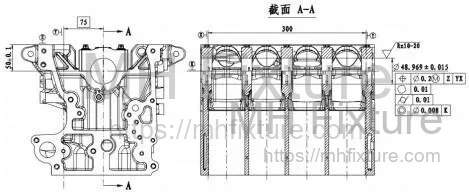
Для иллюстрации требований к точности в современном автомобилестроении рассмотрим критические размеры блока цилиндров стандартного легкового автомобиля. На следующих схемах представлены требования к готовому изделию.
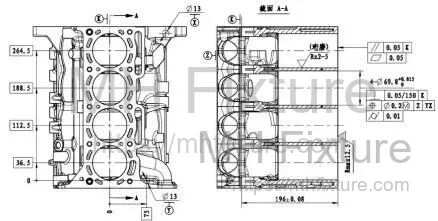
Параметры верхней плоскости блока:
- Расстояние до оси коленвала: Допуск 0.08 мм.
- Шероховатость поверхности: Максимальная шероховатость () 12.5 мкм.
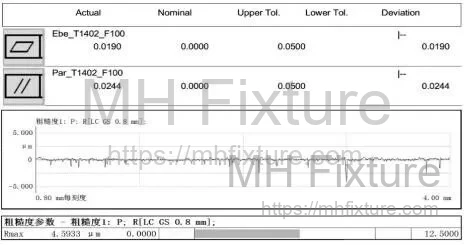
- Параллельность: 0.05 мм относительно оси коленчатого вала.
- Плоскостность: 0.05 мм по всей площади уплотнения.
Параметры отверстий цилиндров:
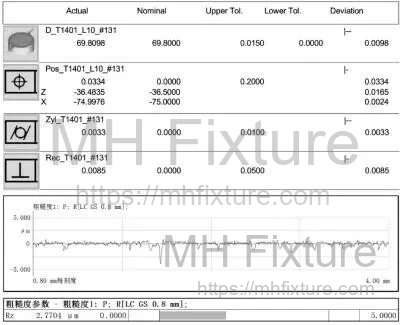
- Допуск на диаметр: от 0 до +0.015 мм.
- Перпендикулярность: 0.05 мм на длине 150 мм относительно оси коленвала.
- Позиционный допуск: 0.2 мм.
- Цилиндричность: 0.01 мм.
- Шероховатость: 2–5 мкм.
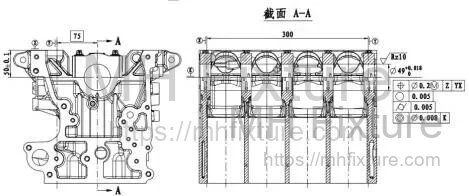
Параметры отверстий под коленчатый вал (постели):
- Допуск на диаметр: от 0 до +0.018 мм.
- Шероховатость: 10 мкм.
- Позиционный допуск: 0.2 мм.
- Круглость: 0.005 мм.
- Цилиндричность: 0.005 мм.
- Соосность: 0.008 мм (особенно между шейками №2, №3 и №4).
2. Управление техпроцессом: Чистовое фрезерование верхней плоскости
Обработка верхней плоскости создает основную уплотнительную поверхность для прокладки головки блока цилиндров (ГБЦ). Стабильность этого процесса критически важна для предотвращения утечек и обеспечения компрессии.
2.1 Проектирование оснастки и базирование
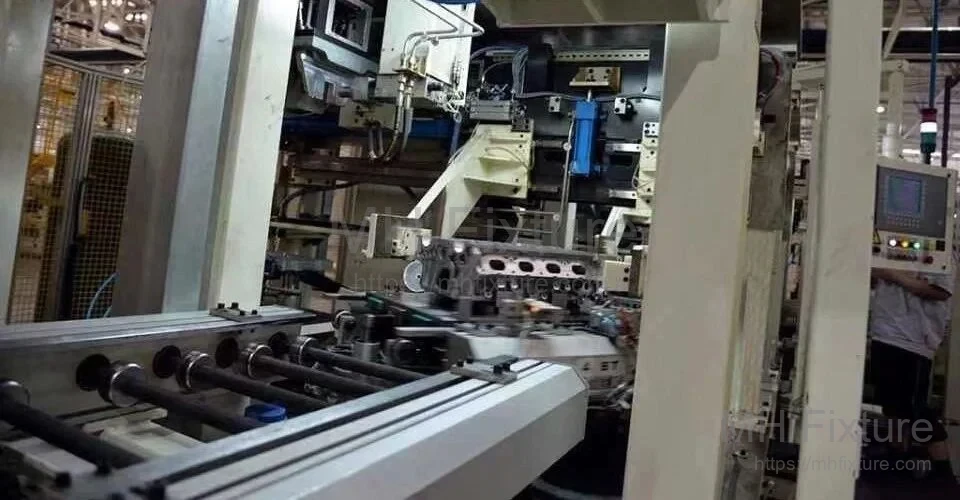
Стратегия зажима должна строго соответствовать системе баз, определенной в конструкторской документации.
- Единство баз: Поскольку нижняя плоскость и два установочных отверстия обрабатываются на предыдущих операциях, они служат основной базой для чистового фрезерования. Принцип «единства баз» исключает погрешности, связанные с их сменой.
- Вспомогательные опоры: Учитывая большие габариты и тонкостенную конструкцию блока, стандартный зажим может вызвать упругую деформацию. Конструкция приспособления должна включать самоблокирующиеся вспомогательные опоры (подводимые опоры) для гашения вибраций при резании без деформации детали.
- Распределение усилий зажима: Усилие зажима должно быть распределено равномерно во избежание концентрации напряжений. В противном случае после разжима детали произойдет «пружинение», что приведет к отклонению от плоскостности.
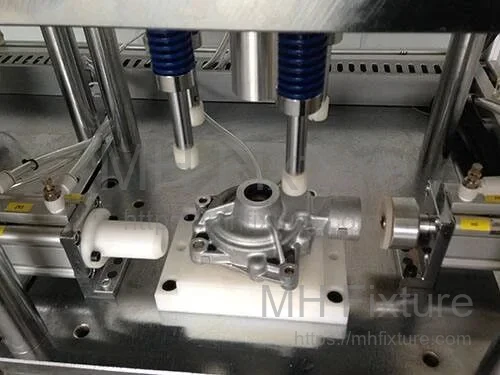
2.2 Мониторинг процесса и инструмент
- Пневматический контроль прилегания: Обрабатывающий центр оснащен 3-точечной системой пневмоконтроля. Если заготовка не прилегает идеально к установочным платикам (из-за стружки или перекоса), станок выдает аварийный сигнал, предотвращая брак.
- Применение инструмента из CBN: Для крупносерийной чистовой обработки пластины из кубического нитрида бора (CBN) являются обязательными. В отличие от твердого сплава, который теряет качество поверхности () уже после 100 деталей, CBN сохраняет стабильность параметров более 200 циклов.
- Оптимизация траектории: Траектория движения фрезы с ЧПУ оптимизируется для контроля сил врезания и выхода, предотвращая сколы кромок или завалы плоскости на краях блока.
2.3 Контроль среды и пост-обработка
- Удаление заусенцев: Автоматический цикл очистки щетками следует непосредственно за фрезерованием плоскости для мгновенного удаления заусенцев.
- Термоконтроль: В цехе поддерживается строгий температурный режим 20±2°C и влажность 40–60% для исключения влияния теплового расширения на результаты измерений.
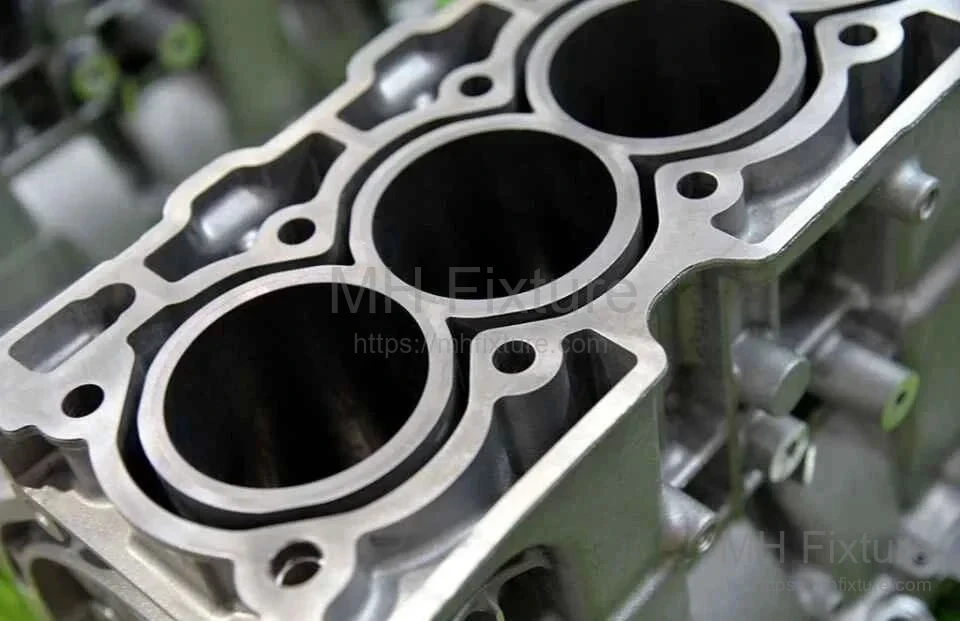
Итоговый отчет о контроле подтверждает соответствие параметров плоскостности и параллельности.
3. Управление техпроцессом: Обработка цилиндров
Качество зеркала цилиндра определяет герметичность поршневых колец и расход масла. Процесс включает строгую последовательность тонкого растачивания с последующим многоступенчатым хонингованием.
3.1 Тонкое растачивание перед хонингованием
Перед хонингованием необходимо сформировать правильную геометрию отверстия. Цилиндр растачивается с допуском ±0.01 мм, оставляя равномерный припуск 0.04–0.05 мм под хонингование.
- Теплоотвод: Расточной инструмент оснащен системой внутренней подачи СОЖ для эвакуации стружки и отвода тепла, предотвращая термические деформации стенок цилиндра.
- Метрология: После растачивания встроенный пневматический калибр проверяет диаметр. На операцию хонингования передаются только блоки, находящиеся в поле допуска.
3.2 Процесс вертикального хонингования
При хонинговании используется механизм разжима, где абразивные бруски оказывают радиальное давление на стенки отверстия.
- Инструмент: Хонинговальная головка обычно несет 6–9 абразивных брусков (6 для чернового, 9 для чистового).
- Кинематика: Инструмент совершает возвратно-поступательные движения со скоростью 25–35 м/мин при одновременном вращении. Соотношение скоростей определяет угол сетки хона (обычно 20°–30°), что критично для удержания масляной пленки.
- Контроль давления: Давление брусков регулируется в диапазоне 0.3–0.5 МПа. Это обеспечивает оптимальный съем материала без создания избыточных напряжений или «засаливания» брусков.
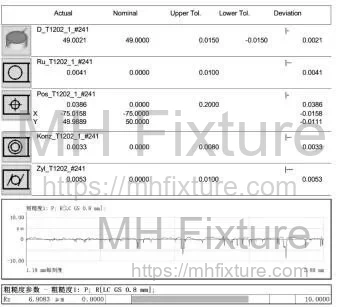
Финальный отчет подтверждает соответствие диаметра, цилиндричности и микрорельефа поверхности.
4. Управление техпроцессом: Отверстия под коленвал (Расточка в линию)
Отверстия коренных подшипников требуют исключительной соосности для поддержки коленвала, вращающегося на скоростях до 6000 об/мин.
4.1 Глубокая расточка в линию (Line Boring)
Глубина расположения опор коленвала часто превышает 300 мм, что создает проблемы с жесткостью инструмента.
-
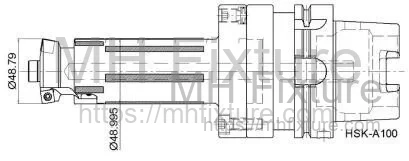
Конструкция инструмента: Используется специальная многоступенчатая борштанга. Инструмент оснащен направляющими планками и различными зонами резания (полубчистовые и чистовые пластины) для поддержания прямолинейности.
-
Последовательность операций:
- Пилот: Инструмент обрабатывает направляющее отверстие.
- Получистовая: Съем материала до диаметра 48.79 мм.
- Чистовая: Финальный проход до 48.995 мм, с припуском 0.04–0.05 мм под хонингование.
-
Многоосевая обработка: Обычно сначала растачиваются опоры №1 и №2, затем стол поворачивается для обработки опор №5, №4 и №3 для обеспечения максимальной жесткости и доступа.
4.2 Плосковершинное хонингование (Plateau Honing)
Плосковершинное хонингование создает профиль поверхности с плоскими вершинами (опорная поверхность) и глубокими впадинами (для удержания масла). По сравнению с традиционным хонингованием эта технология:
- Сокращает время обкатки двигателя на 30–50%.
- Увеличивает ресурс двигателя на 10–20%.
- Снижает расход масла на 50–60%.
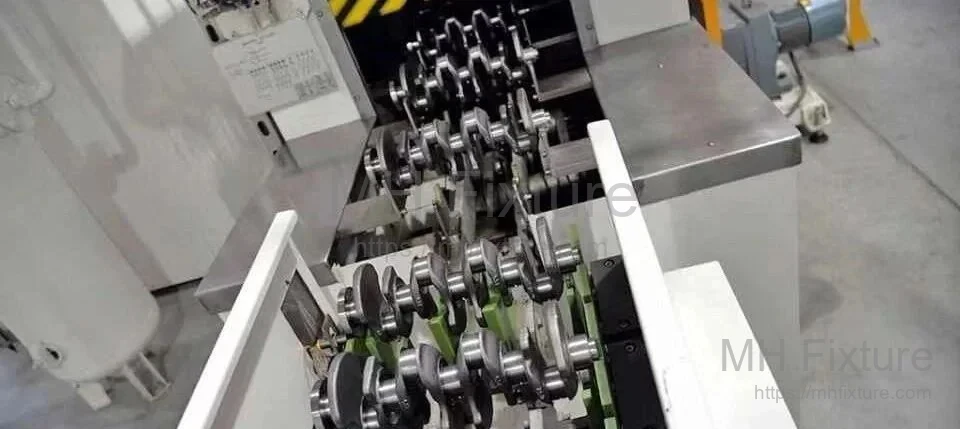
Хонинговальная оправка обрабатывает все опоры одновременно (от №1 до №5), гарантируя строгую соосность (0.008 мм) и цилиндричность (0.005 мм).
Резюме
Массовое производство автомобильных блоков цилиндров требует строгой интеграции производственных технологий. Благодаря использованию решений по оснастке для автомобильной промышленности, высокопроизводительного инструмента из CBN и точному контролю производственной среды, производители могут гарантировать стабильное соблюдение микронных допусков, обеспечивая надежность и характеристики готового двигателя.