Kiểm soát Quy trình Gia công Chính xác Thân máy Động cơ Ô tô
Chất lượng gia công thân máy (cylinder block) quyết định trực tiếp đến hiệu suất của động cơ. Bài viết này phân tích chuyên sâu các chiến lược kiểm soát gia công chính xác cho mặt máy, lỗ xi lanh và lỗ trục khuỷu, tập trung vào thiết kế **đồ gá thủy lực** và ứng dụng dao cụ CBN để đạt dung sai cấp độ micron.
Thân máy (Cylinder block) là kết cấu nền tảng của động cơ đốt trong. Chất lượng chế tạo của nó quyết định trực tiếp đến công suất, khả năng tiết kiệm nhiên liệu và tuổi thọ động cơ. Thách thức kỹ thuật chính nằm ở việc duy trì nghiêm ngặt các dung sai hình học (Geometric Tolerances) — cụ thể là độ phẳng, độ trụ và độ đồng tâm — tại ba khu vực quan trọng: mặt trên thân máy (mặt máy), lỗ xi lanh và lỗ trục khuỷu (lỗ ổ trục chính).
Để đạt được các thông số kỹ thuật này đòi hỏi một phương pháp tiếp cận đồng bộ, bao gồm hệ thống đồ gá gia công CNC cứng vững, kiểm soát độ ổn định nhiệt và ứng dụng vật liệu dụng cụ cắt tiên tiến.
1. Thông số Kỹ thuật và Dung sai Hình học
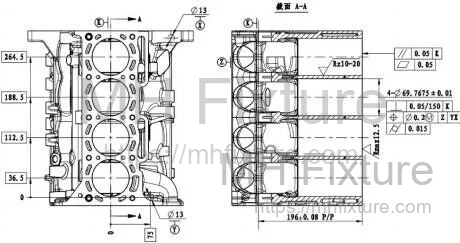
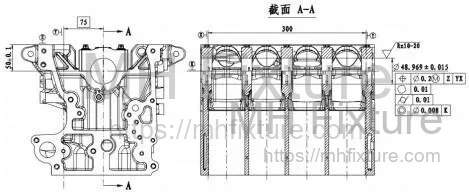
Để minh họa độ chính xác cần thiết trong sản xuất ô tô hiện đại, chúng tôi phân tích các kích thước quan trọng của một thân máy ô tô du lịch tiêu chuẩn. Các sơ đồ sau đây xác định yêu cầu của sản phẩm hoàn thiện.
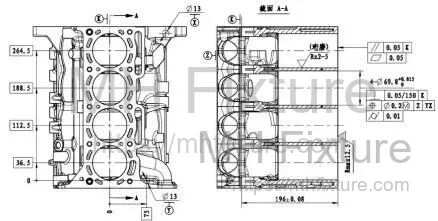
Thông số Mặt máy (Top Deck):
- Khoảng cách đến lỗ trục khuỷu: Dung sai 0.08 mm.
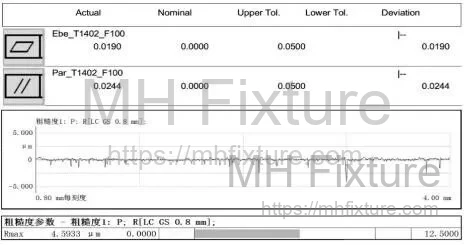
- Độ nhám bề mặt: Độ nhám tối đa () 12.5 μm.
- Độ song song: 0.05 mm so với trục lỗ trục khuỷu.
- Độ phẳng: 0.05 mm trên toàn bộ bề mặt làm kín.
Thông số Lỗ xi lanh:
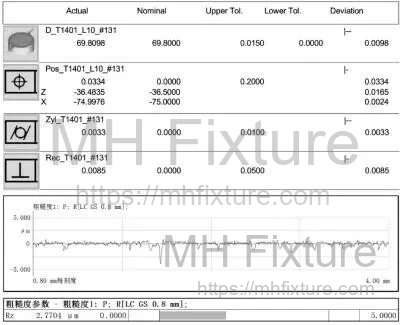
- Dung sai đường kính: 0 đến +0.015 mm.
- Độ vuông góc: 0.05 mm trên chiều dài 150 mm so với trục khuỷu.
- Độ vị trí: 0.2 mm.
- Độ trụ: 0.01 mm.
- Độ nhám: 2–5 μm.
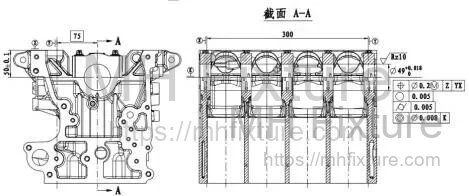
Thông số Lỗ trục khuỷu (Ổ trục chính):
- Dung sai đường kính: 0 đến +0.018 mm.
- Độ nhám: 10 μm.
- Độ vị trí: 0.2 mm.
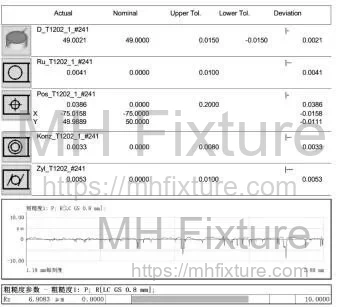
- Độ tròn: 0.005 mm.
- Độ trụ: 0.005 mm.
- Độ đồng tâm: 0.008 mm (đặc biệt giữa các cổ trục #2, #3 và #4).
2. Kiểm soát Quy trình: Phay Tinh Mặt Máy
Gia công mặt máy tạo ra bề mặt làm kín chính cho gioăng quy lát. Sự ổn định của quy trình tại đây là tối quan trọng để ngăn chặn rò rỉ và đảm bảo tỷ số nén.
2.1 Thiết kế Đồ gá và Quản lý Chuẩn (Datum)
Chiến lược gá kẹp phải tuân thủ nghiêm ngặt hệ thống chuẩn được định nghĩa trong bản vẽ kỹ thuật.
- Tính nhất quán của Chuẩn: Do mặt đáy và hai lỗ chốt định vị đã được gia công ở các nguyên công trước, chúng đóng vai trò là chuẩn định vị chính cho phay tinh. Việc sử dụng cùng một chuẩn giúp loại bỏ sai số tích lũy do chuyển đổi chuẩn.
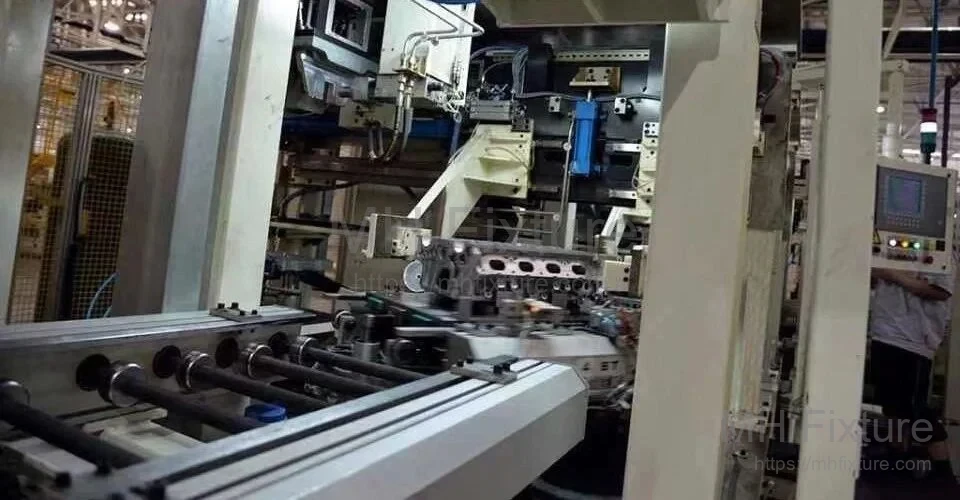
- Hỗ trợ phụ: Do thân máy có kích thước lớn và thành mỏng, gá kẹp tiêu chuẩn có thể gây biến dạng đàn hồi. Thiết kế đồ gá phải tích hợp các chốt tỳ phụ tự khóa (self-locking work supports) để giảm rung động và ngăn chặn hiện tượng lẹm dao (chatter) mà không làm biến dạng chi tiết.
- Phân bố lực kẹp: Lực kẹp phải được phân bố đều để ngăn chặn tập trung ứng suất. Nếu không, chi tiết sẽ bị biến dạng "đàn hồi ngược" (spring-back) sau khi tháo kẹp, làm hỏng độ phẳng.
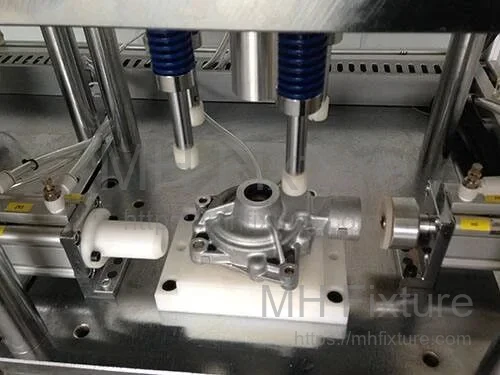
2.2 Giám sát Quy trình và Dụng cụ
- Kiểm tra Khí nén: Trung tâm gia công được trang bị hệ thống kiểm tra bằng khí nén 3 điểm. Nếu phôi không tiếp xúc hoàn hảo với các điểm định vị (do phoi hoặc lệch), máy sẽ báo động, ngăn chặn gia công sai hỏng.
- Ứng dụng Dao cụ CBN: Đối với gia công tinh khối lượng lớn, mảnh dao Cubic Boron Nitride (CBN) là bắt buộc. Khác với hợp kim cứng (carbide) thường giảm chất lượng bề mặt () sau 100 chi tiết, CBN duy trì sự ổn định cho hơn 200 chu kỳ.
- Tối ưu hóa Đường chạy dao: Đường chạy dao CNC được tối ưu hóa để kiểm soát lực cắt khi vào và ra dao, ngăn chặn vỡ mép hoặc sai lệch độ phẳng tại các biên dạng của thân máy.
2.3 Kiểm soát Môi trường và Sau gia công
- Khử bavia: Chu trình chổi quét tự động đi theo đường phay mặt để loại bỏ bavia ngay lập tức.
- Kiểm soát Nhiệt: Nhà xưởng duy trì môi trường nghiêm ngặt ở 20±2°C và độ ẩm 40–60% để loại bỏ ảnh hưởng của giãn nở nhiệt đối với đo lường kích thước.
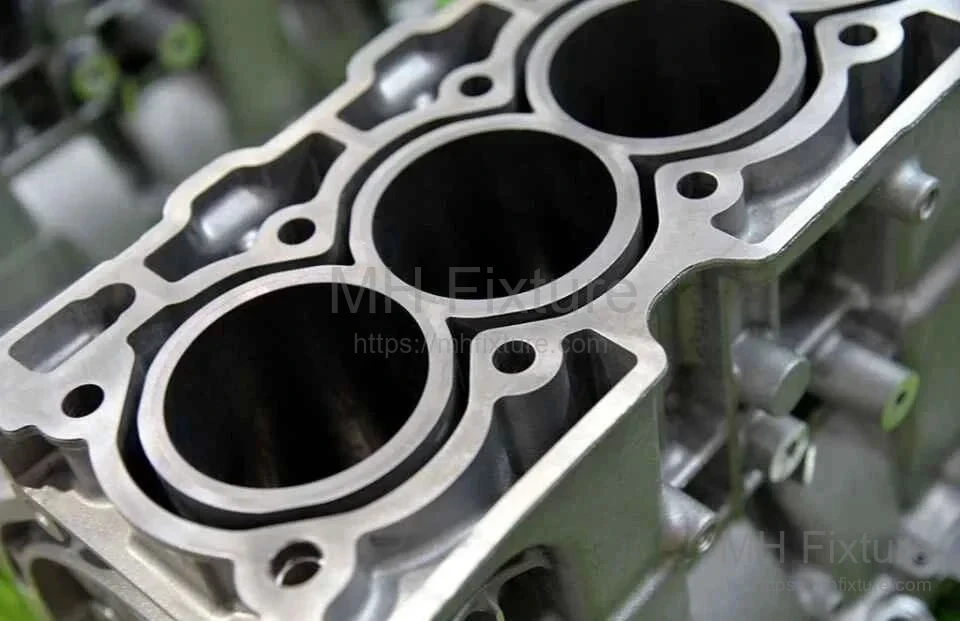
Báo cáo kiểm tra cuối cùng xác nhận các thông số chất lượng về độ phẳng và độ song song.
3. Kiểm soát Quy trình: Gia công Lỗ Xi lanh
Chất lượng lỗ xi lanh quyết định khả năng làm kín của xéc-măng và mức tiêu thụ dầu. Quy trình bao gồm doa tinh nghiêm ngặt theo sau là khôn (honing) đa cấp.
3.1 Doa Tinh Trước khi Khôn
Trước khi khôn, hình học lỗ cơ bản phải được thiết lập. Lỗ xi lanh được doa tinh với dung sai ±0.01 mm, để lại lượng dư gia công đồng đều 0.04–0.05 mm cho quy trình khôn.
- Quản lý Nhiệt: Dao doa tinh sử dụng cấu trúc tưới nguội xuyên tâm (through-tool coolant) để thoát phoi và tản nhiệt, ngăn chặn biến dạng nhiệt của thành lỗ.
- Đo lường: Sau khi doa, thiết bị đo khí nén trực tuyến (in-line) sẽ kiểm tra đường kính. Chỉ những thân máy nằm trong dung sai cho phép mới được chuyển đến trạm khôn.
3.2 Quy trình Khôn Đứng
Quy trình khôn sử dụng cơ chế giãn nở, trong đó các thanh đá mài áp lực hướng tâm lên thành lỗ.
- Dụng cụ: Đầu khôn thường mang 6–9 thanh đá mài (6 cho khôn thô, 9 cho khôn tinh).
- Động học: Dụng cụ chuyển động tịnh tiến ở tốc độ 25–35 m/phút trong khi quay. Tỷ lệ giữa tốc độ quay và tịnh tiến xác định góc lưới khôn (thường là 20°–30°), rất quan trọng cho việc giữ dầu.
- Kiểm soát Áp suất: Áp suất đá mài được điều chỉnh trong khoảng 0.3–0.5 MPa. Điều này đảm bảo tốc độ bóc tách vật liệu tối ưu mà không gây ứng suất quá mức.
Báo cáo kiểm tra cuối cùng xác nhận sự tuân thủ về đường kính, độ trụ và kết cấu bề mặt.
4. Kiểm soát Quy trình: Lỗ Trục Khuỷu (Line Boring)
Các lỗ ổ trục chính của trục khuỷu yêu cầu độ đồng tâm đặc biệt cao để hỗ trợ trục khuỷu quay ở tốc độ lên tới 6,000 vòng/phút.
4.1 Doa Lỗ Sâu (Line Boring)
Lỗ trục khuỷu thường sâu hơn 300 mm, đặt ra thách thức lớn về độ cứng vững của dụng cụ.
-
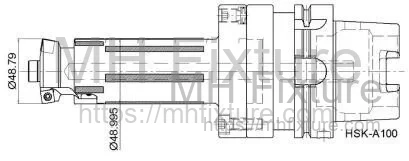
Cấu trúc Dụng cụ: Sử dụng dao doa vạch (Line Boring Bar) đa cấp chuyên dụng. Dụng cụ này có các miếng dẫn hướng (guide pads) và các vùng cắt riêng biệt (mảnh bán tinh và tinh) để duy trì độ thẳng.
-
Trình tự Nguyên công:
- Dẫn hướng: Dụng cụ mở lỗ dẫn.
- Bán tinh: Bóc tách vật liệu đến đường kính 48.79 mm.
- Tinh: Đường cắt cuối cùng đạt 48.995 mm, để lại 0.04–0.05 mm cho khôn.
-
Gia công Đa trục: Quy trình thường doa các cổ trục #1 và #2 trước, sau đó xoay bàn máy để gia công #5, #4 và #3 nhằm tối đa hóa khả năng tiếp cận và độ ổn định.
4.2 Plateau Honing
Plateau honing tạo ra biên dạng bề mặt với các đỉnh phẳng (chịu tải) và thung lũng sâu (giữ dầu). So với khôn thông thường, kỹ thuật này:
- Giảm thời gian chạy rà (rodai) động cơ 30–50%.
- Tăng tuổi thọ động cơ 10–20%.
- Giảm tiêu thụ dầu 50–60%.
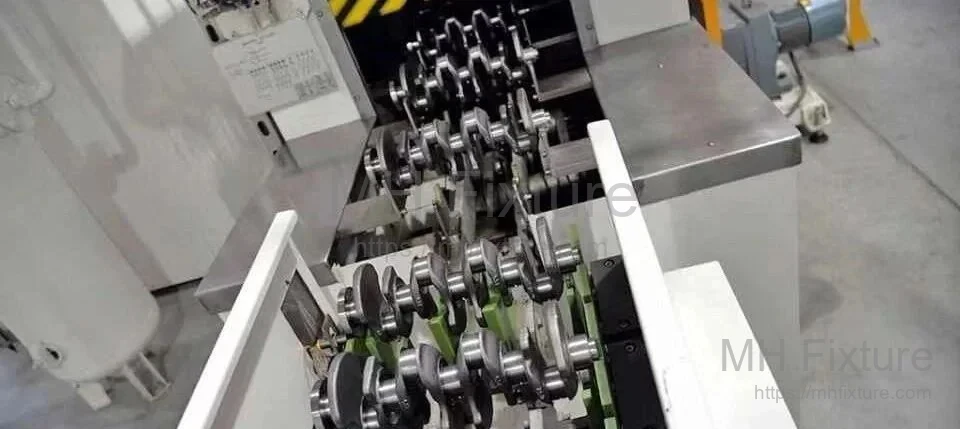
Trục khôn xử lý tất cả các cổ trục đồng thời (từ #1 đến #5) để đảm bảo độ đồng tâm (0.008 mm) và độ trụ (0.005 mm).
Tổng kết
Sản xuất hàng loạt thân máy ô tô đòi hỏi sự tích hợp nghiêm ngặt của các công nghệ chế tạo. Bằng cách sử dụng giải pháp đồ gá cho ngành công nghiệp ô tô, dao cụ CBN hiệu suất cao và kiểm soát môi trường chính xác, các nhà sản xuất có thể đảm bảo tuân thủ nhất quán các dung sai cấp độ micron, từ đó đảm bảo hiệu suất và độ bền của động cơ thành phẩm.