汽车发动机缸体精密加工工艺控制指南
汽车发动机缸体的加工质量直接决定了整机性能,工艺稳定性至关重要。本文深入解析针对缸体顶面、缸孔及曲轴孔的精密加工控制策略,重点探讨**液压夹具**设计、基准管理及CBN刀具应用,以实现微米级几何公差控制。
气缸体是内燃机的基础结构件,其制造质量直接决定了发动机的动力输出、燃油经济性和使用寿命。工程制造面临的主要挑战在于如何严格控制关键区域的几何公差——特别是平面度、圆柱度和同轴度。这三个核心区域包括:缸体顶面、气缸孔和曲轴主轴承孔。
要实现这些严苛的技术指标,需要采取协同的工艺方案,包括高刚性的CNC加工夹具系统、热稳定性控制以及先进切削刀具材料的应用。
1. 技术规格与几何公差要求
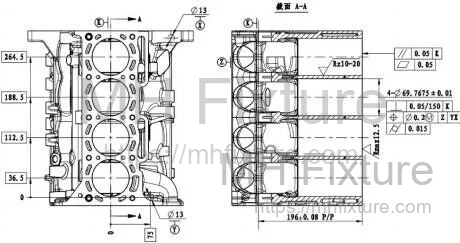
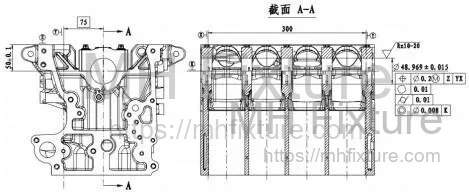
为了说明现代汽车制造所需的精度,我们以某款标准乘用车发动机缸体为例,分析其关键尺寸要求。下图展示了最终产品的尺寸定义。
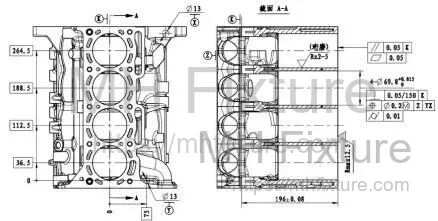
缸体顶面规格:
- 至曲轴孔距离: 公差范围 0.08 mm。
- 表面粗糙度: 最大粗糙度 () 12.5 μm。
- 平行度: 相对于曲轴孔轴线 0.05 mm。
- 平面度: 整个密封面范围内 0.05 mm。
气缸孔规格:
- 直径公差: 0 至 +0.015 mm。
- 垂直度: 相对于曲轴轴线 0.05 mm / 150 mm。
- 位置度: 0.2 mm。
- 圆柱度: 0.01 mm。
- 粗糙度: 2–5 μm。
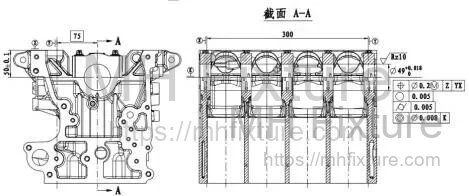
曲轴孔(主轴承孔)规格:
- 直径公差: 0 至 +0.018 mm。
- 粗糙度: 10 μm。
- 位置度: 0.2 mm。
- 圆度: 0.005 mm。
- 圆柱度: 0.005 mm。
- 同轴度: 0.008 mm(特别是第2、3、4档轴承颈之间)。
2. 工艺控制:顶面精铣
顶面加工形成了气缸垫的主要密封面。此处的工艺稳定性对于防止泄漏和确保气缸压缩比至关重要。
2.1 夹具设计与基准管理
装夹策略必须与工程图纸中定义的基准体系严格对齐。
- 基准一致性: 由于底面及其两个定位销孔已在前道工序中加工完成,因此直接将其作为精铣的定位基准。这种“基准重合”原则消除了因基准转换导致的累积误差。
- 辅助支撑: 鉴于发动机缸体体积大且壁薄,标准装夹容易引起弹性变形。夹具设计必须集成自锁式辅助支撑,以阻尼切削振动并防止颤振,同时不导致工件变形。
- 夹紧力分布: 夹紧力必须均匀分布,以防止应力集中。否则,工件卸载后会发生“回弹”变形,导致平面度超差。
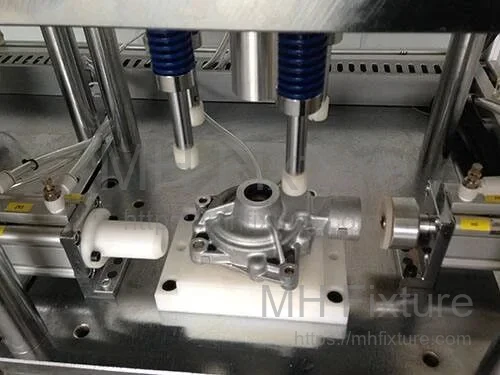
2.2 过程监控与刀具应用
- 气检着座检测: 加工中心配备了3点气动检测系统。如果工件未与定位面完美贴合(表明有切屑干扰或未装夹到位),机床会触发报警,防止不合格加工。
- CBN刀具应用: 在大批量精加工中,立方氮化硼(CBN)刀片是必选项。硬质合金刀片在加工超过100件后表面粗糙度质量()往往会下降,而CBN可保持200件以上的一致性,确保生产效率和粗糙度达标。
- 路径优化: 优化CNC走刀路径以控制切入和切出时的切削力,防止在缸体边缘出现崩边或平面度偏差。
2.3 环境与后处理控制
- 去毛刺: 自动化毛刷循环紧随面铣路径之后,即时去除毛刺。
- 热控制: 车间环境严格控制在 20±2°C 和 40–60% 湿度,以消除热胀冷缩对尺寸计量的影响。
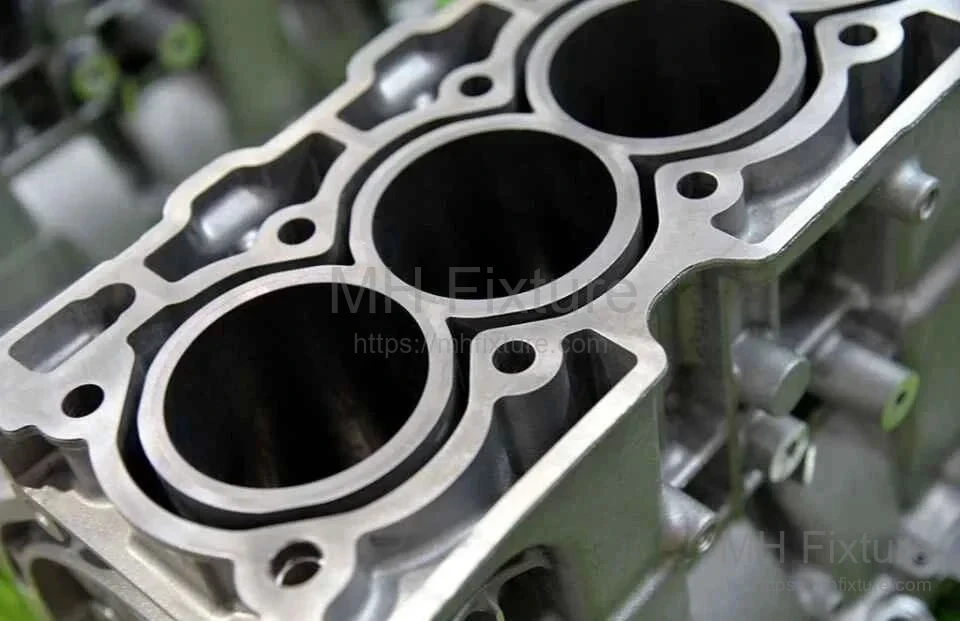
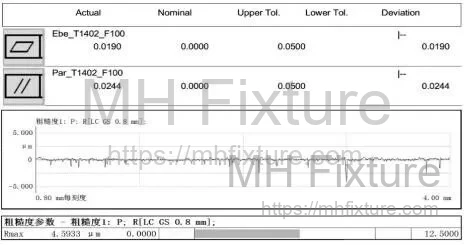
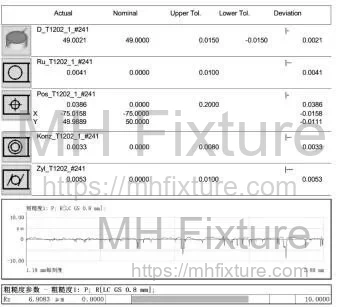
最终的检测报告验证了平面度和平行度的质量参数符合要求。
3. 工艺控制:气缸孔加工
气缸孔的质量决定了活塞环的密封性能和机油消耗量。该工艺包含严格的精镗工序,随后是多级珩磨。
3.1 珩磨前精镗
在珩磨之前,必须建立基础孔几何形状。气缸孔精镗公差控制在 ±0.01 mm,为后续珩磨工序预留 0.04–0.05 mm 的均匀加工余量。
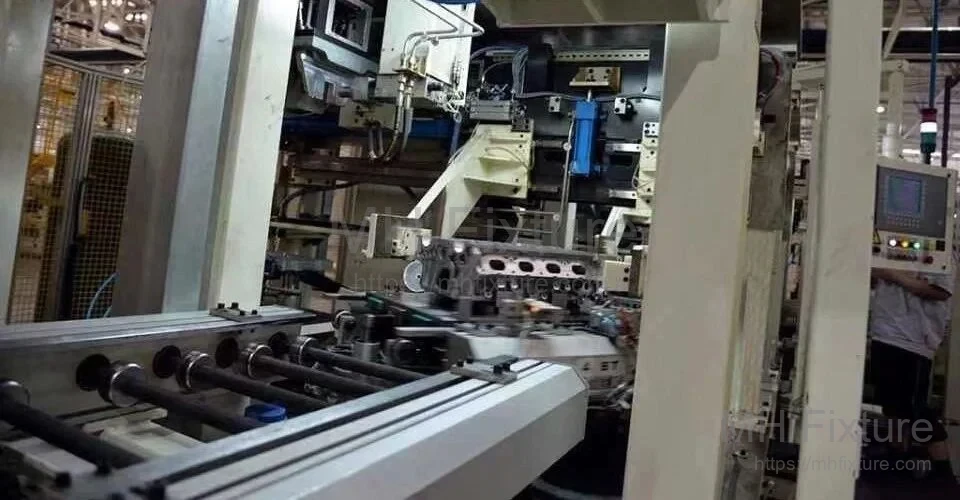
- 热管理: 精镗刀具采用中心内冷结构,有效排屑并带走热量,防止孔壁发生热变形。
- 计量: 镗孔后,通过在线气动量仪验证直径。只有在允许公差范围内的缸体才会被输送至珩磨工位。
3.2 立式珩磨工艺
珩磨工艺采用涨缩机构,油石对孔壁施加径向压力进行磨削。
- 刀具结构: 珩磨头通常配有 6–9 根珩磨条(粗珩6根,精珩9根)。
- 运动学控制: 刀具在旋转的同时以 25–35 m/min 的速度往复运动。旋转速度与往复速度的比率决定了网纹角(通常为 20°–30°),这对储油性能至关重要。
- 压力控制: 油石压力调节在 0.3–0.5 MPa 之间。这确保了最佳的材料去除率,既不会引起过大应力,也不会导致油石打滑(釉化)。
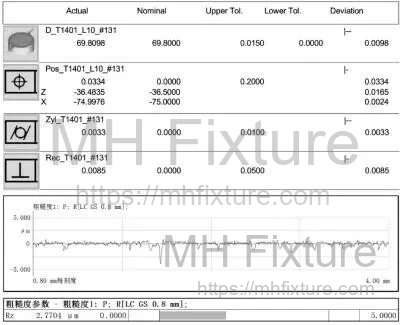
最终检测报告确认直径、圆柱度和表面纹理均符合标准。
4. 工艺控制:曲轴孔(线镗)
曲轴主轴承孔需要极高的同轴度,以支撑转速高达 6,000 RPM 的曲轴。
4.1 深孔线镗
曲轴孔深度通常超过 300 mm,这对刀具刚性提出了巨大挑战。
-
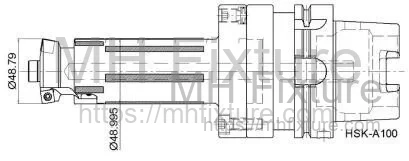
刀具结构: 采用专用的多级线镗刀(Line Boring Bar)。该刀具设有导条和不同的切削区(半精加工和精加工刀片),以保持加工直线度。
-
工序动作:
- 引导: 刀具加工引导孔。
- 半精加工: 去除材料至直径 48.79 mm。
- 精加工: 最终一刀加工至 48.995 mm,预留 0.04–0.05 mm 用于珩磨。
-
多轴加工: 工艺通常先镗削第1和第2档轴承孔,然后旋转工作台加工第5、第4和第3档,以最大化刀具接近性和稳定性。
4.2 平台珩磨(Plateau Honing)
平台珩磨形成的表面轮廓具有平坦的峰(承载负荷)和深谷(储油)。与传统珩磨相比,该技术具有以下优势:
- 发动机磨合期缩短 30–50%。
- 发动机寿命延长 10–20%。
- 机油消耗降低 50–60%。
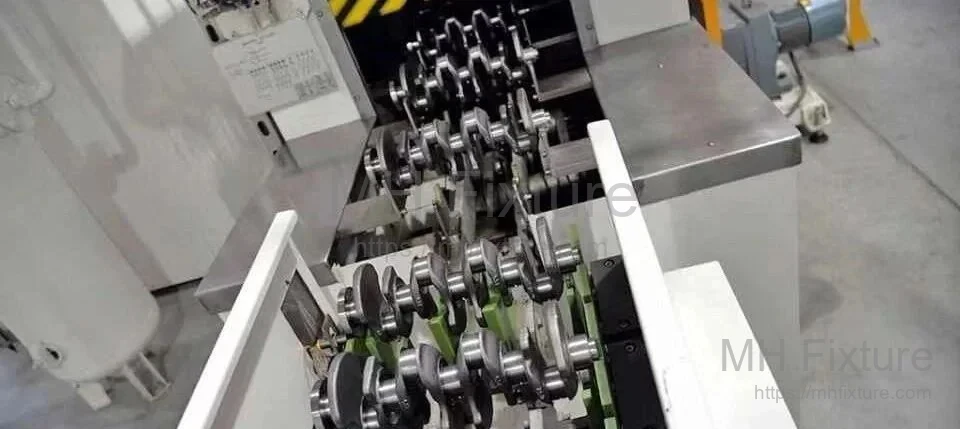
珩磨心轴同时加工所有轴承档(从 #1 到 #5),以严格保证同轴度(0.008 mm)和圆柱度(0.005 mm)。
总结
汽车气缸体的大批量生产要求制造技术的高度集成与严谨控制。通过采用汽车行业定制夹具解决方案、高性能CBN刀具以及精密的环境控制,制造商能够确保持续达到微米级的公差要求,从而最终保证发动机成品的性能与耐久性。