การควบคุมกระบวนการตัดเฉือนความแม่นยำสูงสำหรับเสื้อสูบเครื่องยนต์ยานยนต์
คุณภาพการตัดเฉือนเสื้อสูบ (Cylinder Block) ส่งผลโดยตรงต่อสมรรถนะของเครื่องยนต์ บทความนี้เจาะลึกกลยุทธ์การควบคุมการผลิตสำหรับหน้าสัมผัสฝาสูบ รูกระบอกสูบ และรูเพลาข้อเหวี่ยง โดยเน้นการออกแบบ **ไฮดรอลิกฟิกซ์เจอร์ (Hydraulic Fixture)** และการใช้เครื่องมือ CBN เพื่อควบคุมค่าพิกัดความเผื่อระดับไมครอน
เสื้อสูบ (Cylinder Block) เป็นโครงสร้างพื้นฐานของเครื่องยนต์สันดาปภายใน คุณภาพการผลิตเป็นตัวกำหนดกำลังของเครื่องยนต์ การประหยัดน้ำมัน และอายุการใช้งานโดยตรง ความท้าทายหลักทางวิศวกรรมอยู่ที่การรักษาค่าพิกัดความเผื่อทางเรขาคณิต (Geometric Tolerances) อย่างเคร่งครัด โดยเฉพาะความราบ (Flatness), ความเป็นทรงกระบอก (Cylindricity) และความร่วมแกน (Coaxiality) ใน 3 จุดวิกฤต ได้แก่: หน้าสัมผัสฝาสูบ (Top Deck), รูกระบอกสูบ (Cylinder Bores) และรูเพลาข้อเหวี่ยง (Crankshaft Bores)
การบรรลุข้อกำหนดเหล่านี้ต้องใช้แนวทางที่ผสานรวมกัน ระหว่างระบบ ฟิกซ์เจอร์สำหรับงานกัด CNC ที่แข็งแรง การควบคุมความเสถียรทางความร้อน และการใช้วัสดุเครื่องมือตัดขั้นสูง
1. ข้อมูลทางเทคนิคและพิกัดความเผื่อทางเรขาคณิต
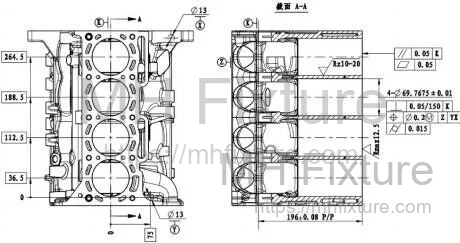
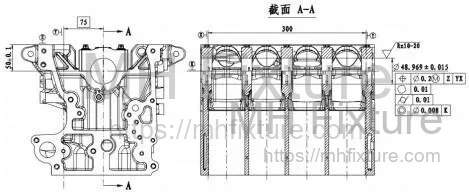
เพื่อแสดงให้เห็นถึงความแม่นยำที่จำเป็นในการผลิตยานยนต์สมัยใหม่ เราจะวิเคราะห์ขนาดที่สำคัญของเสื้อสูบรถยนต์นั่งส่วนบุคคลทั่วไป แผนภาพต่อไปนี้แสดงข้อกำหนดของผลิตภัณฑ์สำเร็จรูป
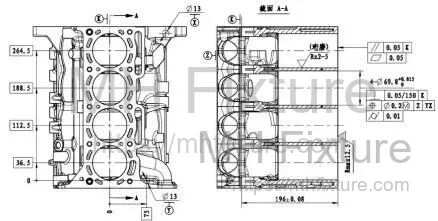
ข้อมูลจำเพาะของหน้าสัมผัสฝาสูบ (Top Deck):
- ระยะห่างถึงรูเพลาข้อเหวี่ยง: ช่วงพิกัดความเผื่อ (Tolerance) 0.08 มม.
- ความเรียบผิว (Surface Roughness): ค่าความเรียบสูงสุด () 12.5 ไมครอน
- ความขนาน (Parallelism): 0.05 มม. สัมพันธ์กับแกนเพลาข้อเหวี่ยง
- ความราบ (Flatness): 0.05 มม. ตลอดพื้นผิวซีล
ข้อมูลจำเพาะของรูกระบอกสูบ:
- พิกัดความเผื่อของเส้นผ่านศูนย์กลาง: 0 ถึง +0.015 มม.
- ความตั้งฉาก (Perpendicularity): 0.05 มม. ต่อความยาว 150 มม. สัมพันธ์กับแกนเพลาข้อเหวี่ยง
- ตำแหน่ง (Position): 0.2 มม.
- ความเป็นทรงกระบอก (Cylindricity): 0.01 มม.
- ความเรียบผิว: 2–5 ไมครอน
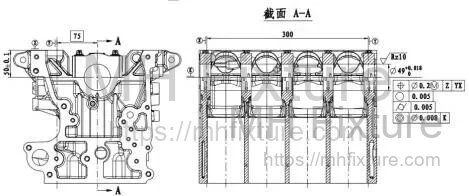
ข้อมูลจำเพาะของรูเพลาข้อเหวี่ยง (Main Bearing Bores):
- พิกัดความเผื่อของเส้นผ่านศูนย์กลาง: 0 ถึง +0.018 มม.
- ความเรียบผิว: 10 ไมครอน
- ตำแหน่ง: 0.2 มม.
- ความกลม (Roundness): 0.005 มม.
- ความเป็นทรงกระบอก: 0.005 มม.
- ความร่วมแกน (Coaxiality): 0.008 มม. (โดยเฉพาะระหว่างแบริ่งเจอร์นัลที่ #2, #3 และ #4)
2. การควบคุมกระบวนการ: การกัดละเอียดหน้าสัมผัสฝาสูบ (Top Deck Finish Milling)
การตัดเฉือนหน้าสัมผัสฝาสูบสร้างพื้นผิวซีลหลักสำหรับปะเก็นฝาสูบ ความเสถียรของกระบวนการที่นี่มีความสำคัญสูงสุดเพื่อป้องกันการรั่วไหลและรักษาแรงอัด
2.1 การออกแบบฟิกซ์เจอร์และการจัดการ Datum
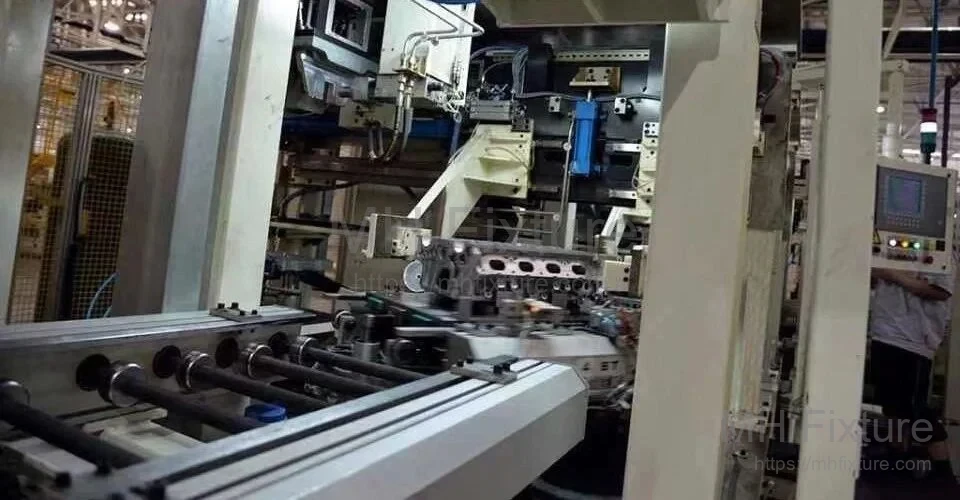
กลยุทธ์การจับยึดต้องสอดคล้องกับเฟรมอ้างอิง Datum ที่กำหนดในแบบวิศวกรรม
- ความสม่ำเสมอของ Datum: เนื่องจากผิวด้านล่างและรูสลักระบุตำแหน่ง (Locator pin holes) สองรูถูกตัดเฉือนในขั้นตอนก่อนหน้า จึงใช้เป็น Datum หลักสำหรับการกัดละเอียด การใช้ Datum เดียวกันช่วยขจัดข้อผิดพลาดสะสมจากการเปลี่ยน Datum
- ตัวรองรับเสริม (Auxiliary Support): เนื่องจากเสื้อสูบมีขนาดใหญ่และผนังบาง การจับยึดแบบมาตรฐานอาจทำให้เกิดการเสียรูปยืดหยุ่น (Elastic deformation) การออกแบบฟิกซ์เจอร์ต้องรวม ตัวรองรับเสริมแบบล็อคตัวเอง (Self-locking work supports) เพื่อลดการสั่นสะเทือนและป้องกัน Chatter โดยไม่ทำให้ชิ้นงานบิดเบี้ยว
- การกระจายแรงจับยึด: แรงจับยึดต้องกระจายอย่างสม่ำเสมอเพื่อป้องกันการสะสมความเครียด ซึ่งอาจนำไปสู่การคืนตัว (Spring-back) ของชิ้นงานหลังจากคลายล็อค ทำให้ค่าความราบไม่ได้มาตรฐาน
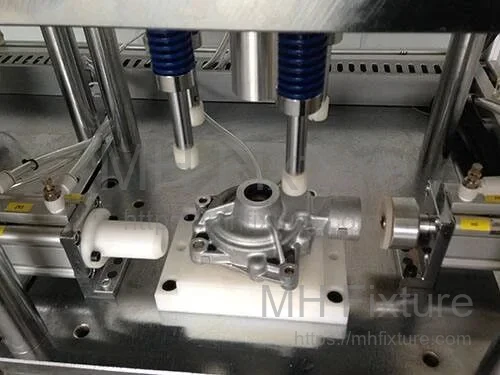
2.2 การตรวจสอบกระบวนการและเครื่องมือตัด
- การตรวจสอบการนั่งของชิ้นงาน (Pneumatic Seating Check): เครื่องแมชชีนนิ่งเซ็นเตอร์ติดตั้งระบบตรวจจับด้วยลม 3 จุด หากชิ้นงานไม่แนบสนิทกับตัวระบุตำแหน่ง (แสดงว่ามีเศษวัสดุติดขัดหรือวางไม่ตรง) เครื่องจะแจ้งเตือนและหยุดทำงานเพื่อป้องกันของเสีย
- การใช้เครื่องมือ CBN: สำหรับการกัดละเอียดปริมาณมาก ใบมีด Cubic Boron Nitride (CBN) เป็นสิ่งจำเป็น ต่างจากคาร์ไบด์ที่คุณภาพผิว () อาจลดลงหลังจาก 100 รอบ แต่ CBN รักษาความสม่ำเสมอได้มากกว่า 200 รอบ
- การปรับปรุง Toolpath: เส้นทางเดินมีด CNC ได้รับการปรับปรุงเพื่อควบคุมแรงขณะกินงานและถอนมีด ป้องกันขอบบิ่น (Edge breakout) หรือความเบี่ยงเบนของความราบบริเวณขอบเสื้อสูบ
2.3 การควบคุมสภาพแวดล้อมและหลังการตัดเฉือน
- การลบคม (Deburring): รอบการแปรงอัตโนมัติจะทำงานตามเส้นทางกัดหน้าเพื่อลบคมทันที
- การควบคุมความร้อน: โรงงานรักษาอุณหภูมิไว้อย่างเคร่งครัดที่ 20±2°C และความชื้น 40–60% เพื่อขจัดการขยายตัวทางความร้อนที่มีผลต่อการวัดขนาด
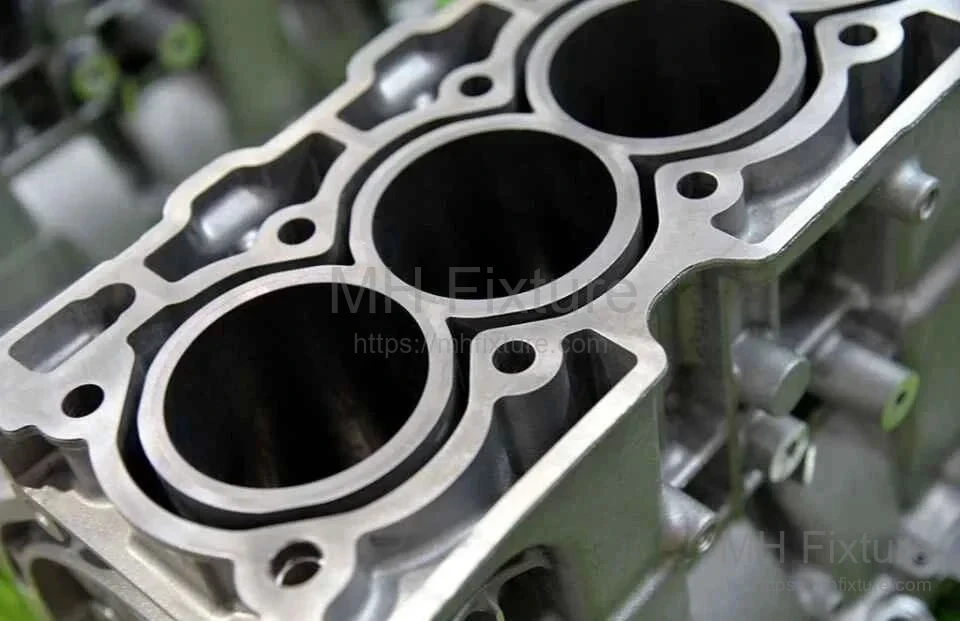
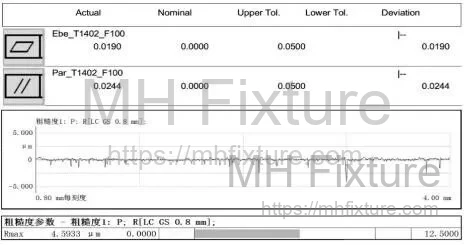
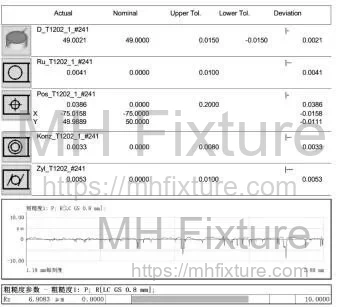
รายงานการตรวจสอบด้านล่างยืนยันว่าพารามิเตอร์คุณภาพสำหรับความราบและความขนานเป็นไปตามข้อกำหนด
3. การควบคุมกระบวนการ: การตัดเฉือนรูกระบอกสูบ (Cylinder Bore)
คุณภาพของรูกระบอกสูบกำหนดประสิทธิภาพการซีลของแหวนลูกสูบและการกินน้ำมันเครื่อง กระบวนการนี้ประกอบด้วยการคว้านละเอียด (Fine boring) ตามด้วยการโฮนนิ่ง (Honing) หลายขั้นตอน
3.1 การคว้านละเอียดก่อนโฮนนิ่ง (Pre-Honing Fine Boring)
ก่อนทำการโฮนนิ่ง ต้องสร้างรูปทรงกระบอกพื้นฐานก่อน รูกระบอกสูบจะถูกคว้านละเอียดโดยมีค่า Tolerance ±0.01 มม. โดยเผื่อเนื้อวัสดุไว้ 0.04–0.05 มม. สำหรับกระบวนการโฮนนิ่ง
- การจัดการความร้อน: เครื่องมือคว้านละเอียดใช้ระบบน้ำหล่อเย็นภายใน (Through-tool coolant) เพื่อระบายเศษและลดความร้อน ป้องกันการบิดเบี้ยวจากความร้อนที่ผนังกระบอกสูบ
- มาตรวิทยา: หลังการคว้าน เกจลมแบบ In-line จะตรวจสอบเส้นผ่านศูนย์กลาง เฉพาะเสื้อสูบที่อยู่ในช่วง Tolerance เท่านั้นที่จะถูกส่งไปยังสถานีโฮนนิ่ง
3.2 กระบวนการโฮนนิ่งแนวตั้ง (Vertical Honing)
กระบวนการโฮนนิ่งใช้กลไกการขยายตัว โดยหินขัดจะใช้แรงดันในแนวรัศมีกับผนังรู
- เครื่องมือ: หัวโฮนนิ่งมักจะมีแท่งหินขัด 6–9 แท่ง (6 สำหรับหยาบ, 9 สำหรับละเอียด)
- การเคลื่อนที่: เครื่องมือจะเคลื่อนที่ขึ้นลงด้วยความเร็ว 25–35 เมตร/นาที ขณะหมุน อัตราส่วนความเร็วการหมุนต่อการขึ้นลงจะเป็นตัวกำหนดมุมลายเส้น (Cross-hatch angle) (ปกติ 20°–30°) ซึ่งสำคัญต่อการกักเก็บน้ำมัน
- การควบคุมแรงดัน: แรงดันหินขัดถูกควบคุมระหว่าง 0.3–0.5 MPa เพื่อให้มั่นใจว่าอัตราการกินเนื้องานเหมาะสมโดยไม่ก่อให้เกิดความเครียดมากเกินไป
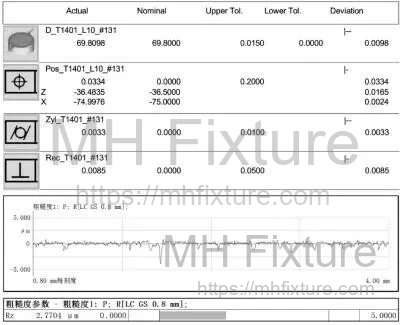
รายงานการตรวจสอบขั้นสุดท้ายยืนยันความถูกต้องของเส้นผ่านศูนย์กลาง ความเป็นทรงกระบอก และพื้นผิว
4. การควบคุมกระบวนการ: รูเพลาข้อเหวี่ยง (Line Boring)
รูเมนแบริ่งเพลาข้อเหวี่ยงต้องการความร่วมแกน (Coaxiality) สูงมาก เพื่อรองรับเพลาข้อเหวี่ยงที่หมุนด้วยความเร็วสูงถึง 6,000 รอบต่อนาที
4.1 การคว้านรูลึกแบบ Line Boring
รูเพลาข้อเหวี่ยงซึ่งมักจะลึกกว่า 300 มม. สร้างความท้าทายเรื่องความแข็งเกร็งของเครื่องมือ
-
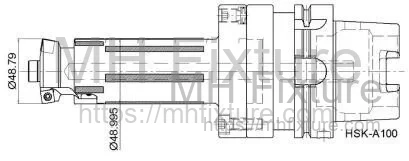
โครงสร้างเครื่องมือ: ใช้ด้ามมีด Line boring แบบหลายระดับ เครื่องมือนี้มี Guide pad และโซนตัดที่แยกจากกัน (ใบมีดกึ่งละเอียดและละเอียด) เพื่อรักษาความตรง
-
ลำดับการทำงาน:
- Pilot: เครื่องมือเปิดรูนำ
- Semi-Finish: กัดวัสดุออกจนถึงเส้นผ่านศูนย์กลาง 48.79 มม.
- Finish: เที่ยวสุดท้ายกัดจนถึง 48.995 มม. เหลือ 0.04–0.05 มม. สำหรับการโฮนนิ่ง
-
การตัดเฉือนหลายแกน: โดยปกติจะคว้านเจอร์นัลที่ #1 และ #2 ก่อน จากนั้นหมุนโต๊ะเพื่อตัดเฉือน #5, #4 และ #3 เพื่อให้เข้าถึงได้ง่ายและมั่นคงที่สุด
4.2 Plateau Honing
Plateau honing สร้างโปรไฟล์พื้นผิวที่มียอดเรียบ (รับน้ำหนัก) และร่องลึก (เก็บน้ำมัน) เมื่อเทียบกับการโฮนนิ่งทั่วไป เทคนิคนี้จะ:
- ลดระยะเวลา Run-in ของเครื่องยนต์ลง 30–50%
- เพิ่มอายุการใช้งานเครื่องยนต์ 10–20%
- ลดการกินน้ำมันเครื่อง 50–60%
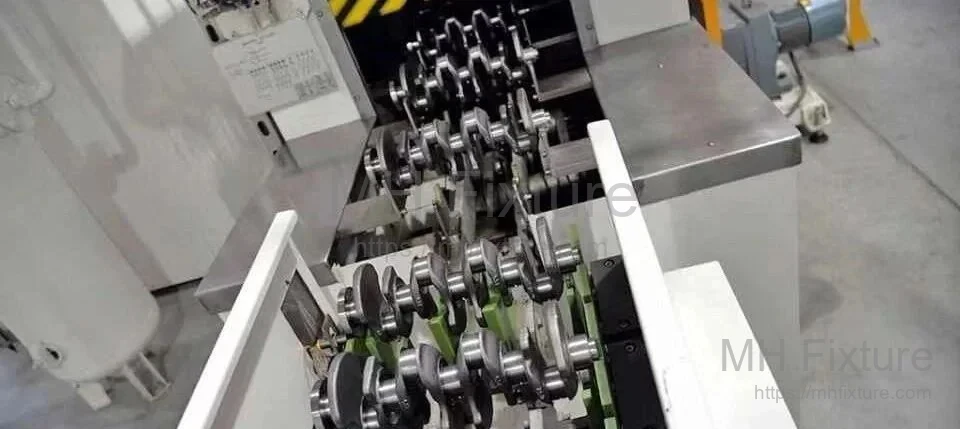
แกนโฮนนิ่ง (Mandrel) จะประมวลผลทุกเจอร์นัลพร้อมกัน (จาก #1 ถึง #5) เพื่อรับประกันความร่วมแกน (0.008 มม.) และความเป็นทรงกระบอก (0.005 มม.)
บทสรุป
การผลิตเสื้อสูบยานยนต์จำนวนมากต้องการการบูรณาการเทคโนโลยีการผลิตที่เข้มงวด ด้วยการใช้ โซลูชันฟิกซ์เจอร์สำหรับอุตสาหกรรมยานยนต์ เครื่องมือ CBN ประสิทธิภาพสูง และการควบคุมสภาพแวดล้อมที่แม่นยำ ผู้ผลิตจึงสามารถมั่นใจได้ว่าจะรักษาค่าพิกัดความเผื่อระดับไมครอนได้อย่างสม่ำเสมอ ซึ่งท้ายที่สุดจะรับประกันสมรรถนะและความทนทานของเครื่องยนต์