Kontrol Proses Pemesinan Presisi untuk Blok Silinder Mesin Otomotif
Kualitas pemesinan blok silinder (cylinder block) secara langsung menentukan performa mesin secara keseluruhan. Artikel ini merinci strategi kontrol proses presisi untuk dek atas, lubang silinder, dan lubang poros engkol, dengan fokus pada desain **fixture hidrolik** dan aplikasi perkakas CBN untuk mencapai stabilitas toleransi tingkat mikron.
Blok silinder adalah struktur pondasi dari mesin pembakaran internal. Kualitas manufakturnya secara langsung menentukan output tenaga mesin, efisiensi bahan bakar, dan umur pakai. Tantangan teknik utama terletak pada mempertahankan toleransi geometris (Geometric Tolerances) yang ketat—khususnya kedataran, kesilindrisan, dan koaksialitas—di tiga zona kritis: dek atas blok (top deck), lubang silinder, dan lubang bantalan utama poros engkol (crankshaft main bearing bores).
Mencapai spesifikasi ini memerlukan pendekatan sinergis yang melibatkan sistem fixture permesinan CNC yang kaku, kontrol stabilitas termal, dan aplikasi material alat potong canggih.
1. Spesifikasi Teknis dan Toleransi Geometris
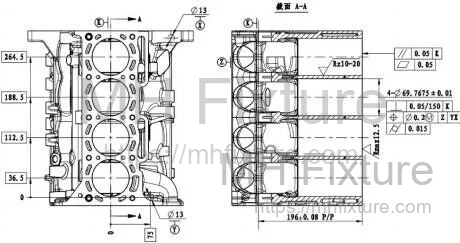
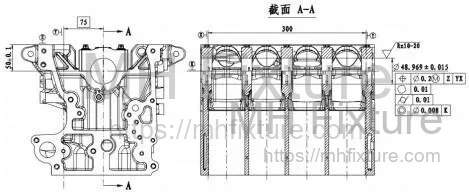
Untuk mengilustrasikan presisi yang diperlukan dalam manufaktur otomotif modern, kami menganalisis dimensi kritis dari blok mesin mobil penumpang standar. Diagram berikut mendefinisikan persyaratan produk jadi.
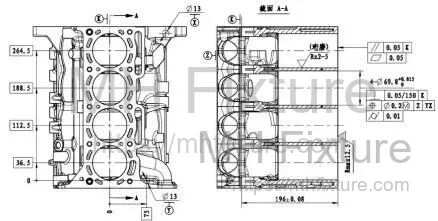
Spesifikasi Dek Atas (Top Deck):
- Jarak ke Lubang Poros Engkol: Rentang toleransi 0.08 mm.
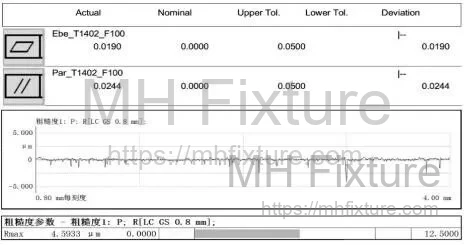
- Kekasaran Permukaan: Kekasaran maksimum () 12.5 μm.
- Paralelisme: 0.05 mm relatif terhadap sumbu poros engkol.
- Kedataran (Flatness): 0.05 mm di seluruh permukaan penyegelan.
Spesifikasi Lubang Silinder:
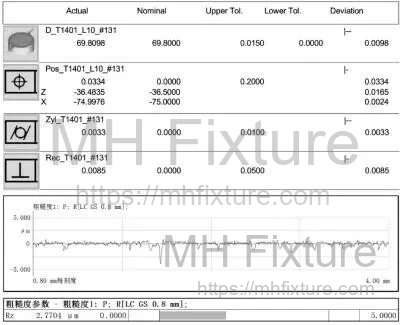
- Toleransi Diameter: 0 hingga +0.015 mm.
- Tegak Lurus (Perpendicularity): 0.05 mm per panjang 150 mm relatif terhadap sumbu poros engkol.
- Posisi: 0.2 mm.
- Kesilindrisan (Cylindricity): 0.01 mm.
- Kekasaran: 2–5 μm.
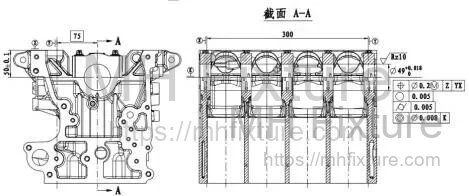
Spesifikasi Lubang Poros Engkol (Main Bearing):
- Toleransi Diameter: 0 hingga +0.018 mm.
- Kekasaran: 10 μm.
- Posisi: 0.2 mm.
- Kebulatan (Roundness): 0.005 mm.
- Kesilindrisan: 0.005 mm.
- Koaksialitas: 0.008 mm (khususnya antara jurnal bantalan #2, #3, dan #4).
2. Kontrol Proses: Finish Milling Dek Atas
Pemesinan dek atas menciptakan permukaan penyegelan utama untuk gasket kepala silinder. Stabilitas proses di sini sangat penting untuk mencegah kebocoran dan memastikan kompresi.
2.1 Desain Fixture dan Manajemen Datum
Strategi klem (clamping) harus selaras dengan kerangka referensi datum yang ditentukan dalam gambar teknik.
- Konsistensi Datum: Karena permukaan bawah dan dua lubang pin locator telah dimesin dalam operasi sebelumnya, mereka berfungsi sebagai datum lokasi utama untuk finish milling. Menggunakan datum yang sama menghilangkan kesalahan penumpukan (stack-up errors) akibat transfer datum.
- Dukungan Tambahan: Mengingat volume spasial yang besar dan sifat dinding tipis dari blok mesin, klem standar dapat menyebabkan deformasi elastis. Desain fixture harus mengintegrasikan dukungan tambahan yang mengunci sendiri (self-locking work supports) untuk meredam getaran dan mencegah chatter tanpa mendistorsi komponen.
- Distribusi Gaya Klem: Gaya klem harus didistribusikan secara merata untuk mencegah akumulasi tegangan. Jika tidak, komponen akan mengalami deformasi "spring-back" setelah dilepas, yang mengganggu kedataran.
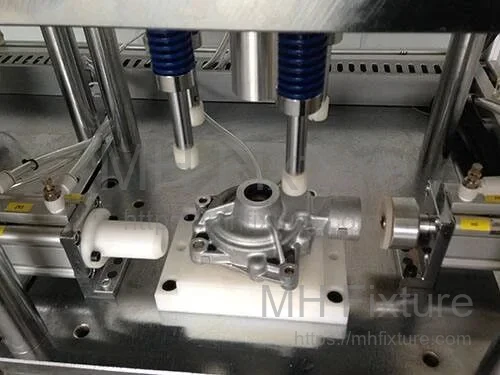
2.2 Pemantauan Proses dan Tooling
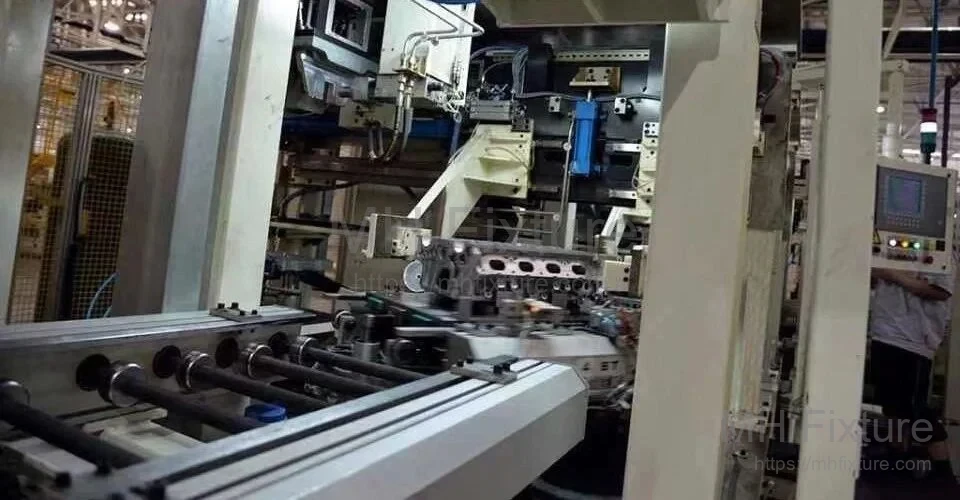
- Pemeriksaan Dudukan Pneumatik: Machining center dilengkapi dengan sistem deteksi pneumatik 3 titik. Jika benda kerja tidak duduk sempurna pada locator (menunjukkan adanya gangguan serpihan atau misalignment), mesin akan memicu alarm, mencegah pemrosesan produk cacat.
- Aplikasi Tooling CBN: Untuk finishing volume tinggi, insert Cubic Boron Nitride (CBN) adalah wajib. Tidak seperti karbida, yang kualitas permukaan akhirnya () dapat menurun setelah 100 siklus, CBN mempertahankan konsistensi selama 200+ siklus.
- Optimasi Jalur Alat: Toolpath CNC dioptimalkan untuk mengelola gaya masuk dan keluar pemotong, mencegah kerusakan tepi (edge breakout) atau penyimpangan kedataran pada batas blok.
2.3 Kontrol Lingkungan dan Pasca-Proses
- Deburring: Siklus sikat otomatis mengikuti jalur face milling untuk menghilangkan burr dengan segera.
- Kontrol Termal: Bengkel mempertahankan lingkungan yang ketat pada suhu 20±2°C dan kelembaban 40–60% untuk meniadakan efek ekspansi termal pada metrologi dimensi.
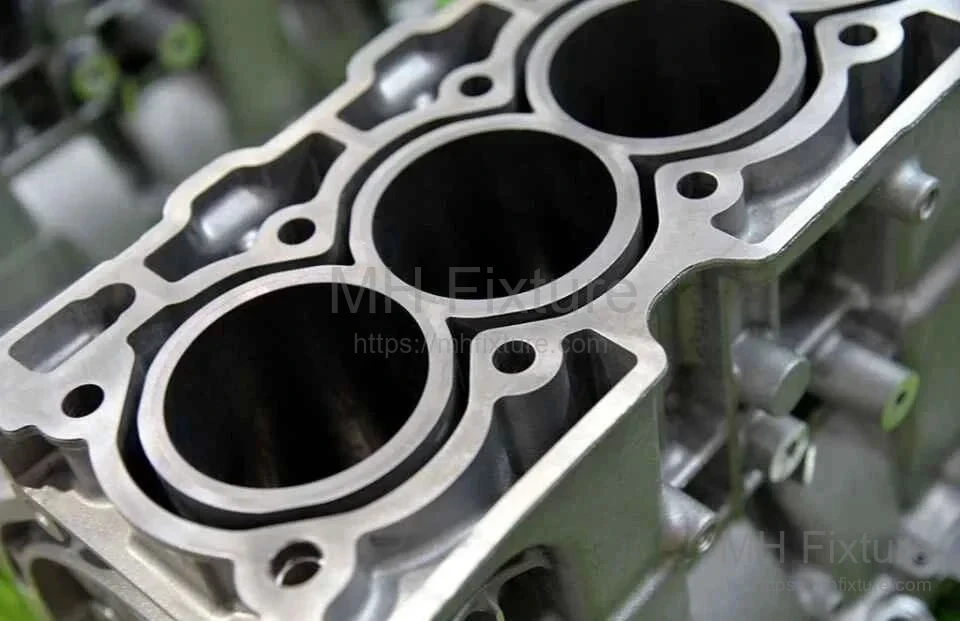
Laporan inspeksi yang dihasilkan memverifikasi parameter kualitas untuk kedataran dan paralelisme.
3. Kontrol Proses: Pemesinan Lubang Silinder
Kualitas lubang silinder menentukan penyegelan ring piston dan konsumsi oli. Proses ini melibatkan urutan ketat fine boring diikuti oleh honing bertahap.
3.1 Fine Boring Pra-Honing
Sebelum honing, geometri lubang dasar harus ditetapkan. Lubang dibor halus (fine-bored) hingga toleransi ±0.01 mm, menyisakan stok material yang konsisten sebesar 0.04–0.05 mm untuk proses honing.
- Manajemen Termal: Alat fine boring menggunakan pendingin internal (through-tool coolant) untuk mengevakuasi serpihan dan membuang panas, mencegah distorsi termal pada dinding lubang.
- Metrologi: Pasca-boring, pengukur pneumatik in-line memverifikasi diameter. Hanya blok yang berada dalam rentang toleransi yang diizinkan yang dikirim ke stasiun honing.
3.2 Proses Honing Vertikal
Proses honing menggunakan mekanisme ekspansi di mana batu abrasif memberikan tekanan radial ke dinding lubang.
- Tooling: Kepala honing biasanya membawa 6–9 batang abrasif (6 untuk kasar, 9 untuk finishing).
- Kinematika: Alat bergerak bolak-balik pada 25–35 m/menit sambil berputar. Rasio kecepatan rotasi terhadap resiprokasi menentukan sudut cross-hatch (biasanya 20°–30°), yang penting untuk retensi oli.
- Kontrol Tekanan: Tekanan batu diatur antara 0.3–0.5 MPa. Ini memastikan tingkat pembuangan material yang optimal tanpa menyebabkan tegangan berlebih.
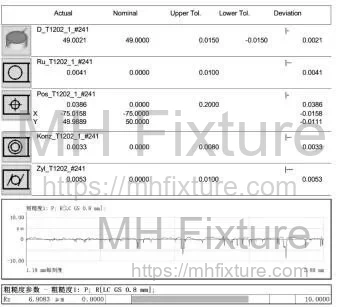
Laporan inspeksi akhir mengonfirmasi kepatuhan diameter, kesilindrisan, dan tekstur permukaan.
4. Kontrol Proses: Lubang Poros Engkol (Line Boring)
Lubang bantalan utama poros engkol memerlukan koaksialitas luar biasa untuk mendukung poros engkol yang berputar pada kecepatan hingga 6,000 RPM.
4.1 Deep Hole Line Boring
Lubang poros engkol, yang seringkali melebihi kedalaman 300 mm, menghadirkan tantangan bagi kekakuan alat.
-
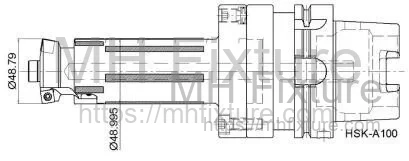
Struktur Tooling: Bar line boring multi-step khusus digunakan. Alat ini memiliki bantalan pemandu (guide pads) dan zona pemotongan terpisah (insert semi-finish dan finish) untuk menjaga kelurusan.
-
Urutan Operasi:
- Pilot: Alat membuka lubang panduan.
- Semi-Finish: Material dibuang hingga diameter 48.79 mm.
- Finish: Pass terakhir mencapai 48.995 mm, menyisakan 0.04–0.05 mm untuk honing.
-
Pemesinan Multi-Sumbu: Proses biasanya membor jurnal #1 dan #2, kemudian memutar meja untuk memproses #5, #4, dan #3 untuk memaksimalkan akses dan stabilitas.
4.2 Plateau Honing
Plateau honing menciptakan profil permukaan dengan puncak datar (penahan beban) dan lembah dalam (retensi oli). Dibandingkan dengan honing konvensional, teknik ini:
- Mengurangi waktu break-in mesin sebesar 30–50%.
- Meningkatkan umur mesin sebesar 10–20%.
- Mengurangi konsumsi oli sebesar 50–60%.
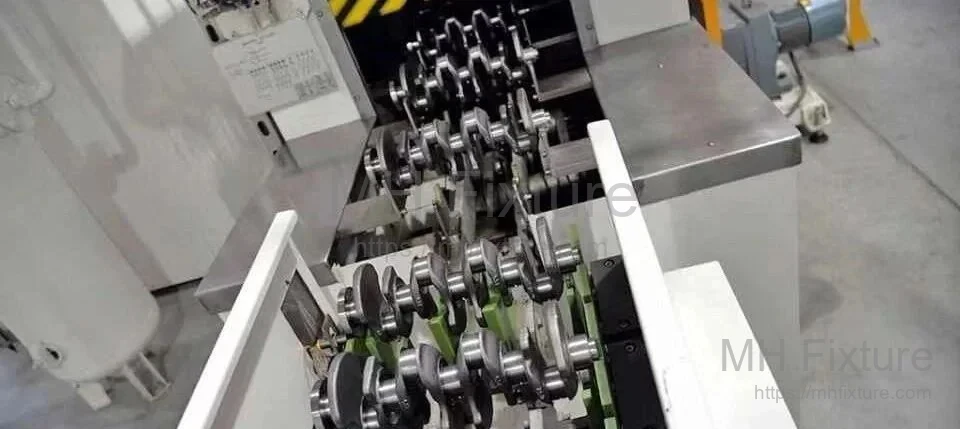
Mandrel honing memproses semua jurnal secara bersamaan (dari #1 hingga #5) untuk menjamin koaksialitas (0.008 mm) dan kesilindrisan (0.005 mm).
Ringkasan
Produksi massal blok silinder otomotif menuntut integrasi teknologi manufaktur yang ketat. Dengan memanfaatkan solusi fixture untuk industri otomotif, tooling CBN berkinerja tinggi, dan kontrol lingkungan yang presisi, produsen dapat memastikan kepatuhan konsisten terhadap toleransi tingkat mikron, yang pada akhirnya menjamin kinerja dan daya tahan mesin jadi.