Проектирование гидравлической оснастки для автоматизированной обработки картера маховика
Обработка тонкостенных картеров маховика сопряжена с рисками деформации и возникновения вибраций. В статье рассматривается конструкция гидравлической зажимной оснастки с автоматическим центрированием и подводимыми опорами, обеспечивающая стабильность размеров при работе на станках с ЧПУ. Интегрированное решение поддерживает роботизированную загрузку с вспомогательным временем цикла всего 16,6 секунды.
Автомобильная промышленность активно переходит от жестких автоматических линий к гибким производственным системам (ГПС). В условиях частой смены модельного ряда производственные линии должны обладать высокой адаптивностью. Современная механообработка опирается на обрабатывающие центры с ЧПУ, интегрированные с промышленными роботами, где гибкость системы во многом зависит от качества проектирования специальной технологической оснастки (зажимных приспособлений).
В данной статье анализируются инженерные задачи, возникающие при обработке автомобильных картеров маховика, и представлено решение в виде высокоточной гидравлической оснастки, разработанной для автоматизированного производства с минимальным вспомогательным временем.
1. Анализ детали и технологические вызовы
Картер маховика (Flywheel Shell) — это ответственный корпусной элемент, расположенный между двигателем и коробкой передач. Он соединяет блок цилиндров с масляным поддоном, вмещает узел маховика и обеспечивает соосность трансмиссии.
Геометрия и характеристики материала
Картер маховика обычно представляет собой отливку из чугуна или алюминиевого сплава, имеющую тарельчатую форму.
- Габариты: Диаметр около Ø500 мм, высота около 200 мм.
- Конструкция: Сложная геометрия с неравномерной толщиной стенок. Наряду с массивными силовыми элементами (около 40 мм), деталь имеет обширные тонкостенные участки (4–5 мм).
- Требования к обработке: Деталь имеет две большие привалочные плоскости (со стороны двигателя и сцепления), к которым предъявляются жесткие требования по плоскостности и шероховатости поверхности для обеспечения герметичности и надежности сборки.
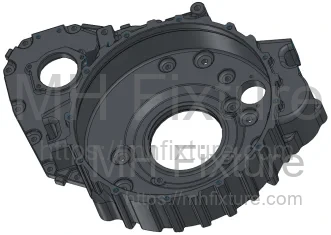 Рис. 1: 3D-модель автомобильного картера маховика
Проблемы при механической обработке
Из-за большой площади поверхности и малой жесткости стенок возникают следующие специфические проблемы:
- Деформация при закреплении: Чрезмерное радиальное усилие зажима приводит к упругой деформации тонких стенок. После снятия нагрузки деталь «отпружинивает», что ведет к выходу размеров за пределы допуска.
- Вибрации (Chatter): Недостаточная жесткость центральной части может вызывать самовозбуждающиеся колебания при торцевом фрезеровании.
- Сложность базирования: Неровная поверхность литой заготовки затрудняет создание надежной технологической базы.
2. Стратегия базирования и закрепления
Для обеспечения качества обработки конструкция приспособления основывается на «принципе шести точек» с особым вниманием к повышению жесткости системы СПИД (Станок-Приспособление-Инструмент-Деталь).Это сложное взаимодействие сил является основным стандартом наших индивидуальных решений для гидравлических приспособлений с ЧПУ, обеспечивающих бездефектное производство сложных отливок.
Схема базирования
Учитывая сложную форму заготовки, для радиальной фиксации применяется механизм автоматического центрирования.
- Установочная база (Primary Datum): Три основные опорные точки (по оси Z) определяют плоскость обработки.
- Центрирование: Разжимная оправка или гидравлическое центрирующее устройство базирует деталь по центральному отверстию, определяя геометрический центр.
- Угловая ориентация: Механизм толкателя по оси Y ограничивает вращение детали.
Логика зажима и поддержки
Чтобы компенсировать силы резания без деформации детали, применяется комбинация основного зажима и вспомогательных опор:
- Основной зажим: Три основных гидравлических поворотных прихвата (Swing Clamps) прикладывают усилие непосредственно над основными опорными точками.
- Вспомогательные опоры (Auxiliary Support): Для гашения вибраций и предотвращения прогиба используются четыре гидравлические подводимые опоры. Принцип действия: опоры подводятся к детали после базирования и фиксируются (запираются) в этом положении перед активацией дополнительных прихватов.
- Дополнительный зажим: Три дополнительных точки зажима работают в паре с опорами, обеспечивая максимальную жесткость.
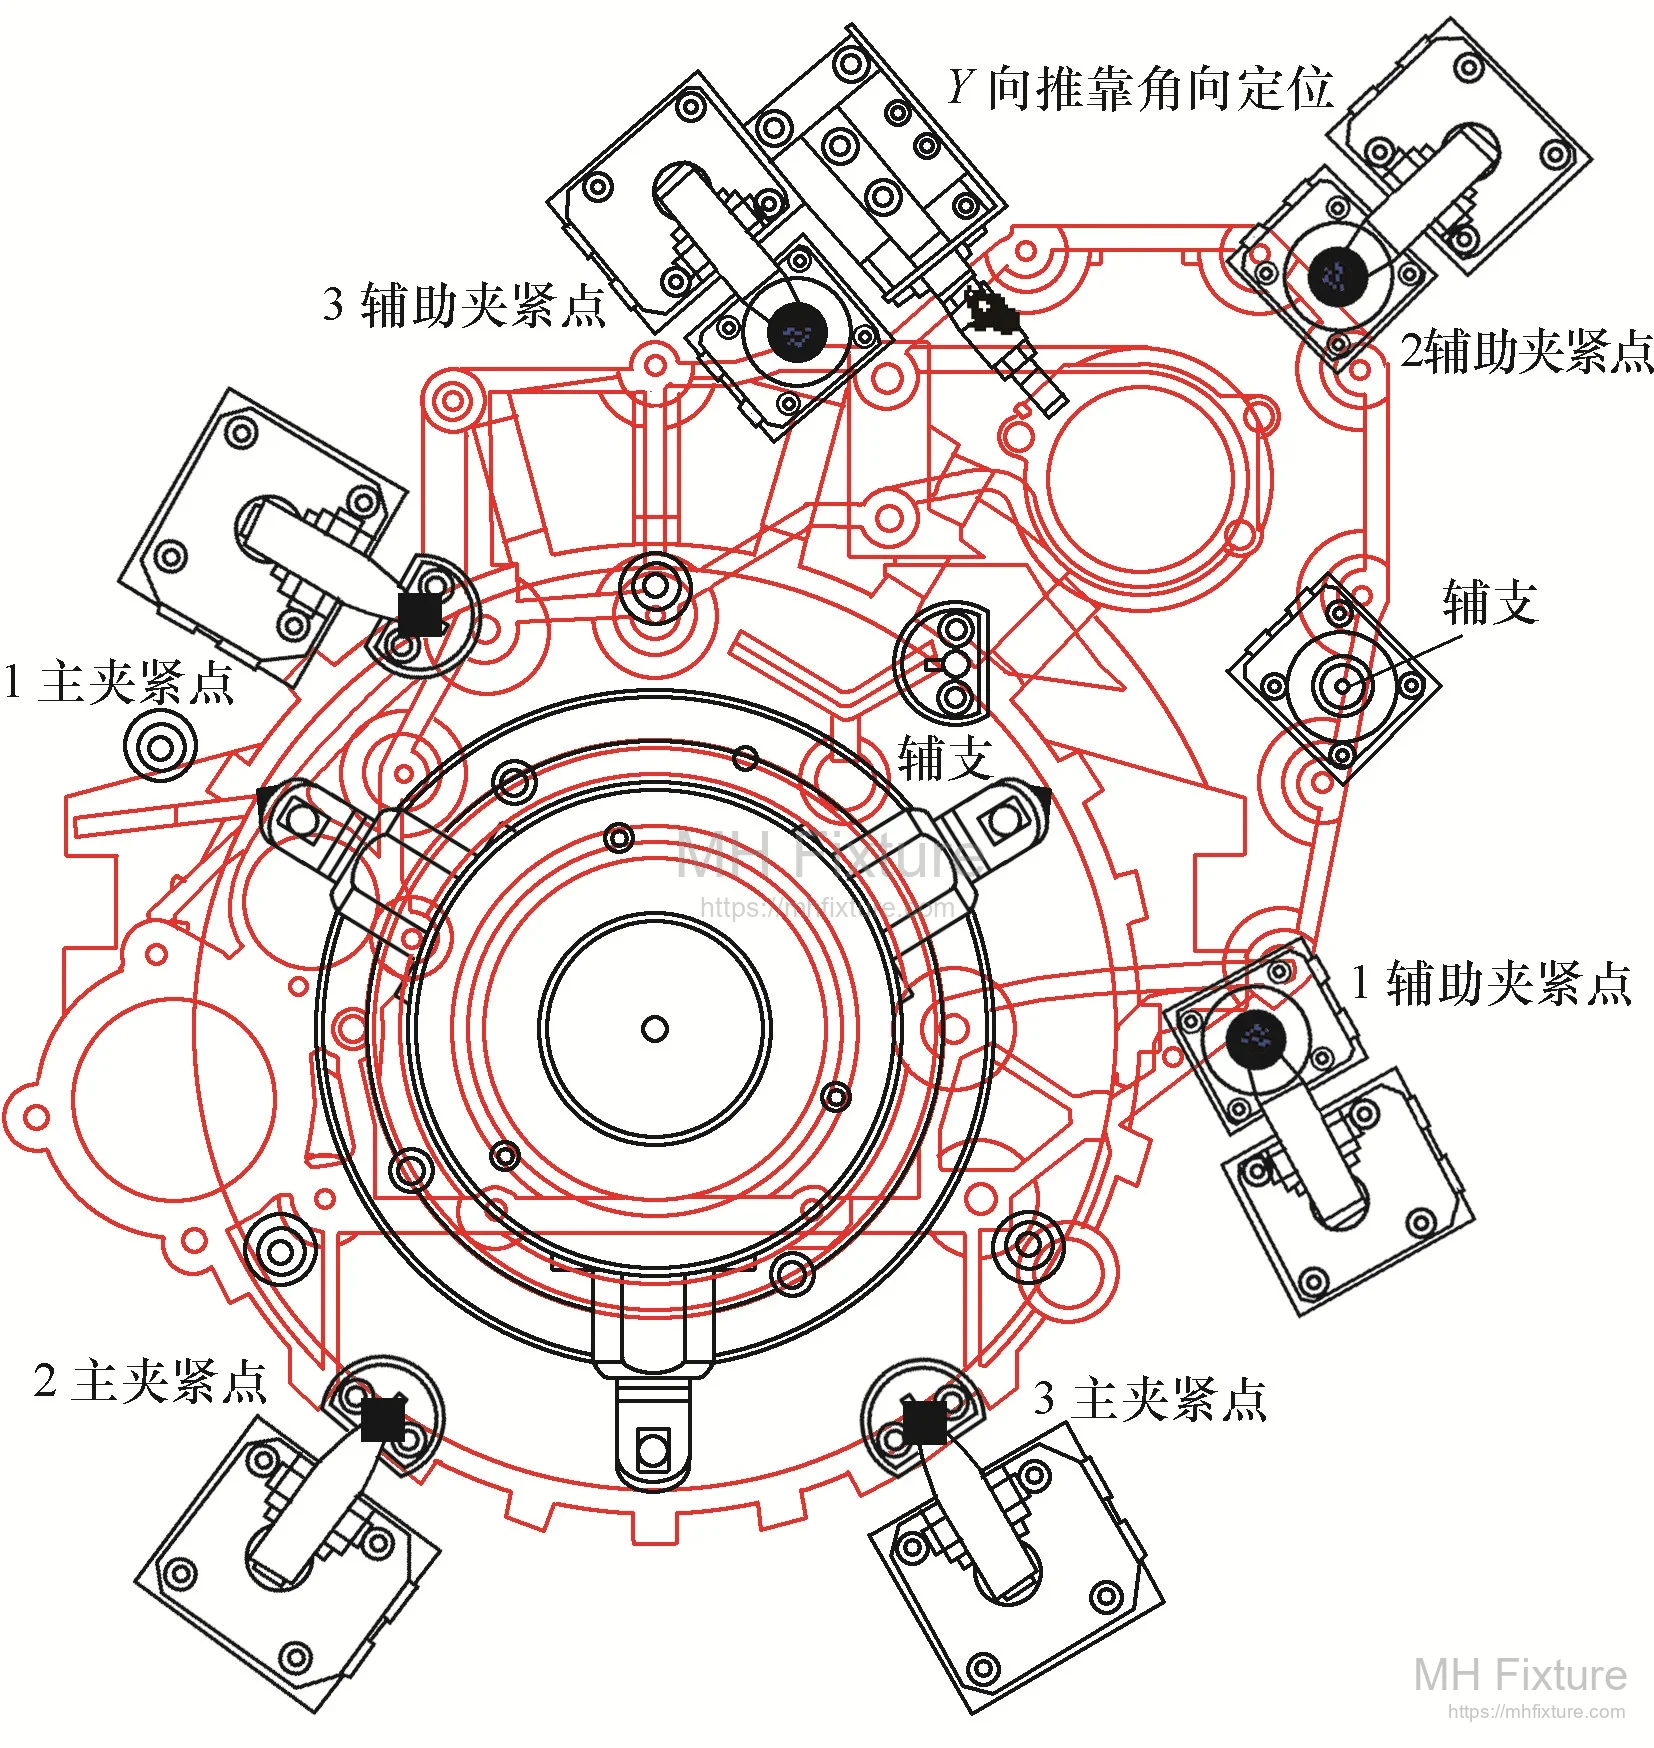 Рис. 2: Схема базирования и закрепления
3. Конструкция приспособления
Оснастка спроектирована как автономный гидравлический агрегат, совместимый с вертикальными обрабатывающими центрами с ЧПУ.
Ключевые узлы
- Корпус (Плита) (16): Прецизионно шлифованное основание со стандартными шпонками для быстрой установки на стол станка.
- Центрирующее устройство (1): Гидравлический цилиндр обеспечивает вертикальное перемещение для захвата центрального отверстия.
- Зажимные элементы:
- Основные прихваты (3, 4): Гидравлические цилиндры, управляющие поворотными рычагами.
- Подводимые опоры (5, 9, 12, 13): Самоустанавливающиеся гидравлические опоры с функцией фиксации положения.
- Дополнительные прихваты (6, 10): Для фиксации периферийных зон.
- Контроль прилегания: Интегрированная система пневмоконтроля (Air Sensing) проверяет плотность прилегания заготовки к опорам перед началом цикла обработки.
 Рис. 3: Детальная конструкция оснастки и обозначение компонентов
(1. Центрирующее устройство, 2. Ограничительная стойка, 3/10. Зажимные цилиндры, 4/6. Прихваты, 5/9/12/13. Цилиндры подводимых опор, 7. Цилиндр угловой ориентации, 15. Устройство привязки инструмента)
4. Интеграция автоматизации и циклограмма
Приспособление разработано для полной интеграции с системами роботизированной загрузки/выгрузки. Гидравлические и пневматические контуры подключаются к станку через поворотный коллектор или быстроразъемные соединения (БРС).
Последовательность операций
Общее вспомогательное время (загрузка, зажим, выгрузка) оптимизировано до 16,6 секунд. Цикл выглядит следующим образом:
- Загрузка роботом: Манипулятор устанавливает заготовку в приспособление.
- Предварительное базирование: Центрирующее устройство разжимается/поднимается, фиксируя центральное отверстие.
- Ориентация: Угловой цилиндр поджимает деталь к упору вращения.
- Основной зажим: Срабатывают основные поворотные прихваты.
- Пневмоконтроль (Air Check): Датчики давления проверяют корректность посадки детали. При успешном сигнале цикл продолжается.
- Подвод опор: Вспомогательные опоры выдвигаются до касания с деталью и гидравлически запираются, создавая жесткость без смещения заготовки.
- Финальный зажим: Активируются дополнительные прихваты.
- Обработка: Запуск программы ЧПУ.
- Выгрузка: Обратная последовательность действий для снятия детали роботом.
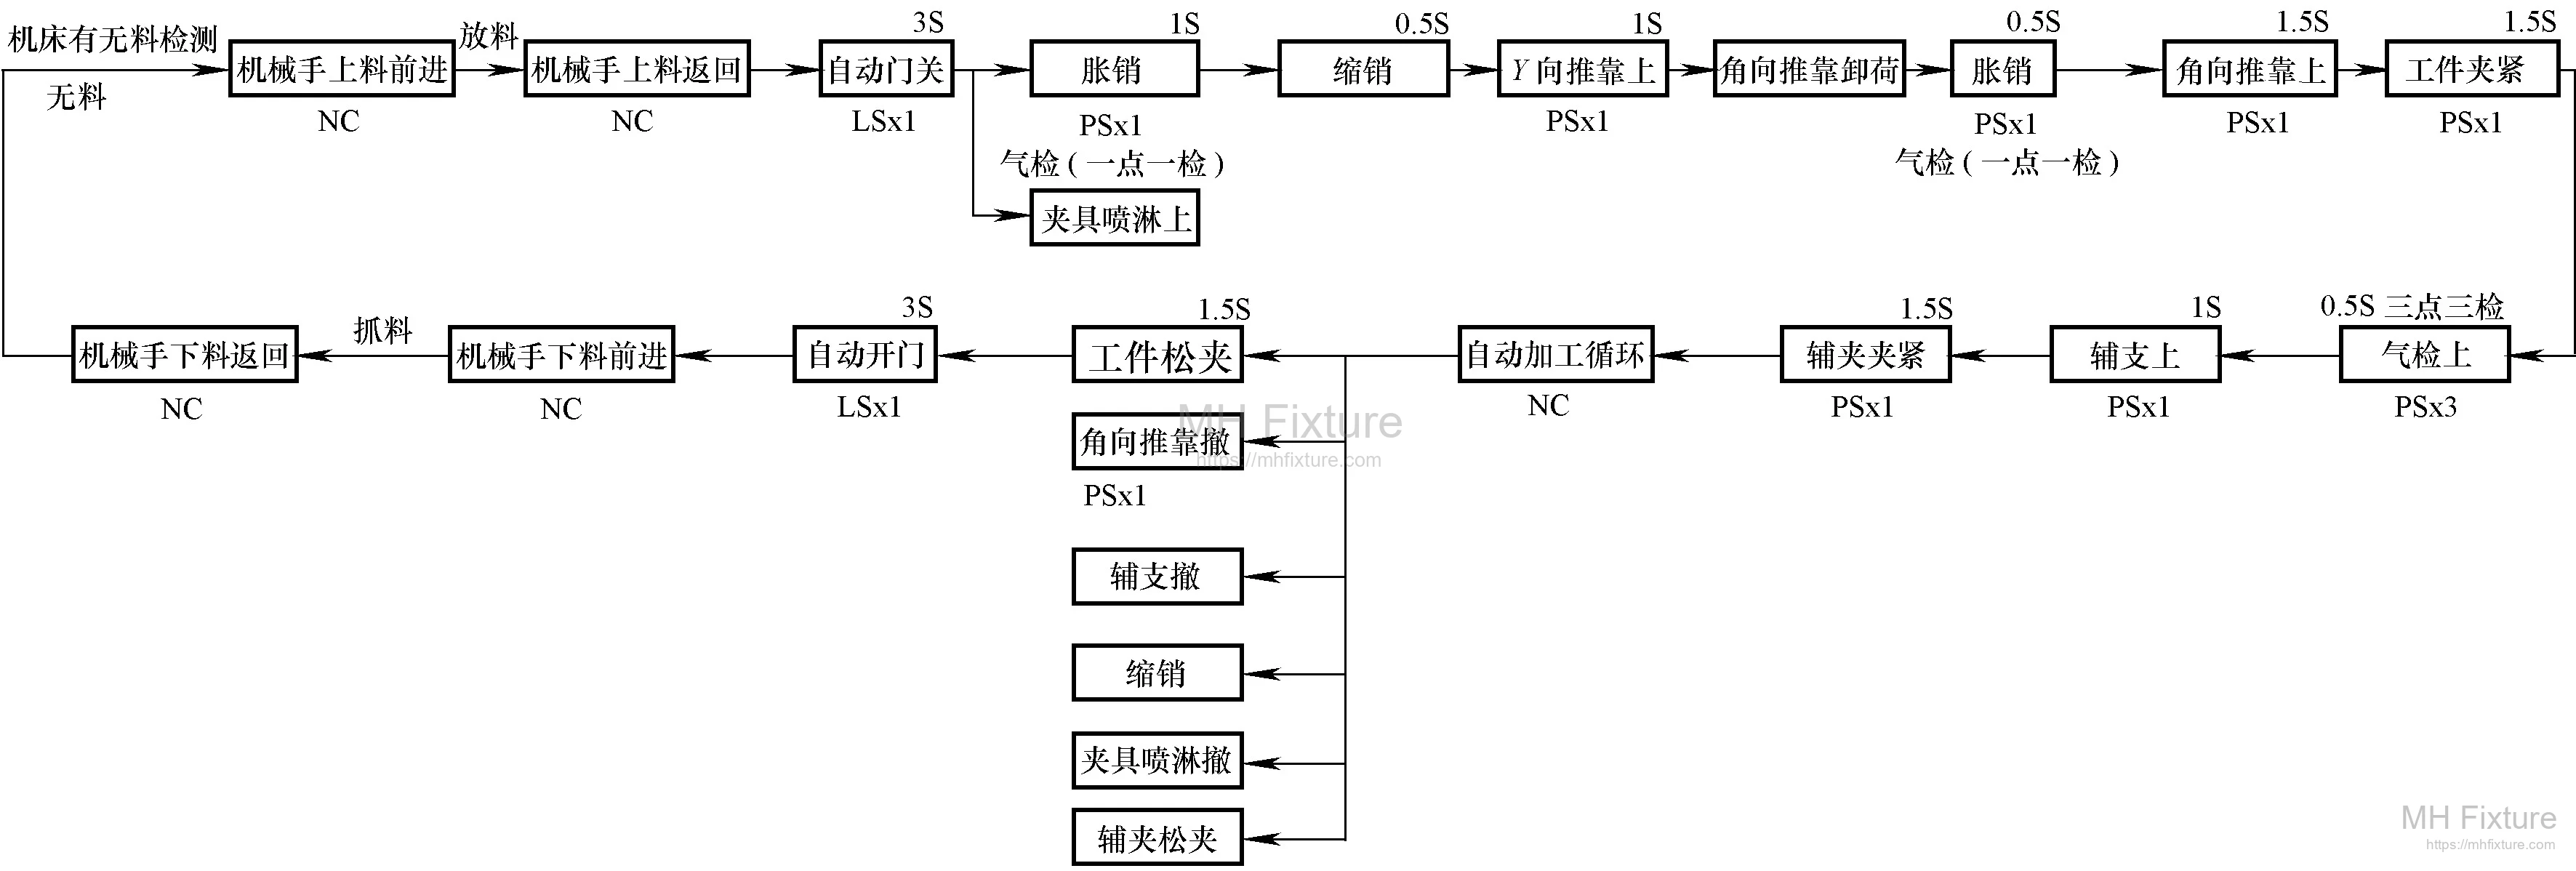 Рис. 4: Логическая схема автоматизации и потока сигналов
5. Инженерное заключение
Данная конструкция гидравлической оснастки успешно решает противоречие между точностью обработки тонкостенных деталей и производительностью. Сочетание автоматического центрирования и системы жестких подводимых опор обеспечивает:
- Стабильность процесса: Исключение деформаций от сил зажима и сохранение плоскостности в пределах жестких допусков.
- Высокую эффективность: Сокращение вспомогательного времени до 16,6 секунд благодаря бесшовной интеграции с роботами.
- Гарантию качества: Встроенный пневмоконтроль базирования предотвращает брак, вызванный некорректной установкой заготовки.
Результаты производственной эксплуатации подтверждают уровень выхода годной продукции (First-pass yield) близкий к 100%, что доказывает эффективность данного решения для крупносерийного интеллектуального производства автокомпонентов.
Если вы хотите интегрировать аналогичную высокоэффективную оснастку в вашу ГПС (FMS), MH Fixture предлагает экспертное проектирование и производство автомобильных приспособлений для достижения ваших конкретных целей по времени цикла.