Проектирование гидравлического поворотного приспособления: Оптимизация обработки корпусов КПП на вертикальных центрах
Обработка сложных корпусов коробок передач на вертикальных обрабатывающих центрах (VMC) часто сопряжена с трудностями обеспечения соосности и доступа к нескольким сторонам детали. В данной технической статье подробно описывается конструкция специального гидравлического поворотного приспособления, обеспечивающего индексацию на 180° и обработку корпуса из чугуна СЧ20 (HT200) за один установ. Данное решение позволяет отказаться от дорогостоящих горизонтально-расточных станков при сохранении размерн
Корпуса коробок передач характеризуются сложной системой отверстий, строгими требованиями к соосности и значительными габаритными размерами. Традиционное планирование техпроцесса часто диктует использование горизонтальных обрабатывающих центров (HMC) или горизонтально-расточных станков для доступа к нескольким сторонам. Однако эксплуатационные расходы такого оборудования весьма высоки.
Для многих производителей использование стандартного вертикального обрабатывающего центра (VMC) является более рентабельной альтернативой, при условии, что зажимная оснастка сможет компенсировать ограничения осей станка. В данной статье анализируется решение по разработке специального приспособления, созданное для автомобилестроительного предприятия, которое решает задачу высокоточной обработки корпуса коробки передач на 3-осевом VMC.
1. Анализ техпроцесса и инженерные требования
Проект возник из конкретного запроса на перевод производства нового изделия (КПП) с линий HMC на VMC без ущерба для качества.
Характеристики детали
Заготовкой является корпус коробки передач со следующими параметрами:
- Габариты: Прибл. 425 мм × 210 мм × 105 мм
- Материал: HT200 (Серый чугун, аналог СЧ20)
- Твердость: 190 HB
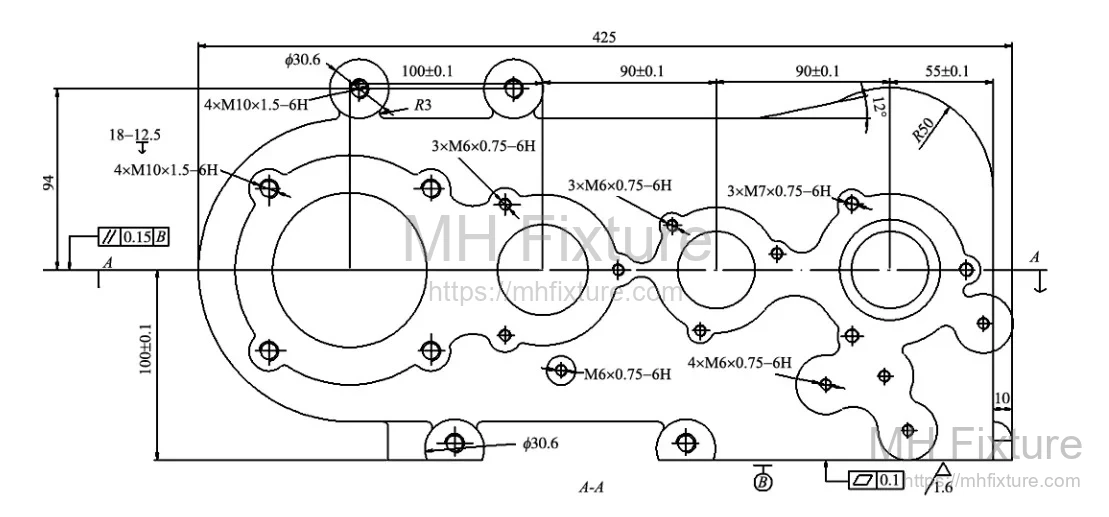
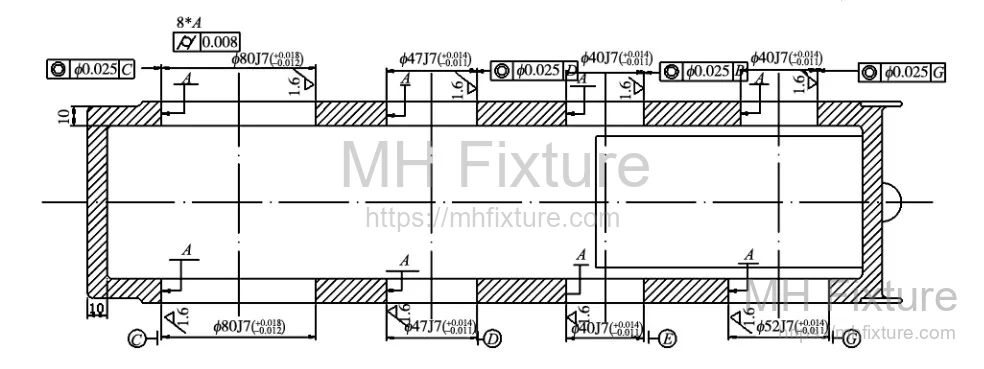 Рис. 1: Конструкция корпуса коробки передач
Критические элементы обработки
- Подшипниковые отверстия: Четыре набора соосных отверстий на противоположных сторонах (2× Ø80J7, 2× Ø47J7, Ø52J7, 3× Ø40J7).
- Вспомогательные отверстия: Множество гладких и резьбовых отверстий, расположенных вокруг портов (Ø10, Ø14, M10-6H, M6-6H).
- Шероховатость поверхности: Ra1.6 мкм для подшипниковых отверстий и базовых поверхностей; Ra6.3 мкм для боковых бобышек и резьбовых отверстий.
Инженерная задача
Основная проблема заключается в обеспечении соосности (Coaxality) подшипниковых отверстий на большом пролете. В стандартной наладке VMC ограничение по оси Z препятствует одновременному доступу к противоположным граням. Обработка одной стороны с последующим ручным переворотом детали и обработкой второй стороны вносит значительные ошибки позиционирования, что затрудняет соблюдение соосности.
Стратегия обработки: Для гарантии точности процесс требует подхода «единой базы». Деталь должна базироваться по трем плоскостям, зажиматься один раз и поворачиваться на 180° вокруг оси 100 мм для обработки обеих сторон за один установ. Перед этой операцией три базовые поверхности должны быть окончательно отфрезерованы.
2. Технические решения для нестандартных требований
Переход с HMC на VMC потребовал решения трех конкретных технических препятствий.
Задача 1: Выбор оборудования
Требование: Отказаться от традиционного горизонтально-расточного/фрезерного процесса в пользу вертикального обрабатывающего центра. Решение: Спроектировать специализированное приспособление, адаптированное к рабочей зоне VMC, которое компенсирует отсутствие горизонтального шпинделя.
Задача 2: Время цикла и эргономика
Требование: Исключить ручной пережим между обработкой граней для сокращения времени простоя и утомляемости оператора. Решение: Внедрить автоматический механизм поворота внутри приспособления. Поскольку стандартные VMC не имеют поворотного стола (4-й оси), само приспособление должно обеспечивать возможность вращения для обработки верхней и нижней граней за один цикл зажима.
Задача 3: Точность и привод
Требование: Обеспечить точный поворот на 180° и поддерживать точность позиционирования при высоких силах резания. Решение: Интегрировать гидравлическую систему. Гидравлический поворотный привод (квазиротационный двигатель) отвечает за движение, а конструкция приспособления обеспечивает жесткую фиксацию и высокую повторяемость позиционирования.
3. Детальная конструкция приспособления
Полученная конструкция представляет собой гидравлическое поворотное приспособление, превращающее 3-осевой станок в производственную ячейку с «псевдо-4-й осью».
3.1 Стратегия базирования и зажима
- Базирование: Деталь базируется по принципу «3-2-1». В корпусе приспособления используются три опорные пластины и один опорный палец для создания определенной пространственной базы.
- Зажим: Используется двухцилиндровая гидравлическая система. Это обеспечивает постоянное усилие зажима, исключает влияние оператора и поддерживает ритм крупносерийного производства.
3.2 Механизм поворота
Поскольку шпиндель VMC не может вращаться относительно горизонта детали, приспособление вращает саму деталь. Ось вращения совпадает с осью размера 100 мм детали. Гидравлический поворотный привод (типа поворотного цилиндра) осуществляет вращение, обеспечивая плавную, быструю индексацию с высокой угловой точностью.
3.3 Структурная конфигурация
Механическая сборка состоит из основания (плиты), корпуса приспособления типа «люлька» и гидравлических компонентов.
- Основание: Жестко крепится к столу станка через Т-образные пазы.
- Корпус приспособления (Люлька): Удерживает деталь и вращается между двумя вертикальными опорами.
- Базирующие элементы: Как показано на Рис. 2, нижние установочные блоки (4, 6) и боковые блоки (14, 7) ограничивают шесть степеней свободы.
 Рис. 2: Сборочный чертеж конструкции приспособления
Ключевые компоненты: 1. Основание, 2. Корпус приспособления, 3/8. Поворотная соединительная пластина, 10. Гидравлический поворотный привод, 12/13. Поворотно-зажимные цилиндры.
3.4 Привод зажима
Два поворотно-зажимных цилиндра (swing clamp cylinders) установлены непосредственно на корпусе приспособления.
- Действие: Цилиндры поворачиваются в рабочее положение и тянут вниз для зажима.
- Преимущество: При загрузке/выгрузке прижимные рычаги отворачиваются, обеспечивая свободное пространство для оператора или робота-манипулятора. Угол поворота настроен так, чтобы избежать столкновения с корпусом детали.
4. Проектирование системы гидравлического управления
Приспособление опирается на последовательно управляемый гидравлический контур для управления логикой зажима и поворота.
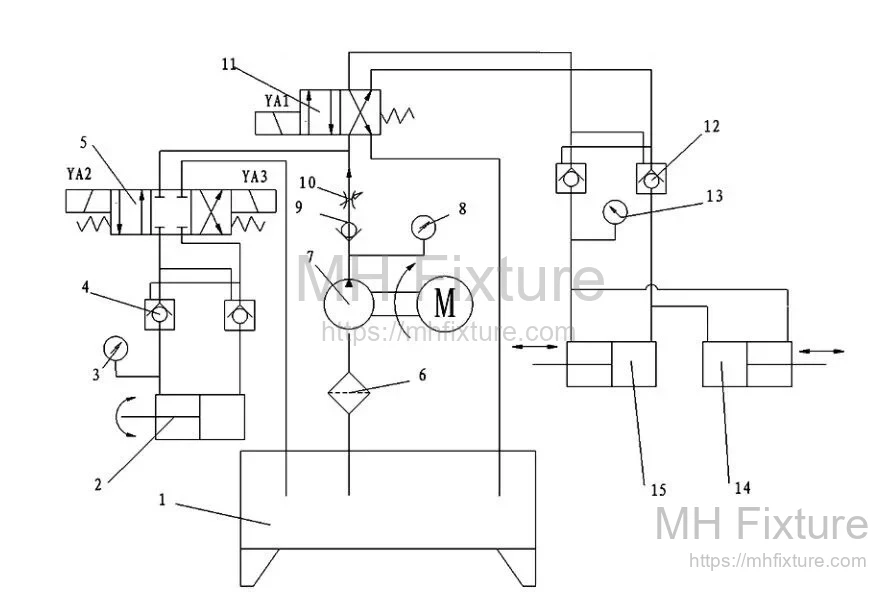 Рис. 3: Схема системы гидравлического управления
Последовательность операций
- Зажим: Включается гидронасос. Электромагнитный клапан (11) активируется, направляя давление в зажимные цилиндры (14, 15). Деталь закреплена.
- Обработка Стороны А: VMC выполняет операции на первой грани.
- Поворот (Индексация): После завершения Стороны А активируется электромагнитный клапан (5-YV2). Поворотный привод (2) вращает корпус приспособления на 180° по часовой стрелке. Концевой выключатель подтверждает позицию, YV2 отключается, и система поддерживает давление для фиксации положения.
- Обработка Стороны Б: VMC обрабатывает противоположную грань.
- Сброс: Клапан (5-YV3) активируется, вращая приспособление против часовой стрелки в исходное положение.
- Разжим: Клапан (11) отключается/реверсирует, сбрасывая давление зажима для снятия детали.
5. Инженерное заключение
Данная конструкция гидравлического приспособления успешно заполняет пробел между доступностью VMC и возможностями HMC. Интегрируя систему гидравлического поворота, производитель достиг:
- Повышения точности: Обработка за один установ гарантирует соосность подшипниковых отверстий.
- Увеличения эффективности: Исключение ручного поворота и вторичной наладки сокращает вспомогательное время.
- Снижения затрат: Максимальное использование существующих активов VMC без инвестиций в дорогие 4-осевые столы или HMC.
Связанные тематические исследования
Подобные нестандартные гидравлические решения были внедрены в автомобильном секторе:
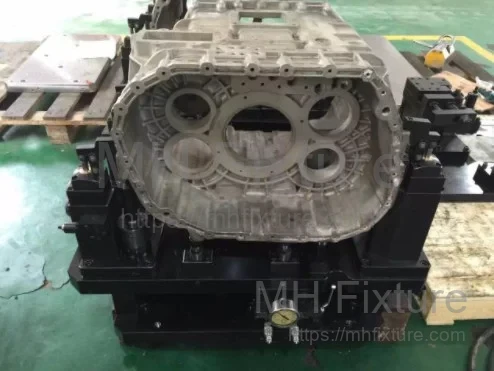
- Производитель 8-ступенчатых АКПП: Комплект заказных гидравлических приспособлений.
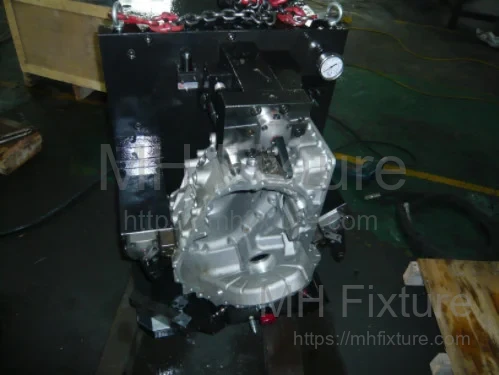
- CNHTC (Sinotruk): Гидравлические приспособления для промежуточного картера.
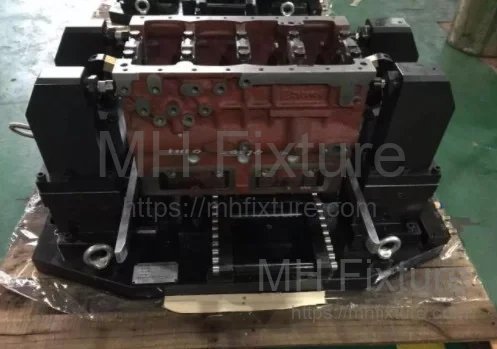
- Завод дизельных двигателей: Вертикальные зажимные приспособления для блоков 4-цилиндровых двигателей.
Для получения подробных спецификаций и дополнительных инженерных примеров, пожалуйста, посетите нашу категорию Гидравлические приспособления.