液压回转夹具设计:优化立式加工中心(VMC)的变速箱箱体加工工艺
在立式加工中心(VMC)上加工复杂的变速箱箱体,通常面临同轴度难以保证和多面加工受限的挑战。本文详细介绍了一种专为HT200铸铁箱体定制的液压回转夹具设计方案。该方案通过实现180°自动分度,在一次装夹中完成双面加工,在确保尺寸稳定性的同时,省去了昂贵的卧式镗床设备投入。
变速箱箱体类零件通常具有孔系复杂、同轴度要求严苛以及尺寸跨度大等工艺特征。传统的工艺规划往往倾向于使用卧式加工中心(HMC)或卧式镗床来实现多面加工。然而,这类设备的采购和运营成本通常较高。
对于许多制造商而言,如果工装夹具方案能够有效克服机床轴数的限制,使用标准的立式加工中心(VMC)将是一个更具成本效益的选择。本文将分析一个为汽车零部件制造商开发的定制夹具设计方案,该方案成功解决了在三轴VMC上高精度加工变速箱箱体的技术难题。
1. 工艺分析与工程要求
该项目源于客户的一项特定需求:将一款新变速箱产品的生产线从昂贵的HMC转移至VMC,同时必须确保产品质量不受影响。
零件规格参数
工件为变速箱箱体,主要参数如下:
- 外形尺寸: 约 425mm × 210mm × 105mm
- 材料: HT200(灰铸铁)
- 硬度: 190 HBS
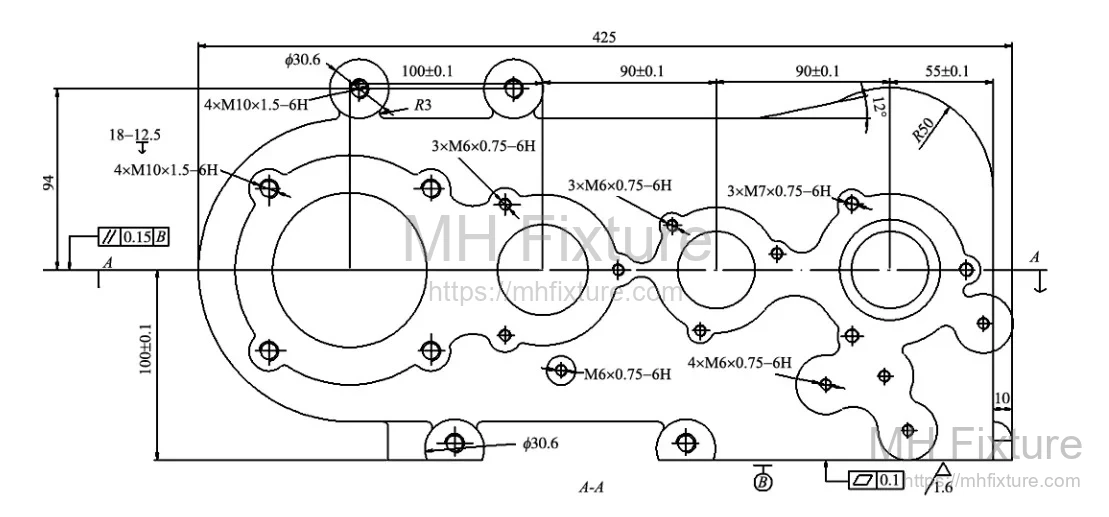
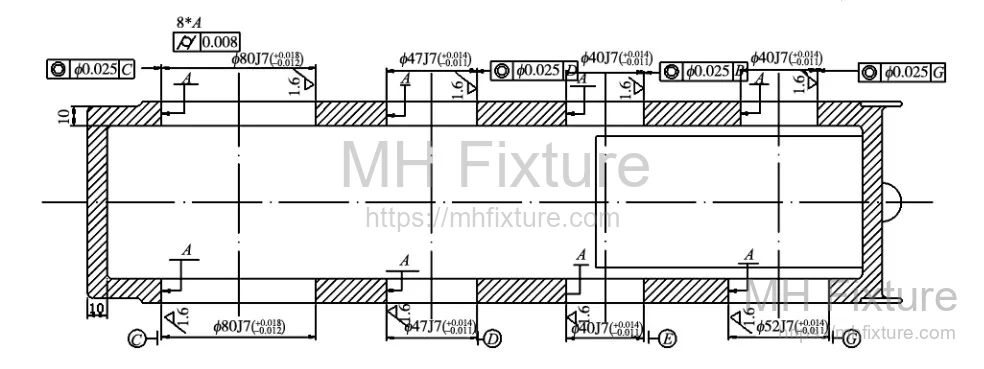 图 1:变速箱箱体结构图
关键加工特征
- 轴承孔系: 分布在相对两侧的四组同轴孔(2× Ø80J7, 2× Ø47J7, Ø52J7, 3× Ø40J7)。
- 辅助孔系: 分布在端口周围的多个光孔和螺纹孔(Ø10, Ø14, M10-6H, M6-6H)。
- 表面粗糙度: 轴承孔及底面要求 Ra1.6μm;侧面凸台及螺纹孔要求 Ra6.3μm。
工程挑战
核心难点在于大跨度轴承孔的同轴度(Coaxality)控制。在标准VMC设置中,Z轴的限制导致无法同时加工相对的两个面。如果采用加工完一面后人工翻面加工另一面的方式,会引入显著的二次定位误差,难以保证孔系的同轴度要求。
工艺策略: 为确保精度,必须遵循“统一基准”原则。工艺方案需利用三个平面定位,一次装夹后,绕100mm轴线旋转180°,在一次设定中完成双面加工。在此工序之前,三个基准面已完成精铣。
2. 针对非标需求的工程解决方案
从HMC向VMC的工艺转换需要解决三个具体的技术障碍。
挑战 1:机床选型适配
需求: 放弃传统的卧式镗铣工艺,转而使用立式加工中心。 方案: 设计一套专用于VMC工作空间的特制夹具,通过夹具功能补偿立式机床缺少水平主轴的局限。
挑战 2:生产节拍与人机工程
需求: 消除面与面之间的人工重装夹环节,减少停机时间和操作员疲劳。 方案: 在夹具内部集成自动回转机构。由于标准VMC通常不配备旋转工作台(第四轴),夹具本身必须具备旋转能力,以实现一次装夹完成上下两面的加工。
挑战 3:精度保持与驱动
需求: 实现精确的180°回转,并在重切削负荷下保持定位精度。 方案: 集成液压系统。利用液压回转执行器负责动作驱动,同时通过夹具的结构设计确保刚性锁紧和精确的重复定位精度。
3. 夹具结构详细设计
最终的设计方案是一套液压回转夹具,它将一台普通的三轴机床转化为具备“准四轴”能力的生产单元。
3.1 定位与夹紧策略
- 定位: 遵循“六点定位”原则(3-2-1 principle)。夹具体采用三个支承板和一个支承销来建立确定的空间基准。
- 夹紧: 采用双缸液压系统。这保证了夹紧力的一致性,消除了人工操作的差异,并能满足大批量生产的节拍要求。
3.2 回转机构
由于VMC主轴无法相对于工件水平面旋转,因此方案改为让工件旋转。旋转轴线与工件100mm尺寸轴线重合。系统采用液压回转执行器(摆动缸)驱动旋转,提供平稳、快速的分度动作及高角度精度。
3.3 结构配置
机械组件主要由底座、摇篮式夹具体和液压元件组成。
- 底座: 通过T型槽刚性固定在机床工作台上。
- 夹具体(摇篮): 装载工件并在两个垂直支撑之间旋转。
- 定位元件: 如图2所示,底部定位块(4, 6)和侧面定位块(14, 7)限制了六个自由度。
 图 2:夹具结构总成
关键组件:1. 底座, 2. 夹具体, 3/8. 回转连接板, 10. 液压回转执行器, 12/13. 液压转角缸。
3.4 夹紧动作
两个液压转角缸(Swing clamp cylinders)直接安装在夹具体上。
- 动作逻辑: 气缸旋转到位后下拉夹紧。
- 优势: 在上下料过程中,压臂自动旋开,为操作员或机械手留出无障碍的操作空间。旋转角度经过设定,可避免与工件壳体发生干涉。
4. 液压控制系统设计
该夹具依赖顺序控制的液压回路来管理夹紧和回转逻辑。
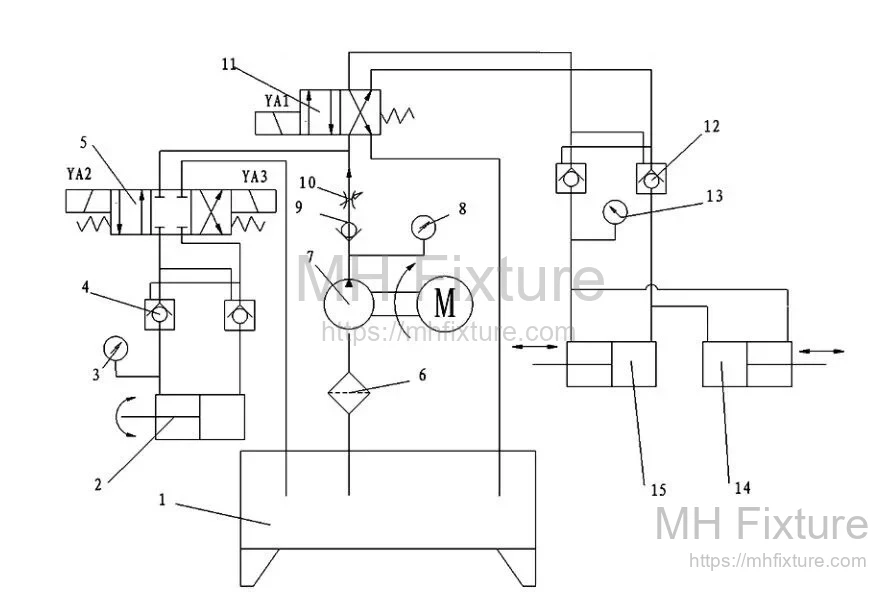 图 3:液压控制系统原理图
动作时序
- 夹紧: 液压泵启动。电磁阀(11)得电,压力油进入转角缸(14, 15)。工件被牢固夹紧。
- 加工A面: VMC对第一个面执行加工程序。
- 回转(分度): A面加工完成后,电磁阀(5-YV2)得电。回转执行器(2)驱动夹具体顺时针旋转180°。行程开关确认到位后,YV2断电,系统保压以锁定位置。
- 加工B面: VMC加工相对面。
- 复位: 电磁阀(5-YV3)得电,夹具体逆时针旋转回原点。
- 松开: 电磁阀(11)断电/换向,释放夹紧压力,以便取下工件。
5. 工程总结
这套液压夹具设计成功弥补了VMC的成本优势与HMC的功能优势之间的差距。通过集成液压回转系统,制造商实现了:
- 更高精度: 一次装夹加工严格保证了轴承孔的同轴度。
- 效率提升: 消除人工翻面和二次找正,显著减少了辅助时间。
- 成本降低: 在无需投资昂贵的四轴转台或HMC的情况下,最大化了现有VMC设备的效能。
相关案例研究
类似的非标液压解决方案已广泛应用于汽车制造领域:
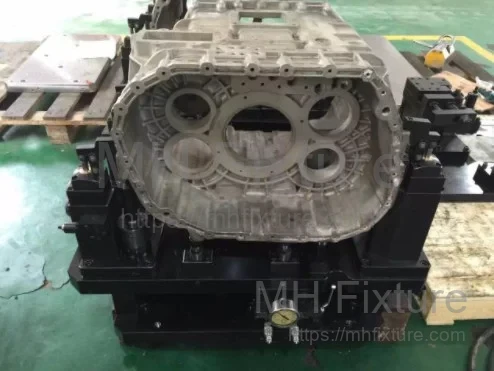
- 8AT变速箱制造商: 定制液压夹具套件。
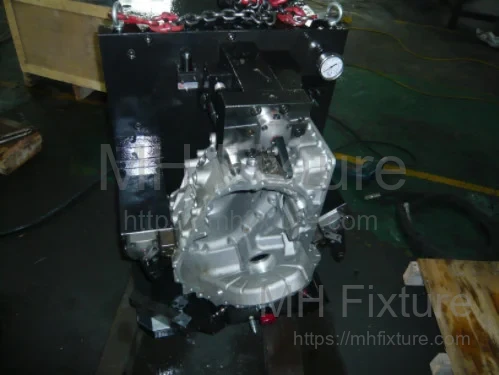
- 中国重汽(CNHTC): 中间壳体液压夹具。
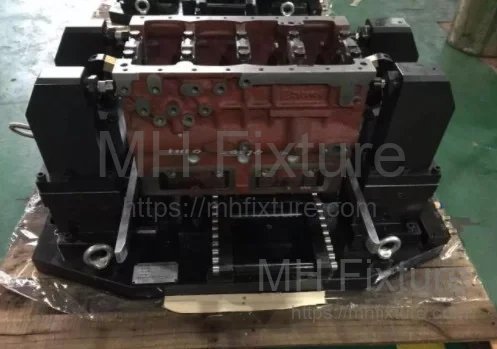
- 柴油机厂: 4缸发动机缸体立加夹具。
如需详细规格和更多工程案例,请访问我们的液压夹具产品类别。