การออกแบบฟิกซ์เจอร์ไฮดรอลิกแบบหมุน: เพิ่มประสิทธิภาพการกัดเสื้อเกียร์บนเครื่อง VMC
การกัดขึ้นรูปเสื้อเกียร์ (Gearbox Housing) ที่มีความซับซ้อนด้วยเครื่อง VMC มักเจอปัญหาเรื่องความร่วมศูนย์ (Coaxality) และข้อจำกัดในการเข้าถึงชิ้นงานหลายด้าน บทความเชิงเทคนิคนี้จะเจาะลึกการออกแบบ "ฟิกซ์เจอร์ไฮดรอลิกแบบหมุน" (Hydraulic Rotary Fixture) ที่สั่งทำพิเศษ ซึ่งสามารถหมุนกลับด้านได้ 180° ช่วยให้ทำงานจบในขั้นตอนเดียว (Single-setup) สำหรับชิ้นงานเหล็กหล่อ HT200 ลดความจำเป็นในการใช้เครื่อง Horizontal Boring ที่มีราคาแพง แต่ยังคงรักษาเสถียรภาพทางมิติได้อย่างแม่นยำ
เสื้อเกียร์ (Gearbox Housing) เป็นชิ้นงานที่ขึ้นชื่อเรื่องความซับซ้อนของระบบรู (Hole systems) ข้อกำหนดเรื่องความร่วมศูนย์ (Coaxality) ที่เข้มงวด และขนาดมิติที่กว้าง การวางแผนกระบวนการผลิตแบบดั้งเดิมมักบังคับให้ใช้เครื่อง Horizontal Machining Center (HMC) หรือเครื่อง Horizontal Boring เพื่อให้สามารถเข้าถึงชิ้นงานได้รอบด้าน อย่างไรก็ตาม เครื่องจักรเหล่านี้มีต้นทุนการดำเนินงานที่สูง
สำหรับผู้ผลิตหลายราย การใช้เครื่อง Vertical Machining Center (VMC) มาตรฐาน เป็นทางเลือกที่คุ้มค่ากว่ามาก หากระบบอุปกรณ์จับยึด (Workholding) สามารถเอาชนะข้อจำกัดเรื่องแกนของเครื่องจักรได้ บทความนี้จะวิเคราะห์ โซลูชันการออกแบบฟิกซ์เจอร์สั่งทำพิเศษ ที่พัฒนาขึ้นสำหรับผู้ผลิตยานยนต์ เพื่อจัดการกับความท้าทายในการกัดเสื้อเกียร์ที่ต้องการความแม่นยำสูงบนเครื่อง VMC 3 แกน
1. การวิเคราะห์กระบวนการและข้อกำหนดทางวิศวกรรม
โปรเจกต์นี้เริ่มต้นจากความต้องการย้ายฐานการผลิตเสื้อเกียร์รุ่นใหม่จากไลน์ HMC มาสู่ VMC โดยห้ามลดทอนคุณภาพของชิ้นงาน
ข้อมูลจำเพาะของชิ้นงาน
ชิ้นงานคือเสื้อเกียร์ (Gearbox Housing) โดยมีพารามิเตอร์ดังนี้:
- ขนาด: ประมาณ 425 มม. × 210 มม. × 105 มม.
- วัสดุ: HT200 (เหล็กหล่อสีเทา)
- ความแข็ง: 190 HBS
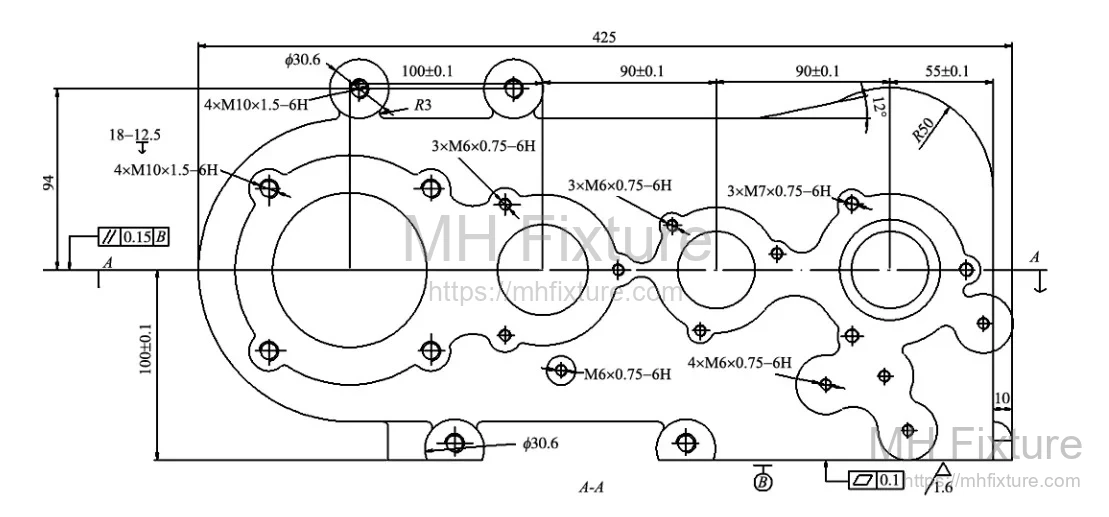
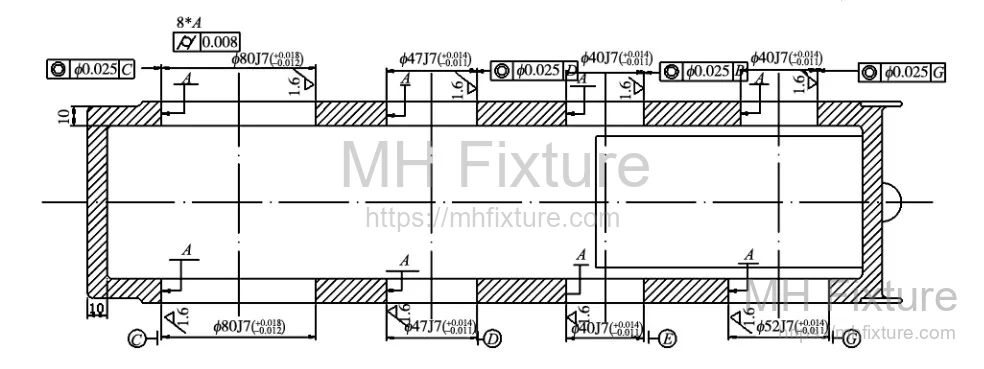 รูปที่ 1: โครงสร้างเสื้อเกียร์
ฟีเจอร์สำคัญในการแมชชีนนิ่ง
- รูตลับลูกปืน (Bearing Bores): รูร่วมศูนย์ 4 ชุด บนด้านที่อยู่ตรงข้ามกัน (2× Ø80J7, 2× Ø47J7, Ø52J7, 3× Ø40J7)
- รูประกอบอื่นๆ: รูคว้านเรียบและรูเกลียวหลายจุดรอบพอร์ต (Ø10, Ø14, M10-6H, M6-6H)
- ความเรียบผิว (Surface Finish): Ra1.6μm สำหรับรูตลับลูกปืนและผิวล่าง; Ra6.3μm สำหรับบอส (Boss) ด้านข้างและรูเกลียว
ความท้าทายทางวิศวกรรม
ปัญหาหลักอยู่ที่การรักษา ความร่วมศูนย์ (Coaxality) ของรูตลับลูกปืนที่มีระยะห่างกันมาก ในการตั้งค่าเครื่อง VMC ปกติ แกน Z จะไม่สามารถเข้าถึงผิวงานฝั่งตรงข้ามพร้อมกันได้ การกัดงานด้านหนึ่งแล้วพลิกชิ้นงานด้วยมือเพื่อกัดอีกด้าน จะทำให้เกิดความคลาดเคลื่อนในการวางตำแหน่ง (Positioning Errors) ส่งผลให้ยากต่อการรักษาความร่วมศูนย์
กลยุทธ์กระบวนการ: เพื่อรับประกันความแม่นยำ ต้องใช้แนวทาง "Unified Benchmark" (ใช้จุดอ้างอิงร่วมกัน) ชิ้นงานต้องถูกกำหนดตำแหน่งโดยใช้ระนาบ 3 จุด จับยึดเพียงครั้งเดียว และหมุน 180° รอบแกน 100 มม. เพื่อกัดงานทั้งสองด้านในการติดตั้งครั้งเดียว โดยก่อนเริ่มขั้นตอนนี้ ผิวอ้างอิงทั้ง 3 ด้านต้องผ่านการกัดละเอียด (Finish-milled) มาแล้ว
2. โซลูชันทางเทคนิคสำหรับข้อกำหนด Non-Standard
การเปลี่ยนจาก HMC เป็น VMC จำเป็นต้องแก้โจทย์ทางเทคนิค 3 ประการ:
ความท้าทายที่ 1: การเลือกเครื่องจักร
ข้อกำหนด: ยกเลิกกระบวนการคว้าน/กัดแนวนอนแบบเดิม แล้วเปลี่ยนมาใช้เครื่องแมชชีนนิ่งเซ็นเตอร์แนวตั้ง ทางแก้: ออกแบบฟิกซ์เจอร์เฉพาะทางที่เหมาะกับพื้นที่ทำงานของ VMC เพื่อชดเชยการขาดหัวสปินเดิลแนวนอน
ความท้าทายที่ 2: รอบเวลา (Cycle Time) และสรีรศาสตร์
ข้อกำหนด: ตัดขั้นตอนการคลายและจับยึดใหม่ด้วยมือระหว่างหน้างาน เพื่อลดเวลา Downtime และความเมื่อยล้าของผู้ปฏิบัติงาน ทางแก้: ติดตั้งกลไกการหมุนอัตโนมัติภายในฟิกซ์เจอร์ เนื่องจากเครื่อง VMC มาตรฐานไม่มีโต๊ะหมุน (แกนที่ 4) ตัวฟิกซ์เจอร์เองจึงต้องมีความสามารถในการหมุนเพื่อกัดงานทั้งด้านบนและด้านล่างได้ในรอบการจับยึดเดียว
ความท้าทายที่ 3: ความแม่นยำและการขับเคลื่อน
ข้อกำหนด: ต้องหมุนได้ 180° อย่างแม่นยำ และรักษาตำแหน่งได้นิ่งสนิทระหว่างรับแรงตัดเฉือนหนัก ทางแก้: บูรณาการระบบไฮดรอลิก ใช้ตัวหมุนไฮดรอลิก (Hydraulic Rotary Actuator) ในการขับเคลื่อน ในขณะที่โครงสร้างของฟิกซ์เจอร์ต้องออกแบบให้ล็อกได้อย่างแข็งแกร่ง (Rigid locking) และมีความแม่นยำในการวางตำแหน่งซ้ำ (Repeatability) สูง
3. รายละเอียดการออกแบบฟิกซ์เจอร์
ผลลัพธ์คือฟิกซ์เจอร์ไฮดรอลิกแบบหมุน ที่เปลี่ยนเครื่องจักร 3 แกนให้กลายเป็นเซลล์การผลิตแบบ "กึ่ง 4 แกน"
3.1 กลยุทธ์การกำหนดตำแหน่งและจับยึด
- การกำหนดตำแหน่ง (Location): ใช้หลักการ 3-2-1 ตัวฟิกซ์เจอร์ใช้แผ่นรองรับ 3 จุด และพินรองรับ 1 จุด เพื่อสร้างจุดอ้างอิงทางพื้นที่ที่ชัดเจน
- การจับยึด (Clamping): ใช้ระบบไฮดรอลิกแบบสองกระบอกสูบ เพื่อให้แรงจับยึดสม่ำเสมอ ตัดปัญหาความแปรปรวนจากน้ำหนักมือคน และรองรับการผลิตแบบ Mass Production
3.2 กลไกการหมุน
เนื่องจากสปินเดิล VMC ไม่สามารถหมุนรอบชิ้นงานได้ ฟิกซ์เจอร์จึงทำหน้าที่หมุนชิ้นงานแทน แกนหมุนจะอยู่ในแนวเดียวกับแกนขนาด 100 มม. ของชิ้นงาน ขับเคลื่อนด้วยตัวหมุนไฮดรอลิก (แบบ Swing Cylinder) ให้การหมุนที่ราบรื่น รวดเร็ว และมีองศาที่แม่นยำ
3.3 โครงสร้างทางกล
ชุดประกอบทางกลประกอบด้วย ฐาน, ตัวฟิกซ์เจอร์แบบ Trunnion (เปลไกว), และชิ้นส่วนไฮดรอลิก
- ฐาน (Base): ยึดแน่นกับโต๊ะเครื่องจักรผ่านร่อง T-slot
- ตัวฟิกซ์เจอร์ (Trunnion): ยึดชิ้นงานและหมุนอยู่ระหว่างแท่นรองรับแนวตั้งสองข้าง
- ชิ้นส่วนกำหนดตำแหน่ง: ตามรูปที่ 2 บล็อกกำหนดตำแหน่งด้านล่าง (4, 6) และบล็อกด้านข้าง (14, 7) จะจำกัดเสรีภาพทั้ง 6 ทิศทาง
 รูปที่ 2: ภาพประกอบโครงสร้างฟิกซ์เจอร์
ชิ้นส่วนสำคัญ: 1. ฐาน, 2. ตัวฟิกซ์เจอร์, 3/8. แผ่นเชื่อมต่อการหมุน, 10. ตัวหมุนไฮดรอลิก, 12/13. กระบอกสูบแบบเหวี่ยง (Swing Clamp Cylinders)
3.4 การทำงานของการจับยึด
กระบอกสูบแบบเหวี่ยง (Swing clamp cylinders) จำนวน 2 ตัว ติดตั้งโดยตรงบนตัวฟิกซ์เจอร์
- การทำงาน: กระบอกสูบจะหมุนเข้าตำแหน่งแล้วดึงลงเพื่อล็อกชิ้นงาน
- ข้อดี: ระหว่างการโหลด/ถอดชิ้นงาน แขนล็อกจะเหวี่ยงหลบออกไป เปิดพื้นที่โล่งให้ผู้ปฏิบัติงานหรือหุ่นยนต์ทำงานได้สะดวก มุมการหมุนถูกตั้งค่าไว้ไม่ให้ชนกับตัวเสื้อของชิ้นงาน
4. การออกแบบระบบควบคุมไฮดรอลิก
ฟิกซ์เจอร์ใช้ระบบวงจรไฮดรอลิกแบบ Sequence Control เพื่อจัดการตรรกะการจับยึดและการหมุน
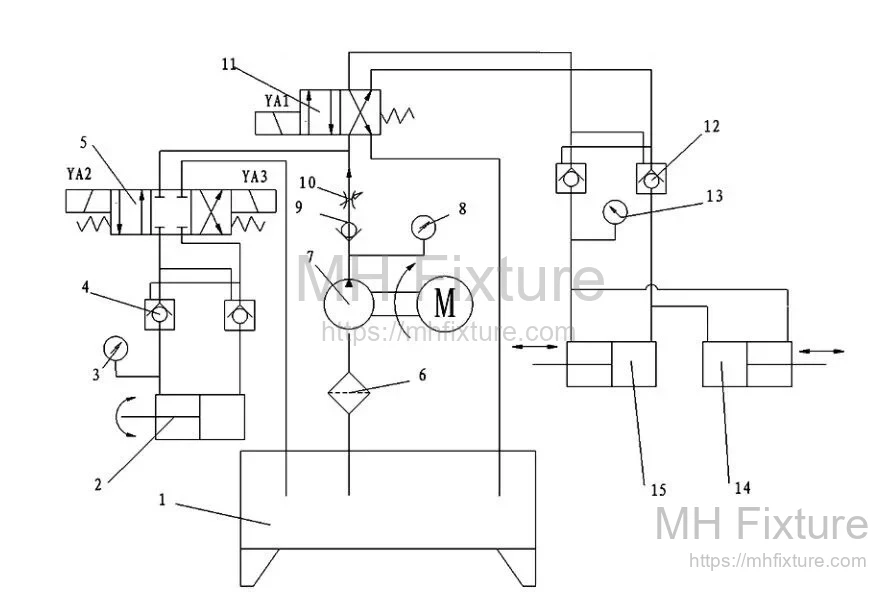 รูปที่ 3: ผังวงจรระบบควบคุมไฮดรอลิก
ลำดับการทำงาน
- การจับยึด: ปั๊มไฮดรอลิกทำงาน โซลินอยด์วาล์ว (11) จ่ายไฟ ส่งแรงดันไปที่กระบอกสูบจับยึด (14, 15) ชิ้นงานถูกล็อกแน่น
- กัดงานด้าน A: เครื่อง VMC เริ่มกระบวนการกัดบนผิวหน้าแรก
- การหมุน (Indexing): เมื่อด้าน A เสร็จ โซลินอยด์วาล์ว (5-YV2) ทำงาน ตัวหมุน (2) จะหมุนฟิกซ์เจอร์ 180° ตามเข็มนาฬิกา เมื่อ Limit switch ยืนยันตำแหน่ง YV2 จะตัดไฟ และระบบจะรักษาแรงดันเพื่อล็อกตำแหน่ง
- กัดงานด้าน B: เครื่อง VMC กัดงานฝั่งตรงข้าม
- รีเซ็ต: โซลินอยด์วาล์ว (5-YV3) ทำงาน หมุนฟิกซ์เจอร์ทวนเข็มนาฬิกากลับสู่จุดเดิม
- คลายล็อก: วาล์ว (11) ตัดไฟ/สลับทิศทาง ปล่อยแรงดันเพื่อให้ถอดชิ้นงานออกได้
5. บทสรุปทางวิศวกรรม
การออกแบบฟิกซ์เจอร์ไฮดรอลิกนี้ประสบความสำเร็จในการเชื่อมช่องว่างระหว่างความประหยัดของเครื่อง VMC และขีดความสามารถของเครื่อง HMC ด้วยการบูรณาการระบบหมุนไฮดรอลิก ผู้ผลิตได้รับประโยชน์ดังนี้:
- ความแม่นยำที่สูงขึ้น: การแมชชีนใน Setup เดียว รับประกันความร่วมศูนย์ของรูตลับลูกปืน
- ประสิทธิภาพเพิ่มขึ้น: ตัดเวลาที่เสียไปกับการพลิกชิ้นงานและการตั้งศูนย์ใหม่
- ลดต้นทุน: ใช้ประโยชน์จากเครื่อง VMC ที่มีอยู่ได้สูงสุด โดยไม่ต้องลงทุนซื้อโต๊ะหมุน 4 แกนหรือเครื่อง HMC ราคาแพง
กรณีศึกษาที่เกี่ยวข้อง
โซลูชันไฮดรอลิกแบบสั่งทำพิเศษในลักษณะนี้ ถูกนำไปใช้ในอุตสาหกรรมยานยนต์อย่างแพร่หลาย:
- ผู้ผลิตเกียร์ 8AT: ชุดฟิกซ์เจอร์ไฮดรอลิกแบบ Custom
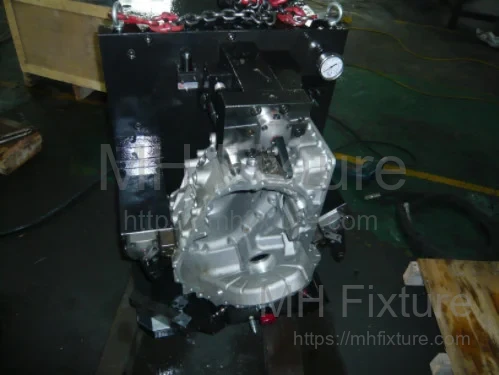
- CNHTC (Sinotruk): ฟิกซ์เจอร์ไฮดรอลิกสำหรับ Housing ส่วนกลาง
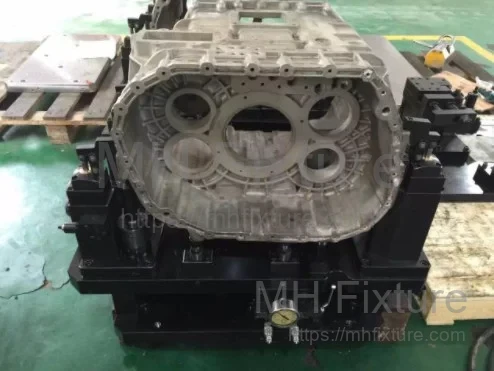
- โรงงานเครื่องยนต์ดีเซล: ฟิกซ์เจอร์แนวตั้งสำหรับเสื้อสูบ 4 สูบ
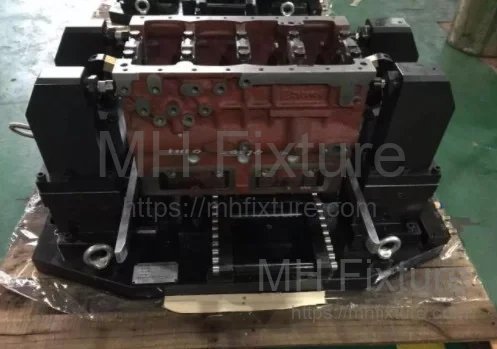
สำหรับข้อมูลจำเพาะโดยละเอียดและตัวอย่างงานวิศวกรรมเพิ่มเติม โปรดเยี่ยมชม หมวดหมู่ฟิกซ์เจอร์ไฮดรอลิก ของเรา