Desain Hydraulic Rotary Fixture: Mengoptimalkan Pemesinan Gearbox Housing pada VMC
Pemesinan *gearbox housing* (rumah transmisi) yang kompleks pada Vertical Machining Center (VMC) sering kali menghadirkan tantangan terkait koaksialitas dan akses multi-sisi. Artikel teknis ini merinci desain *hydraulic rotary fixture* (alat bantu pemegang putar hidrolik) kustom yang memungkinkan indeksasi 180° dan pemesinan *single-setup* untuk housing besi cor HT200. Solusi ini menghilangkan kebutuhan akan mesin bor horizontal yang mahal sekaligus memastikan stabilitas dimensi.
Gearbox housing (rumah transmisi) dicirikan oleh sistem lubang yang kompleks, persyaratan koaksialitas yang ketat, dan rentang dimensi yang besar. Perencanaan proses tradisional sering kali mengharuskan penggunaan Horizontal Machining Center (HMC) atau mesin bor horizontal untuk mengakses berbagai sisi. Namun, mesin-mesin ini memiliki biaya operasional yang tinggi.
Bagi banyak produsen, memanfaatkan Vertical Machining Center (VMC) standar adalah alternatif yang lebih hemat biaya, asalkan solusi workholding (pemegang benda kerja) dapat mengatasi keterbatasan sumbu mesin. Artikel ini menganalisis solusi desain fixture kustom yang dikembangkan untuk produsen otomotif, guna mengatasi tantangan pemesinan gearbox housing dengan persyaratan presisi tinggi pada VMC 3-sumbu.
1. Analisis Proses dan Persyaratan Teknis
Proyek ini berawal dari permintaan khusus untuk memindahkan produksi produk gearbox baru dari lini HMC ke VMC tanpa mengorbankan kualitas.
Spesifikasi Suku Cadang
Benda kerja adalah gearbox housing dengan parameter berikut:
- Dimensi: Sekitar 425mm × 210mm × 105mm
- Material: HT200 (Grey Cast Iron / Besi Cor Kelabu)
- Kekerasan: 190 HBS
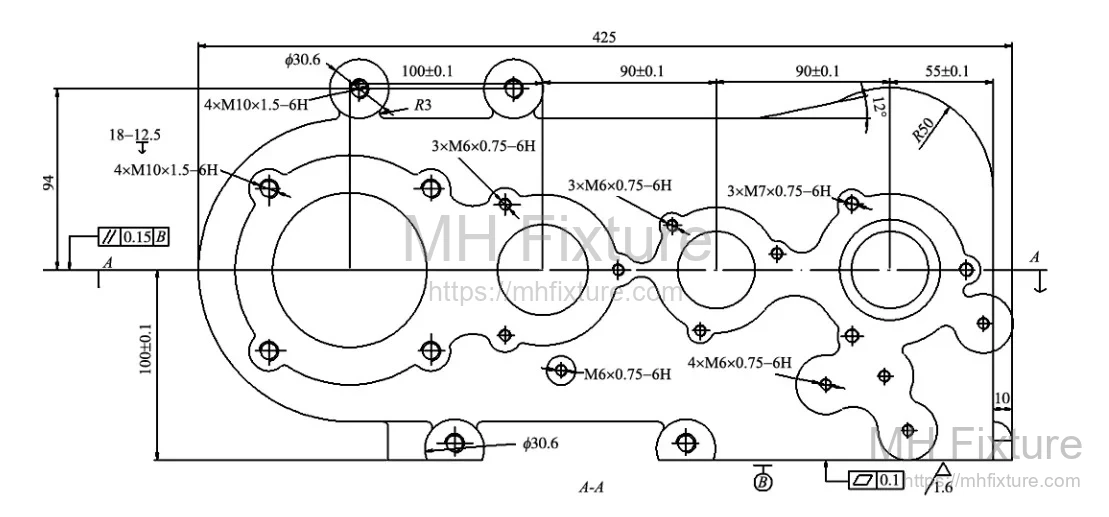
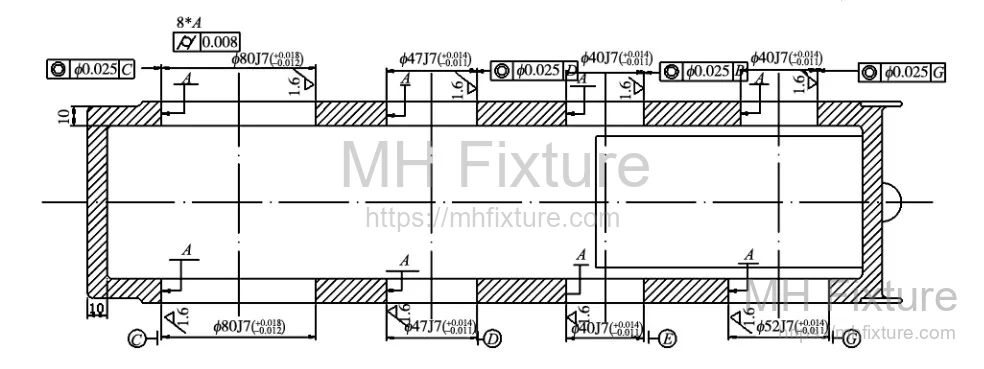 Gambar 1: Struktur Gearbox Housing
Fitur Pemesinan Kritis
- Lubang Bantalan (Bearing Bores): Empat set lubang koaksial pada sisi yang berlawanan (2× Ø80J7, 2× Ø47J7, Ø52J7, 3× Ø40J7).
- Lubang Tambahan: Beberapa lubang bor halus dan lubang ulir yang didistribusikan di sekitar port (Ø10, Ø14, M10-6H, M6-6H).
- Kekasaran Permukaan: Ra1.6μm untuk lubang bantalan dan permukaan bawah; Ra6.3μm untuk boss samping dan lubang ulir.
Tantangan Teknis
Tantangan utamanya terletak pada koaksialitas (Coaxality) lubang bantalan di rentang yang lebar. Dalam pengaturan VMC standar, keterbatasan sumbu Z mencegah akses simultan ke permukaan yang berlawanan. Mengerjakan satu sisi, membalik bagian secara manual, dan mengerjakan sisi lainnya akan menimbulkan kesalahan posisi (positioning error) yang signifikan, sehingga sulit untuk mempertahankan koaksialitas.
Strategi Proses: Untuk menjamin presisi, proses ini memerlukan pendekatan "unified benchmark" (satu titik acuan terpadu). Bagian tersebut harus ditempatkan menggunakan tiga bidang, dijepit sekali, dan diputar 180° di sekitar sumbu 100mm untuk mengerjakan kedua sisi dalam satu pengaturan (single setup). Sebelum operasi ini, ketiga permukaan datum sudah selesai digiling (finish-milled).
2. Solusi Teknis untuk Persyaratan Non-Standar
Transisi dari HMC ke VMC memerlukan penanganan tiga hambatan teknis spesifik.
Tantangan 1: Pemilihan Mesin
Persyaratan: Meninggalkan proses bor/frais horizontal tradisional dan beralih ke pusat pemesinan vertikal. Solusi: Merancang fixture khusus yang disesuaikan dengan ruang kerja VMC yang mengkompensasi ketiadaan spindel horizontal.
Tantangan 2: Waktu Siklus dan Ergonomi
Persyaratan: Menghilangkan penjepitan ulang manual antar sisi untuk mengurangi downtime dan kelelahan operator. Solusi: Menerapkan mekanisme rotasi otomatis di dalam fixture. Karena VMC standar tidak memiliki meja putar (sumbu ke-4), fixture itu sendiri harus menyediakan kemampuan rotasi untuk mengerjakan permukaan atas dan bawah dalam satu siklus penjepitan.
Tantangan 3: Presisi dan Aktuasi
Persyaratan: Mencapai rotasi 180° yang presisi dan mempertahankan akurasi posisi selama beban pemotongan berat. Solusi: Mengintegrasikan sistem hidrolik. Aktuator putar hidrolik menangani gerakan, sementara desain struktural fixture memastikan penguncian yang kaku dan pengulangan posisi yang presisi.
3. Desain Fixture Terperinci
Desain yang dihasilkan adalah hydraulic rotary fixture yang mengubah mesin 3-sumbu menjadi sel produksi "pseudo-4-axis".
3.1 Strategi Penempatan dan Penjepitan
- Penempatan (Location): Bagian ditempatkan menggunakan prinsip 3-2-1. Badan fixture menggunakan tiga pelat pendukung dan satu pin pendukung untuk menetapkan referensi spasial yang pasti.
- Penjepitan (Clamping): Sistem hidrolik silinder ganda digunakan. Ini memastikan gaya jepit yang konsisten, menghilangkan variasi operator, dan mendukung siklus produksi volume tinggi.
3.2 Mekanisme Rotasi
Karena spindel VMC tidak dapat berputar relatif terhadap cakrawala benda kerja, fixture memutar benda kerja tersebut. Sumbu rotasi sejajar dengan sumbu dimensi 100mm benda kerja. Aktuator putar hidrolik (tipe swing cylinder) menggerakkan rotasi, memberikan indeksasi yang halus dan cepat dengan presisi sudut tinggi.
3.3 Konfigurasi Struktural
Perakitan mekanis terdiri dari basis, badan fixture gaya trunnion (ayunan), dan komponen hidrolik.
- Basis: Dipasang secara kaku ke meja mesin melalui T-slot.
- Badan Fixture (Trunnion): Memegang benda kerja dan berputar di antara dua penyangga vertikal.
- Elemen Penempatan: Seperti ditunjukkan pada Gambar 2, blok pemosisian bawah (4, 6) dan blok samping (14, 7) membatasi enam derajat kebebasan.
 Gambar 2: Perakitan Struktur Fixture
Komponen Utama: 1. Basis, 2. Badan Fixture, 3/8. Pelat Koneksi Rotasi, 10. Aktuator Putar Hidrolik, 12/13. Silinder Klem Ayun (Swing Clamp Cylinders).
3.4 Aktuasi Penjepitan
Dua swing clamp cylinders (silinder klem ayun/sudut) dipasang langsung pada badan fixture.
- Aksi: Silinder ini berputar ke posisi dan menarik ke bawah untuk menjepit.
- Keuntungan: Selama pemuatan/pemuatan ulang, lengan klem berayun menjauh, memberikan ruang bebas tanpa hambatan bagi operator atau robotic loader. Sudut rotasi diatur untuk menghindari gangguan dengan housing benda kerja.
4. Desain Sistem Kontrol Hidrolik
Fixture mengandalkan sirkuit hidrolik dengan kontrol urutan (sequence-controlled) untuk mengelola logika penjepitan dan rotasi.
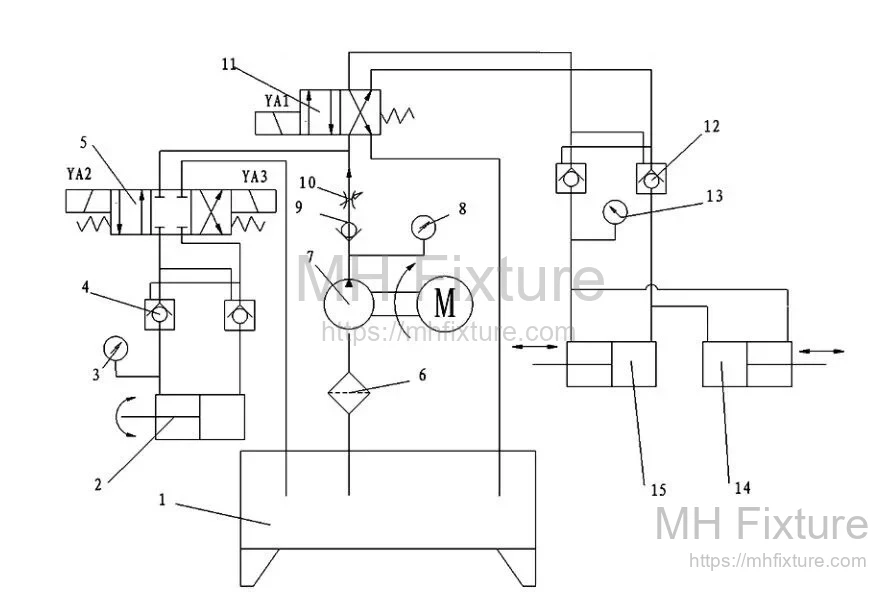 Gambar 3: Skema Sistem Kontrol Hidrolik
Urutan Operasional
- Penjepitan: Pompa hidrolik aktif. Katup solenoid (11) bertenaga, mengarahkan tekanan ke silinder klem (14, 15). Benda kerja diamankan.
- Pemesinan Sisi A: VMC melakukan operasi pada permukaan pertama.
- Rotasi (Indeksasi): Setelah Sisi A selesai, katup solenoid (5-YV2) bertenaga. Aktuator putar (2) memutar badan fixture 180° searah jarum jam. Sakelar batas (limit switch) mengonfirmasi posisi, YV2 tidak bertenaga, dan sistem mempertahankan tekanan untuk mengunci posisi.
- Pemesinan Sisi B: VMC mengerjakan permukaan yang berlawanan.
- Reset: Katup solenoid (5-YV3) bertenaga, memutar fixture berlawanan arah jarum jam kembali ke titik asal.
- Pelepasan Klem: Katup (11) tidak bertenaga/membalik, melepaskan tekanan klem untuk pengambilan bagian.
5. Kesimpulan Teknis
Desain fixture hidrolik ini berhasil menjembatani kesenjangan antara keterjangkauan VMC dan kemampuan HMC. Dengan mengintegrasikan sistem rotasi hidrolik, produsen mencapai:
- Presisi Lebih Tinggi: Pemesinan single-setup menjamin koaksialitas lubang bantalan.
- Peningkatan Efisiensi: Penghapusan pemutaran manual dan pengaturan sekunder mengurangi waktu tambahan (auxiliary time).
- Pengurangan Biaya: Memaksimalkan utilitas aset VMC yang ada tanpa berinvestasi pada meja 4-sumbu atau HMC yang mahal.
Studi Kasus Terkait
Solusi hidrolik non-standar serupa telah diterapkan di seluruh sektor otomotif:
- Produsen Gearbox 8AT: Rangkaian fixture hidrolik kustom.
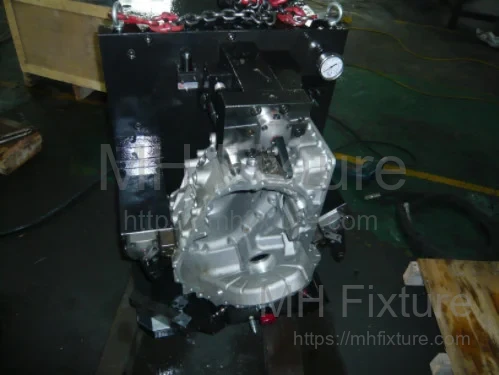
- CNHTC (Sinotruk): Fixture hidrolik housing perantara.
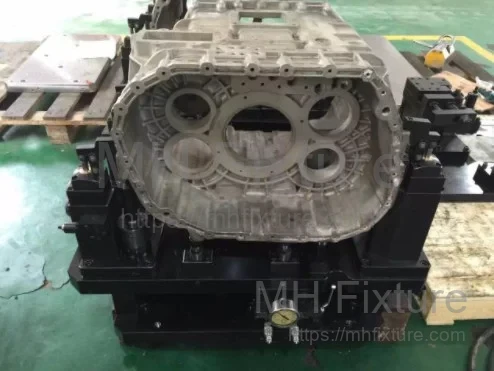
- Pabrik Mesin Diesel: Fixture pemesinan vertikal blok 4-silinder.
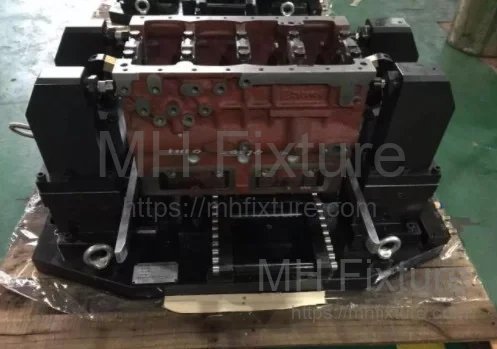
Untuk spesifikasi terperinci dan contoh teknik lainnya, silakan kunjungi Kategori Fixture Hidrolik kami.