Thiết Kế Đồ Gá Quay Thủy Lực: Tối Ưu Hóa Gia Công Vỏ Hộp Số Trên Máy VMC
Việc gia công các vỏ hộp số (gearbox housing) phức tạp trên trung tâm gia công đứng (VMC) thường gặp thách thức về độ đồng trục và khả năng tiếp cận đa mặt. Bài viết kỹ thuật này trình bày chi tiết về thiết kế đồ gá quay thủy lực tùy chỉnh, cho phép phân độ 180° và gia công chỉ trong một lần gá đặt cho vỏ hộp số bằng gang HT200. Giải pháp này giúp loại bỏ nhu cầu sử dụng máy doa ngang đắt tiền trong khi vẫn đảm bảo độ ổn định về kích thước.
Vỏ hộp số có đặc điểm là hệ thống lỗ phức tạp, yêu cầu nghiêm ngặt về độ đồng trục và kích thước lớn. Quy trình công nghệ truyền thống thường yêu cầu sử dụng Trung tâm gia công ngang (HMC) hoặc máy doa ngang để tiếp cận nhiều mặt. Tuy nhiên, các loại máy này có chi phí vận hành cao.
Đối với nhiều nhà sản xuất, việc sử dụng Trung tâm gia công đứng (VMC) tiêu chuẩn là một giải pháp thay thế hiệu quả hơn về chi phí, miễn là giải pháp đồ gá có thể khắc phục được hạn chế về trục của máy. Bài viết này phân tích một giải pháp thiết kế đồ gá tùy chỉnh được phát triển cho một nhà sản xuất ô tô, giải quyết thách thức gia công vỏ hộp số với yêu cầu độ chính xác cao trên máy VMC 3 trục.
1. Phân Tích Quy Trình và Yêu Cầu Kỹ Thuật
Dự án bắt nguồn từ một yêu cầu cụ thể nhằm chuyển sản phẩm hộp số mới từ dây chuyền sản xuất HMC sang VMC mà không ảnh hưởng đến chất lượng.
Thông Số Chi Tiết
Phôi là vỏ hộp số với các thông số sau:
- Kích thước: Khoảng 425mm × 210mm × 105mm
- Vật liệu: HT200 (Gang xám)
- Độ cứng: 190 HBS
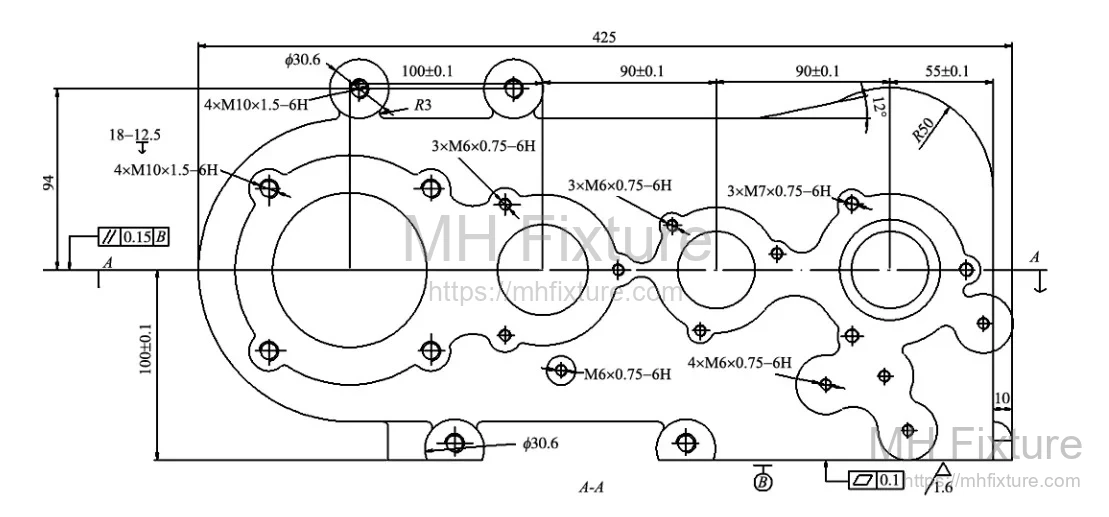
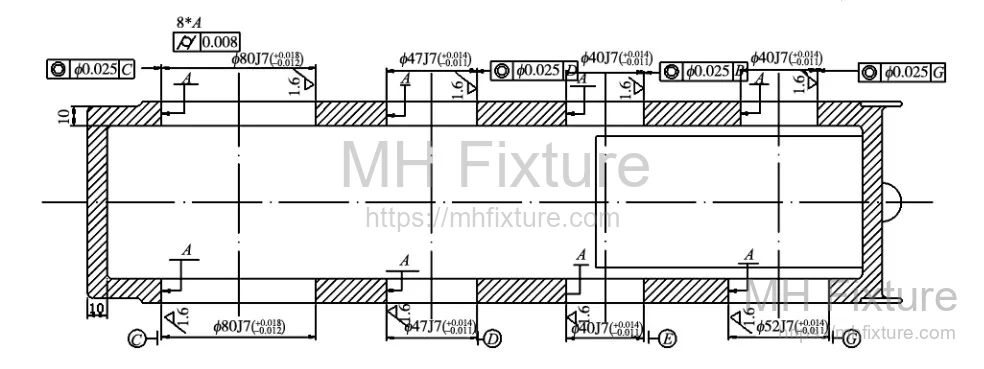 Hình 1: Cấu trúc vỏ hộp số
Các Đặc Điểm Gia Công Quan Trọng
- Lỗ ổ bi (Bearing Bores): Bốn bộ lỗ đồng trục ở các mặt đối diện (2× Ø80J7, 2× Ø47J7, Ø52J7, 3× Ø40J7).
- Lỗ phụ: Nhiều lỗ trơn và lỗ ren phân bố xung quanh các cổng (Ø10, Ø14, M10-6H, M6-6H).
- Độ nhám bề mặt: Ra1.6μm cho các lỗ ổ bi và bề mặt đáy; Ra6.3μm cho các vấu bên và lỗ ren.
Thách Thức Kỹ Thuật
Thách thức chính nằm ở độ đồng trục (Coaxality) của các lỗ ổ bi trên một khoảng cách lớn. Trong thiết lập VMC tiêu chuẩn, giới hạn trục Z ngăn cản việc tiếp cận đồng thời các mặt đối diện. Việc gia công một mặt, lật thủ công và gia công mặt còn lại sẽ gây ra sai số định vị đáng kể, khiến việc duy trì độ đồng trục trở nên khó khăn.
Chiến lược quy trình: Để đảm bảo độ chính xác, quy trình yêu cầu phương pháp "chuẩn thống nhất". Chi tiết phải được định vị bằng ba mặt phẳng, kẹp chặt một lần và xoay 180° quanh trục 100mm để gia công cả hai mặt trong một lần gá. Trước nguyên công này, ba bề mặt chuẩn đã được phay tinh.
2. Giải Pháp Kỹ Thuật Cho Các Yêu Cầu Phi Tiêu Chuẩn
Việc chuyển đổi từ HMC sang VMC đòi hỏi phải giải quyết ba trở ngại kỹ thuật cụ thể.
Thách Thức 1: Lựa Chọn Máy Móc
Yêu cầu: Từ bỏ quy trình doa/phay ngang truyền thống để chuyển sang trung tâm gia công đứng. Giải pháp: Thiết kế một đồ gá chuyên dụng phù hợp với không gian làm việc của VMC, bù đắp cho việc thiếu trục chính nằm ngang.
Thách Thức 2: Thời Gian Chu Kỳ và Công Thái Học
Yêu cầu: Loại bỏ việc kẹp lại thủ công giữa các mặt để giảm thời gian chết và sự mệt mỏi của người vận hành. Giải pháp: Tích hợp cơ chế xoay tự động bên trong đồ gá. Vì các máy VMC tiêu chuẩn thiếu bàn xoay (trục thứ 4), bản thân đồ gá phải cung cấp khả năng xoay để gia công các mặt trên và dưới trong một chu kỳ kẹp.
Thách Thức 3: Độ Chính Xác và Dẫn Động
Yêu cầu: Đạt được độ xoay 180° chính xác và duy trì độ chính xác định vị trong khi chịu tải trọng cắt lớn. Giải pháp: Tích hợp hệ thống thủy lực. Một bộ dẫn động quay thủy lực chịu trách nhiệm chuyển động, trong khi thiết kế kết cấu của đồ gá đảm bảo khóa cứng vững và độ lặp lại vị trí chính xác.
3. Thiết Kế Đồ Gá Chi Tiết
Kết quả là một thiết kế đồ gá quay thủy lực biến máy 3 trục thành một tế bào sản xuất "mô phỏng 4 trục".
3.1 Chiến Lược Định Vị và Kẹp Chặt
- Định vị: Chi tiết được định vị theo nguyên tắc 3-2-1. Thân đồ gá sử dụng ba tấm đỡ và một chốt đỡ để thiết lập chuẩn không gian xác định.
- Kẹp chặt: Sử dụng hệ thống thủy lực xi lanh kép. Điều này đảm bảo lực kẹp nhất quán, loại bỏ sự thay đổi do người vận hành và hỗ trợ chu kỳ sản xuất khối lượng lớn.
3.2 Cơ Chế Xoay
Vì trục chính VMC không thể xoay tương đối so với đường chân trời của phôi, đồ gá sẽ xoay phôi. Trục xoay thẳng hàng với trục kích thước 100mm của phôi. Một bộ dẫn động quay thủy lực (loại xi lanh lắc - swing cylinder) điều khiển việc xoay, cung cấp khả năng phân độ trơn tru, nhanh chóng với độ chính xác góc cao.
3.3 Cấu Hình Kết Cấu
Cụm cơ khí bao gồm đế, thân đồ gá kiểu trục quay (trunnion) và các thành phần thủy lực.
- Đế: Được gắn cứng vào bàn máy thông qua các rãnh chữ T.
- Thân đồ gá (Trunnion): Giữ phôi và xoay giữa hai giá đỡ thẳng đứng.
- Các phần tử định vị: Như thể hiện trong Hình 2, các khối định vị đáy (4, 6) và khối bên (14, 7) hạn chế sáu bậc tự do.
 Hình 2: Lắp ráp cấu trúc đồ gá
Các thành phần chính: 1. Đế, 2. Thân đồ gá, 3/8. Tấm kết nối xoay, 10. Bộ dẫn động quay thủy lực, 12/13. Xi lanh kẹp quay (Swing Clamp Cylinders).
3.4 Dẫn Động Kẹp
Hai xi lanh kẹp quay (swing clamp cylinders - hay còn gọi là xi lanh kẹp góc) được gắn trực tiếp trên thân đồ gá.
- Hoạt động: Các xi lanh này xoay vào vị trí và kéo xuống để kẹp.
- Ưu điểm: Trong quá trình nạp/dỡ phôi, các tay kẹp xoay ra xa, tạo khoảng trống không bị cản trở cho người vận hành hoặc cánh tay robot. Góc xoay được thiết lập để tránh va chạm với vỏ phôi.
4. Thiết Kế Hệ Thống Điều Khiển Thủy Lực
Đồ gá dựa vào mạch thủy lực được điều khiển theo trình tự để quản lý logic kẹp và xoay.
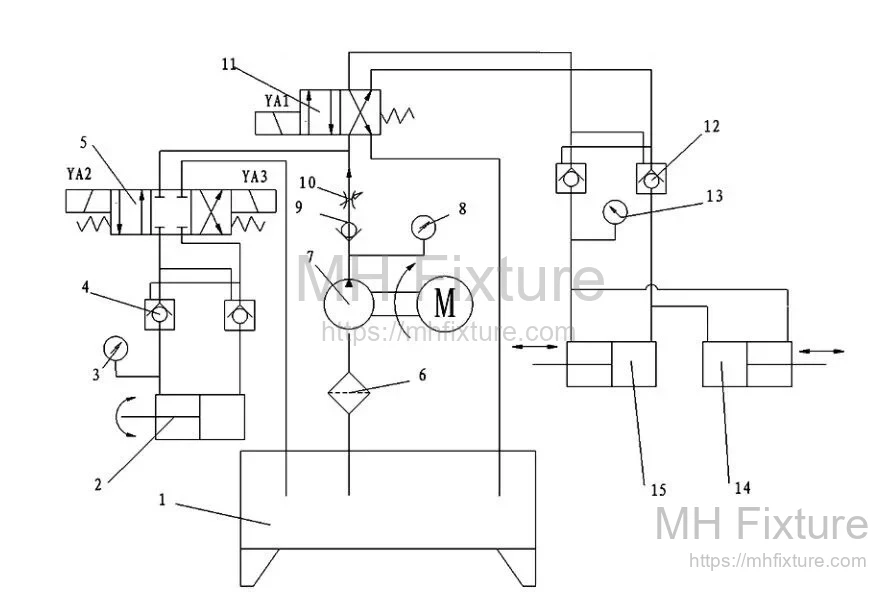 Hình 3: Sơ đồ hệ thống điều khiển thủy lực
Trình Tự Hoạt Động
- Kẹp chặt: Bơm thủy lực kích hoạt. Van điện từ (11) được cấp điện, dẫn áp suất đến các xi lanh kẹp (14, 15). Phôi được giữ chặt.
- Gia công Mặt A: VMC thực hiện các nguyên công trên mặt đầu tiên.
- Xoay (Phân độ): Sau khi hoàn thành Mặt A, van điện từ (5-YV2) được cấp điện. Bộ dẫn động quay (2) xoay thân đồ gá 180° theo chiều kim đồng hồ. Công tắc hành trình xác nhận vị trí, YV2 ngắt điện và hệ thống duy trì áp suất để khóa vị trí.
- Gia công Mặt B: VMC gia công mặt đối diện.
- Đặt lại: Van điện từ (5-YV3) được cấp điện, xoay đồ gá ngược chiều kim đồng hồ trở lại vị trí ban đầu.
- Nhả kẹp: Van (11) ngắt điện/đảo chiều, giải phóng áp suất kẹp để tháo chi tiết.
5. Kết Luận Kỹ Thuật
Thiết kế đồ gá thủy lực này đã thu hẹp thành công khoảng cách giữa khả năng chi trả của VMC và khả năng kỹ thuật của HMC. Bằng cách tích hợp hệ thống xoay thủy lực, nhà sản xuất đã đạt được:
- Độ chính xác cao hơn: Gia công một lần gá đảm bảo độ đồng trục của các lỗ ổ bi.
- Tăng hiệu quả: Loại bỏ việc lật thủ công và gá đặt lại giúp giảm thời gian phụ trợ.
- Giảm chi phí: Tối đa hóa tiện ích của tài sản VMC hiện có mà không cần đầu tư vào bàn xoay 4 trục hoặc máy HMC đắt tiền.
Các Nghiên Cứu Điển Hình Liên Quan
Các giải pháp thủy lực phi tiêu chuẩn tương tự đã được triển khai trong ngành ô tô:
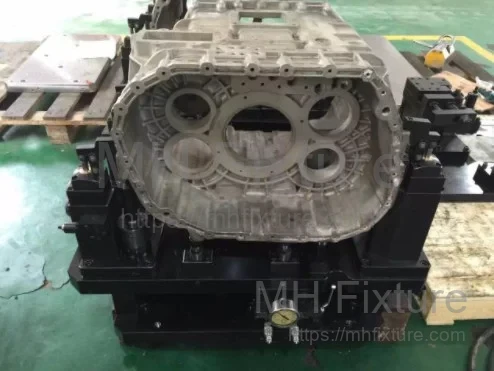
- Nhà sản xuất hộp số 8AT: Bộ đồ gá thủy lực tùy chỉnh.
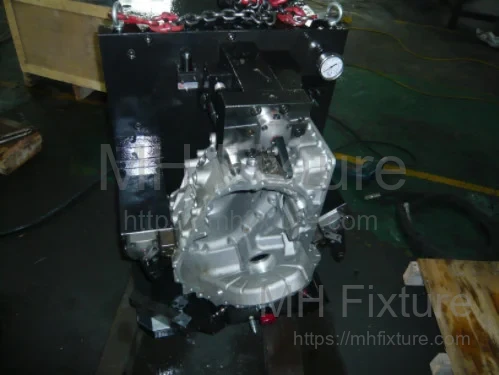
- CNHTC (Sinotruk): Đồ gá thủy lực cho vỏ trung gian.
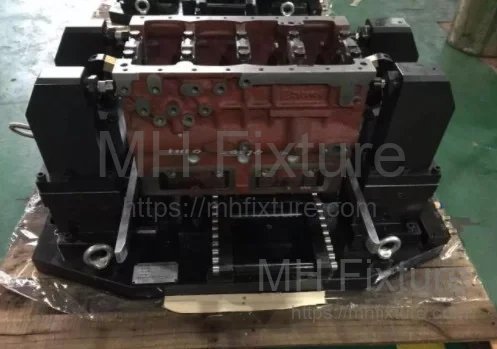
- Nhà máy động cơ diesel: Đồ gá gia công đứng cho thân máy 4 xi lanh.
Để biết thông số kỹ thuật chi tiết và thêm các ví dụ kỹ thuật, vui lòng truy cập Danh mục Đồ gá Thủy lực của chúng tôi.