Проектирование многоместного быстросменного приспособления для серийной обработки отливок
Серийная обработка литых деталей часто сталкивается с узкими местами в производительности из-за использования одноместной оснастки. В данном практическом примере подробно рассматривается проектирование 20-местного быстросменного приспособления, в котором используются пружинные прижимные механизмы для компенсации погрешностей литья. Это решение значительно сокращает вспомогательное время и обеспечивает стабильную точность позиционирования.
1. Введение
В массовом производстве относительно простых деталей эффективность механической обработки часто снижается на этапе наладки. Если производственная линия опирается на поштучный зажим деталей, высокая частота загрузки, выгрузки и циклов запуска-остановки станка приводит к значительным потерям вспомогательного (немашинного) времени. Это не только ограничивает пропускную способность, но и повышает утомляемость оператора.
Для решения этой проблемы инженерам-технологам необходимо перейти от одноместных наладок к специализированным высокоэффективным зажимным решениям. В данной статье анализируется конструкция многоместного быстросменного приспособления, способного фиксировать 20 деталей одновременно. Такой подход радикально снижает частоту операций зажима, облегчает быструю переналадку и оптимизирует цикл обработки литых деталей, имеющих естественные отклонения в размерах.
2. Анализ детали и технологические проблемы
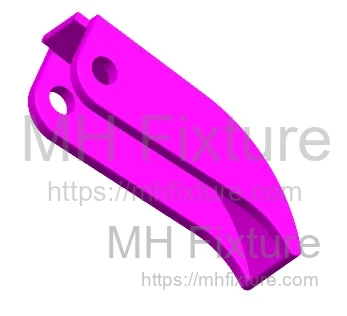
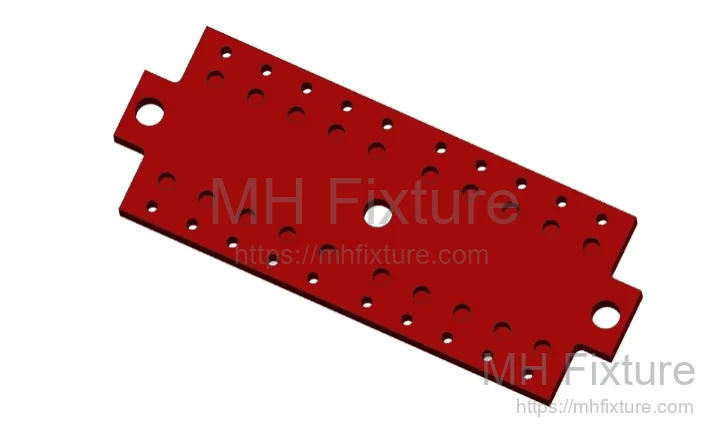
Рассматриваемая деталь (см. Рисунок 1) представляет собой литую заготовку. Из-за особенностей процесса литья каждая деталь имеет небольшие отклонения в размерах наружного контура. Первоначальный процесс обработки небольших отверстий на детали столкнулся с рядом критических проблем:
- Низкая эффективность: Как показано на Рисунке 2, в исходной наладке за один цикл обрабатывалась только одна заготовка. Время, затрачиваемое на установку и снятие детали, составляло непропорционально большую часть общего времени производственного цикла.
- Высокая трудоемкость: Рутинный характер одноместного зажима вызывал значительную усталость оператора.
- Экономические последствия: Увеличенный цикл обработки повышал затраты на машинное время и приводил к отставанию от графика производства.
Для устранения этих узких мест было разработано специализированное многоместное быстросменное приспособление (см. Рисунок 3).
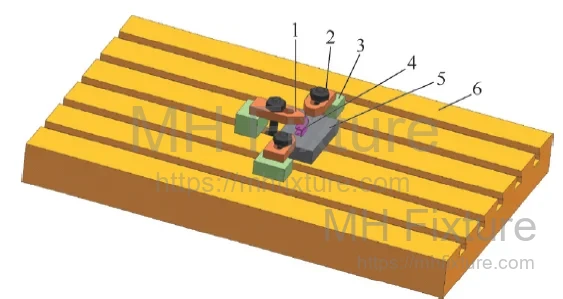 1—Прихват; 2—Гайка; 3—Подкладная колодка;
4—Заготовка; 5—Корпус приспособления; 6—Стол станка
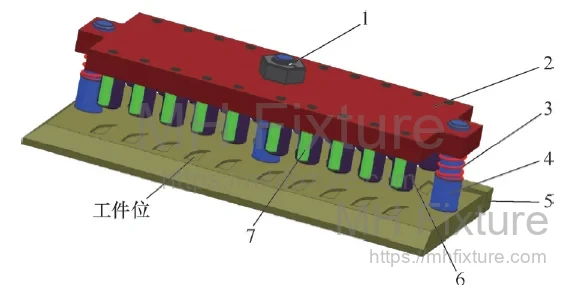 1—Зажимной винт и гайка; 2—Верхняя плита; 3—Возвратная пружина; 4—Направляющая колонка;
5—Базовая плита; 6—Прижимной механизм; 7—Кондукторная втулка
3. Проектирование оснастки и инженерная логика
Главная цель заключалась в проектировании приспособления, способного удерживать 20 заготовок для одновременной обработки. Зажимной механизм позволяет фиксировать или освобождать все 20 деталей путем затягивания или ослабления одной центральной гайки.
Для максимального увеличения времени работы шпинделя были изготовлены два идентичных приспособления, что позволило реализовать стратегию загрузки вне станка (внешняя наладка). Кроме того, интерфейс между приспособлением и столом станка использует механизм быстрого позиционирования, требующий лишь одного болта для окончательной фиксации. Встроенные кондукторные втулки обеспечивают направление инструмента и предотвращают его увод.
3.1 Детали конструкции
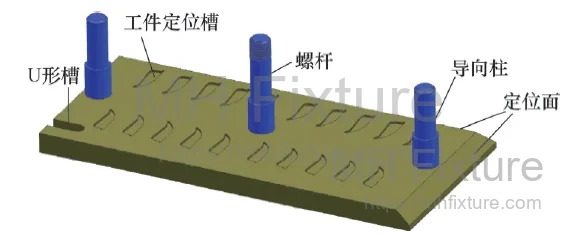
1. Конструкция базовой плиты Базовая плита (см. Рисунок 4) имеет 20 установочных гнезд. Для компенсации допусков на литье профиль гнезда повторяет максимальный контур заготовки, но увеличен на 0,2 мм при глубине 1 мм. Это решает проблему одновременного базирования нескольких деталей. База включает направляющие колонки слева и справа, а также центральный резьбовой стержень для приведения в действие зажима.
2. Конструкция верхней плиты Верхняя плита (см. Рисунок 5) выступает в качестве основного несущего элемента зажима. Она содержит:
- 20 глухих отверстий для установки пружинных прижимных механизмов.
- 20 сквозных отверстий для установки кондукторных втулок.
- Два направляющих отверстия по бокам (точная посадка с направляющими колонками) для обеспечения вертикального выравнивания при зажиме.
- Центральное отверстие с зазором для главного зажимного винта.
3. Упругий прижимной механизм (Компенсация погрешностей) Критической инженерной задачей была вариативность размеров литых заготовок (разница в миллиметрах). Жесткая зажимная плита не смогла бы зафиксировать меньшие детали, если бы более крупные уперлись первыми.
Для решения этой проблемы был спроектирован упругий прижимной механизм (см. Рисунок 6). Он состоит из плунжера, направляющей гильзы, пружины и штифта. Во время хода зажима пружина сжимается индивидуально для каждого рабочего места, позволяя механизму адаптироваться к перепадам высот и гарантируя, что каждая заготовка надежно зафиксирована с достаточным усилием прижима.
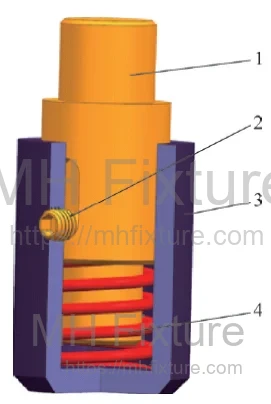 1—Плунжер; 2—Стопорный штифт; 3—Направляющая гильза; 4—Пружина сжатия
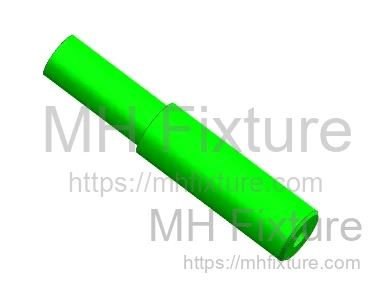
4. Выбор кондукторных втулок Для направления сверла используются закаленные кондукторные втулки (см. Рисунок 7). Термообработанные до твердости 50 HRC, эти втулки предотвращают увод инструмента (биение), обеспечивая соответствие точности расположения отверстий техническим требованиям.
5. Возвратные пружины Для облегчения загрузки на направляющих колонках установлены возвратные пружины. Они автоматически поднимают верхнюю плиту при ослаблении центральной гайки, создавая зазор для снятия деталей.
6. Система быстрого позиционирования Чтобы минимизировать время простоя при смене приспособлений, базовая плита оснащена угловыми установочными поверхностями с двух сторон и U-образным пазом на противоположном углу (см. Рисунок 4).
- Со стороны станка: На столе станка закреплены установочные блоки.
- Принцип работы: База приспособления придвигается к установочным блокам. Одна Т-образная гайка с болтом в U-образном пазу фиксирует приспособление. Это исключает необходимость выверки по индикатору часового типа при каждой переналадке.
3.2 Рабочий процесс
- Сборка приспособления: Как показано на Рисунке 3, 20 прижимных механизмов и кондукторных втулок устанавливаются в верхнюю плиту. Затем верхняя плита устанавливается на базовую плиту через направляющие колонки и центральный винт с опорой на возвратные пружины.
- Наладка станка: Два установочных блока устанавливаются вдоль оси X (длинная сторона) и один вдоль оси Y (короткая сторона) стола станка. Они выверяются с помощью индикатора часового типа для обеспечения параллельности осям станка.
- Установка приспособления: Собранное приспособление помещается на стол, прижимается к установочным блокам и фиксируется через U-образный паз.
- Загрузка деталей: 20 заготовок помещаются в установочные гнезда. Центральная гайка затягивается, опуская верхнюю плиту. Индивидуальные пружинные механизмы надежно фиксируют каждую деталь (см. Рисунок 8).

- Обработка: Система ЧПУ выполняет цикл сверления (см. Рисунок 9).
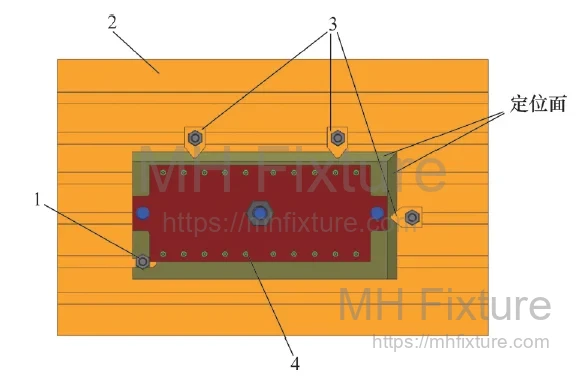 1—Зажимная гайка; 2—Стол станка; 3—Установочный блок; 4—Заготовка
- Оптимизация цикла: Благодаря использованию двух идентичных приспособлений, оператор загружает второе приспособление во время обработки первого. По завершении цикла приспособления немедленно меняются местами. Эта оптимизация "внутреннего и внешнего времени" обеспечивает непрерывную работу станка.
4. Заключение
Данное многоместное быстросменное приспособление прошло проверку в производственных условиях и доказало свою способность обеспечить значительный прирост эффективности производства. За счет интеграции группового зажима, компенсации погрешностей с помощью пружинных механизмов и протоколов быстрой смены оснастки, эта конструкция решает ключевые проблемы обработки литых деталей.
Основные преимущества включают:
- Сокращение вспомогательного времени: Сводит к минимуму издержки на наладку и смену инструмента.
- Улучшение эргономики: Значительно снижает физическую нагрузку на операторов.
- Стабильность качества: Кондукторные втулки и равномерное усилие зажима обеспечивают высокую повторяемость.
Для производителей, стремящихся оптимизировать свои производственные линии, внедрение подобных модульных зажимных систем является проверенной стратегией снижения затрат и увеличения мощностей.
Хотите еще больше повысить эффективность производства или разработать индивидуальную инструментальную оснастку для конкретных литых деталей? Наша команда ведущих инженеров готова предоставить профессиональную техническую консультацию и оценку решений.
Пожалуйста, Свяжитесь с нами, чтобы начать путь к оптимизации производства вместе с нашими техническими экспертами.