Desain Fixture Ganti-Cepat Multi-Stasiun untuk Pemesinan Massal Part Cor
Pemesinan part cor dalam volume tinggi sering mengalami hambatan efisiensi akibat penggunaan setup stasiun tunggal. Studi kasus ini membahas secara detail desain fixture ganti-cepat 20-stasiun yang memanfaatkan mekanisme pencekaman pegas untuk mengkompensasi toleransi pengecoran. Solusi ini secara signifikan mengurangi waktu non-pemotongan dan menjamin akurasi pemosisian yang konsisten.
1. Pendahuluan
Dalam produksi massal komponen yang relatif sederhana, efisiensi pemesinan sering kali terkendala oleh proses setup. Jika jalur produksi mengandalkan pencekaman part tunggal, frekuensi bongkar-pasang benda kerja serta siklus hidup-mati mesin akan menciptakan waktu non-pemotongan (non-cutting time) yang sangat besar. Hal ini tidak hanya membatasi kapasitas produksi tetapi juga meningkatkan kelelahan operator.
Untuk mengatasi hal ini, insinyur manufaktur harus beralih dari setup stasiun tunggal (single-station) ke solusi fixture efisiensi tinggi yang dirancang khusus. Artikel ini menganalisis desain fixture ganti-cepat multi-stasiun yang mampu mencekam 20 komponen secara bersamaan. Pendekatan ini secara drastis mengurangi frekuensi operasi pencekaman, memfasilitasi pergantian yang cepat, dan mengoptimalkan siklus pemesinan untuk part cor yang memiliki variasi dimensi bawaan.
2. Analisis Komponen dan Tantangan Proses
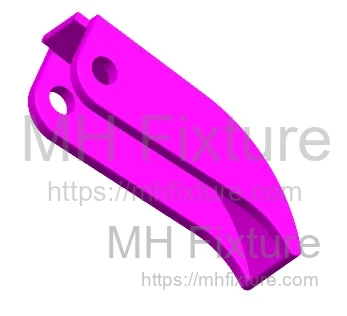
Komponen yang dibahas (lihat Gambar 1) adalah benda kerja cor mentah. Karena sifat proses pengecoran, setiap part memiliki sedikit variasi dimensi pada profil luarnya. Proses pemesinan awal untuk lubang-lubang kecil pada part ini menghadapi beberapa masalah kritis:
- Efisiensi Rendah: Seperti ditunjukkan pada Gambar 2, setup awal hanya memproses satu benda kerja per siklus. Waktu yang dihabiskan untuk memasang dan melepas part memakan porsi waktu produksi (lead time) yang tidak proporsional.
- Intensitas Tenaga Kerja Tinggi: Sifat repetitif dari pencekaman part tunggal menyebabkan kelelahan operator yang signifikan.
- Implikasi Biaya: Siklus pemrosesan yang memanjang meningkatkan biaya penggunaan mesin dan menunda jadwal produksi.
Untuk menghilangkan hambatan (bottleneck) ini, sebuah fixture ganti-cepat multi-stasiun khusus (lihat Gambar 3) telah dikembangkan.
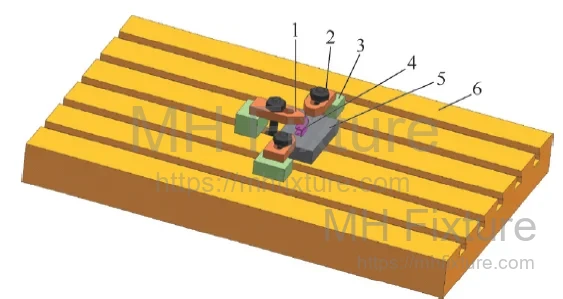 1—Strap Clamp; 2—Mur; 3—Blok Ganjal (Spacer);
4—Benda Kerja; 5—Base Fixture; 6—Meja Mesin
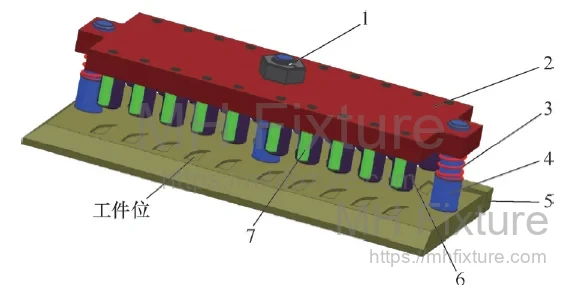 1—Sekrup & Mur Pencekam; 2—Pelat Atas; 3—Pegas Pengembali; 4—Pilar Pemandu;
5—Pelat Dasar; 6—Mekanisme Tekan; 7—Drill Bushing
3. Desain Fixture dan Logika Rekayasa
Tujuan utamanya adalah merancang perlengkapan yang mampu menahan 20 benda kerja untuk diproses secara bersamaan. Mekanisme pencekaman memungkinkan ke-20 part dikunci atau dilepas hanya dengan mengencangkan atau mengendurkan satu mur pusat.
Untuk memaksimalkan waktu operasional spindel mesin, dua fixture identik diproduksi guna memfasilitasi strategi pemuatan offline (setup eksternal). Lebih jauh lagi, antarmuka antara fixture dan meja mesin memanfaatkan mekanisme pemosisian cepat, yang hanya membutuhkan satu baut untuk penguncian akhir. Drill bushing terintegrasi memastikan pemanduan alat potong dan mencegah defleksi.
3.1 Detail Desain
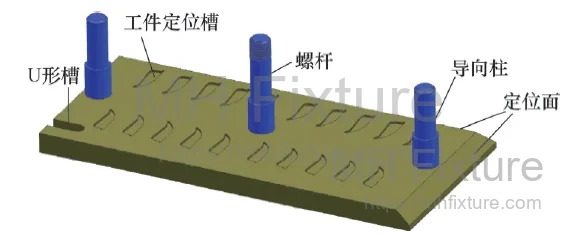
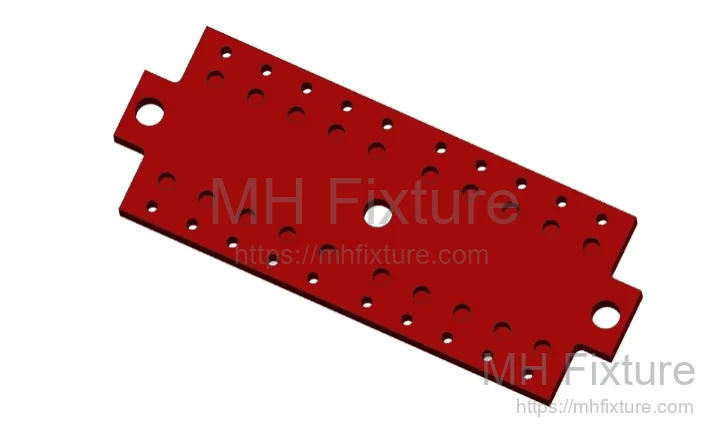
1. Desain Pelat Dasar (Base Plate) Pelat dasar (lihat Gambar 4) memiliki 20 kantong pemosisian (positioning pockets). Untuk mengakomodasi toleransi pengecoran, profil kantong disesuaikan dengan kontur maksimal benda kerja namun dilebihkan 0,2mm, dengan kedalaman 1mm. Hal ini menyelesaikan masalah pemosisian untuk banyak part sekaligus. Pelat ini mencakup pilar pemandu di sisi kiri dan kanan, dengan batang berulir di tengah untuk aktuasi pencekaman.
2. Desain Pelat Atas (Top Plate) Pelat atas (lihat Gambar 5) bertindak sebagai pembawa pencekam utama. Komponen ini terdiri dari:
- 20 lubang buntu untuk menginstal mekanisme tekan berpegas.
- 20 lubang tembus untuk memasang drill bushing.
- Dua lubang pemandu di sisi (presisi pas dengan pilar pemandu) untuk menjamin kesejajaran vertikal saat pencekaman.
- Lubang kelonggaran tengah untuk sekrup pencekam utama.
3. Mekanisme Tekan Elastis (Mengkompensasi Toleransi) Tantangan teknik yang krusial adalah variasi dimensi dari benda kerja cor (perbedaan dalam milimeter). Pelat pencekam yang kaku akan gagal menahan part yang lebih kecil jika part yang lebih besar sudah mentok terlebih dahulu.
Untuk mengatasi hal ini, sebuah mekanisme tekan elastis (lihat Gambar 6) dirancang. Terdiri dari pendorong (plunger), selubung pemandu, pegas, dan pin penahan. Selama langkah pencekaman, pegas akan terkompresi secara individual untuk setiap stasiun, memungkinkan mekanisme tersebut beradaptasi dengan variasi ketinggian dan memastikan setiap benda kerja tertahan dengan gaya tekan ke bawah yang memadai.
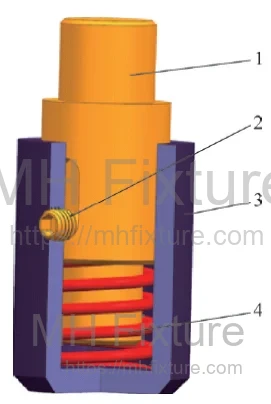 1—Pendorong (Plunger Post); 2—Pin Penahan; 3—Selubung Pemandu; 4—Pegas Kompresi
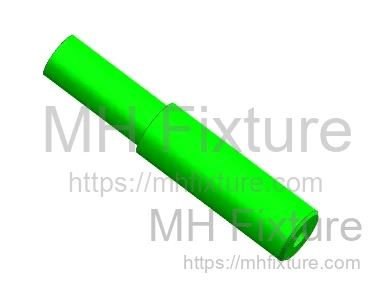
4. Pemilihan Drill Bushing Drill bushing yang telah diperkeras (hardened) (lihat Gambar 7) digunakan untuk memandu mata bor. Diberi perlakuan panas (heat-treated) hingga 50 HRC, bushing ini mencegah penyimpangan alat potong (mata bor lari), memastikan akurasi posisi lubang memenuhi spesifikasi keteknikan.
5. Pegas Pengembali (Return Springs) Untuk memudahkan proses bongkar-pasang, pegas pengembali dipasang pada pilar pemandu. Pegas ini akan mengangkat pelat atas secara otomatis ketika mur tengah dikendurkan, menciptakan ruang bebas (clearance) untuk mengeluarkan benda kerja.
6. Sistem Pemosisian Ganti-Cepat Untuk meminimalkan downtime saat penggantian fixture, pelat dasar dilengkapi permukaan pemosisian bersudut di dua sisi dan slot-U di sudut yang berlawanan (lihat Gambar 4).
- Sisi Mesin: Blok pemosisian dipasang secara presisi pada meja mesin.
- Operasional: Dasar fixture didorong merapat pada blok pemosisian. Cukup dengan satu T-nut dan baut pada slot-U untuk mengunci fixture. Hal ini menghilangkan keharusan kalibrasi menggunakan dial indicator setiap kali pergantian part.
3.2 Alur Kerja Operasional
- Perakitan Fixture: Seperti ditunjukkan pada Gambar 3, 20 mekanisme tekan dan drill bushing dipasang ke pelat atas. Pelat atas kemudian dipasang ke pelat dasar melalui pilar pemandu dan sekrup tengah, ditopang oleh pegas pengembali.
- Setup Mesin: Dua blok pemosisian dipasang di sepanjang sumbu X (sisi panjang) dan satu di sepanjang sumbu Y (sisi pendek) dari meja mesin. Komponen ini disejajarkan menggunakan dial indicator untuk memastikan kesejajaran (paralelisme) dengan sumbu mesin.
- Instalasi Fixture: Fixture yang telah dirakit ditempatkan di atas meja, didorong ke arah blok pemosisian, dan dikunci melalui slot-U.
- Pemuatan Part: 20 benda kerja ditempatkan ke dalam kantong pemosisian. Mur tengah dikencangkan, menekan pelat atas ke bawah. Mekanisme pegas individual mengikat setiap part dengan aman (lihat Gambar 8).

- Pemesinan: Siklus CNC mengeksekusi operasi pengeboran (lihat Gambar 9).
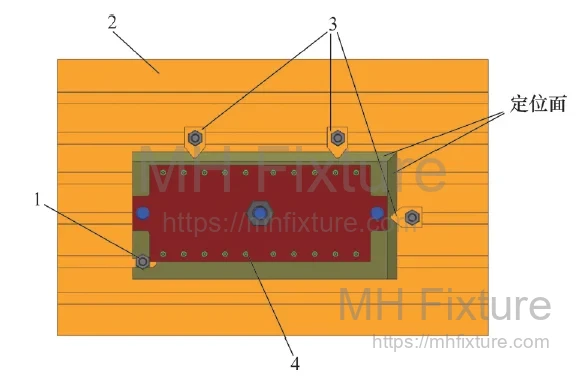 1—Mur Pencekam; 2—Meja Mesin; 3—Blok Pemosisian; 4—Benda Kerja
- Optimasi Siklus: Dengan menggunakan dua fixture identik, operator memuat part pada fixture kedua sementara fixture pertama sedang diproses oleh mesin. Segera setelah siklus berakhir, fixture langsung ditukar. Optimasi "waktu internal vs. waktu eksternal" ini memastikan mesin berjalan terus-menerus tanpa jeda.
4. Kesimpulan
Fixture ganti-cepat multi-stasiun ini telah divalidasi dalam lingkungan produksi nyata dan terbukti memberikan peningkatan substansial dalam efisiensi manufaktur. Dengan mengintegrasikan pencekaman massal, kompensasi toleransi melalui mekanisme pegas, dan protokol pergantian fixture yang cepat, desain ini mengatasi tantangan inti dalam pemesinan komponen cor.
Manfaat utama meliputi:
- Pengurangan Waktu Auxilary: Meminimalkan waktu yang terbuang untuk setup dan penggantian tool.
- Peningkatan Ergonomi: Secara signifikan menurunkan beban kerja fisik bagi operator.
- Stabilitas Kualitas: Drill bushing dan tekanan pencekaman yang konsisten memastikan nilai keterulangan (repeatability) yang presisi.
Bagi pabrikan yang ingin mengoptimalkan jalur produksi mereka, mengadopsi sistem pencekaman modular semacam ini adalah strategi yang telah terbukti untuk menekan biaya dan meningkatkan kapasitas.
Ingin lebih meningkatkan efisiensi produksi Anda atau mengembangkan solusi perkakas (tooling) khusus untuk part cor tertentu? Tim insinyur senior kami siap memberikan konsultasi teknis dan evaluasi solusi yang profesional.
Silakan Hubungi Kami untuk memulai perjalanan optimasi produksi Anda bersama para pakar teknis kami.