面向大批量铸件的多工位快换夹具设计
铸件的大批量加工往往因单工位装夹模式而面临效率瓶颈。本案例详细解析了一款20工位快换夹具的设计方案,该方案利用弹性压紧机构有效补偿了铸造公差。该解决方案显著减少了非切削时间,并确保了批量加工中的定位精度一致性。
1. 引言
在结构相对简单的零部件大批量生产中,加工效率往往受限于装夹过程。如果生产线依赖单件装夹模式,频繁的上下料操作和机床启停循环会产生大量的非切削时间(辅助时间)。这不仅限制了产能(Throughput),还显著增加了操作人员的疲劳度。
为了解决这一问题,制造工程师必须将单工位装夹升级为专用的高效夹具解决方案。本文将分析一款能够同时装夹20个工件的多工位快换夹具设计。这种方法大幅降低了装夹操作频率,实现了快速换型,并针对具有固有尺寸偏差的铸件优化了加工节拍。
2. 零件分析与工艺挑战
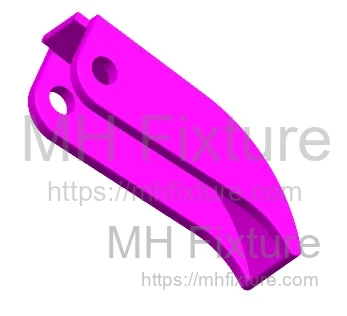
加工对象(见图1)为铸造毛坯。由于铸造工艺的特性,每个零件的外部轮廓都存在细微的尺寸差异。该零件小孔的初始加工工艺面临以下关键问题:
- 效率低下: 如图2所示,原始方案每循环仅加工一个工件。上下料时间在总交付周期(Lead Time)中占比过高。
- 劳动强度大: 重复性的单件装夹导致操作人员极易疲劳。
- 成本影响: 延长的加工周期增加了机床占用成本,并拖累了生产进度。
为突破这些瓶颈,我们开发了一套专用的多工位快换夹具(见图3)。
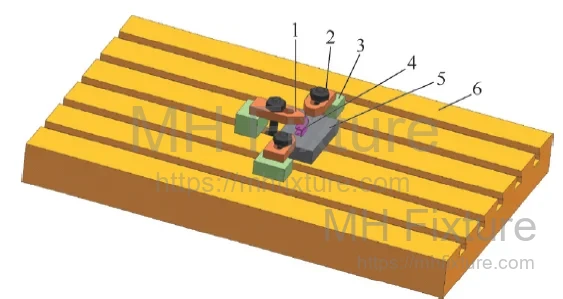 1—压板;2—螺母;3—垫块;
4—工件;5—夹具体;6—机床工作台
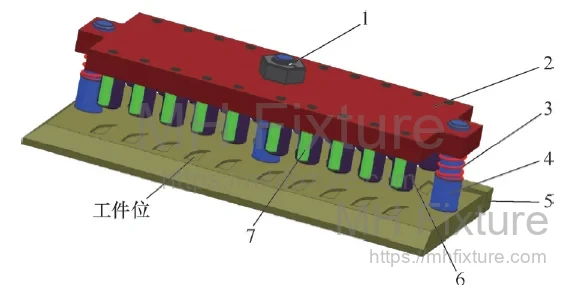 1—锁紧螺杆与螺母;2—上模板;3—复位弹簧;4—导柱;
5—底板;6—压紧机构;7—钻套
3. 夹具设计与工程逻辑
核心设计目标是开发一套能同时装夹20个工件的夹具。该夹具的锁紧机构允许通过拧紧或松开单个中心螺母,实现对所有20个零件的同步锁紧或释放。
为了最大化主轴运行时间,制造了两套相同的夹具以实施机外装载策略(外部准备)。此外,夹具与机床工作台的接口采用了快速定位机制,仅需一颗螺栓即可完成最终固定。集成的钻套用于引导刀具,防止钻孔偏斜。
3.1 设计细节
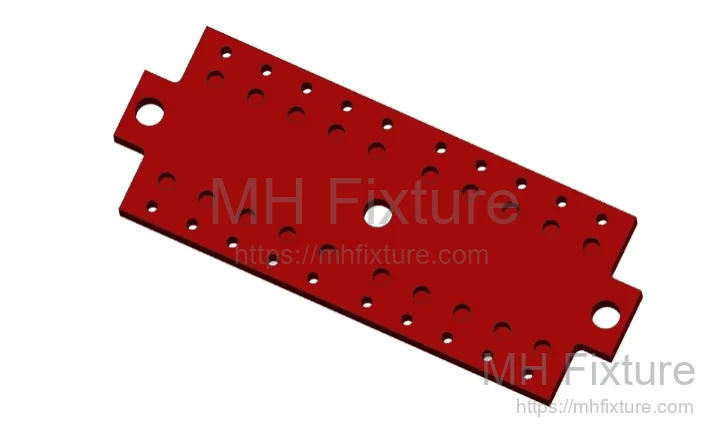
1. 底板设计 底板(见图4)设有20个定位型腔。为适应铸造公差,型腔轮廓与工件的最大轮廓相匹配,但放量0.2mm,深度为1mm。这解决了多个零件同时定位的问题。底板左右两侧设有导柱,中心设有用于锁紧动作的螺纹杆。
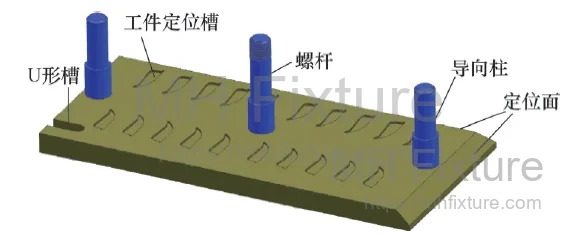
2. 上模板设计 上模板(见图5)作为主要的夹持载体,包含:
- 20个盲孔,用于安装弹性压紧机构。
- 20个通孔,用于安装钻套。
- 两侧的两个导向孔(与导柱精密配合),确保锁紧过程中的垂直对中。
- 一个中心让位孔,供主锁紧螺杆穿过。
3. 弹性压紧机构(公差补偿) 一个关键的工程挑战是铸造毛坯的尺寸差异(毫米级误差)。如果使用刚性压板,当大尺寸零件先接触压板时,小尺寸零件将无法被压紧。
为解决此问题,设计了弹性压紧机构(见图6)。它由压杆、导套、弹簧和销轴组成。在锁紧行程中,弹簧针对每个工位独立压缩,使机构能够自适应高度变化,确何每个工件都能以足够的下压力被牢固锁紧。
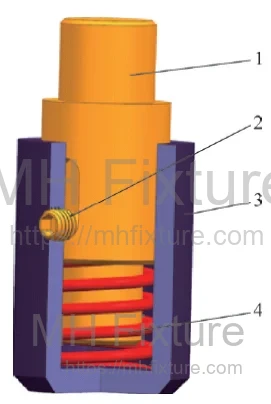 1—柱塞杆;2—止动销;3—导套;4—压缩弹簧
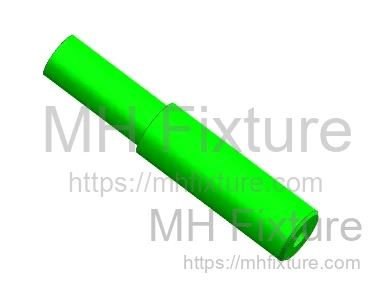
4. 钻套选型 选用淬火硬化钻套(见图7)来引导钻头。经热处理至 HRC 50,这些钻套可防止刀具偏斜(引偏),确保孔位精度满足工程要求。
5. 复位弹簧 为便于装卸,导柱上安装了复位弹簧。当中心螺母松开时,弹簧会自动顶起上模板,为取出零件创造间隙。
6. 快换定位系统 为了将夹具切换过程中的停机时间降至最低,底板的两侧设有斜面定位基准,对角处设有一个U型槽(见图4)。
- 机床侧: 定位块固定在机床工作台上。
- 操作: 将夹具底板推靠在定位块上。通过U型槽内的单个T型螺母和螺栓固定夹具。这消除了每次换型时都需要用百分表找正的繁琐工序。
3.2 操作流程
- 夹具组装: 如图3所示,将20个压紧机构和钻套安装到上模板中。然后在复位弹簧的支撑下,通过导柱和中心螺杆将上模板安装到底板上。
- 机床设定: 在机床工作台的X轴方向(长边)安装两个定位块,Y轴方向(短边)安装一个定位块。使用百分表对这些定位块进行找正,确保其与机床轴线平行。
- 夹具安装: 将组装好的夹具放置在工作台上,推靠定位块,并通过U型槽锁紧。
- 工件装填: 将20个工件放入定位型腔中。拧紧中心螺母,下压上模板。独立的弹性机构将牢固地压紧每个零件(见图8)。

- 加工: CNC循环执行钻孔作业(见图9)。
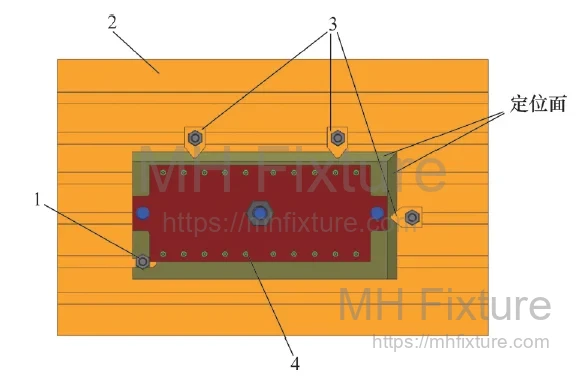 1—锁紧螺母;2—机床工作台;3—定位块;4—工件
- 循环优化: 通过使用两套相同的夹具,操作员可以在第一套夹具加工的同时装载第二套夹具。一旦加工循环结束,立即交换夹具。这种“内部时间转化为外部时间”的优化策略确保了机床的连续运行。
4. 结论
该多工位快换夹具已在生产环境中得到验证,显著提升了制造效率。通过整合批量装夹、基于弹簧机构的公差补偿以及快速换模规程,该设计解决了铸件加工的核心挑战。
主要优势包括:
- 减少辅助时间: 最小化了设置和换刀的额外开销。
- 改善人机工程: 显著降低了操作人员的体力劳动强度。
- 质量稳定性: 钻套和一致的夹紧力确保了加工重复性。
对于寻求优化生产线的制造商而言,采用此类模块化夹具系统是降低成本和增加产能的成熟策略。想要进一步提升您的产线加工效率,或针对特定铸件开发定制化的工装夹具方案?我们的资深工程团队随时为您提供专业的技术咨询与方案评估。
欢迎点击联系我们,与我们的技术专家共同开启您的生产优化之旅。