Thiết Kế Đồ Gá Thay Nhanh Nhiều Vị Trí Cho Gia Công Chi Tiết Đúc Số Lượng Lớn
Gia công chi tiết đúc với số lượng lớn thường gặp phải nút thắt về hiệu suất do sử dụng đồ gá một vị trí. Bài viết này trình bày chi tiết thiết kế đồ gá thay nhanh 20 vị trí, ứng dụng cơ cấu kẹp lò xo để bù đắp sai số của phôi đúc. Giải pháp này giúp cắt giảm đáng kể thời gian chết và đảm bảo độ chính xác định vị đồng đều.
1. Giới thiệu
Trong quá trình sản xuất hàng loạt các chi tiết đơn giản, hiệu suất gia công thường bị ảnh hưởng bởi quá trình thiết lập (setup). Nếu dây chuyền sản xuất sử dụng phương pháp gá đặt từng chi tiết một, tần suất gá - tháo phôi và khởi động - dừng máy sẽ tạo ra khoảng thời gian chết (non-cutting time) rất lớn. Điều này không chỉ gây tắc nghẽn sản lượng mà còn làm tăng sự mệt mỏi cho người vận hành.
Để giải quyết vấn đề này, các kỹ sư chế tạo cần chuyển đổi từ đồ gá một vị trí sang các giải pháp đồ gá chuyên dụng hiệu suất cao. Bài viết này sẽ phân tích thiết kế của một bộ đồ gá thay nhanh nhiều vị trí, có khả năng kẹp 20 chi tiết cùng lúc. Phương pháp này giảm thiểu triệt để tần suất thao tác kẹp, cho phép chuyển đổi nhanh chóng và tối ưu hóa chu kỳ gia công đối với các chi tiết đúc vốn luôn có sai số kích thước đặc thù.
2. Phân tích chi tiết và Thách thức công nghệ
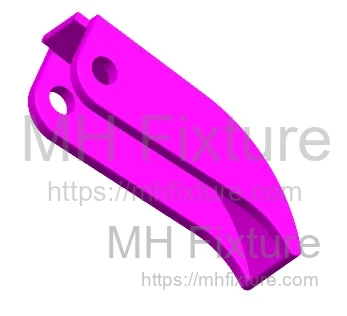
Chi tiết trong nghiên cứu này (xem Hình 1) là một phôi đúc. Do đặc thù của công nghệ đúc kim loại, mỗi phôi đều có sự sai lệch nhỏ về kích thước biên dạng ngoài. Quá trình gia công nguyên công đầu tiên đối với các lỗ nhỏ trên chi tiết gặp phải một số vấn đề cốt lõi:
- Hiệu suất thấp: Như Hình 2 minh họa, hệ thống cũ chỉ gia công được một phôi trong mỗi chu kỳ. Thời gian gá và tháo phôi chiếm tỷ trọng quá lớn trong tổng thời gian sản xuất (lead time).
- Cường độ lao động cao: Việc lặp đi lặp lại thao tác kẹp từng phôi khiến người vận hành nhanh chóng bị mệt mỏi.
- Chi phí gia tăng: Chu kỳ gia công kéo dài làm tăng chi phí sử dụng máy và làm chậm tiến độ sản xuất.
Để giải quyết những nút thắt này, một bộ đồ gá thay nhanh nhiều vị trí chuyên dụng (xem Hình 3) đã được nghiên cứu và phát triển.
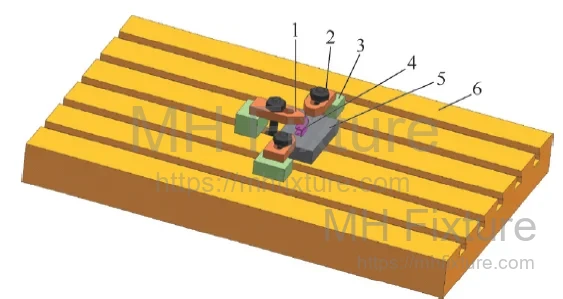 1—Mỏ kẹp; 2—Đai ốc; 3—Khối chêm;
4—Phôi; 5—Đế đồ gá; 6—Bàn máy
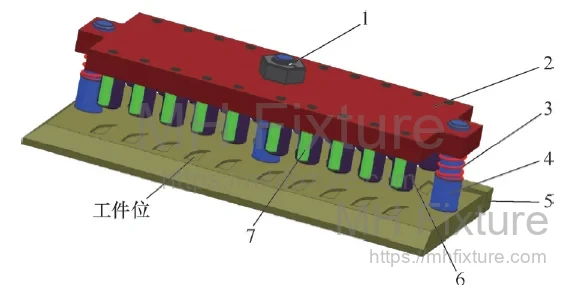 1—Vít & Đai ốc kẹp; 2—Tấm kẹp trên; 3—Lò xo hồi vị; 4—Trụ dẫn hướng;
5—Tấm đế; 6—Cơ cấu ép; 7—Bạc dẫn hướng mũi khoan
3. Thiết kế đồ gá và Nguyên lý kỹ thuật
Mục tiêu cốt lõi là thiết kế một bộ đồ gá có thể giữ chặt 20 phôi để gia công đồng thời. Cơ cấu kẹp cho phép khóa hoặc mở toàn bộ 20 chi tiết chỉ bằng thao tác vặn chặt hoặc nới lỏng một đai ốc trung tâm duy nhất.
Để tối đa hóa thời gian trục chính hoạt động, hai bộ đồ gá giống hệt nhau đã được chế tạo nhằm áp dụng chiến lược gá phôi bên ngoài máy (external setup). Hơn nữa, bề mặt tiếp xúc giữa đồ gá và bàn máy sử dụng cơ cấu định vị nhanh, chỉ cần một bu-lông để khóa cố định. Các bạc dẫn hướng mũi khoan được tích hợp sẵn giúp dẫn hướng dụng cụ cắt và chống chệch hướng.
3.1 Chi tiết thiết kế
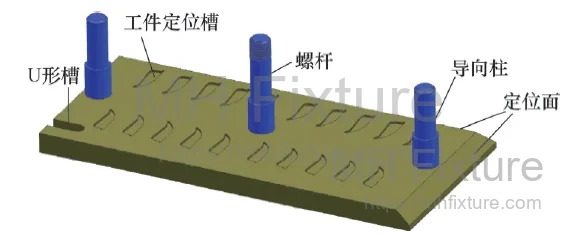
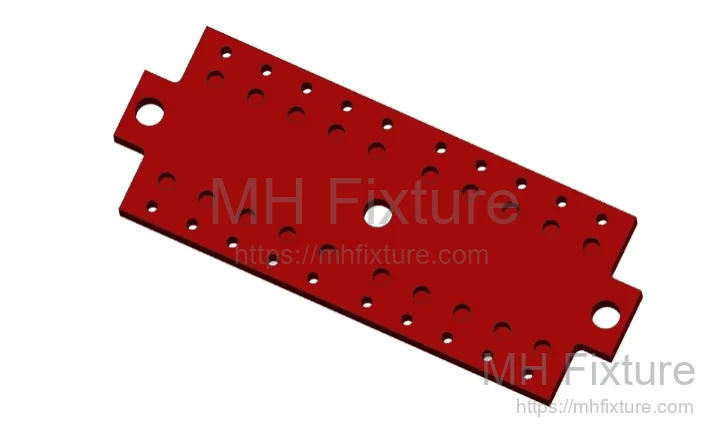
1. Thiết kế Tấm đế (Base Plate) Tấm đế (xem Hình 4) có 20 hốc định vị. Để thích ứng với dung sai đúc, biên dạng hốc được làm theo biên dạng lớn nhất của phôi nhưng mở rộng thêm 0.2mm, với chiều sâu 1mm. Thiết kế này giải quyết bài toán định vị cho nhiều chi tiết cùng lúc. Tấm đế được trang bị các trụ dẫn hướng ở hai bên trái/phải, cùng với một trục ren ở giữa để tạo lực kẹp.
2. Thiết kế Tấm kẹp trên (Top Plate) Tấm kẹp trên (xem Hình 5) đóng vai trò là cơ cấu truyền lực kẹp chính. Nó bao gồm:
- 20 lỗ tịt để lắp ráp cơ cấu ép bằng lò xo.
- 20 lỗ xuyên thủng để lắp bạc dẫn hướng mũi khoan.
- Hai lỗ dẫn hướng ở hai bên (lắp ghép chính xác với trụ dẫn hướng) nhằm đảm bảo phương thẳng đứng khi kẹp.
- Một lỗ rộng ở trung tâm dành cho vít kẹp chính.
3. Cơ cấu ép đàn hồi (Bù đắp sai số) Thách thức kỹ thuật khó nhất là sự chênh lệch kích thước của phôi đúc (chênh lệch hàng milimet). Một tấm kẹp cứng thông thường sẽ không thể giữ chặt các phôi có kích thước nhỏ nếu các phôi lớn hơn đã bị ép kịch trần.
Để khắc phục, một cơ cấu ép đàn hồi (xem Hình 6) đã được thiết kế. Nó gồm một chốt ép, ống dẫn hướng, lò xo và chốt chặn. Trong hành trình kẹp, lò xo của từng vị trí sẽ nén độc lập, cho phép cơ cấu tự động điều chỉnh theo sự chênh lệch chiều cao và đảm bảo mọi phôi đều được giữ chắc chắn với lực ép đủ lớn.
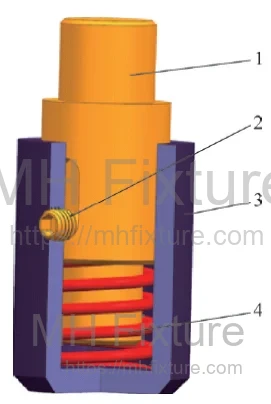 1—Chốt ép; 2—Chốt chặn; 3—Ống dẫn hướng; 4—Lò xo nén
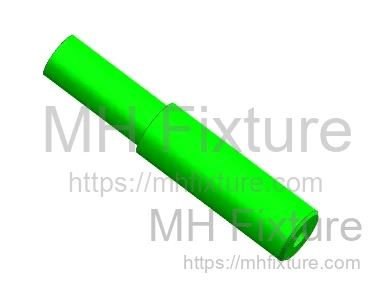
4. Lựa chọn Bạc dẫn hướng (Drill Bushing) Các bạc dẫn hướng mũi khoan đã tôi cứng (xem Hình 7) được sử dụng để định hướng mũi khoan. Được nhiệt luyện đạt độ cứng 50 HRC, các bạc lót này ngăn chặn sự chệch hướng của dao cụ, đảm bảo độ chính xác vị trí lỗ đáp ứng các yêu cầu kỹ thuật.
5. Lò xo hồi vị (Return Springs) Để việc lắp phôi dễ dàng hơn, các lò xo hồi vị được lắp trên trụ dẫn hướng. Chúng sẽ tự động nâng tấm kẹp trên lên khi nới lỏng đai ốc trung tâm, tạo khoảng trống để lấy phôi ra ngoài.
6. Hệ thống định vị thay nhanh Để giảm thiểu thời gian dừng máy khi đổi đồ gá, tấm đế được thiết kế với các bề mặt định vị vát góc ở hai cạnh và một rãnh chữ U ở góc đối diện (xem Hình 4).
- Phía bàn máy: Các khối định vị được gắn cố định lên bàn máy.
- Vận hành: Tấm đế đồ gá được đẩy tỳ sát vào các khối định vị. Chỉ cần một đai ốc chữ T (T-nut) và bu-lông tại rãnh chữ U là đủ để khóa chặt đồ gá. Điều này loại bỏ hoàn toàn việc phải rà đồng hồ so mỗi khi thay đổi thiết lập.
3.2 Quy trình vận hành
- Lắp ráp đồ gá: Như Hình 3 thể hiện, 20 cơ cấu ép và bạc dẫn hướng được lắp vào tấm kẹp trên. Sau đó, tấm kẹp trên được đặt lên tấm đế thông qua trụ dẫn hướng và vít trung tâm, được nâng đỡ bởi các lò xo hồi vị.
- Thiết lập máy: Hai khối định vị được lắp dọc theo trục X (cạnh dài) và một khối dọc theo trục Y (cạnh ngắn) của bàn máy. Chúng được căn chỉnh bằng đồng hồ so để đảm bảo song song hoàn toàn với các trục của máy.
- Lắp đồ gá: Đặt cụm đồ gá đã lắp ráp lên bàn máy, đẩy tỳ vào các khối định vị và khóa chặt tại rãnh chữ U.
- Nạp phôi: Đặt 20 phôi vào các hốc định vị. Vặn chặt đai ốc trung tâm để ép tấm kẹp trên xuống. Các cơ cấu lò xo riêng biệt sẽ giữ chặt từng phôi (xem Hình 8).

- Gia công: Chu trình CNC thực hiện nguyên công khoan (xem Hình 9).
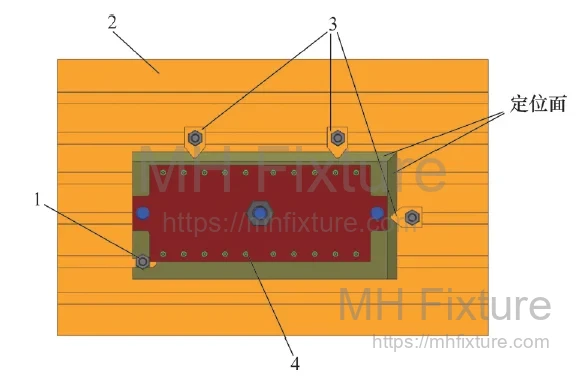 1—Đai ốc kẹp; 2—Bàn máy; 3—Khối định vị; 4—Phôi
- Tối ưu hóa chu trình: Nhờ sử dụng hai đồ gá giống nhau, người vận hành sẽ gá phôi vào đồ gá thứ hai trong khi đồ gá thứ nhất đang được máy gia công. Ngay khi chu trình kết thúc, hai đồ gá sẽ được hoán đổi ngay lập tức. Sự tối ưu hóa "thời gian trong vs. thời gian ngoài" này đảm bảo máy CNC hoạt động liên tục không ngừng nghỉ.
4. Kết luận
Bộ đồ gá thay nhanh nhiều vị trí này đã được kiểm chứng thực tế trong môi trường sản xuất, mang lại những bước tiến vượt bậc về hiệu quả gia công. Nhờ kết hợp phương pháp kẹp hàng loạt, bù đắp sai số qua cơ cấu lò xo và quy trình chuyển đổi đồ gá nhanh chóng, thiết kế này đã giải quyết triệt để những khó khăn cốt lõi trong việc gia công chi tiết đúc.
Những lợi ích chính bao gồm:
- Giảm thời gian phụ trợ: Cắt giảm tối đa thời gian thiết lập và thay dao.
- Cải thiện công thái học: Giảm thiểu đáng kể sức lao động thể chất cho người vận hành.
- Chất lượng ổn định: Bạc dẫn hướng và lực kẹp đồng đều đảm bảo độ lặp lại có tính chính xác cao.
Đối với các nhà sản xuất đang tìm cách tối ưu hóa dây chuyền, việc áp dụng các hệ thống đồ gá kẹp dạng module như vậy là một chiến lược đã được chứng minh để giảm thiểu chi phí và gia tăng năng lực sản xuất.
Bạn đang muốn nâng cao hơn nữa hiệu suất sản xuất hoặc phát triển các giải pháp đồ gá tùy chỉnh cho các chi tiết đúc đặc thù? Đội ngũ kỹ sư cấp cao của chúng tôi luôn sẵn sàng cung cấp các dịch vụ tư vấn kỹ thuật chuyên nghiệp và đánh giá giải pháp toàn diện.
Vui lòng Liên Hệ Với Chúng Tôi để bắt đầu hành trình tối ưu hóa sản xuất cùng các chuyên gia kỹ thuật.