Конструкция высокожесткого приспособления для фрезерования вилки переключения
Фрезерование нежестких деталей, таких как вилки переключения передач, часто сопровождается сильными вибрациями и нестабильностью размеров. В данном инженерном кейсе рассматривается конструкция высокожесткого приспособления с использованием оправки и регулируемых вспомогательных опор, что позволяет устранить вибрации, обеспечить надежность процесса и предотвратить поломку инструмента.
Введение
Фрезерование специализированных компонентов с низкой конструктивной жесткостью — таких как вилки переключения передач — представляет собой сложную производственную задачу. Недостаточная собственная жесткость детали часто приводит к сильным вибрациям (дроблению) в процессе снятия материала, что влечет за собой преждевременный износ инструмента, ослабление зажимных элементов и нарушение размерной точности.
Для инженеров-технологов решение проблем динамической неустойчивости требует отказа от стандартных тисков. Необходимо внедрение надежной, специально спроектированной технологической оснастки. Будь то сложные гидравлические зажимные системы или прецизионные механические приспособления, основная цель остается неизменной: максимизация жесткости для обеспечения воспроизводимости процесса (). В данной статье анализируется конструкция механического приспособления, разработанного для устранения вибраций при фрезеровании стальной вилки переключения.
Инженерная задача и анализ процесса
Обрабатываемая деталь представляет собой вилку переключения, требующую точного фрезерования двух параллельных плоскостей в размер 7 мм. Перед этой операцией уже были обработаны отверстие мм и паз 13,5 мм.

Геометрические ограничения и степени свободы
Для обеспечения перпендикулярности и позиционного допуска фрезеруемых поверхностей, требуемых для сборки трансмиссии, конструкция приспособления соответствует принципу единства баз:
- Главная база: Отверстие мм используется для ограничения четырех степеней свободы (DOF) посредством посадки на длинную оправку.
- Вспомогательная база: Боковая поверхность паза 13,5 мм используется для ограничения вращения вокруг оси отверстия.
Так как операция включает только фрезерование боковых поверхностей, ограничение этих конкретных степеней свободы представляет собой стратегию «неполного базирования», что является достаточным и эффективным для данного техпроцесса.
Проблемы предыдущих методов
Первоначальные попытки использовали консольную оправку, где точка зажима находилась далеко от зоны резания. Такая схема не обладала достаточной жесткостью, работая как консольная балка под действием сил резания. Возникающий прогиб приводил к:
- Чрезмерной вибрации и шуму.
- Высокой частоте скалывания твердосплавных пластин.
- Невозможности выдержать допуск.
Конструкция приспособления и структурная логика
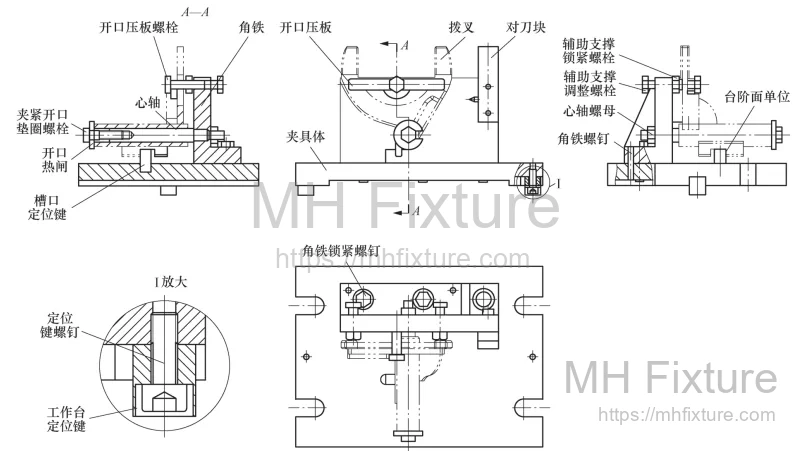
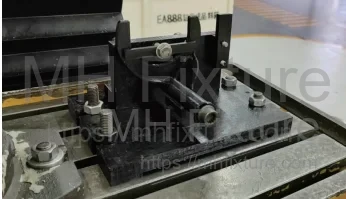
Для решения проблем с жесткостью было разработано специализированное высокожесткое фрезерное приспособление. Сборочный чертеж представлен на Рис. 2, а физическая реализация — на Рис. 3.
Ключевые конструктивные элементы
-
Корпус и основание: Угольник (косынка) обеспечивает вертикальную жесткость. Он крепится к столу станка с помощью стандартных Т-образных гаек и выравнивается с помощью шпонок.
-
Механизм базирования:
- Оправка запрессована в угольник для базирования по отверстию мм.
- Установочная шпонка входит в паз 13,5 мм на детали для предотвращения проворота.
-
Двойная система зажима:
- Осевой зажим: Резьбовая шпилька выходит из оправки. Быстросъемная шайба (U-образная) и гайка создают осевое усилие, прижимая деталь к базовому торцу.
- Радиальный/Вертикальный зажим: Открытая прижимная планка давит на концы вилки, фиксируясь болтами к угольнику. Это прикладывает усилие непосредственно вблизи зоны резания.
-
Вспомогательная опора:
- Для противодействия силам резания и демпфирования вибраций, регулируемые болты вспомогательной опоры расположены позади слабых сечений вилки. Они фиксируются контргайками после касания детали.
Рабочий процесс
Последовательность установки критически важна для предотвращения деформации от зажима при обеспечении жесткости:
- Загрузка: Надеть отверстие детали на оправку, убедившись, что паз 13,5 мм сел на установочную шпонку.
- Первичный зажим: Установить быстросъемную шайбу на шпильку и затянуть гайку. Это обеспечивает основное базирование.
- Поддержка: Отрегулировать болты вспомогательной опоры до легкого касания задней поверхности детали, затем затянуть контргайки. Примечание: Чрезмерная затяжка приведет к деформации детали.
- Вторичный зажим: Надеть прижимную планку на вертикальные шпильки и затянуть. Это обеспечивает необходимую жесткость для фрезерования.
- Обработка: Запустить программу фрезерования.
- Разгрузка: Выполнить действия в обратном порядке для снятия детали.
Технические характеристики и инженерные преимущества
1. Стратегия выравнивания баз
Используя предварительно обработанный паз в качестве базы для ориентации (Рис. 4), приспособление гарантирует идеальное выравнивание фрезеруемых поверхностей относительно функциональной оси компонента.

2. Многоточечное распределение зажимного усилия
Приспособление разделяет функции «удержания базирования» и «сопротивления резанию».
- Усилие А (Осевое): Гарантирует прилегание детали к базе.
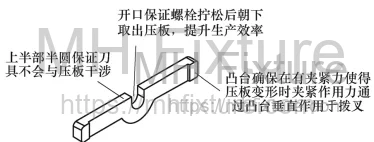
- Усилие Б (Вертикальное): Прижимная планка действует непосредственно против сил резания, полностью устраняя «дробление», характерное для предыдущей консольной конструкции.
3. Регулируемая жесткость через вспомогательные опоры
Внедрение регулируемых опор является решающим фактором в стабилизации этой тонкостенной детали. Они эффективно уменьшают длину свободного вылета детали, повышая собственную частоту системы и выводя ее из диапазона частот возбуждения, генерируемых фрезой.
4. Конструкция для быстрой переналадки (SMED)
Как осевая шайба, так и вертикальная прижимная планка имеют открытую конструкцию (U-образный паз). Это позволяет операторам ослаблять болты без их полного снятия, значительно сокращая время цикла загрузки/выгрузки (Рис. 6).

Заключение
В прецизионном производстве безопасность и эффективность фрезерных операций напрямую зависят от жесткости оснастки. Для деталей сложной геометрии, таких как вилки переключения, стандартного зажима часто недостаточно. Благодаря интеграции вспомогательных опор и механизма двойного зажима, данная конструкция успешно устранила вибрации, стабилизировала допуски и продлила срок службы инструмента.
Для производителей, сталкивающихся с подобными проблемами обработки нежестких деталей, инвестиции в профессиональные индивидуальные зажимные решения являются наиболее эффективным путем к снижению уровня брака и оптимизации производственной производительности.