การออกแบบฟิกซ์เจอร์ความแข็งเกร็งสูงสำหรับงานกัดก้ามปูเกียร์ (Shifting Fork)
การกัดชิ้นงานที่มีความแข็งเกร็งต่ำอย่างก้ามปูเกียร์ (Shifting Fork) มักก่อให้เกิดการสั่นสะเทือนและความคลาดเคลื่อนทางขนาด กรณีศึกษานี้นำเสนอการออกแบบฟิกซ์เจอร์ความแข็งเกร็งสูงที่ใช้แกนเพลาและตัวค้ำยันช่วย (Auxiliary Support) เพื่อขจัดการสั่นสะเทือน ทำให้กระบวนการผลิตมีความเสถียรและลดการแตกหักของทูล
บทนำ
การกัดชิ้นส่วนที่มีโครงสร้างบางและมีความแข็งเกร็งต่ำ เช่น ก้ามปูเกียร์ (Shifting Fork) ถือเป็นความท้าทายสำคัญในอุตสาหกรรมการผลิต การขาดความแข็งแรงของตัวชิ้นงานมักนำไปสู่การสั่นสะเทือนอย่างรุนแรง (Chatter) ระหว่างการตัดเฉือน ซึ่งไม่เพียงแต่ทำให้ทูล (Tool) เสียหายก่อนเวลาอันควร แต่ยังทำให้ชิ้นส่วนจับยึดคลายตัวและส่งผลกระทบต่อความแม่นยำของขนาด
สำหรับวิศวกรการผลิต การจัดการกับปัญหาความไม่เสถียรนี้ต้องอาศัยมากกว่าแค่ปากกาจับงาน (Vise) ทั่วไป การใช้ทูลลิ่ง (Tooling) ที่ออกแบบมาโดยเฉพาะจึงเป็นสิ่งจำเป็น ไม่ว่าจะใช้ ระบบฟิกซ์เจอร์ไฮดรอลิก ที่ซับซ้อนหรือจิ๊กทางกลที่มีความแม่นยำ เป้าหมายหลักยังคงเหมือนเดิมคือ: เพิ่มความแข็งเกร็งสูงสุดเพื่อให้มั่นใจในค่าความสามารถของกระบวนการ () บทความนี้จะวิเคราะห์การออกแบบฟิกซ์เจอร์ทางกลที่ออกแบบมาเพื่อขจัดการสั่นสะเทือนในระหว่างการกัดก้ามปูเกียร์เหล็ก
ความท้าทายทางวิศวกรรมและการวิเคราะห์กระบวนการ
ชิ้นงานในกรณีศึกษานี้คือก้ามปูเกียร์ ซึ่งต้องการการกัดละเอียดบนผิวขนานสองด้านให้ได้ขนาด 7 มม. ก่อนหน้านี้ ชิ้นงานได้ผ่านการเจาะรู มม. และเซาะร่องขนาด 13.5 มม. เรียบร้อยแล้ว

ข้อจำกัดทางเรขาคณิตและดีกรีความเป็นอิสระ (Degrees of Freedom)
เพื่อให้ผิวกัดได้ฉากและตำแหน่งตามค่าความเผื่อ (Tolerance) ที่เข้มงวดของชุดเกียร์ การออกแบบฟิกซ์เจอร์จึงยึดหลักการ Datum Coincidence:
- Datum หลัก: ใช้รู มม. เพื่อจำกัด 4 ดีกรีความเป็นอิสระ (DOF) ผ่านการสวมกับแกนเพลา (Mandrel) ยาว
- Datum รอง: ใช้ผิวด้านข้างของร่อง 13.5 มม. เพื่อจำกัดการหมุนรอบแกนเพลา
เนื่องจากการทำงานเกี่ยวข้องกับการกัดผิวข้างเท่านั้น การจำกัดดีกรีความเป็นอิสระเหล่านี้จึงถือเป็นกลยุทธ์ "การกำหนดตำแหน่งที่ไม่สมบูรณ์" (Partial Location) ซึ่งเพียงพอและมีประสิทธิภาพสำหรับกระบวนการนี้
ปัญหาของวิธีการแบบเดิม
ความพยายามในช่วงแรกใช้แกนเพลาแบบยื่น (Cantilever) ซึ่งจุดจับยึดอยู่ห่างจากโซนการตัดเฉือน การตั้งค่านี้ขาดความแข็งเกร็ง ทำหน้าที่เหมือนคานยื่นเมื่อถูกแรงตัด ส่งผลให้เกิดการโก่งตัวและปัญหาดังนี้:
- เกิดการสั่นสะเทือนและเสียงดังมากเกินไป
- เม็ดมีดคาร์ไบด์บิ่นหรือแตกหักบ่อยครั้ง
- ไม่สามารถคุมค่าความเผื่อ (Tolerance) ได้ตามกำหนด
การออกแบบฟิกซ์เจอร์และตรรกะทางโครงสร้าง
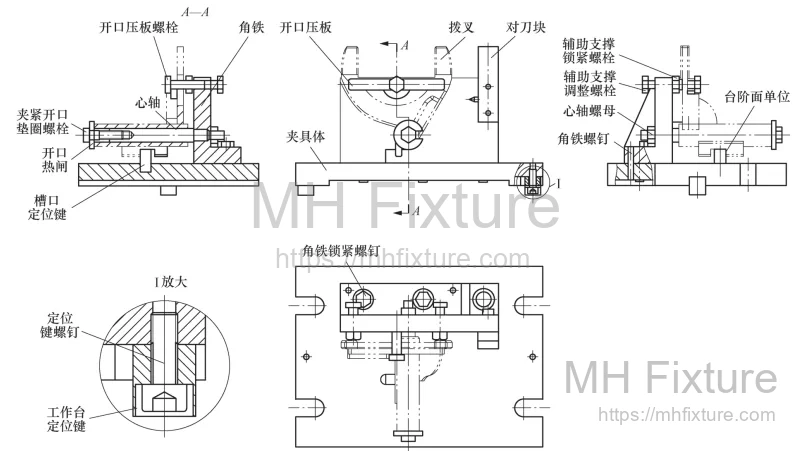
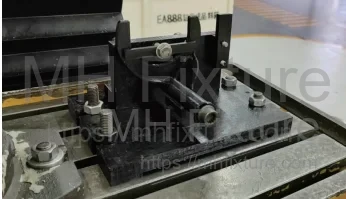
เพื่อแก้ไขปัญหาความแข็งเกร็ง เราได้พัฒนาฟิกซ์เจอร์งานกัดความแข็งเกร็งสูงโดยเฉพาะ รายละเอียดการประกอบแสดงในรูปที่ 2 และชิ้นงานจริงในรูปที่ 3
ส่วนประกอบโครงสร้างหลัก
-
ตัวเรือนและฐานฟิกซ์เจอร์: ใช้โครงสร้างฉากเหล็ก (Angle Plate) เพื่อเป็นแกนหลักในแนวตั้ง ยึดกับโต๊ะเครื่องจักรด้วย T-nuts มาตรฐานและจัดตำแหน่งด้วยลิ่ม (Locating keys)
-
กลไกการกำหนดตำแหน่ง:
- แกนเพลา (Mandrel) ถูกอัดเข้าไปในฉากเหล็กเพื่อกำหนดตำแหน่งรู มม.
- ลิ่มกำหนดตำแหน่งร่อง สวมเข้ากับร่อง 13.5 มม. บนชิ้นงานเพื่อป้องกันการหมุน
-
ระบบจับยึดแบบคู่:
- การจับยึดแนวแกน: สตัดเกลียวยื่นออกมาจากแกนเพลา ใช้แหวนรองแบบเปิด (U-washer) และน็อตเพื่อส่งแรงในแนวแกน ดันชิ้นงานให้แนบกับผิว Datum
- การจับยึดแนวรัศมี/แนวตั้ง: แผ่นกดแบบเปิด (Open clamp plate) กดที่ปลายก้ามปู ยึดด้วยโบลท์เข้ากับฉากเหล็ก สิ่งนี้ให้แรงกดโดยตรงใกล้กับบริเวณที่ถูกตัดเฉือน
-
ตัวค้ำยันช่วย (Auxiliary Support):
- เพื่อต้านทานแรงตัดและลดการสั่นสะเทือน จึงติดตั้ง โบลท์ค้ำยันช่วยแบบปรับได้ ไว้ด้านหลังส่วนที่บางของก้ามปู เมื่อโบลท์สัมผัสชิ้นงานแล้ว จะถูกล็อคด้วยน็อตกันคลาย (Jam nut)
ขั้นตอนการทำงาน
ลำดับการโหลดชิ้นงานมีความสำคัญอย่างยิ่งเพื่อป้องกันการบิดตัวจากการจับยึดและรับประกันความแข็งเกร็ง:
- ใส่ชิ้นงาน: สวมรูชิ้นงานเข้ากับแกนเพลา ให้ร่อง 13.5 มม. สวมเข้ากับลิ่มกำหนดตำแหน่ง
- จับยึดหลัก: ใส่แหวนรองแบบเปิดเข้ากับสตัดและขันน็อตให้แน่น เพื่อกำหนดตำแหน่งหลัก
- ตั้งค่าตัวค้ำยัน: ปรับโบลท์ค้ำยันช่วยจน สัมผัสเบาๆ กับด้านหลังของผิวชิ้นงาน จากนั้นล็อคน็อตกันคลาย หมายเหตุ: การขันแน่นเกินไปจะทำให้ชิ้นงานบิดเบี้ยว
- จับยึดรอง: สไลด์แผ่นกดแบบเปิดเข้ากับสตัดแนวตั้งและขันให้แน่น ขั้นตอนนี้ให้ความแข็งเกร็งที่จำเป็นสำหรับการกัด
- การกัด: รันโปรแกรมกัดงาน
- ถอดชิ้นงาน: ทำย้อนขั้นตอนเพื่อนำชิ้นงานออก
คุณสมบัติทางเทคนิคและข้อได้เปรียบทางวิศวกรรม
1. กลยุทธ์การจัดตำแหน่ง Datum
การใช้ร่องที่ผ่านการแมชชีนแล้วเป็นจุดอ้างอิงการหมุน (รูปที่ 4) ช่วยให้มั่นใจว่าผิวกัดจะอยู่ในแนวเดียวกับแกนการทำงานของชิ้นส่วนอย่างสมบูรณ์

2. การกระจายแรงจับยึดหลายจุด
ฟิกซ์เจอร์นี้แยก "การรักษาตำแหน่ง" ออกจาก "การต้านทานแรงตัด"
- แรง A (แนวแกน): มั่นใจว่าชิ้นงานแนบสนิทกับ Datum
- แรง B (แนวตั้ง): แผ่นกดแบบเปิดทำหน้าที่ต้านแรงตัดโดยตรง ขจัดการ "สั่นสะเทือน" ที่เกิดจากการออกแบบแบบคานยื่นเดิม
3. ความแข็งเกร็งที่ปรับจูนได้ผ่านตัวค้ำยันช่วย
การรวมตัวค้ำยันแบบปรับได้เป็นปัจจัยสำคัญในการทำให้ชิ้นส่วนผนังบางนี้มีความเสถียร โดยช่วยลดความยาวส่วนที่ไม่มีการรองรับของชิ้นงาน เพิ่มความถี่ธรรมชาติ (Natural Frequency) ของการติดตั้ง และย้ายมันออกจากช่วงความถี่กระตุ้นที่เกิดจากหัวกัด
4. การออกแบบเพื่อเปลี่ยนรุ่นรวดเร็ว (SMED)
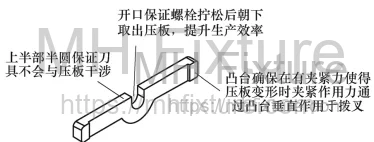
ทั้งแหวนรองแนวแกนและแผ่นกดแนวตั้งใช้ การออกแบบแบบเปิด (U-slot) ช่วยให้ผู้ปฏิบัติงานสามารถคลายโบลท์ได้โดยไม่ต้องถอดออกทั้งหมด ลดเวลา Cycle time ในการโหลด/ถอดชิ้นงานได้อย่างมาก (รูปที่ 6)

บทสรุป
ในการผลิตความแม่นยำสูง ความปลอดภัยและประสิทธิภาพของการกัดขึ้นอยู่กับความแข็งเกร็งของฟิกซ์เจอร์โดยตรง สำหรับรูปทรงที่ซับซ้อนอย่างก้ามปูเกียร์ การจับยึดแบบมาตรฐานมักไม่เพียงพอ การบูรณาการ ตัวค้ำยันช่วย และ กลไกการจับยึดแบบคู่ ทำให้การออกแบบนี้ขจัดการสั่นสะเทือน รักษาค่าความเผื่อ และยืดอายุการใช้งานของทูลได้อย่างสมบูรณ์
สำหรับผู้ผลิตที่เผชิญความท้าทายกับชิ้นส่วนที่ไม่เสถียร การลงทุนใน โซลูชันฟิกซ์เจอร์สั่งทำพิเศษ เป็นเส้นทางที่มีประสิทธิภาพที่สุดในการลดของเสียและเพิ่มผลผลิต