Thiết Kế Đồ Gá Phay Độ Cứng Vững Cao Cho Gia Công Càng Gạt
Việc phay các chi tiết có độ cứng vững thấp như càng gạt (shifting forks) thường dẫn đến hiện tượng rung động mạnh và mất ổn định kích thước. Bài viết kỹ thuật này trình bày thiết kế đồ gá phay chuyên dụng sử dụng định vị trục tâm và chốt tỳ phụ (auxiliary supports) để loại bỏ rung động, đảm bảo độ chính xác và ngăn ngừa gãy dao.
Giới Thiệu
Gia công phay các chi tiết chuyên dụng có kết cấu yếu—như càng gạt số (shifting forks)—luôn đặt ra những thách thức lớn trong sản xuất. Do thiếu độ cứng vững vốn có, chi tiết thường bị rung động mạnh (chatter) trong quá trình cắt gọt, dẫn đến mòn dao nhanh, lỏng chi tiết kẹp và không đạt dung sai kích thước.
Đối với các kỹ sư chế tạo máy, để giải quyết vấn đề mất ổn định động lực học này, việc sử dụng êtô (vise) tiêu chuẩn là không đủ. Cần phải triển khai các giải pháp đồ gá tùy chỉnh mạnh mẽ. Dù sử dụng hệ thống đồ gá thủy lực phức tạp hay đồ gá cơ khí chính xác, mục tiêu chính vẫn là: tối đa hóa độ cứng vững để đảm bảo năng lực quy trình (). Bài viết này phân tích một thiết kế đồ gá cơ khí cụ thể được chế tạo để loại bỏ rung động khi phay càng gạt thép.
Thách Thức Kỹ Thuật và Phân Tích Quy Trình
Chi tiết gia công là một càng gạt cần phay chính xác hai mặt song song đạt kích thước 7mm. Trước nguyên công này, lỗ mm và rãnh 13.5mm đã được gia công hoàn thiện.

Ràng Buộc Hình Học và Bậc Tự Do
Để đảm bảo các mặt phay đạt dung sai độ vuông góc và vị trí nghiêm ngặt cho cụm hộp số, thiết kế đồ gá tuân thủ nguyên tắc trùng chuẩn:
- Chuẩn Tinh Chính: Lỗ mm được sử dụng để hạn chế 4 bậc tự do (DOF) thông qua lắp ghép với trục tâm (mandrel) dài.
- Chuẩn Tinh Phụ: Mặt bên của rãnh 13.5mm được sử dụng để hạn chế bậc tự do xoay quanh trục tâm.
Vì nguyên công chỉ liên quan đến việc phay các mặt bên, việc hạn chế các bậc tự do này tạo thành chiến lược "định vị không hoàn toàn" (partial location), vừa đủ và hiệu quả cho quy trình cụ thể này.
Vấn Đề Với Các Phương Pháp Trước Đây
Các thử nghiệm ban đầu sử dụng phương pháp trục tâm dạng dầm chìa (cantilever) với điểm kẹp xa vùng cắt. Thiết lập này thiếu độ cứng vững cần thiết, hoạt động như một dầm công xôn dưới lực cắt. Độ võng kết quả đã gây ra:
- Rung động và tiếng ồn quá mức.
- Mảnh hợp kim (carbide insert) bị mẻ thường xuyên.
- Không thể duy trì dung sai kích thước.
Thiết Kế Đồ Gá và Logic Kết Cấu
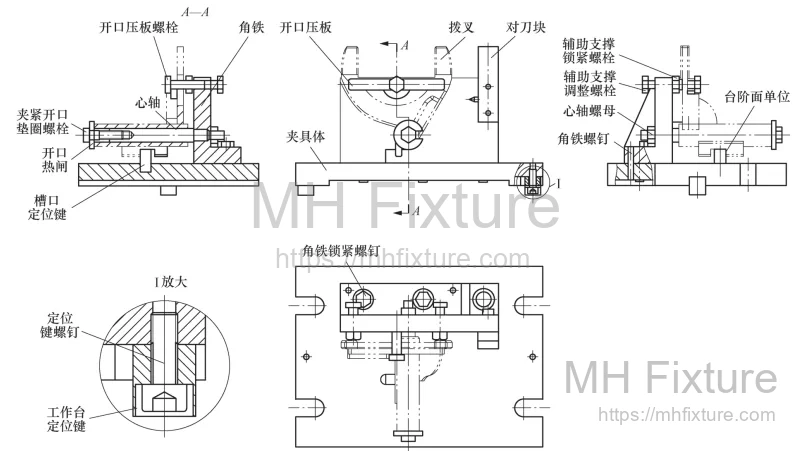
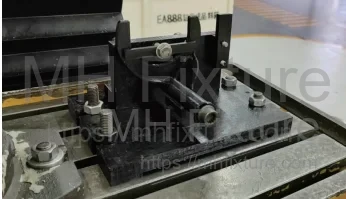
Để giải quyết triệt để vấn đề độ cứng vững, chúng tôi đã phát triển một đồ gá phay chuyên dụng. Lắp ráp chi tiết được thể hiện trong Hình 2, và sản phẩm thực tế trong Hình 3.
Các Thành Phần Kết Cấu Chính
-
Thân Đồ Gá & Đế: Sử dụng kết cấu ke gá (angle plate) làm xương sống vuông góc. Nó được cố định vào bàn máy bằng đai ốc chữ T tiêu chuẩn và căn chỉnh qua then dẫn hướng.
-
Cơ Cấu Định Vị:
- Trục tâm (Mandrel) được ép vào ke gá để định vị lỗ mm.
- Then định vị rãnh khớp với rãnh 13.5mm trên chi tiết để chống xoay.
-
Hệ Thống Kẹp Chặt Kép:
- Kẹp Dọc Trục: Một bu lông ren mở rộng từ trục tâm. Vòng đệm hở (U-washer) và đai ốc tạo lực dọc trục, ép chi tiết vào mặt chuẩn.
- Kẹp Hướng Kính/Thẳng Đứng: Mỏ kẹp hở (open clamp plate) ép lên các đầu càng gạt, được cố định bằng bu lông vào ke gá. Cơ cấu này tác dụng lực ép trực tiếp gần vùng cắt.
-
Chốt Tỳ Phụ (Auxiliary Support):
- Để chống lại lực cắt và giảm chấn rung động, các chốt tỳ phụ điều chỉnh được được bố trí phía sau các phần yếu của càng gạt. Chúng được khóa tại chỗ bằng đai ốc hãm (jam nut) sau khi tiếp xúc với chi tiết.
Quy Trình Vận Hành
Trình tự gá lắp rất quan trọng để ngăn ngừa biến dạng do kẹp chặt và đảm bảo độ cứng vững:
- Gá Phôi: Trượt lỗ chi tiết lên trục tâm, đảm bảo rãnh 13.5mm khớp với then định vị.
- Kẹp Sơ Bộ: Lắp vòng đệm hở vào trục ren và siết chặt đai ốc. Bước này thiết lập vị trí chuẩn.
- Điều Chỉnh Tỳ Phụ: Điều chỉnh chốt tỳ phụ cho đến khi chúng tiếp xúc nhẹ với mặt sau của chi tiết, sau đó khóa đai ốc hãm. Lưu ý: Siết quá chặt ở đây sẽ làm biến dạng chi tiết.
- Kẹp Chặt: Trượt mỏ kẹp hở qua các bu lông thẳng đứng và siết chặt. Bước này cung cấp độ cứng vững cần thiết cho quá trình phay.
- Gia Công: Chạy chương trình phay.
- Tháo Phôi: Thực hiện ngược lại quy trình để tháo chi tiết.
Đặc Tính Kỹ Thuật và Ưu Điểm Cơ Khí
1. Chiến Lược Căn Chỉnh Chuẩn
Bằng cách sử dụng rãnh đã gia công trước làm tham chiếu xoay (Hình 4), đồ gá đảm bảo các mặt phay được căn chỉnh hoàn hảo với trục chức năng của bộ phận.

2. Phân Bố Lực Kẹp Đa Điểm
Đồ gá tách biệt chức năng "giữ vị trí" và "kháng lực cắt".
- Lực A (Dọc trục): Đảm bảo chi tiết nằm sát mặt chuẩn.
- Lực B (Thẳng đứng): Mỏ kẹp hở tác động trực tiếp chống lại lực cắt, loại bỏ hoàn toàn hiện tượng "rung động" liên quan đến thiết kế dầm chìa trước đó.
3. Độ Cứng Vững Có Thể Điều Chỉnh Qua Chốt Tỳ Phụ
Việc tích hợp các chốt tỳ điều chỉnh được là yếu tố then chốt để ổn định chi tiết thành mỏng này. Chúng giảm hiệu quả chiều dài không được hỗ trợ của phôi, tăng tần số tự nhiên của hệ thống gá lắp và đưa nó ra khỏi phạm vi tần số kích thích do dao cắt tạo ra.
4. Thiết Kế Chuyển Đổi Nhanh (SMED)
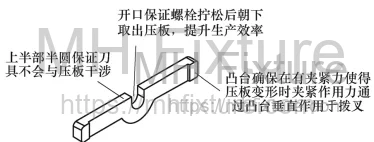
Cả vòng đệm dọc trục và mỏ kẹp đứng đều sử dụng thiết kế hở (dạng chữ U). Điều này cho phép người vận hành nới lỏng bu lông mà không cần tháo rời hoàn toàn, giảm đáng kể thời gian chu kỳ gá/tháo (Hình 6).

Kết Luận
Trong sản xuất chính xác, an toàn và hiệu quả của nguyên công phay phụ thuộc trực tiếp vào độ cứng vững của đồ gá. Đối với các hình học phức tạp như càng gạt, kẹp chặt tiêu chuẩn thường không đủ. Bằng cách tích hợp chốt tỳ phụ và cơ cấu kẹp kép, thiết kế này đã loại bỏ thành công rung động, ổn định dung sai và kéo dài tuổi thọ dao.
Đối với các nhà sản xuất đang đối mặt với thách thức tương tự về chi tiết không ổn định, đầu tư vào giải pháp đồ gá tùy chỉnh chuyên nghiệp là con đường hiệu quả nhất để giảm tỷ lệ phế phẩm và tối ưu hóa năng suất sản xuất.