拨叉铣削专用高刚性夹具设计方案
拨叉等弱刚性零件在铣削加工中极易产生颤振,导致尺寸不稳定。本工程案例详解了一款高刚性夹具设计方案,通过心轴定位与可调辅助支撑的组合应用,有效消除了加工振动。该方案在重切削负荷下保障了工艺稳定性,杜绝了刀具崩刃现象。
引言
对变速箱拨叉等结构弱刚性零件进行铣削加工,是制造工程中极具挑战性的环节。由于工件本身刚度不足,在材料去除过程中极易发生剧烈的加工振动(颤振),这不仅会导致刀具过早失效、夹紧元件松动,还会严重影响尺寸精度。
对于制造工程师而言,解决此类动态失稳问题,仅靠标准平口虎钳是远远不够的,必须实施高强度的定制化工装方案。无论是采用复杂的液压夹具系统还是精密机械工装,核心目标只有一个:最大化工艺系统的刚性,以确保工序能力指数()达标。本文将深入分析一款专为消除钢制拨叉铣削振动而设计的机械夹具方案。
工程挑战与工艺分析
本次加工对象为变速拨叉,需对其两个平行侧面进行精密铣削,目标尺寸为 7mm。在此工序之前,mm 内孔和 13.5mm 槽已加工完毕。

几何约束与自由度分析
为确保铣削面满足变速箱组件严格的垂直度和位置度公差,夹具设计遵循基准重合原则:
- 第一基准(主要基准): 利用 mm 内孔,通过长心轴配合限制 4 个自由度(DOF)。
- 第二基准(次要基准): 利用 13.5mm 槽的侧面,限制绕心轴轴线的旋转自由度。
由于本工序仅涉及侧面铣削,限制上述自由度构成了“不完全定位”策略,但这对于该特定工序而言既充分又高效。
传统方案的局限性
早期的尝试采用了悬臂式心轴方案,夹紧点远离切削区域。这种设置在切削力作用下表现为“悬臂梁”结构,刚性严重不足。由此产生的挠度变形导致了以下问题:
- 过大的振动和加工噪音。
- 硬质合金刀片频繁崩刃。
- 无法保证 mm 的尺寸公差要求。
夹具结构设计与逻辑
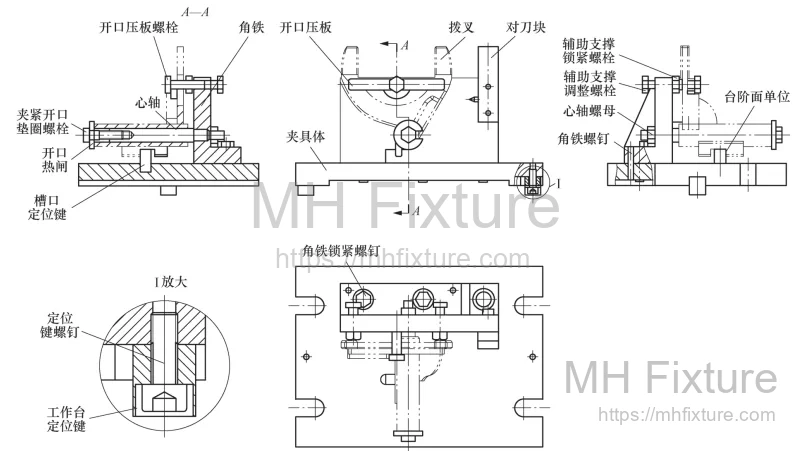
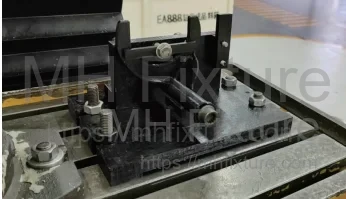
为彻底解决刚性问题,我们开发了一款专用的高刚性铣削夹具。装配图见图 2,实物图见图 3。
核心结构组件
-
夹具体与底座: 采用角铁(弯板)结构作为垂直骨架。通过标准 T 型螺母固定在机床工作台上,并使用定位键进行找正。
-
定位机构:
- 心轴压入角铁中,用于定位 mm 内孔。
- 槽口定位键与工件上的 13.5mm 槽配合,防止工件转动。
-
双重夹紧系统:
- 轴向夹紧: 心轴端部延伸出螺柱。使用开口垫圈(C 型垫圈)和螺母施加轴向力,将工件压紧在定位面上。
- 径向/垂直夹紧: 开口压板压在拨叉端部,通过螺栓固定在角铁上。这在切削区域附近直接施加了压紧力。
-
辅助支撑:
- 为抵消切削力并阻尼振动,在拨叉薄弱部位后方设置了可调节的辅助支撑螺栓。当螺栓接触工件后,使用锁紧螺母固定。
操作流程
装夹顺序对于防止过定位变形并确保刚性至关重要:
- 装料: 将工件内孔滑入心轴,确保 13.5mm 槽卡入定位键。
- 主夹紧: 插入开口垫圈并拧紧螺母,完成定位面的贴合。
- 支撑: 调节辅助支撑螺栓,使其与工件背面轻微接触,然后锁紧防松螺母。注意:此处过度拧紧会导致工件变形。
- 次级夹紧: 将开口压板滑入垂直螺柱并拧紧。这一步为铣削提供了必要的刚性支撑。
- 加工: 执行铣削程序。
- 卸料: 按相反顺序拆卸工件。
技术特征与工程优势
1. 基准对齐策略
通过利用预加工的槽作为旋转基准(图 4),夹具确保了铣削面与组件的功能轴线完美对齐。

2. 多点夹紧力分布
该夹具将“定位保持”与“切削抗力”进行了分离。
- 夹紧力 A(轴向): 确保工件紧贴定位基准面。
- 夹紧力 B(垂直): 开口压板直接对抗切削力,彻底消除了此前悬臂设计带来的“颤振”。
3. 基于辅助支撑的可调刚性
引入可调支撑是稳定该薄壁零件的关键因素。它们有效地缩短了工件的悬臂长度,提高了装夹系统的固有频率,使其避开了刀具切削产生的激振频率范围。
4. 快速换型设计 (SMED)
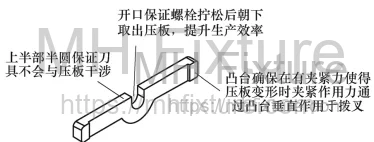
轴向垫圈和垂直压板均采用开口(U 型槽)设计。操作员无需完全卸下螺栓即可松开工件,显著缩短了装卸循环时间(图 6)。

结语
在精密制造中,铣削作业的安全性和效率直接取决于夹具的刚性。对于像拨叉这样几何形状复杂的零件,标准夹具往往力不从心。通过集成辅助支撑和双重夹紧机制,该设计成功消除了振动,稳定了公差,并延长了刀具寿命。
对于面临类似不稳定零件加工挑战的制造商而言,投资专业的定制夹具解决方案是降低废品率、优化生产产能的最有效途径。