Desain Fixture Kekakuan Tinggi untuk Aplikasi Milling Shifting Fork
Proses milling pada part dengan kekakuan rendah seperti shifting fork seringkali menyebabkan getaran parah (chatter) dan ketidakstabilan dimensi. Studi kasus teknik ini merinci desain fixture kekakuan tinggi yang menggunakan lokasi mandrel dan penopang tambahan (auxiliary supports) untuk menghilangkan getaran. Solusi ini memastikan keandalan proses dan mencegah kerusakan alat potong (tool breakage).
Pendahuluan
Proses milling pada komponen khusus dengan kekakuan struktural rendah—seperti gear shifting forks—menghadirkan tantangan manufaktur tersendiri. Kurangnya kekakuan (stiffness) bawaan sering kali mengakibatkan getaran parah (chatter) selama pemakanan material, yang mengarah pada kegagalan tool prematur, pelonggaran elemen klem, dan akurasi dimensi yang buruk.
Bagi manufacturing engineer, mengatasi masalah ketidakstabilan dinamis ini memerlukan lebih dari sekadar setup ragum (vise) standar. Menerapkan tooling yang kuat dan direkayasa secara khusus sangatlah penting. Baik menggunakan sistem fixture hidrolik yang kompleks maupun jig mekanis presisi, tujuan utamanya tetap sama: memaksimalkan kekakuan untuk memastikan kapabilitas proses (). Artikel ini menganalisis desain fixture mekanis spesifik yang direkayasa untuk menghilangkan getaran selama proses milling shifting fork baja.
Tantangan Teknik dan Analisis Proses
Benda kerja yang dimaksud adalah shifting fork yang memerlukan milling presisi pada dua sisi paralel hingga dimensi 7mm. Sebelum operasi ini, lubang (bore) mm dan slot 13.5mm telah selesai dimachining.

Kendala Geometris dan Derajat Kebebasan (DOF)
Untuk memastikan permukaan yang di-milling memenuhi toleransi tegak lurus dan posisi yang ketat untuk perakitan transmisi, desain fixture mematuhi prinsip datum coincidence:
- Datum Utama: Lubang mm digunakan untuk membatasi empat derajat kebebasan (DOF) melalui long mandrel fit.
- Datum Sekunder: Sisi samping slot 13.5mm digunakan untuk membatasi rotasi di sekitar sumbu lubang.
Karena operasi hanya melibatkan milling pada sisi samping, membatasi derajat kebebasan spesifik ini merupakan strategi "lokasi parsial" (partial location), yang cukup dan efisien untuk proses spesifik ini.
Masalah pada Metode Sebelumnya
Upaya awal menggunakan pendekatan mandrel kantilever di mana titik klem berada jauh dari zona pemotongan. Setup ini kurang memiliki kekakuan yang cukup, bertindak sebagai balok kantilever di bawah gaya potong. Defleksi yang dihasilkan menyebabkan:
- Getaran dan kebisingan yang berlebihan.
- Insiden tinggi pada chipping insert karbida.
- Ketidakmampuan untuk menjaga toleransi dimensi.
Desain Fixture dan Logika Struktural
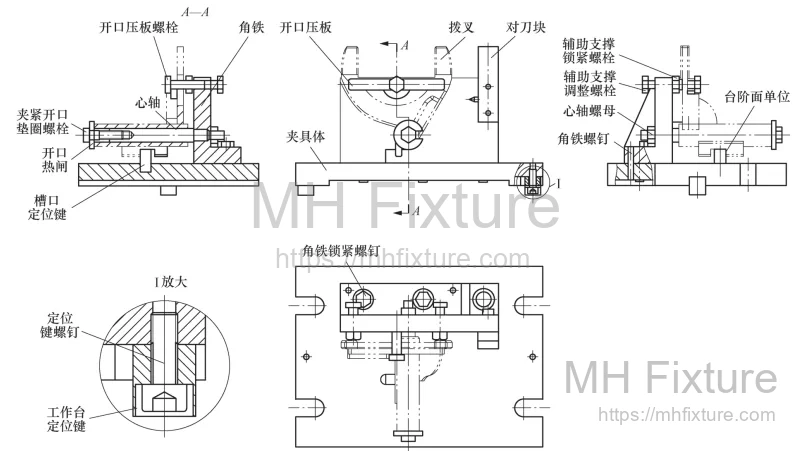
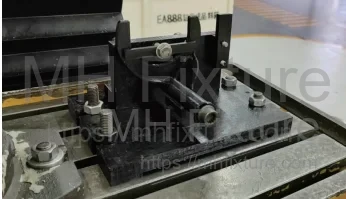
Untuk mengatasi masalah kekakuan, fixture milling kekakuan tinggi khusus dikembangkan. Perakitan dirinci dalam Gambar 2, dengan implementasi fisik ditunjukkan dalam Gambar 3.
Komponen Struktural Utama
-
Body & Base Fixture: Struktur pelat siku (angle plate) menyediakan tulang punggung vertikal. Ini diamankan ke meja mesin menggunakan T-nut standar dan dijajarkan melalui locating key.
-
Mekanisme Lokasi:
- Mandrel di-press-fit ke dalam angle plate untuk melokasikan lubang mm.
- Slot locating key terhubung dengan slot 13.5mm pada benda kerja untuk mencegah rotasi.
-
Sistem Klem Ganda:
- Klem Aksial: Stud berulir memanjang dari mandrel. Washer terbuka (U-washer) dan mur memberikan gaya aksial, mendudukkan benda kerja pada permukaan locator.
- Klem Radial/Vertikal: Pelat klem terbuka (open clamp plate) menekan ujung fork, diamankan dengan baut ke angle plate. Ini memberikan tekanan langsung di dekat zona pemotongan.
-
Penopang Tambahan (Auxiliary Support):
- Untuk melawan gaya potong dan meredam getaran, baut penopang tambahan yang dapat disetel diposisikan di belakang bagian fork yang lemah. Ini dikunci di tempatnya dengan jam nut setelah menyentuh part.
Alur Kerja Operasional
Urutan loading sangat penting untuk mencegah distorsi akibat klem sambil memastikan kekakuan:
- Loading: Masukkan lubang benda kerja ke mandrel, pastikan slot 13.5mm duduk pada locating key.
- Klem Primer: Masukkan washer terbuka ke stud mandrel dan kencangkan mur. Ini menetapkan lokasi utama.
- Support: Sesuaikan baut penopang tambahan hingga bersentuhan ringan dengan bagian belakang permukaan benda kerja, lalu kunci jam nut. Catatan: Pengencangan berlebih di sini akan mendistorsi part.
- Klem Sekunder: Geser pelat klem terbuka di atas stud vertikal dan kencangkan. Ini memberikan kekakuan yang diperlukan untuk milling.
- Machining: Jalankan program milling.
- Unloading: Lakukan urutan terbalik untuk pelepasan part.
Fitur Teknis dan Keunggulan Teknik
1. Strategi Penyelarasan Datum
Dengan memanfaatkan slot yang sudah dimachining sebelumnya sebagai referensi rotasi (Gambar 4), fixture memastikan permukaan yang di-milling sejajar sempurna dengan sumbu fungsional komponen.

2. Distribusi Klem Multi-Titik
Fixture memisahkan retensi lokasi dari resistensi gaya potong.
- Gaya A (Aksial): Memastikan part tetap duduk pada datum.
- Gaya B (Vertikal): Pelat klem terbuka bertindak langsung melawan gaya potong, sepenuhnya menghilangkan "chatter" yang terkait dengan desain kantilever sebelumnya.
3. Kekakuan yang Dapat Disetel via Auxiliary Supports
Penyertaan penopang yang dapat disetel adalah faktor penting dalam menstabilkan part berdinding tipis ini. Mereka secara efektif mengurangi panjang benda kerja yang tidak tertopang, meningkatkan frekuensi alami (natural frequency) dari setup dan memindahkannya ke luar rentang frekuensi eksitasi yang dihasilkan oleh cutter.
4. Desain Pergantian Cepat (SMED)
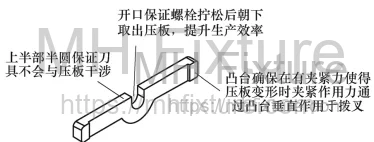
Baik washer aksial maupun pelat klem vertikal menggunakan desain terbuka (U-slot). Ini memungkinkan operator melonggarkan baut tanpa melepasnya sepenuhnya, secara signifikan mengurangi waktu siklus load/unload (Gambar 6).

Kesimpulan
Dalam manufaktur presisi, keamanan dan efisiensi operasi milling ditentukan secara langsung oleh kekakuan fixture. Untuk geometri kompleks seperti shifting fork, klem standar seringkali tidak memadai. Dengan mengintegrasikan auxiliary supports dan mekanisme klem ganda, desain fixture ini berhasil menghilangkan getaran, menstabilkan toleransi, dan memperpanjang umur tool.
Bagi produsen yang menghadapi tantangan serupa dengan part yang tidak stabil, berinvestasi dalam solusi fixture custom yang profesional adalah jalur paling efektif untuk mengurangi tingkat scrap dan mengoptimalkan throughput produksi.