Оптимизация проектирования оснастки для картеров рулевого механизма: Кейс по эффективности и точности
Обработка сложных алюминиевых картеров рулевого механизма сопряжена с серьезными проблемами деформации при зажиме и низкой производительностью. В данном кейсе рассматривается переход от 5-осевой обработки к серийному производству на горизонтальных обрабатывающих центрах (ГПО) с использованием многопозиционной оснастки. Оптимизированное решение обеспечивает угловую точность 16°±3' при сокращении времени цикла примерно на 50%.
От редакции В данной статье анализируются инженерные характеристики картеров рулевого механизма автомобиля и предлагается специализированное решение по проектированию оснастки для обработки алюминиевых отливок. Подробно описан процесс перехода от прототипирования к серийному производству, а также сформулированы ключевые принципы проектирования для минимизации деформаций и максимизации производительности.
1. Введение
Картер рулевого механизма является критически важным структурным компонентом системы рулевого управления автомобиля, обеспечивающим точную кинематическую связь между рулевым колесом и колесами. Он служит базой для установки подшипников, червячных пар и передаточных валов. К его основным инженерным функциям относятся:
- Обеспечение прецизионной соосности подшипниковых узлов.
- Поддержание точного межосевого расстояния между червяком и шестерней для стабильной передачи крутящего момента.
- Обеспечение жесткого интерфейса крепления к шасси автомобиля.
Высокая геометрическая точность картера необходима для предотвращения преждевременного износа внутренних компонентов, продления срока службы агрегата, а также для обеспечения жесткости и быстроты отклика системы рулевого управления.
Хотя современное производство во многом опирается на 5-осевые станки с ЧПУ для упрощения требований к инструменту, это не всегда является самым рентабельным решением для массового производства. Сложная специализированная оснастка, разработанная для стандартных горизонтальных обрабатывающих центров (ГПО), часто превосходит универсальную 5-осевую обработку по времени цикла и эксплуатационным расходам. Данный кейс демонстрирует, как индивидуальное проектирование приспособлений в сочетании с имеющимися производственными ресурсами позволяет достичь оптимальных результатов обработки.
2. Анализ компонента и планирование техпроцесса
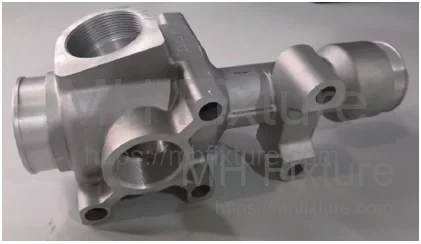
Объектом исследования является картер рулевого механизма из алюминиевого сплава (Рис. 1). Деталь получена методом литья под давлением, имеет сложную форму, но отличается высокой стабильностью размеров заготовки. Техническое задание требует обработки четырех поверхностей, одна из которых расположена под углом.

Ключевые технические требования:
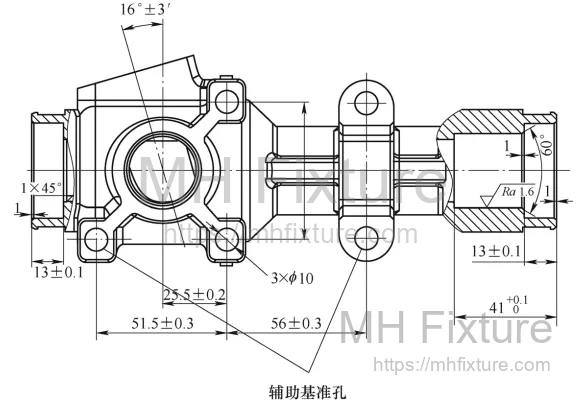
- Зоны обработки: Четыре дискретных поверхности (обозначены рамками на рис. 2) и отверстия под подшипники.
- Допуск размеров: от 0 до 0,02 мм для плоскостей и отверстий.
- Угловая точность: Для наклонной поверхности требуется 16° ±3'.
- Позиционный допуск: Расстояние между осью базового отверстия на наклонной поверхности и горизонтальной осью — от 0 до 0,05 мм.
Технологическая стратегия: Несмотря на умеренные требования к допускам, основная сложность заключается в многосторонней обработке заготовки сложной формы.
- 3-осевая стратегия: Потребовала бы 4 отдельных установа/приспособления, что привело бы к накоплению погрешностей и чрезмерным затратам времени на переустановку.
- 5-осевая стратегия: Позволяет выполнить обработку за один установ, но характеризуется высокой стоимостью машино-часа и более низкой скоростью съема материала.
- Выбранная стратегия (ГПО): Использование горизонтального ОЦ с устройством смены паллет позволяет разделить процесс на две операции (Op 10 и Op 20). Это обеспечивает непрерывность производства — загрузка деталей происходит во время работы станка, что существенно повышает эффективность.
3. Проектирование станочной оснастки
Согласно результатам анализа, рабочий процесс разделен на две операции:
- Op 10 (Приспособление 1): Обработка поверхностей 1, 3 и 4 (ортогональные плоскости) на паллете А.
- Op 20 (Приспособление 2): Обработка наклонной поверхности (поверхность 2) на паллете Б.
Проектирование велось в среде CimatronE, что обеспечило полную интеграцию CAD/CAM данных.
3.1 Проектирование оснастки для Op 10: Многопозиционная колонна
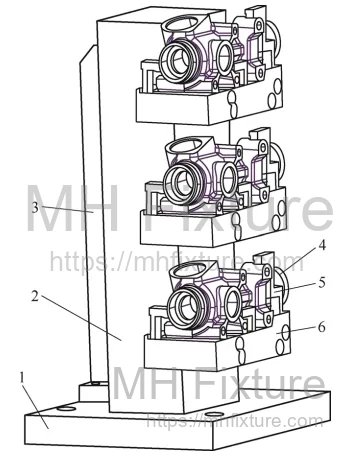
Приспособление 1 предназначено для обработки трех ортогональных поверхностей за счет вращения стола ГПО по оси B. Для максимальной загрузки шпинделя оснастка выполнена в виде вертикальной колонны (tombstone), удерживающей одновременно три заготовки.Эта конфигурация является отличительной чертой индивидуальных решений для приспособлений HMC, разработанных для обеспечения баланса между экстремальной жесткостью и высокой плотностью загрузки деталей.
Особенности конструкции:
- Модульная сборка: Компоненты базируются на установочных штифтах и фиксируются высокопрочными болтами для удобства обслуживания.
- Структурная жесткость: Колонна (100х80х420 мм) усилена ребрами жесткости и закреплена на основании штифтами и болтами M12 для восприятия сил резания.
- Принцип базирования по шести точкам (3-2-1): Поскольку заготовка является отливкой без предварительно обработанных баз, применяется правило «3-2-1» с использованием точечных опорных элементов (Рис. 4):
- Основная база (3 точки): Три опорные бобышки на плите определяют плоскость установки, лишая деталь 3-х степеней свободы.
- Вспомогательная база (2 точки): Два упора на колонне ограничивают вращение и перемещение вперед-назад.
- Третья база (1 точка): Боковой упор ограничивает поперечное перемещение.

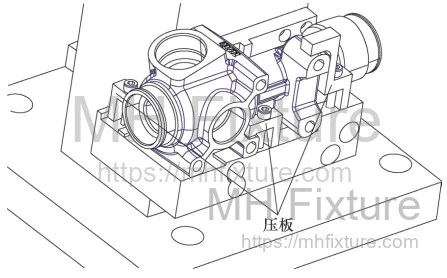
Стратегия зажима: Для предотвращения деформации тонкостенной алюминиевой отливки усилия зажима прикладываются строго напротив опорных точек. Три узла прижима расположены таким образом, чтобы точка давления идеально совпадала с опорными бобышками (Рис. 5), нейтрализуя изгибающие моменты.
3.2 Проектирование оснастки для Op 20: Угловая обработка
Приспособление 2 предназначено для обработки наклонной поверхности, требующей точности 16° ±3' и позиционного допуска отверстия 0,05 мм.
Метод базирования: Деталь устанавливается по схеме «плоскость и два пальца», используя поверхности, обработанные в Op 10.
- Плоскостное базирование: Плоскость, обработанная в Op 10, ложится на основание оснастки (лишение 3-х степеней свободы).
- Базирование по отверстиям: Два технологических отверстия (предварительно обработанных в Op 10) сопрягаются с одним цилиндрическим и одним ромбическим пальцем. Это ограничивает перемещения по осям X/Y и вращение вокруг оси Z.
Контроль угловой точности: Вместо интерполяции угла осями станка, приспособление изготовлено с уже заложенным углом 16° относительно оси X станка. Это позволяет выполнять обработку простой линейной интерполяцией.
Верификация допусков: Для обеспечения допуска ±3':
- Расстояние между установочными пальцами составляет 107,5 мм.
- Зазор между пальцами ( 9,98 мм) и базовыми отверстиями создает контролируемую посадку.
- Расчет: Отклонение в 3' на длине 107,5 мм соответствует вертикальному смещению примерно 0,094 мм. За счет поддержания зазоров в пределах 0,03 мм угловая погрешность гарантированно остается в пределах допустимых ±0,094 мм.

4. Сравнение техпроцессов и анализ эффективности
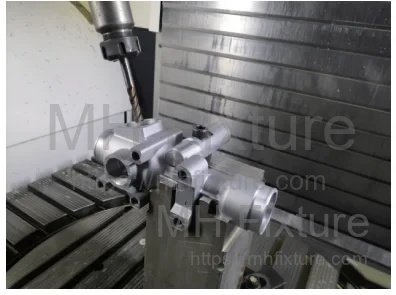
4.1 Сценарий А: 5-осевая обработка (Прототипирование)
- Плюсы: Простая оснастка, высокая теоретическая точность.
- Минусы: Низкая пропускная способность, высокая стоимость машино-часа. Время цикла: ~12 мин/дет. Станок простаивает во время переустановки.
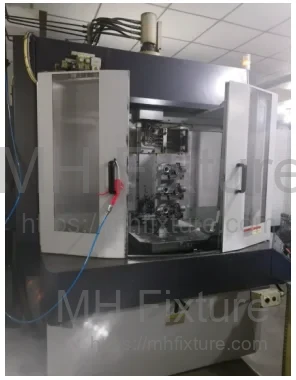
4.2 Сценарий Б: ГПО со специализированной оснасткой (Массовое производство)
- Плюсы: Высокая эффективность, низкая себестоимость единицы продукции, стабильное качество.
- Минусы: Более высокие первоначальные затраты на проектирование и изготовление оснастки.
4.3 Вывод по эффективности
- ГПО: Обрабатывает 3 детали за 20 минут (~6,7 мин/дет). Система смены паллет позволяет перекрывать время загрузки временем обработки.
- 5-осевой станок: Обрабатывает 1 деталь за 12 минут без возможности перекрытия времени загрузки.
- Итог: Решение на базе ГПО сокращает время цикла почти на 50% и использует более дешевую станочную платформу, что является оптимальным для серийного производства.
5. Резюме
- Проверка результатов: Реализованная конструкция оснастки доказала свою жесткость и способность стабильно обеспечивать точность угла 16° ±3' и позиционные допуски 0,05 мм в условиях промышленного производства.
- Рекомендации по проектированию для алюминиевого литья:
- 3-точечная опора: Всегда отдавайте приоритет трехточечному базированию для необработанных отливок во избежание «качания» и нестабильности.
- Соосность зажима: Усилия зажима должны быть направлены строго на точки опоры. Несоблюдение этого правила вызывает упругую деформацию, которая после снятия зажимов приводит к погрешностям формы (пружинению).
- Минимальная площадь контакта: Опорные элементы должны иметь минимальную площадь поверхности для обеспечения надежного контакта и исключения влияния неровностей литья.
Для производителей, стремящихся добиться аналогичного сокращения времени цикла и стабильности точности, MH Fixture предлагает экспертное проектирование индивидуальных автомобильных приспособлений, адаптированное к сложной геометрии и требованиям больших объемов производства.