Tối ưu hóa thiết kế đồ gá cho vỏ thước lái ô tô: Bài toán về hiệu suất và độ chính xác
Gia công vỏ thước lái bằng nhôm phức tạp thường đối mặt với thách thức lớn về biến dạng và hiệu suất kẹp chặt. Bài viết phân tích chi tiết quá trình chuyển đổi từ gia công 5 trục sang trung tâm gia công ngang (HMC) sản lượng lớn bằng đồ gá đa trạm chuyên dụng. Giải pháp tối ưu giúp đảm bảo độ chính xác góc 16°±3' và giảm khoảng 50% thời gian chu kỳ.
Ghi chú của biên tập viên Bài viết này phân tích các đặc tính kỹ thuật của vỏ thước lái ô tô và đề xuất giải pháp thiết kế đồ gá cụ thể cho quá trình gia công phôi đúc hợp kim nhôm. Nội dung đi sâu vào chi tiết chuyển đổi từ gia công mẫu sang sản xuất hàng loạt, tóm tắt các nguyên tắc thiết kế then chốt để giảm thiểu biến dạng và tối đa hóa sản lượng.
1. Giới thiệu
Vỏ thước lái là thành phần cấu trúc quan trọng trong hệ thống lái ô tô, đảm bảo sự liên kết chính xác giữa vô lăng và bánh xe. Đây là bệ đỡ lắp đặt cho vòng bi, bánh răng trục vít và trục truyền động. Các chức năng kỹ thuật chính bao gồm:
- Đảm bảo độ đồng tâm chính xác của vòng bi.
- Duy trì khoảng cách trục chính xác giữa trục vít và bánh răng để truyền động ổn định.
- Cung cấp các bề mặt lắp ghép cứng vững với khung gầm xe.
Độ chính xác hình học cao của vỏ thước lái là yếu tố bắt buộc để ngăn ngừa mài mòn các chi tiết bên trong, kéo dài tuổi thọ sử dụng và đảm bảo độ cứng vững cũng như tốc độ phản hồi của hệ thống lái.
Mặc dù sản xuất hiện đại phụ thuộc nhiều vào máy CNC 5 trục để đơn giản hóa yêu cầu về dụng cụ, nhưng đây không phải lúc nào cũng là giải pháp hiệu quả nhất về chi phí cho sản xuất hàng loạt. Các bộ đồ gá chuyên dụng phức tạp được thiết kế cho trung tâm gia công ngang (HMC) tiêu chuẩn thường vượt trội hơn gia công 5 trục đa năng về thời gian chu kỳ và chi phí vận hành. Nghiên cứu này chứng minh cách thiết kế đồ gá chuyên dụng, kết hợp với nguồn lực sản xuất sẵn có, tạo ra giải pháp quy trình ưu việt cho vỏ thước lái.
2. Phân tích chi tiết và lập kế hoạch quy trình
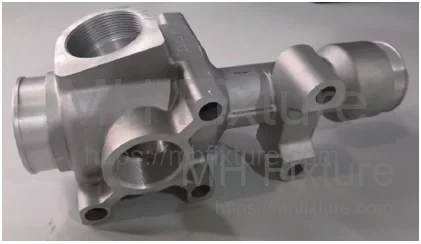
Chi tiết trọng tâm là vỏ thước lái bằng hợp kim nhôm (Hình 1). Đây là chi tiết đúc áp lực có hình dạng bất định nhưng có độ đồng nhất cao ở giai đoạn phôi thô. Yêu cầu gia công bao gồm bốn mặt, trong đó có một mặt đòi hỏi gia công theo góc nghiêng.

Yêu cầu kỹ thuật chính:
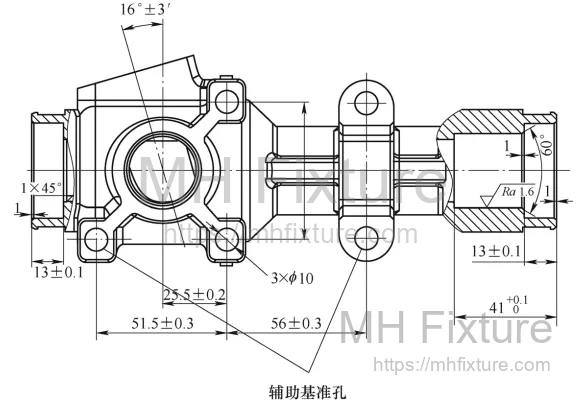
- Vùng gia công: Bốn mặt hướng khác nhau (được đánh dấu trong Hình 2) và các lỗ lắp vòng bi.
- Dung sai kích thước: 0 đến 0,02 mm cho các mặt phẳng và lỗ.
- Độ chính xác góc: Mặt nghiêng yêu cầu 16° ±3'.
- Dung sai vị trí: Khoảng cách giữa tâm lỗ trên mặt nghiêng và trục ngang là 0 đến 0,05 mm.
Chiến lược quy trình: Mặc dù yêu cầu dung sai không quá khắt khe, nhưng thách thức nằm ở việc gia công đa mặt trên một phôi có hình dạng bất định.
- Chiến lược 3 trục: Đòi hỏi 4 lần gá đặt/đồ gá riêng biệt, dẫn đến sai số tích lũy và thời gian tháo lắp quá lớn.
- Chiến lược 5 trục: Cho phép gia công trong một lần gá nhưng chi phí giờ máy cao hơn và tốc độ bóc tách vật liệu thấp hơn.
- Chiến lược lựa chọn (HMC): Sử dụng máy HMC với bộ thay đổi pallet cho phép thực hiện quy trình hai giai đoạn (Op 10 và Op 20). Điều này giúp sản xuất liên tục—lên phôi trong khi máy đang chạy—giúp tăng đáng kể hiệu suất.
3. Thiết kế đồ gá và kỹ thuật
Dựa trên phân tích quy trình, dòng công việc được chia thành hai nguyên công:
- Op 10 (Đồ gá 1): Gia công các mặt 1, 3 và 4 (các mặt vuông góc) trên Pallet A.
- Op 20 (Đồ gá 2): Gia công mặt nghiêng (mặt 2) trên Pallet B.
Thiết kế được thực hiện trên phần mềm CimatronE, đảm bảo sự tích hợp liền mạch giữa CAD/CAM.
3.1 Thiết kế đồ gá 1: Đồ gá trụ đa trạm
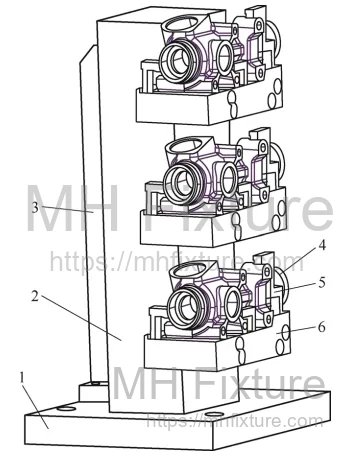
Đồ gá 1 được thiết kế để gia công ba mặt vuông góc bằng cách sử dụng trục B xoay của máy HMC. Để tối đa hóa hiệu suất trục chính, đồ gá được thiết kế dạng cột đứng (tombstone) có thể kẹp đồng thời ba phôi.Cấu hình này là đặc điểm nổi bật của các giải pháp đồ gá HMC tùy chỉnh, được thiết kế để cân bằng giữa độ cứng vững tối đa và khả năng gá đặt chi tiết với mật độ cao.
Đặc điểm thiết kế:
- Lắp ghép mô-đun: Các thành phần được định vị qua chốt định vị và siết chặt bằng bu lông cường độ cao để dễ dàng bảo trì.
- Độ cứng vững cấu trúc: Cột đồ gá (100mm x 80mm x 420mm) được gia cố bằng các gân trợ lực và cố định vào đế bằng chốt và bu lông M12 để chịu được lực cắt.
- Nguyên tắc định vị sáu điểm (3-2-1): Vì phôi là vật đúc chưa có mặt chuẩn gia công, nguyên tắc "3-2-1" được áp dụng thông qua các điểm tiếp xúc mục tiêu (Hình 4):
- Chuẩn chính (3 điểm): Ba vấu lồi trên tấm đỡ xác định mặt phẳng đặt, hạn chế 3 bậc tự do (DOF).
- Chuẩn phụ (2 điểm): Hai khối chặn trên cột hạn chế chuyển động xoay và tịnh tiến tiến-lùi.
- Chuẩn thứ ba (1 điểm): Một chốt chặn bên hạn chế chuyển động ngang.

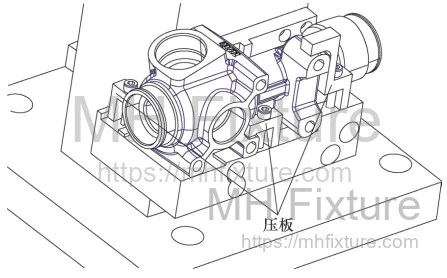
Chiến lược kẹp chặt: Để ngăn chặn biến dạng trên vỏ nhôm thành mỏng, lực kẹp được đặt đối diện trực tiếp với các điểm tựa. Ba cụm kẹp được vị trí sao cho điểm gây áp lực trùng khớp hoàn toàn với các vấu đỡ (Hình 5), giúp triệt tiêu mô-men uốn.
3.2 Thiết kế đồ gá 2: Gia công mặt nghiêng
Đồ gá 2 giải quyết mặt nghiêng (Khung 2 trong Hình 2), yêu cầu độ chính xác 16° ±3' và dung sai vị trí lỗ 0,05 mm.
Phương pháp định vị: Chi tiết được định vị theo phương pháp "Một mặt phẳng, hai chốt", sử dụng các bề mặt đã được gia công ở Op 10.
- Định vị mặt phẳng: Mặt đã gia công ở Op 10 nằm trên đế đồ gá, hạn chế 3 bậc tự do (tịnh tiến Z, xoay quanh X/Y).
- Định vị chốt: Hai lỗ chuẩn phụ (được gia công trước ở Op 10) khớp với một chốt trụ và một chốt trám (hình thoi). Điều này hạn chế tịnh tiến X/Y và xoay quanh Z.
Kiểm soát độ chính xác góc: Thay vì nội suy góc bằng các trục máy, đồ gá được gia công sẵn góc 16° so với trục X của máy. Điều này cho phép thực hiện nội suy tuyến tính đơn giản trong quá trình gia công.
Xác minh dung sai: Để đảm bảo đạt dung sai góc ±3':
- Khoảng cách giữa các chốt định vị là 107,5 mm.
- Độ hở giữa chốt (phi 8 mm) và lỗ chuẩn được kiểm soát chặt chẽ.
- Tính toán: Độ lệch 3' trên chiều dài 107,5 mm tương ứng với độ dịch chuyển dọc khoảng 0,094 mm.
- Bằng cách duy trì độ hở chốt/lỗ trong khoảng 0,03 mm và kiểm soát nghiêm ngặt hình học đồ gá, sai số góc được giữ nằm trong phạm vi cho phép.

4. So sánh quy trình và phân tích ROI
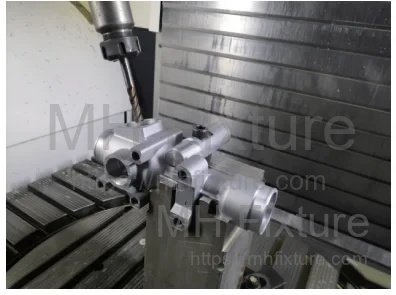
4.1 Phương án A: Gia công 5 trục (Làm mẫu)
Như trong Hình 8, chi tiết có thể được gia công trong một lần gá.
- Ưu điểm: Đồ gá đơn giản, độ chính xác lý thuyết cao, giảm yêu cầu về kỹ năng vận hành.
- Nhược điểm: Sản lượng thấp, chi phí giờ máy cao. Thời gian chu kỳ: ~12 phút/chi tiết. Máy phải dừng để lên/xuống phôi cho mỗi chi tiết.
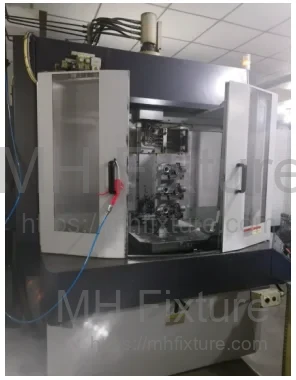
4.2 Phương án B: HMC với đồ gá chuyên dụng (Sản xuất hàng loạt)
Như trong Hình 9, đồ gá tùy chỉnh cho phép gia công theo lô.
- Ưu điểm: Hiệu suất cao, chi phí đơn vị thấp, chất lượng đồng nhất.
- Nhược điểm: Chi phí thiết kế và chế tạo đồ gá ban đầu cao hơn.
4.3 Kết luận về hiệu suất
- HMC: Gia công 3 chi tiết trong 20 phút (~6,7 phút/chi tiết). Bộ thay đổi pallet cho phép lên/xuống phôi trong khi máy đang chạy (thời gian ẩn).
- 5 trục: Gia công 1 chi tiết trong 12 phút và không thể tận dụng thời gian ẩn khi lên phôi.
- Kết quả: Giải pháp HMC giảm thời gian chu kỳ gần 50% và sử dụng nền tảng máy có chi phí thấp hơn, khiến nó trở thành lựa chọn ưu việt cho sản xuất số lượng lớn.
5. Tổng kết kỹ thuật
- Xác minh hiệu suất: Thiết kế đồ gá đã triển khai chứng minh được độ cứng vững, hiệu suất và khả năng đáp ứng ổn định yêu cầu góc 16° ±3' cũng như dung sai vị trí 0,05 mm trong môi trường sản xuất thực tế.
- Hướng dẫn thiết kế cho phôi nhôm đúc:
- Hệ thống đỡ 3 điểm: Luôn ưu tiên chuẩn chính 3 điểm cho phôi đúc thô để tránh bập bênh và không ổn định.
- Căn chỉnh lực kẹp: Lực kẹp phải thẳng hàng trực tiếp với các điểm tựa. Việc lệch hàng sẽ gây ra biến dạng đàn hồi trong khi gia công, dẫn đến sai số do biến dạng ngược sau khi tháo kẹp.
- Diện tích tiếp xúc tối thiểu: Các điểm tựa nên có diện tích bề mặt tối thiểu để đảm bảo tiếp xúc tích cực và tránh nhiễu từ các điểm lồi lõm bất thường của vật đúc.
Đối với các nhà sản xuất đang tìm kiếm giải pháp giảm thời gian chu kỳ và ổn định độ chính xác tương tự, MH Fixture cung cấp dịch vụ thiết kế đồ gá ô tô tùy chỉnh chuyên nghiệp, được tối ưu hóa cho các cấu trúc hình học phức tạp và yêu cầu sản xuất số lượng lớn.