汽车转向架壳体加工工装设计优化:效率与精度的工程案例分析
复杂铝合金转向架壳体的加工面临严重的变形控制与效率挑战。本案例详细介绍了从五轴加工向卧式加工中心(HMC)多工位量产方案的转型过程。通过优化工装设计,在确保 16°±3' 角度精度的同时,成功将单件加工周期缩短了约 50%。
编者按 本文分析了汽车转向架壳体的工程特性,并针对铝合金铸件加工提出了一种特定的夹具设计方案。文章详细阐述了从原型试制到批量生产的工艺转型,总结了旨在最大限度减少变形和提高产出的关键设计原则。
1. 引言
转向架壳体是汽车转向系统中的关键结构部件,确保了方向盘与车轮之间的精确联动。它作为轴承、蜗轮蜗杆和传动轴的安装基座,其核心工程功能包括:
- 确保轴承安装的精确对齐。
- 保持蜗轮蜗杆之间精确的中心距,以实现稳定的传动输出。
- 为汽车底盘提供刚性安装接口。
壳体的高几何精度对于防止内部零件磨损、延长使用寿命以及确保转向系统的刚性和响应速度至关重要。
虽然现代制造业高度依赖五轴 CNC 机床来简化工装需求,但这在批量生产中并不总是最具成本效益的方案。针对标准卧式加工中心(HMC)设计的复杂专用夹具,在加工周期和运行成本方面往往优于通用型五轴加工。本案例研究展示了如何通过专用夹具设计结合现有生产资源,为转向架壳体提供卓越的工艺解决方案。
2. 零件分析与工艺规划
本案例的研究对象为铝合金转向架壳体(图 1)。该零件为压铸件,形状不规则,但在毛坯阶段具有良好的一致性。加工要求涉及四个面,其中一面包含需要角度加工的特征。
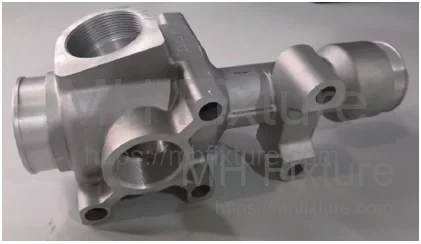

关键技术要求:
- 加工区域: 四个不同的方向面(如图 2 中方框所示)及轴承孔。
- 尺寸公差: 平面和孔的公差为 0 至 0.02 mm。
- 角度精度: 斜面角度要求为 16° ±3'。
- 位置公差: 斜面上特征孔轴线与水平轴线的距离公差为 0 至 0.05 mm。
工艺策略: 尽管公差要求并非极度苛刻,但挑战在于不规则工件的多面加工。
- 三轴方案: 需要 4 次独立的装夹/夹具,这会产生累计误差并导致过长的搬运时间。
- 五轴方案: 虽然可以一次装夹完成加工,但面临机床小时费率高、材料切除率(MRR)较低的问题。
- 选定方案(HMC): 利用带交换工作台的卧式加工中心(HMC)进行两阶段加工(工序 10 和工序 20)。这实现了持续生产——在机床运行时装载零件——从而显著提高了效率。
3. 夹具设计与工程细节
基于工艺分析,工作流分为两道工序:
- 工序 10(夹具 1): 在 A 工作台上加工面 1、3 和 4(互相垂直的面)。
- 工序 20(夹具 2): 在 B 工作台上加工角度面(面 2)。
设计采用 CimatronE 软件执行,确保了 CAD/CAM 的无缝集成。
3.1 夹具 1 设计:多工位立柱式工装
夹具 1 旨在利用 HMC 的 B 轴旋转加工三个垂直面。为了最大限度地提高主轴利用率,夹具设计为立柱式(Tombstone),可同时装夹三个工件。这种配置是定制 HMC 夹具解决方案的标志性特征,旨在平衡极高的刚性与高密度的零件装载需求。
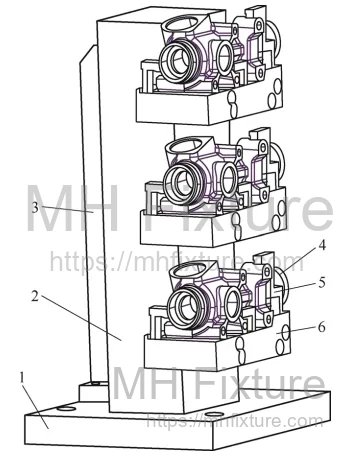
设计特点:
- 模块化装配: 各组件通过定位销定位并由高强度螺栓固定,便于维护。
- 结构刚性: 立柱(100mm x 80mm x 420mm)通过加强筋加固,并使用 mm 销钉和 M12 螺栓固定在底板上,以承受切削力。
- 六点定位原则 (3-2-1): 由于工件是无预加工基准的铸件,因此应用了“3-2-1”原则并设置了特定接触点(图 4):
- 主要基准(3 点): 支撑板上的三个凸起台定义了支撑平面,限制了 3 个自由度 (DOF)。
- 次要基准(2 点): 立柱上的两个挡块限制了旋转和前后移动。
- 三级基准(1 点): 侧挡块限制了左右移动。

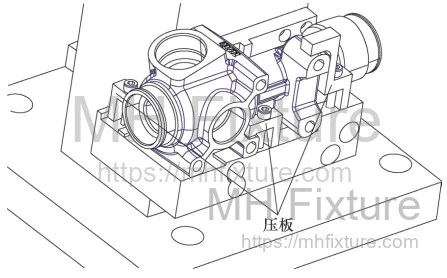
装夹策略: 为了防止薄壁铝铸件变形,夹紧力直接作用在支撑点的正对面。三套压板组件的布置使压力点与支撑凸台完全对齐(图 5),从而抵消弯曲力矩。
3.2 夹具 2 设计:角度加工
夹具 2 用于处理角度面(图 2 中的方框 2),需确保 16° ±3' 的精度和 0.05 mm 的孔位置公差。
定位方法: 零件采用“一面两销”法定位,利用工序 10 中已加工的表面。
- 平面定位: 工序 10 加工的面放置在夹具底座上,限制 3 个自由度(Z 向平移,绕 X/Y 轴旋转)。
- 销定位: 两个辅助基准孔(工序 10 预加工)分别与一个圆柱销和一个菱形销配合。这限制了 X/Y 向平移及绕 Z 轴的旋转。
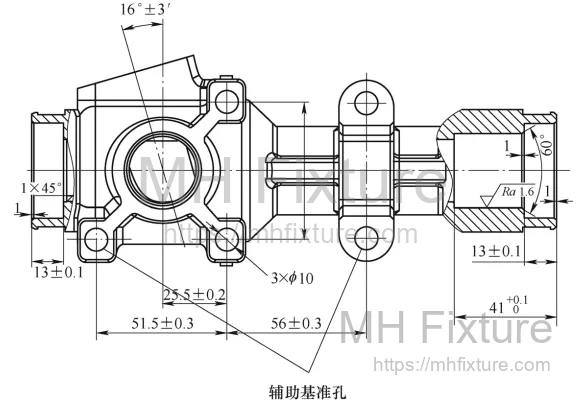
角度精度控制: 设计时未采用机床坐标轴插补角度,而是将夹具本身相对于机床 X 轴预置了 16° 夹角。这使得加工过程中的直线插补更加简单精确。
公差校验: 为确保满足 ±3' 的角度公差:
- 定位销之间的距离为 mm。
- 销( mm)与基准孔之间的间隙形成了受控的配合。
- 计算:在 107.5 mm 的长度上,3' 的偏差对应约 mm 的垂直位移。
- 通过将销/孔间隙保持在 0.03 mm 以内并严格控制夹具几何形状,角度误差被稳定控制在允许的 ±0.094 mm 范围内。

4. 工艺对比与投资回报分析
4.1 方案 A:五轴加工(试制阶段)
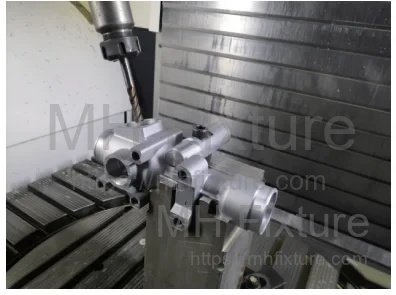
如图 8 所示,零件可以在一次装夹中完成。
- 优点: 夹具简单,理论精度高,对操作员技能要求较低。
- 缺点: 产出率低,机床小时成本高。循环时间约 12 分钟/件。每次装卸零件都需要停机。
4.2 方案 B:配有专用夹具的 HMC(批量生产)
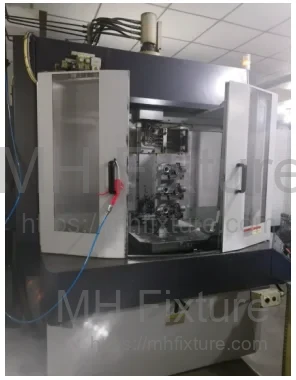
如图 9 所示,定制化夹具支持批量处理。
- 优点: 效率高,单位成本低,质量一致性好。
- 缺点: 初期工装设计和制造成本较高。
4.3 效率结论
- HMC: 每 20 分钟处理 3 件(约 6.7 分钟/件)。交换工作台允许在加工循环期间进行装卸(掩盖非加工时间)。
- 五轴: 每件耗时 12 分钟,且装机时间无法被掩盖。
- 结果: HMC 方案缩短了近 50% 的循环时间,并采用了成本更低的机床平台,是规模化生产的更优选择。
5. 工程总结
- 性能验证: 所实施的夹具设计证明了其刚性强、效率高,并能稳定满足生产环境中 16° ±3' 的角度要求和 0.05 mm 的位置公差。
- 铝合金铸件夹具设计准则:
- 三点支撑: 对于毛坯铸件,应始终优先考虑三点主基准,以防止晃动和不稳定。
- 夹紧对齐: 夹紧力必须与支撑点直接对齐。对齐不良会导致加工过程中的弹性变形,并在撤除压板后产生回弹误差。
- 最小接触面积: 支撑点应具有最小的表面积,以确保可靠接触,并避免铸件表面不规则性的干扰。
对于寻求实现类似循环时间缩减和精度稳定性的制造商,MH Fixture 提供针对复杂几何形状和高产量需求量身定制的专业定制汽车夹具设计服务。